

Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-05-12 Origine : Site


Dans le secteur pétrolier et gazier, la défaillance d’un seul composant se traduit souvent par des temps d’arrêt catastrophiques, des risques environnementaux et des pertes financières massives. Les vannes sous-marines, les masses-tiges et les packers fonctionnent en continu sous des pressions extrêmes, des fluides corrosifs et des charges thermiques élevées. La fabrication de ces pièces vitales exige une précision dimensionnelle extrême et des finitions de surface parfaites. Les équipements de fabrication standard ne peuvent tout simplement pas répondre de manière fiable et cohérente à ces spécifications rigoureuses. Cela oblige les fabricants à rechercher des capacités hautement spécialisées pour maintenir l’intégrité structurelle.
Ce guide explique comment vous pouvez évaluer et sélectionner l'équipement d'usinage optimal pour ces environnements difficiles. Vous apprendrez à gérer des tolérances de qualité aérospatiale allant jusqu'à 0,0001 pouce tout en coupant des alliages exotiques spécifiques au secteur de l'énergie. En fin de compte, nous vous montrerons comment garantir le strict respect des normes API critiques et protéger vos flux de production contre des erreurs coûteuses.
Mappage machine-pièce : la sélection de l'architecture de tour appropriée (par exemple, banc long ou VTL) est dictée par la géométrie de la pièce, comme l'utilisation de bancs longs robustes pour les colliers de perçage de 120 pouces ou de VTL pour les brides massives d'obturateur d'éruption (BOP).
Réalités matérielles : Les tours de haute précision doivent posséder la rigidité et la stabilité thermique nécessaires pour manipuler des alliages difficiles à usiner comme l'Inconel 718 et le 13CR-L80 sans déformation de l'outil ni écrouissage.
Tolérance et conformité : le respect des normes de filetage API-5B et API-7-2 nécessite des fonctionnalités avancées telles que la compensation thermique, l'intégration multi-axes et des configurations de mandrins indépendantes à 4 mors.
L’extraction d’énergie présente des réalités opérationnelles impitoyables. Lors de la fabrication de grands arbres ou de composants sous-marins, le coût de l’imprécision est énorme. Un désalignement de la poupée mobile de seulement 0,001 pouce provoque facilement des défauts de conicité dans les arbres longs. Ces écarts mineurs compromettent gravement les joints haute pression. Lorsqu’un joint se brise à des milliers de pieds sous l’eau, l’éruption qui en résulte peut coûter des millions de dollars à réparer. La précision n’est pas facultative ; c'est le fondement absolu de la sécurité énergétique.
L’obtention de finitions de surface exactes est tout aussi essentielle. Les jauges d'inspection de pipeline (PIG) nécessitent une rugosité de surface de Ra 0,4 μm. Si c'est plus grossier, l'équipement pourrait rayer l'intérieur du pipeline. L’atteinte de ces limites théoriques de rugosité repose sur une physique stricte. Cela nécessite de gérer la relation exacte entre la vitesse d'avance, le rayon du nez de l'outil et les vibrations de la machine. Vous calculez la rugosité théorique en utilisant la formule Ra = f²/32r. Les tours standard vibrent trop pour atteindre ces chiffres de manière cohérente. Une rigidité extrême est nécessaire pour amortir les bruits et laisser une finition impeccable.
Nous assistons souvent à des débats comparant l’usinage CNC à la fabrication additive pour les composants critiques. Pour les pièces pétrolières les plus exigeantes, l’usinage de billettes solides reste la norme incontestée. Les couches de fabrication additive peuvent introduire des vides microscopiques et des faiblesses anisotropes. Les outils de forage directionnel sont confrontés à un couple de torsion immense sous terre. Ils nécessitent la résistance isotrope que l’on trouve uniquement dans les billettes solides forgées. Vous devez usiner ces billettes avec soin pour préserver leur intégrité structurelle.
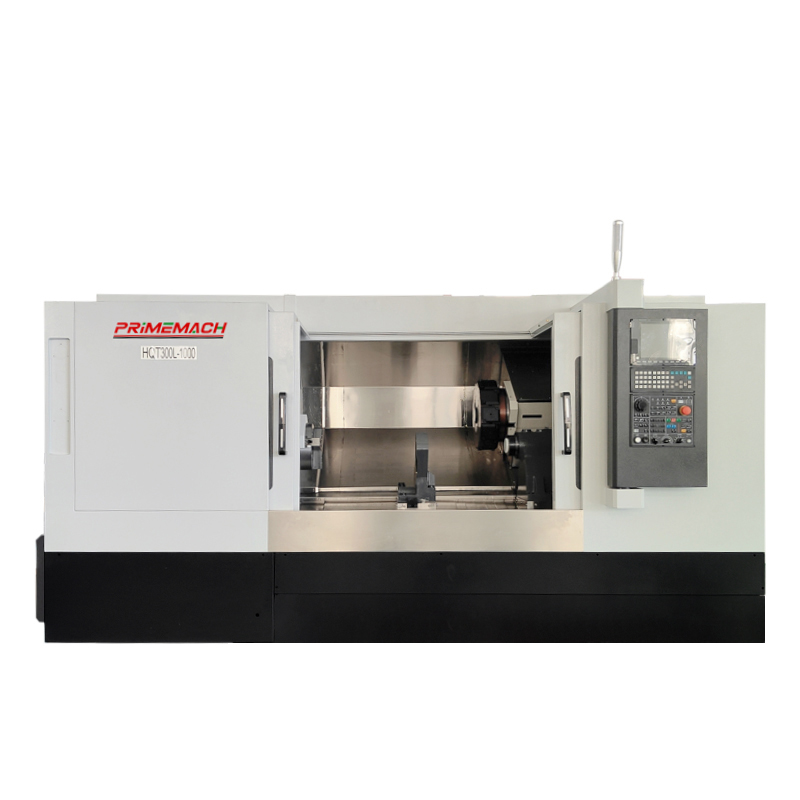
Vous ne pouvez pas simplement examiner la fiche technique d'une machine de manière isolée. Vous devez mapper l’architecture de la machine directement sur les pièces pétrolières et gazières exactes qu’elle produit le mieux. Différentes géométries nécessitent des approches cinématiques totalement différentes. Vous trouverez ci-dessous une description détaillée de la manière dont les différentes architectures servent le secteur de l’énergie.
Architecture des machines |
Pièces détachées pour le pétrole et le gaz |
Paramètres et capacités clés d’évaluation |
|---|---|---|
Tours robustes à banc long |
Colliers de forage, joints de chiot, systèmes de colonnes montantes, mécanismes de commande à arbre long. |
Doit accueillir des longueurs de 120 pouces. Nécessite des lunettes ultra-rigides et des systèmes spécialisés d’alésage pour trous profonds. |
Tours verticaux (VTL) |
Brides de grand diamètre, corps de pompe, corps de vannes lourds, obturateurs anti-éruption (BOP). |
La gravité facilite la mise en place de pièces massives et asymétriques. Réduit considérablement la distorsion de serrage. |
Centres de tournage CNC à banc incliné |
Supports de doublure, packers, connecteurs filetés complexes, composants d'étanchéité à tolérance serrée. |
Fournit une évacuation des copeaux et une répartition de la force de coupe supérieures par rapport aux conceptions à plateau. Indispensable pour les alliages durs. |
Un tour robuste à banc long n'est pas négociable pour produire des colliers de forage de 120 pouces. Vous avez besoin d’outils spécialisés d’alésage profond intégrés à la machine. Sans lunette ultra-rigide, la pièce s'affaissera sous son propre poids. À l’inverse, vous devez traiter une bride anti-éruption massive sur un tour vertical (VTL). Les VTL laissent la gravité retenir la forge lourde et asymétrique. Cette assise naturelle minimise les forces de serrage, empêchant ainsi la déformation des pièces lors de coupes lourdes.
Pour les articles complexes de taille moyenne comme les cintres de doublure, un centre de tournage à lit incliné l'emporte. Le lit incliné permet aux copeaux de métaux lourds de tomber naturellement. Il dirige également les forces de coupe directement vers la partie la plus lourde de la pièce moulée. Cette configuration réduit les vibrations lors de la sculpture d'alliages résistants du secteur de l'énergie.
L’évaluation des équipements d’usinage nécessite de fonder votre évaluation sur les réalités techniques. Les environnements pétroliers modernes sont très corrosifs et extrêmement chauds. Les alliages construits pour survivre à ces conditions résistent activement à la coupe. Les tours de haute précision destinés aux opérations pétrolières et gazières critiques doivent posséder la puissance brute et l’extrême rigidité nécessaires pour relever ces défis matériels.
L'Inconel 718 est connu dans l'industrie manufacturière. Il a un indice d'usinabilité d'environ 12 % par rapport aux aciers au carbone standards. Il est très sensible à l’écrouissage. Si votre outil frotte contre le matériau au lieu de le trancher, la surface durcit instantanément. Le prochain passage brisera l’insert. Pour éviter cela, vous avez besoin d’une broche à couple élevé et d’une rigidité extrême du porte-outil. Ces caractéristiques maintiennent une charge de copeaux constante et agressive sans calage ni déviation.
Les puits de gaz acide contiennent des quantités mortelles de sulfure d’hydrogène. Les pièces entrant dans ces puits doivent être conformes aux normes NACE MR0175. Cela signifie généralement l'usinage d'aciers inoxydables 13CR-L80 ou duplex comme le 2205. Ces matériaux génèrent une immense chaleur au niveau du tranchant. Votre machine a besoin d'une distribution de liquide de refroidissement à haute pression à travers l'outil. L'inondation de la zone de coupe élimine les copeaux et empêche la dilatation thermique localisée.
Les composants d’entraînement internes nécessitent des tolérances d’étanchéité strictes pour fonctionner. Vous les usinerez généralement à partir de matériaux tels que l'acier inoxydable M50 VIM-VAR ou 17-4 PH. Atteindre des tolérances serrées sur ces métaux durs nécessite des vitesses de broche élevées. Cependant, les vitesses élevées introduisent du bavardage. Vous devez contrecarrer cela avec des lits de machines amortisseurs de vibrations. Les bases en fonte de haute qualité ou en fonte minérale époxy absorbent bien mieux les fréquences de résonance que les cadres en acier soudé.
L’acquisition de biens d’équipement comporte des enjeux élevés. Nous vous recommandons d'utiliser une liste de contrôle stricte et indépendante du fournisseur lors de l'évaluation Tours de haute précision pour les applications pétrolières et gazières critiques. Regardez au-delà des vitesses de base des broches et concentrez-vous sur les systèmes conçus pour atténuer les variations de processus.
Performances de la broche et compensation thermique : les cycles d'usinage longs génèrent une chaleur considérable. Cette chaleur est transférée dans la pièce moulée, provoquant sa dilatation. Cette dérive thermique ruine les tolérances serrées. Recherchez des systèmes de compensation thermique intégrés. Ceux-ci utilisent des capteurs pour détecter les changements de température et ajuster automatiquement les coordonnées CNC pour contrecarrer la dérive.
Précision de serrage : les mandrins auto-centrants standard à 3 mors sont insuffisants pour les joints critiques. Ils atteignent souvent un maximum de 0,010 pouces de faux-rond. Évaluez les machines prenant en charge les mandrins indépendants à 4 mors de haute précision. Ceux-ci permettent aux opérateurs de composer le voile total de l'indicateur (TIR) à 0,0001 pouces. Des lunettes de stabilité hydrauliques spécialisées sont également cruciales pour supporter les arbres longs.
Intégration multi-axes et outils en direct (axe Y/C) : la réduction des configurations est le meilleur moyen d'éviter l'empilement des tolérances. Chaque fois que vous desserrez une pièce pour la déplacer vers une fraiseuse, vous perdez en précision. L'intégration à 5 axes vous permet d'effectuer le fraisage, le perçage et le tournage en une seule opération. Cette approche est absolument essentielle pour la fabrication de blocs de vannes complexes.
Systèmes de contrôle et prévention des collisions : les pièces forgées de grande valeur en titane ou en Hastelloy coûtent des milliers de dollars. En supprimer un en raison d’une erreur de programmation est exceptionnellement coûteux. L'intégration CAO/FAO en temps réel est une fonctionnalité obligatoire d'atténuation des risques. Recherchez un contrôleur CNC doté de la technologie du jumeau numérique. Il simule la trajectoire exacte de l'outil pour éviter les collisions avant même que la broche ne tourne.
Vous ne pouvez pas séparer le processus d’usinage du contrôle qualité final. Dans le secteur de l’énergie, la conformité est une nécessité juridique et opérationnelle. L'intégration du contrôle qualité directement dans votre stratégie d'usinage réduit les rebuts et protège votre réputation.
La production de raccords à épaulement rotatifs, de filetages de boîtiers et de tubes exige le strict respect des normes API-5B et API-7-2. Vous ne pouvez pas couper les threads API manuellement. Le système de contrôle de la machine doit gérer parfaitement les cycles de filetage complexes. Il nécessite une synchronisation parfaite entre la rotation de la broche et l’avance de l’axe Z. Tout retard lors de la passe de filetage modifie le pas du filetage, entraînant un rejet immédiat lors de l'inspection de la jauge.
Ne prenez jamais la précision déclarée d’une machine à sa valeur nominale. Nous recommandons aux acheteurs de demander des essais de coupe sur leurs alliages spécifiés avant de signer un bon de commande. N'acceptez pas de coupes d'essai sur l'aluminium si vous envisagez de couper de l'Inconel. Demandez au fournisseur des rapports CMM (machine à mesurer tridimensionnelle) complets prouvant la capacité de la machine. Cette étape de vérification est tout aussi importante si vous sous-traitez la production à un atelier d’usinage tiers.
La dernière avancée en matière d'atténuation des risques de production est la maintenance prédictive optimisée par l'Internet des objets (IoT). Les tours modernes de haute précision disposent d'une surveillance des vibrations de la broche et d'une prévision de l'usure des outils basée sur l'IA.
Les capteurs détectent les changements microscopiques dans les émissions acoustiques.
Le logiciel prédit exactement quand une plaquette en carbure échouera.
La machine avertit l'opérateur pour qu'il change automatiquement l'outil.
Remplacer un insert juste avant qu'il ne s'écaille évite des dommages catastrophiques. Cela permet d'économiser 10 000 $ de forgeage en Inconel brut et d'éviter des coûts massifs de reconstruction de la broche.
Sécuriser les tours de haute précision adaptés à la fabrication critique du pétrole et du gaz est un exercice d’équilibre délicat. Vous devez parfaitement adapter l'enveloppe de votre pièce, la dureté du matériau et les limites de tolérance requises à l'architecture de la machine. L'équipement standard ne peut tout simplement pas survivre à l'extrême rigidité et aux exigences thermiques de l'usinage de l'Inconel ou du 13CR-L80.
Les acheteurs techniques et les responsables de production doivent prendre des mesures immédiates. Vérifiez vos taux de rebut actuels sur les alliages exotiques. Si vous constatez une défaillance importante de l'outil ou une qualité de filetage incohérente, votre équipement vous freine probablement. Évaluez si la mise à niveau vers une plate-forme à lit incliné ou à compensation thermique est logique pour votre magasin. La mise en œuvre de ces systèmes avancés génère des retours immédiats grâce à une durée de vie améliorée des outils, des temps de cycle plus rapides et une cohérence de conformité absolue.
R : Le filetage API nécessite une synchronisation précise entre la rotation de la broche et l'avance sur l'axe Z. S'ils ne sont pas synchronisés, le pas du filetage change. Un tour CNC approprié possède des servomoteurs robustes, des temps de réponse instantanés du contrôleur et une rigidité structurelle extrême pour éviter les vibrations lors de cycles de filetage lourds.
R : Les tours à banc incliné excellent dans l’évacuation des copeaux. Lors de la coupe de matériaux durs, les copeaux tombent facilement au lieu de s'accumuler et de rayer la pièce. De plus, le banc incliné dirige les forces de coupe importantes vers la base de la machine, augmentant ainsi la rigidité et minimisant les vibrations.
R : Oui, mais ils nécessitent des configurations spécifiques. L'usinage d'alliages comme le 13CR-L80 nécessite des systèmes de refroidissement haute pression intégrés à l'outil pour gérer la chaleur extrême. La machine a également besoin d'un couple de broche exceptionnel pour maintenir une charge de copeaux constante, empêchant ainsi le matériau de s'écrouir à mi-coupe.
R : Le poids se traduit directement par l’amortissement des vibrations. Les pièces pétrolières et gazières sont massives et fabriquées à partir d’alliages résistants. L’ébauche de ces pièces forgées génère un immense bavardage. Les lits de fonte ou de fonte minérale plus lourds absorbent ces fréquences de résonance, garantissant une finition de surface lisse et prolongeant la durée de vie de l'outil.


