

Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-09-30 Origine : Site


L'usinage de pièces multi-diamètres pose des défis immédiats en termes de rigidité, de concentricité et de jeu d'outil. Si vous les gérez mal, l’efficacité de la production chute rapidement. Un séquencement inefficace des opérations, l'omission des révisions de tâches avant usinage et la génération de parcours d'outils sous-optimaux conduisent directement à des temps de cycle excessifs. Vous êtes également confronté à des taux de rebut plus élevés dus à l’empilement des tolérances et à un risque constant d’interférence de l’outil à l’intérieur de l’enveloppe d’usinage. Mettre en œuvre un plan de processus strict pour Les opérations du tour à tourelle vous offrent des temps de cycle prévisibles et maintiennent la broche en rotation. Une approche structurée établit un cadre clair. Il vous aide à évaluer si la mise à niveau vers un équipement multi-axes ou CNC avancé est logique pour votre volume de production spécifique.
Séquence stratégique : la priorisation des opérations du plus grand au plus petit diamètre minimise la déflexion et maintient la rigidité de la pièce lors de l'enlèvement de matière importante.
Correspondance de configuration : le choix entre un tour à tourelle CNC standard, un tour CNC robuste ou un tour à tourelle verticale (VTL) dépend strictement de la masse de la pièce, du couple requis et de l'évolutivité du lot.
Intégration multitâche : La définition de tourelles et de broches pour des opérations combinées de fraisage et de tournage dans une seule configuration réduit considérablement le temps de manipulation et l'empilement des tolérances.
Atténuation des risques : une simulation FAO complète et une synchronisation multi-tourelles sont obligatoires pour éviter les collisions catastrophiques d'outils dans les enveloppes d'usinage haute densité.
Facteurs de retour sur investissement : une planification efficace des processus réduit les changements de configuration, réduisant ainsi directement le coût par pièce dans les exécutions à grand volume et dans les environnements à forte mixité nécessitant des configurations fréquentes.
La définition des exigences de base pour les pièces multi-diamètres nécessite une attention stricte aux tolérances de concentricité, à l'état de surface et à la prévention de la déformation des pièces lors d'une ébauche agressive. Lorsqu'une pièce présente plusieurs diamètres étagés, les forces de coupe changent considérablement à mesure que l'outil se déplace le long de l'axe Z. Les machinistes doivent tenir compte de ces forces de déplacement pour éviter les vibrations, les imprécisions dimensionnelles et les mauvais états de surface. Le succès exige une machine-outil capable d’absorber de lourdes charges radiales et axiales tout en maintenant un positionnement précis de l’outil sur différents diamètres.
L'évolution structurelle des centres de tournage montre pourquoi des conceptions spécifiques excellent dans le travail multi-diamètres. Un tour à moteur nécessite des changements d’outils manuels et des mesures constantes de l’opérateur. Cela le rend très inefficace pour les profils complexes et étagés. Un tour à cabestan améliore cela en montant une tourelle sur un vérin court qui glisse dans une selle. Bien que plus rapide, la conception de type vérin n'a pas la masse requise pour l'enlèvement de matériaux lourds. La conception de type selle monte la tourelle hexagonale ou multiposte directement sur la selle, qui se déplace sur toute la longueur du banc de la machine. Cette différence structurelle offre une rigidité supérieure. Il permet des coupes lourdes et interrompues sur de grands diamètres sans sacrifier la stabilité dimensionnelle.
La tourelle d'indexation multiposte constitue le principal moteur de productivité. Il élimine les changements d'outils manuels en permettant aux opérateurs de charger une séquence entière d'outils de coupe dans une seule unité rotative. Les tourelles modernes utilisent des accouplements courbes massifs qui verrouillent la face de la tourelle en position avec des milliers de livres de force hydraulique. Cela permet un engagement rapide et séquentiel des outils de tournage, de dressage, de perçage, d'alésage et de filetage. En s'indexant sur l'outil suivant en quelques millisecondes, la machine maintient un flux de production continu. Sur des pièces complexes de plusieurs diamètres, une tourelle entièrement équipée permet à la machine de tourner grossièrement le corps principal, de l'indexer sur un outil de rainurage pour couper une contre-dépouille, et d'indexer à nouveau sur un outil de filetage, le tout dans un seul cycle automatisé.
Les propriétés des matériaux et la géométrie des pièces imposent des contraintes de rigidité strictes. Le rapport longueur/diamètre (L/D) dicte la nécessité de mécanismes de support supplémentaires. Lors de l'usinage des plus petits diamètres au point le plus éloigné du mandrin, la pièce agit comme une poutre en porte-à-faux. Des forces de coupe élevées éloignent la pièce de l’outil de coupe. Cela se traduit par des diamètres coniques et un broutage important.
Rapport longueur/diamètre (L/D) |
Mécanisme de soutien requis |
Impact de l'usinage |
|---|---|---|
Moins de 3:1 |
Aucun (Chuck uniquement) |
Rigidité maximale, ébauche agressive autorisée. |
3:1 à 6:1 |
Contre-pointe avec Live Center |
Stabilise l'extrémité de l'axe Z, empêche l'effilage. |
6:1 à 10:1 |
Contre-pointe + lunette stable |
Empêche la déviation du milieu de l'arbre et le broutage harmonique. |
Plus de 10:1 |
Repos du suiveur / Configuration spécialisée |
Nécessite de légères profondeurs de coupe et des géométries de plaquettes spécialisées. |
Avant qu’un métal ne soit coupé, l’équipe de production doit effectuer une revue complète des travaux préalables à l’usinage. Cette revue cartographie chaque étape du processus de fabrication. Il transforme un plan brut en une séquence exploitable de mouvements de machine. Sauter cette étape garantit des inefficacités dans l’atelier. L'examen doit identifier les données critiques, établir les états de surface requis pour chaque diamètre étagé et attribuer des opérations spécifiques aux broches primaires et secondaires. En équilibrant les temps de cycle sur plusieurs broches, les programmeurs minimisent les états d'inactivité de la tourelle et maximisent le débit global de la machine.
La progression standard pour un arbre multi-diamètre suit une séquence stricte et logique conçue pour maximiser la stabilité de la pièce. La séquence se déroule généralement comme suit :
Faire face au stock brut pour établir une référence zéro propre sur l'axe Z.
Perçage central pour fournir un emplacement pour l'engagement de la poupée mobile.
Dégrossissage tous diamètres, en passant strictement du plus grand diamètre au plus petit.
Terminez de tourner l'ensemble du profil aux tolérances dimensionnelles finales.
Exécution de fonctionnalités secondaires telles que le rainurage, la contre-dépouille et le filetage.
Séparation du composant fini.
La logique technique derrière l’ébauche du plus grand au plus petit diamètre est ancrée dans la contrainte et la rigidité du matériau. Le plus grand diamètre offre la résistance maximale du noyau de la pièce. En ébauchant d'abord les sections les plus grandes, la pièce conserve sa masse et sa rigidité pour résister aux forces de coupe. Si un machiniste tourne d'abord le plus petit diamètre, les ébauches lourdes ultérieures sur les plus grands diamètres induisent des vibrations massives à travers la section étroite et affaiblie. Cela entraîne une défaillance immédiate de la pièce ou un écart important de tolérance. L'ébauche de toutes les sections avant d'appliquer les passes de finition soulage également les contraintes internes du matériau. Cela garantit la stabilité dimensionnelle lors des coupes finales de précision.
La fabrication moderne repose sur des parcours d'outils continus pilotés par logiciel. Le logiciel de fabrication assistée par ordinateur (FAO) permet aux programmeurs d'utiliser des cycles prédéfinis, tels que G71 et G72, pour un enlèvement de matière très efficace. Un cycle d'ébauche G71 calcule automatiquement la profondeur de passe, la vitesse d'avance et les mouvements de retrait nécessaires pour dégager la matière d'un profil étagé en fonction de quelques lignes de code définissant la géométrie finale. Cela élimine le besoin de programmer manuellement chaque passage. Cela réduit le temps de programmation et minimise le risque d’erreurs de codage.
Lorsqu'ils traitent des profils complexes, les programmeurs doivent choisir entre les cycles d'ébauche de type I et de type II. Le type I est utilisé pour les profils monotones où le diamètre diminue ou augmente constamment. Le type II permet de réaliser des poches et des contre-dépouilles au cours du cycle d'ébauche, ordonnant à l'outil de plonger dans les évidements. La sélection du bon cycle évite la casse de l’outil et optimise l’évacuation des copeaux.
La définition des tourelles et des broches dans l'environnement FAO est essentielle pour les pièces nécessitant des opérations combinées de fraisage et de tournage. Lorsqu'ils utilisent des outils dynamiques, les programmeurs doivent modéliser avec précision la cinématique de la machine. Cela permet au logiciel de générer des parcours d'outils pour les trous transversaux, les plats ou les rainures de clavette sur les différents diamètres étagés. Une bonne intégration CAM garantit que l'axe C (rotation de la broche) et l'axe Y (fraisage décentré) se synchronisent parfaitement avec les axes X et Z. Cela permet de générer des géométries complexes dans une seule configuration.
Les méthodes de serrage ont un impact direct sur la concentricité réalisable sur plusieurs diamètres. La sélection dépend fortement de la consistance de la matière première et de la précision requise.
Mandrins à pinces : Idéal pour les barres laminées à froid avec des diamètres extérieurs constants. Ils offrent une force de préhension à 360 degrés, une excellente concentricité et des temps de serrage rapides.
Mandrins à 3 mors : La norme pour le tournage à usage général. Ils prennent en charge une large gamme de tailles mais peuvent introduire un léger voile en fonction de l'état de la mâchoire et de l'usure des volutes. Les mâchoires souples peuvent être alésées aux diamètres exacts des pièces pour améliorer la concentricité lors des secondes opérations.
Mandrins indépendants à 4 mors : requis pour les pièces irrégulières, les pièces moulées ou lorsqu'un faux-rond absolu est requis. Chaque mâchoire est indiquée indépendamment, offrant une précision maximale au prix de temps de configuration plus longs.
Pour les cycles de production continus, l’intégration de ravitailleurs de barres automatisés standardise le processus de configuration. Les embarreurs poussent la matière première à travers l'alésage de la broche après chaque opération de tronçonnage, permettant ainsi à la machine de fonctionner sans surveillance. Cela nécessite une programmation précise du cycle de tirage des barres et une gestion stricte des limites d'usure des outils pour éviter les pièces mises au rebut lors de la fabrication sans éclairage.
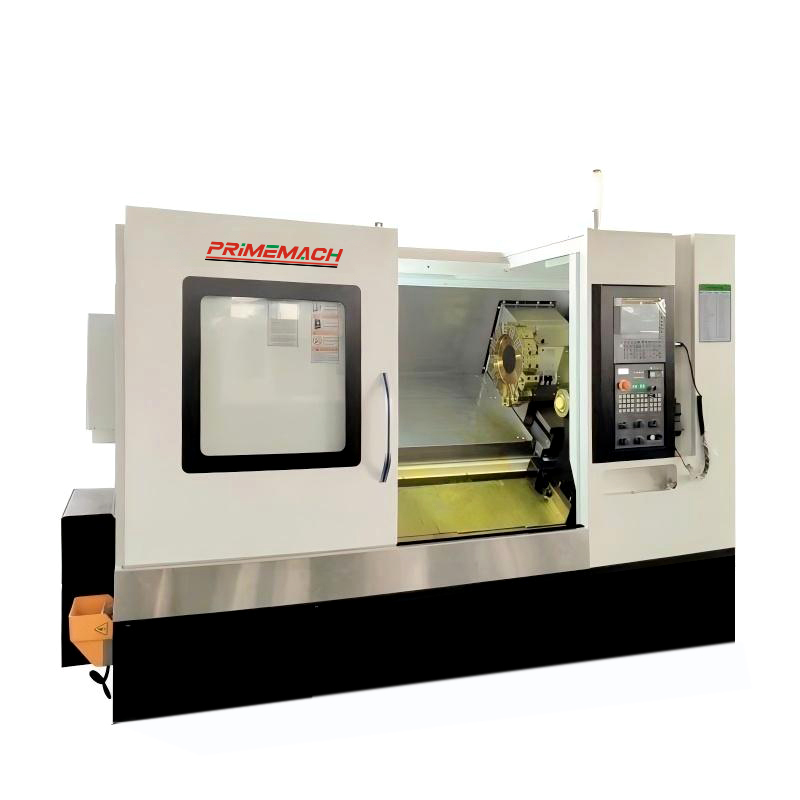
La sélection de l’architecture de machine appropriée détermine la rentabilité du cycle de production. L'intervention manuelle requise sur les cabestans traditionnels ou les tours manuels limite leur utilité aux travaux de réparation, au prototypage ou aux lots de très faible volume. Les opérateurs doivent indexer physiquement la tourelle, engager les avances et mesurer les diamètres intermédiaires. En revanche, un moderne Le tour à tourelle CNC automatise ces processus, offrant une précision reproductible et un fonctionnement continu. Le seuil pour les équipements CNC est généralement franchi lorsque la taille des lots dépasse 20 à 50 pièces, ou lorsque la complexité du profil multidiamètre rend l'exécution manuelle trop lente et sujette aux erreurs.
Lors de la mise à l’échelle d’arbres multidiamètres à grande échelle et de grande masse, comme ceux que l’on trouve dans les secteurs de l’aérospatiale, de l’énergie et du pétrole et du gaz, l’équipement standard tombe en panne. Ces applications nécessitent un Tour CNC robuste . L'enveloppe opérationnelle de ces machines est définie par des broches à engrenages à couple élevé capables de tourner des composants massifs à bas régime. Ils utilisent des guidages massifs qui amortissent les vibrations extrêmes générées par les profondeurs de coupe profondes dans des alliages résistants comme l'Inconel ou l'acier 4140. Contrairement aux guidages linéaires conçus pour la vitesse, les chemins en caisson fournissent la surface de contact nécessaire pour absorber de lourdes charges radiales.
Le tournage intensif horizontal est standard pour les arbres longs, mais les tours à tourelle verticale (VTL) offrent un avantage distinct pour des géométries spécifiques. Les VTL orientent la broche verticalement, transformant le mandrin en table rotative. Cette conception utilise la gravité pour faciliter le positionnement de pièces lourdes et de grand diamètre, telles que des brides de tuyaux massives, des corps de pompe ou des disques de turbine aérospatiale. En éliminant l'effet de porte-à-faux que l'on retrouve dans le tournage horizontal, les VTL offrent une puissance et une précision inégalées pour l'usinage de masse lourde à grande échelle. Ils permettent un enlèvement de matière agressif sans déformer la pièce.
Les environnements de production à grand volume bénéficient énormément des configurations de machines multi-tourelles. Les machines équipées de tourelles supérieure et inférieure permettent une ébauche et une finition simultanées. Alternativement, les programmeurs peuvent utiliser le tournage par pincement, où deux outils engagent simultanément la pièce depuis des côtés opposés. Le tournage par pincement équilibre les forces de coupe radiales. Cela annule efficacement la déflexion de la pièce et permet de doubler la vitesse d'avance sur des arbres longs et minces de plusieurs diamètres.
La conduite d'opérations multitâches et multi-axes en toute sécurité nécessite un logiciel de FAO multicanal avancé. Les programmeurs doivent gérer les codes d'attente (codes de synchronisation) pour garantir que la tourelle supérieure n'entre pas en collision avec la tourelle inférieure ou la contre-broche. La complexité de la programmation augmente de façon exponentielle. Cela nécessite un personnel hautement qualifié pour vérifier les dégagements des outils, gérer les chemins d'évacuation des copeaux et optimiser le timing des opérations de coupe simultanées.
La planification des processus nécessite d'équilibrer le temps d'ingénierie initial et l'efficacité de la production à long terme. La relation inverse entre le temps de configuration initial et les gains de temps de cycle par pièce dicte la stratégie d'atelier. Dans des environnements très diversifiés où un machiniste gère 15 à 20 configurations différentes par semaine, passer des heures à optimiser un parcours d'outil pour une série de 10 pièces est contre-productif. Cependant, pour un tirage de 5 000 pièces, gagner 10 secondes sur le temps de cycle grâce à une optimisation agressive génère une rentabilité énorme.
Pour gérer des changements fréquents, les ateliers doivent déterminer le seuil de rentabilité pour l'utilisation de systèmes d'outillage à changement rapide. Bien que ces systèmes nécessitent un capital initial plus élevé, ils permettent aux opérateurs d'échanger des têtes de coupe pré-mesurées en quelques secondes. Cela maintient la précision de la tourelle sans retoucher les décalages d'outils. Il réduit considérablement les temps d'arrêt des machines entre les différents travaux de pièces multi-diamètres.
Environnement de production |
Stratégie de configuration |
Préférence d'outillage |
Objectif principal |
|---|---|---|---|
Mélange élevé/faible volume |
Dispositions de tourelle standardisées, maintien de la pièce flexible (3 mors). |
Plaquettes carbure standard disponibles dans le commerce (CNMG, WNMG). |
Réduisez le temps de configuration et les frais de programmation. |
Faible mélange/grand volume |
Configurations dédiées, mâchoires souples alésées sur mesure, alimentation de barres automatisée. |
Outils de forme personnalisés, combinés forets/fraises. |
Minimisez le temps de cycle par pièce et maximisez le débit. |
Grande échelle/masse lourde |
Chargement assisté par grue, mandrins indépendants à 4 mors. |
Plaquettes d'ébauche robustes, barres d'alésage amortissant les vibrations. |
Maximisez les taux d’enlèvement de matière en toute sécurité. |
Évaluer le capital outillage par rapport à la réduction du temps de cycle est un défi d’ingénierie constant. Investir dans des outils multifonctions spécialisés, tels qu'un foret et une fraiseuse combinés ou un outil de forme personnalisée qui coupe trois diamètres simultanément, permet d'économiser de précieuses stations de tourelle et de réduire le temps d'indexation. Cependant, ces outils personnalisés entraînent des délais de livraison longs et des coûts de remplacement élevés. Les plaquettes en carbure standard disponibles dans le commerce sont moins chères et facilement disponibles. Ils nécessitent davantage de stations de tourelle et des temps de cycle plus longs pour générer des profils complexes, mais offrent une flexibilité pour plusieurs tâches.
Les exigences en matière d'installations influencent également la valeur globale lors de la mise à niveau de l'équipement. L'installation d'un centre de tournage robuste ou d'un VTL nécessite une planification importante de l'infrastructure. Ces machines nécessitent des fondations isolées en béton armé pour empêcher les vibrations transmises par le sol d'affecter les finitions de surface. De plus, le volume massif de copeaux générés nécessite des systèmes automatisés d'évacuation des copeaux et une distribution de liquide de refroidissement à haute pression pour gérer la chaleur et dégager la zone de coupe. Les gestionnaires d'installations doivent également vérifier la disponibilité de l'alimentation électrique, car les broches à couple élevé consomment un ampérage important lors des cycles d'ébauche agressifs.
L'exécution de plans de processus multi-diamètres introduit des risques opérationnels spécifiques qui doivent être atténués grâce à des contrôles techniques stricts. La menace la plus immédiate dans les enveloppes d’usinage haute densité est l’interférence des outils. Lorsque vous utilisez des barres d'alésage, des forets longs ou des outils à tension prolongée aux côtés d'outils de tournage standard, le risque que la tourelle entre en collision avec le mandrin, la contre-pointe ou la pièce elle-même est élevé.
Les simulations de jumeaux numériques et les essais à sec sont des étapes d’atténuation obligatoires. Les programmeurs doivent exécuter le code G généré via un logiciel de vérification qui modélise avec précision la cinématique de la machine, les longueurs des outils et les dimensions des fixations. Ce logiciel détecte les collisions dans l'environnement virtuel avant qu'elles ne provoquent des dommages physiques catastrophiques dans l'atelier. Après la simulation, les opérateurs doivent exécuter un essai à blanc. Ils exécutent le programme en mode bloc unique avec les commandes rapides désactivées et aucun matériau dans le mandrin pour vérifier visuellement les jeux des outils.
Les compétences et la sécurité des opérateurs restent des préoccupations cruciales, en particulier dans les environnements de configuration à haute fréquence. La manipulation de pièces de plusieurs diamètres lors de changements fréquents expose les opérateurs à des arêtes vives et à des bavures. Les coupures et lacérations mineures sont des blessures courantes lorsque les opérateurs interviennent manuellement pour ébavurer des pièces ou éliminer des copeaux filandreux. Pour atténuer ce problème, les plans de processus doivent appliquer des cycles d'ébavurage automatisés programmés en cours de processus. L'utilisation d'outils d'ébavurage spécialisés ou de passes de chanfreinage dans le programme CNC élimine le besoin de briser manuellement les bords. Cela protège l’opérateur et garantit une qualité constante des pièces.
L'empilement de tolérances présente un risque qualité important lors de l'usinage de plusieurs diamètres. Cela se produit lorsqu'une mauvaise sélection de référence entraîne une accumulation d'erreurs dimensionnelles sur la pièce à usiner. Si un programmeur fait référence à la longueur du diamètre C en fonction de l'épaulement du diamètre B et que le diamètre B a été référencé à partir du diamètre A, toute légère erreur dans A ou B s'empilera. Cela pousse le diamètre C hors tolérance. Les cadres de planification des processus doivent établir un zéro de référence unique et fiable. Il s'agit généralement de la face de la broche principale ou d'un épaulement usiné principal. Vous devez coter toutes les fonctions suivantes à partir de cette référence unique pour éviter les erreurs combinées.
Réalisez une étude de temps formelle sur une pièce multidiamètre de référence pour identifier les goulots d'étranglement spécifiques dans votre séquence d'opérations actuelle.
Standardisez la disposition de vos tourelles pour les environnements à forte mixité afin de réduire les temps de changement d'outils entre les tâches.
Implémentez un logiciel de simulation de jumeau numérique pour vérifier les parcours d'outils complexes et éliminer le risque de collision de tourelle.
Demandez des estimations de temps de cycle de FAO aux constructeurs de machines-outils en utilisant vos modèles de pièces spécifiques avant de vous engager dans l'achat de nouveaux équipements.
Évaluez l’état de préparation des installations, en vous concentrant particulièrement sur la stabilité des fondations et la gestion automatisée des copeaux, avant d’installer des machines lourdes.
R : Le principal avantage est l’élimination des changements d’outils manuels. Un centre de tournage CNC offre une précision d'indexation reproductible, la rigidité structurelle d'une tourelle montée sur selle et la capacité d'exécuter automatiquement des parcours d'outils complexes et continus. Cela réduit considérablement les temps de cycle et l’intervention de l’opérateur.
R : Usinez toujours du plus grand diamètre au plus petit. Cette séquence maintient une rigidité maximale du noyau à l'intérieur de la pièce, empêchant la déflexion et le broutage lors de l'enlèvement de matière importante. L'ébauche du plus petit diamètre affaiblit d'abord la pièce pour les coupes ultérieures.
R : Spécifiez une machine robuste lorsque vous devez traiter une masse de pièces excessive, des rapports longueur/diamètre élevés ou lorsque des profondeurs de coupe importantes sont nécessaires dans des alliages résistants. Ces machines sont dotées de guides en caisson et de broches à engrenages à couple élevé nécessaires pour absorber les forces de coupe extrêmes.
R : Un support de contre-pointe est requis lorsque le rapport longueur/diamètre (L/D) dépasse 3:1. Il empêche la pièce d'agir comme une poutre en porte-à-faux, la stabilisant contre les forces de coupe radiales pour maintenir la concentricité et éviter les vibrations sur les diamètres les plus éloignés.
R : Le logiciel de FAO automatise la génération de parcours d'outils complexes, utilise des cycles prédéfinis efficaces pour un enlèvement de matière rapide et synchronise les mouvements multi-axes. Il fournit également des capacités de simulation pour détecter les interférences de l'outil avant le début de l'usinage physique.
R : L'empilement de tolérances se produit lorsque les erreurs dimensionnelles s'accumulent parce que les caractéristiques sont mesurées à partir de surfaces intermédiaires préalablement usinées plutôt qu'à partir d'une seule référence maître. Empêchez-le en établissant un zéro de référence fiable et en dimensionnant tous les diamètres étagés à partir de ce point unique.


