

Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 12.05.2026 Herkunft: Website


Im Öl- und Gassektor führt der Ausfall einer einzigen Komponente häufig zu katastrophalen Ausfallzeiten, Umweltgefahren und massiven finanziellen Verlusten. Unterwasserventile, Schwerstangen und Packer arbeiten kontinuierlich unter extremem Druck, korrosiven Flüssigkeiten und hohen thermischen Belastungen. Die Herstellung dieser wichtigen Teile erfordert höchste Maßgenauigkeit und perfekte Oberflächengüte. Standard-Fertigungsanlagen können diese strengen Spezifikationen einfach nicht zuverlässig und dauerhaft erfüllen. Dies zwingt Hersteller dazu, nach hochspezialisierten Fähigkeiten zu suchen, um die strukturelle Integrität aufrechtzuerhalten.
In diesem Leitfaden erfahren Sie, wie Sie die optimale Bearbeitungsausrüstung für diese rauen Umgebungen bewerten und auswählen können. Sie lernen, wie Sie mit Toleranzen in Luft- und Raumfahrtqualität von bis zu 0,0001 Zoll umgehen und dabei exotische Legierungen speziell für den Energiesektor schneiden. Abschließend zeigen wir Ihnen, wie Sie die strikte Einhaltung kritischer API-Standards gewährleisten und Ihre Produktionsabläufe vor kostspieligen Fehlern schützen.
Maschine-zu-Teil-Zuordnung: Die Auswahl der richtigen Drehmaschinenarchitektur (z. B. Langbett vs. VTL) wird durch die Teilegeometrie bestimmt – beispielsweise die Verwendung von Hochleistungs-Langbetten für 120-Zoll-Bohrkrägen oder VTLs für massive Blowout-Preventer-Flansche (BOP).
Materialgegebenheiten: Hochpräzise Drehmaschinen müssen über die Steifigkeit und thermische Stabilität verfügen, um schwer zerspanbare Legierungen wie Inconel 718 und 13CR-L80 ohne Werkzeugdurchbiegung oder Kaltverfestigung verarbeiten zu können.
Toleranz und Konformität: Die Einhaltung der Gewindestandards API-5B und API-7-2 erfordert erweiterte Funktionen wie Wärmekompensation, Mehrachsenintegration und unabhängige 4-Backen-Spannfutteraufbauten.
Die Energiegewinnung bringt unerbittliche betriebliche Realitäten mit sich. Bei der Herstellung großer Wellen oder Unterwasserkomponenten sind die Kosten für Ungenauigkeiten enorm. Eine Fehlausrichtung des Reitstocks von nur 0,001 Zoll führt leicht zu Konizitätsfehlern bei langen Schäften. Diese geringfügigen Abweichungen beeinträchtigen die Hochdruckdichtungen erheblich. Wenn eine Dichtung Tausende von Metern unter Wasser versagt, kann die Sanierung des daraus resultierenden Lecks Millionen kosten. Präzision ist nicht optional; Es ist die absolute Grundlage der Energiesicherheit.
Ebenso wichtig ist die Erzielung exakter Oberflächengüten. Pipeline-Inspektionsmessgeräte (PIGs) erfordern eine Oberflächenrauheit von Ra 0,4 μm. Je rauer, desto mehr könnte die Ausrüstung das Innere der Rohrleitung beschädigen. Das Erreichen dieser theoretischen Rauheitsgrenzen beruht auf strenger Physik. Es erfordert die Verwaltung des genauen Verhältnisses zwischen Vorschubgeschwindigkeit, Schneidenradius und Maschinenvibration. Die theoretische Rauheit berechnen Sie mit der Formel Ra = f²/32r. Standarddrehmaschinen vibrieren zu stark, um diese Werte konstant zu erreichen. Um Vibrationen zu dämpfen und ein makelloses Finish zu erzielen, ist eine extreme Steifigkeit erforderlich.
Wir sehen oft Debatten über den Vergleich von CNC-Bearbeitung mit additiver Fertigung für kritische Komponenten. Für die anspruchsvollsten Ölfeldteile bleibt die Bearbeitung von Vollbarren der unbestrittene Standard. Durch additive Fertigungsschichten können mikroskopisch kleine Hohlräume und anisotrope Schwächen entstehen. Richtbohrwerkzeuge sind im Untergrund einem enormen Drehmoment ausgesetzt. Sie erfordern die isotrope Festigkeit, die nur bei geschmiedeten Vollbarren zu finden ist. Sie müssen diese Knüppel sorgfältig bearbeiten, um ihre strukturelle Integrität zu bewahren.
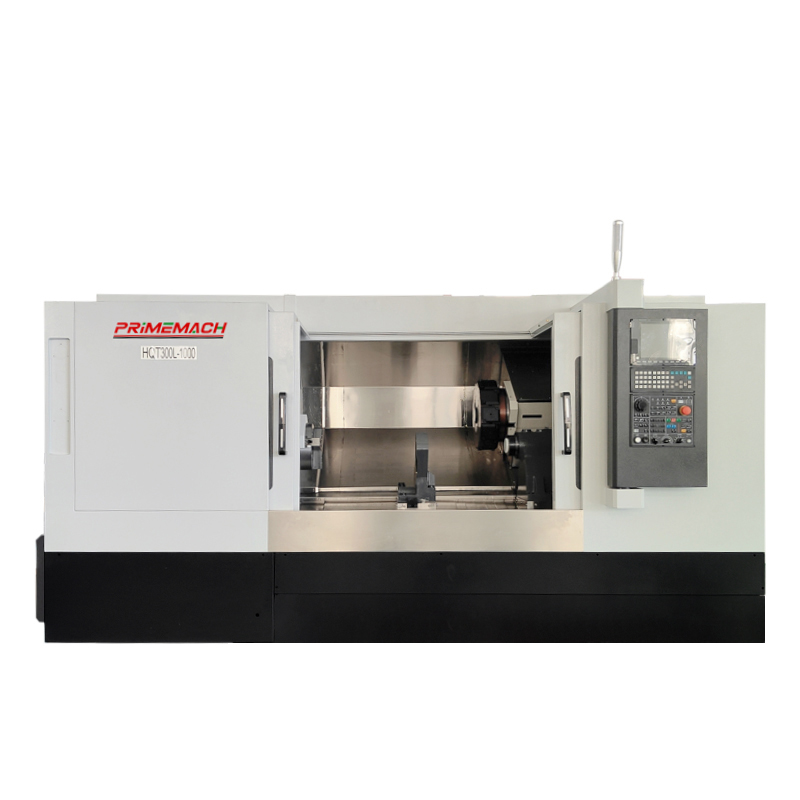
Man kann das Datenblatt einer Maschine nicht einfach isoliert betrachten. Sie müssen die Maschinenarchitektur direkt den genauen Öl- und Gasteilen zuordnen, die sie am besten produziert. Unterschiedliche Geometrien erfordern völlig unterschiedliche kinematische Ansätze. Nachfolgend finden Sie eine detaillierte Aufschlüsselung darüber, wie verschiedene Architekturen dem Energiesektor dienen.
Maschinenarchitektur |
Target Öl- und Gasteile |
Wichtige Bewertungsmetriken und -fähigkeiten |
|---|---|---|
Hochleistungs-Langbettdrehmaschinen |
Schwerstangen, Pup-Verbindungen, Steigrohrsysteme, Langschaft-Steuermechanismen. |
Muss für Längen von 120 Zoll geeignet sein. Erfordert extrem stabile Lünetten und spezielle Tieflochbohrsysteme. |
Vertikaldrehmaschinen (VTLs) |
Flansche mit großem Durchmesser, Pumpengehäuse, schwere Ventilkörper, Blowout-Preventer (BOPs). |
Die Schwerkraft unterstützt das Einsetzen massiver, asymmetrischer Werkstücke. Reduziert Klemmverzerrungen drastisch. |
Schrägbett-CNC-Drehzentren |
Liner-Aufhänger, Packer, komplexe Gewindeanschlüsse, Dichtungskomponenten mit engen Toleranzen. |
Bietet im Vergleich zu Flachbettkonstruktionen eine bessere Spanabfuhr und Schnittkraftverteilung. Unverzichtbar für zähe Legierungen. |
Für die Herstellung von 120-Zoll-Bohrkrägen ist eine Hochleistungs-Langbettdrehmaschine unabdingbar. Sie benötigen spezielle Tieflochbohrwerkzeuge, die in die Maschine integriert sind. Ohne hochstabile Lünetten sackt das Werkstück unter seinem Eigengewicht durch. Umgekehrt sollten Sie einen massiven Blowout-Preventer-Flansch auf einer Vertikaldrehmaschine (VTL) bearbeiten. Bei VTLs wird das schwere, asymmetrische Schmiedestück durch die Schwerkraft festgehalten. Dieser natürliche Sitz minimiert die Klemmkräfte und verhindert eine Verformung des Teils bei schweren Schnitten.
Für mittelgroße, komplexe Artikel wie Kleiderbügel eignet sich ein Schrägbett-Wendezentrum. Durch das abgewinkelte Bett können schwere Metallspäne auf natürliche Weise abfallen. Außerdem leitet es die Schnittkräfte direkt nach unten in den schwersten Teil des Maschinengussteils. Dieser Aufbau reduziert Vibrationen beim Ausarbeiten von zähen Legierungen im Energiesektor.
Die Bewertung von Bearbeitungsgeräten erfordert eine fundierte Beurteilung der technischen Realität. Moderne Ölfeldumgebungen sind stark korrosiv und extrem heiß. Die Legierungen, die so konstruiert sind, dass sie diesen Bedingungen standhalten, widerstehen aktiv dem Schneiden. Hochpräzise Drehmaschinen für kritische Öl- und Gasbetriebe müssen über die nötige Leistung und extreme Steifigkeit verfügen, um diesen Materialherausforderungen entgegenzuwirken.
Inconel 718 ist in der gesamten Fertigungsindustrie berüchtigt. Im Vergleich zu Standard-Kohlenstoffstählen weist er eine Zerspanbarkeitsbewertung von etwa 12 % auf. Es ist sehr anfällig für Kaltverfestigung. Wenn Ihr Werkzeug am Material reibt, anstatt es zu schneiden, härtet die Oberfläche sofort aus. Beim nächsten Durchgang zerbricht der Einsatz. Um dies zu verhindern, benötigen Sie eine Spindel mit hohem Drehmoment und eine extreme Steifigkeit des Werkzeughalters. Diese Merkmale sorgen für eine konstante, aggressive Spanlast ohne Abwürgen oder Ablenken.
Sauergasbrunnen enthalten tödliche Mengen Schwefelwasserstoff. Teile, die in diese Brunnen gelangen, müssen den NACE MR0175-Standards entsprechen. Dies bedeutet typischerweise die Bearbeitung von 13CR-L80 oder Duplex-Edelstählen wie 2205. Diese Materialien erzeugen an der Schneidkante enorme Hitze. Ihre Maschine benötigt Hochdruck-Kühlmittelzufuhr durch das Werkzeug. Durch die Flutung der Schneidzone werden Späne weggespült und eine lokale Wärmeausdehnung verhindert.
Interne Antriebskomponenten erfordern für ihre Funktion enge Dichttoleranzen. Normalerweise werden diese aus Materialien wie M50 VIM-VAR oder 17-4 PH-Edelstahl bearbeitet. Um bei diesen Hartmetallen enge Toleranzen zu erreichen, sind hohe Spindelgeschwindigkeiten erforderlich. Bei hohen Geschwindigkeiten kommt es jedoch zu Vibrationen. Dem müssen Sie durch schwingungsdämpfende Maschinenbetten entgegenwirken. Sockel aus hochwertigem Gusseisen oder Epoxid-Mineralguss absorbieren Resonanzfrequenzen weitaus besser als geschweißte Stahlrahmen.
Bei der Beschaffung von Investitionsgütern steht viel auf dem Spiel. Wir empfehlen, bei der Bewertung eine strenge, herstellerunabhängige Checkliste zu verwenden Hochpräzise Drehmaschinen für kritische Öl- und Gasanwendungen. Schauen Sie über die grundlegenden Spindelgeschwindigkeiten hinaus und konzentrieren Sie sich auf Systeme, die darauf ausgelegt sind, Prozessschwankungen zu verringern.
Spindelleistung und thermische Kompensation: Lange Bearbeitungszyklen erzeugen enorme Hitze. Diese Wärme überträgt sich auf den Maschinenguss und führt zu dessen Ausdehnung. Diese thermische Drift macht enge Toleranzen zunichte. Suchen Sie nach eingebauten Wärmeausgleichssystemen. Diese erfassen mithilfe von Sensoren Temperaturänderungen und passen die CNC-Koordinaten automatisch an, um einer Drift entgegenzuwirken.
Genauigkeit der Werkstückspannung: Standardmäßige selbstzentrierende 3-Backen-Spannfutter reichen für kritische Dichtungen nicht aus. Ihr Maximalwert beträgt oft 0,010 Zoll. Bewerten Sie Maschinen, die hochpräzise unabhängige 4-Backen-Spannfutter unterstützen. Damit können Bediener den Gesamtrundlauf der Anzeige (TIR) auf 0,0001 Zoll einstellen. Auch für die Lagerung langer Wellen sind spezielle hydraulische Lünetten von entscheidender Bedeutung.
Mehrachsen- und angetriebene Werkzeugintegration (Y/C-Achse): Die Reduzierung von Setups ist der beste Weg, um eine Toleranzstapelung zu verhindern. Jedes Mal, wenn Sie ein Teil lösen, um es zu einer Fräse zu transportieren, geht die Genauigkeit verloren. Durch die 5-Achsen-Integration können Sie Fräsen, Bohren und Drehen in einem einzigen Arbeitsgang durchführen. Dieser Ansatz ist für die Herstellung komplexer Ventilblöcke von entscheidender Bedeutung.
Kontrollsysteme und Kollisionsvermeidung: Hochwertige Schmiedeteile aus Titan oder Hastelloy kosten Tausende von Dollar. Die Verschrottung aufgrund eines Programmierfehlers ist außerordentlich kostspielig. Die Echtzeit-CAD/CAM-Integration ist eine obligatorische Risikominderungsfunktion. Suchen Sie nach einer CNC-Steuerung mit Digital-Twin-Technologie. Es simuliert den genauen Werkzeugweg, um Kollisionen zu verhindern, bevor sich die Spindel überhaupt dreht.
Sie können den Bearbeitungsprozess nicht von der abschließenden Qualitätsprüfung trennen. Im Energiesektor ist Compliance eine rechtliche und betriebliche Notwendigkeit. Durch die direkte Integration der Qualitätskontrolle in Ihre Bearbeitungsstrategie wird Ausschuss reduziert und Ihr Ruf geschützt.
Die Herstellung von Drehschulterverbindungen, Gehäusen und Rohrgewinden erfordert die strikte Einhaltung der API-5B- und API-7-2-Standards. Sie können API-Threads nicht manuell schneiden. Die Steuerung der Maschine muss komplexe Einfädelzyklen fehlerfrei bewältigen. Es erfordert eine perfekte Synchronisierung zwischen Spindeldrehung und Z-Achsen-Vorschub. Jede Verzögerung während des Gewindeschneiddurchgangs verändert die Gewindesteigung und führt zu einer sofortigen Ablehnung bei der Lehrenprüfung.
Nehmen Sie die angegebene Genauigkeit einer Maschine niemals für bare Münze. Wir empfehlen Käufern, vor der Unterzeichnung einer Bestellung Testschnitte an den von ihnen angegebenen Legierungen anzufordern. Akzeptieren Sie keine Testschnitte an Aluminium, wenn Sie Inconel schneiden möchten. Bitten Sie den Anbieter um umfassende KMG-Berichte (Koordinatenmessgeräte), die die Leistungsfähigkeit der Maschine belegen. Dieser Überprüfungsschritt ist ebenso wichtig, wenn Sie die Produktion an eine Maschinenwerkstatt eines Drittanbieters auslagern.
Der neueste Durchbruch bei der Risikominderung in der Produktion ist die vorausschauende Wartung, die auf dem Internet der Dinge (IoT) basiert. Moderne Hochpräzisionsdrehmaschinen verfügen über Spindelvibrationsüberwachung und KI-gesteuerte Werkzeugverschleißvorhersage.
Sensoren erfassen mikroskopische Veränderungen der akustischen Emissionen.
Die Software sagt genau voraus, wann ein Hartmetalleinsatz ausfallen wird.
Die Maschine weist den Bediener automatisch darauf hin, das Werkzeug auszutauschen.
Der Austausch einer Wendeschneidplatte kurz bevor sie abplatzt, verhindert katastrophale Schäden. Es spart 10.000 US-Dollar für das rohe Inconel-Schmieden und vermeidet enorme Spindelumbaukosten.
Die Beschaffung der richtigen hochpräzisen Drehmaschinen für die kritische Öl- und Gasproduktion ist ein heikler Balanceakt. Sie müssen Ihren Teileumfang, die Materialhärte und die erforderlichen Toleranzgrenzen perfekt an die Architektur der Maschine anpassen. Die Standardausrüstung kann den extremen Steifigkeits- und thermischen Anforderungen der Bearbeitung von Inconel oder 13CR-L80 einfach nicht standhalten.
Technische Einkäufer und Produktionsleiter sollten sofort Maßnahmen ergreifen. Prüfen Sie Ihre aktuellen Ausschussquoten für exotische Legierungen. Wenn Sie einen hohen Werkzeugausfall oder eine inkonsistente Gewindequalität feststellen, ist Ihre Ausrüstung wahrscheinlich ein Hindernis. Bewerten Sie, ob ein Upgrade auf ein Schrägbett oder eine thermisch kompensierte Plattform für Ihr Geschäft sinnvoll ist. Die Implementierung dieser fortschrittlichen Systeme führt zu sofortigen Erträgen durch verbesserte Werkzeugstandzeit, schnellere Zykluszeiten und absolute Compliance-Konsistenz.
A: API-Gewindeschneiden erfordert eine präzise Synchronisierung zwischen Spindeldrehung und Z-Achsen-Vorschub. Wenn sie nicht mehr synchron sind, ändert sich die Gewindesteigung. Eine geeignete CNC-Drehmaschine verfügt über robuste Servomotoren, sofortige Reaktionszeiten der Steuerung und eine extreme strukturelle Steifigkeit, um Rattern bei schweren Gewindeschneidzyklen zu verhindern.
A: Schrägbettdrehmaschinen zeichnen sich durch eine hervorragende Spanabfuhr aus. Beim Schneiden zäher Materialien fallen die Späne leicht ab, anstatt sich anzusammeln und das Teil zu beschädigen. Darüber hinaus leitet das abgewinkelte Bett starke Schnittkräfte nach unten in die Maschinenbasis, wodurch die Steifigkeit erhöht und Vibrationen minimiert werden.
A: Ja, aber sie erfordern spezifische Konfigurationen. Die Bearbeitung von Legierungen wie 13CR-L80 erfordert Hochdruck-Kühlmittelsysteme durch das Werkzeug, um extreme Hitze zu bewältigen. Die Maschine benötigt außerdem ein außergewöhnliches Spindeldrehmoment, um eine konstante Spanlast aufrechtzuerhalten und so eine Kaltverfestigung des Materials während des Schnitts zu verhindern.
A: Das Gewicht wirkt sich direkt auf die Schwingungsdämpfung aus. Öl- und Gasteile sind massiv und aus robusten Legierungen gefertigt. Das Schruppen dieser Schmiedeteile erzeugt ein enormes Rattern. Schwerere Gusseisen- oder Mineralgussbetten absorbieren diese Resonanzfrequenzen und sorgen so für eine glatte Oberfläche und eine längere Werkzeuglebensdauer.


