

Visualizações: 0 Autor: Editor do site Horário de publicação: 12/05/2026 Origem: Site


No setor de petróleo e gás, a falha de um único componente muitas vezes se traduz em paralisações catastróficas, riscos ambientais e enormes perdas financeiras. Válvulas submarinas, comandos de perfuração e packers operam continuamente sob pressão extrema, fluidos corrosivos e altas cargas térmicas. A fabricação dessas peças vitais exige extrema precisão dimensional e acabamentos superficiais perfeitos. Os equipamentos de fabricação padrão simplesmente não conseguem atingir essas especificações rigorosas de maneira confiável e consistente. Isto força os fabricantes a procurar capacidades altamente especializadas para manter a integridade estrutural.
Este guia explica como você pode avaliar e selecionar o equipamento de usinagem ideal para esses ambientes adversos. Você aprenderá como lidar com tolerâncias de nível aeroespacial de até 0,0001 polegadas ao cortar ligas exóticas específicas para o setor de energia. Por fim, mostraremos como garantir a conformidade rigorosa com os padrões críticos da API e proteger seus fluxos de trabalho de produção contra erros dispendiosos.
Mapeamento máquina-peça: a seleção da arquitetura de torno correta (por exemplo, base longa versus VTL) é ditada pela geometria da peça, como o uso de bases longas para serviço pesado para comandos de perfuração de 120 polegadas ou VTLs para flanges de prevenção de explosão massiva (BOP).
Realidades dos materiais: Tornos de alta precisão devem possuir rigidez e estabilidade térmica para lidar com ligas difíceis de usinar, como Inconel 718 e 13CR-L80, sem deflexão da ferramenta ou endurecimento por trabalho.
Tolerância e conformidade: Atender aos padrões de rosca API-5B e API-7-2 requer recursos avançados como compensação térmica, integração multieixos e configurações independentes de mandril de 4 mandíbulas.
A extração de energia apresenta realidades operacionais implacáveis. Ao fabricar grandes eixos ou componentes submarinos, o custo da imprecisão é impressionante. Um desalinhamento do cabeçote móvel de apenas 0,001 polegada causa facilmente defeitos cônicos em eixos longos. Esses pequenos desvios comprometem gravemente as vedações de alta pressão. Quando uma vedação falha a milhares de metros de profundidade, a explosão resultante pode custar milhões para ser remediada. A precisão não é opcional; é a base absoluta da segurança energética.
Alcançar acabamentos superficiais exatos é igualmente crítico. Os medidores de inspeção de dutos (PIGs) exigem uma rugosidade superficial de Ra 0,4 μm. Se for mais áspero, o equipamento poderá danificar o interior da tubulação. Alcançar esses limites teóricos de rugosidade depende de física estrita. Requer o gerenciamento da relação exata entre a taxa de avanço, o raio da ponta da ferramenta e a vibração da máquina. Você calcula a rugosidade teórica usando a fórmula Ra = f²/32r. Os tornos padrão vibram demais para atingir esses números de forma consistente. É necessária extrema rigidez para amortecer as vibrações e deixar um acabamento impecável.
Frequentemente vemos debates comparando a usinagem CNC à fabricação aditiva de componentes críticos. Para as peças mais exigentes de campos petrolíferos, a usinagem de tarugos sólidos continua sendo o padrão indiscutível. Camadas de fabricação aditiva podem introduzir vazios microscópicos e fraquezas anisotrópicas. As ferramentas de perfuração direcional enfrentam um imenso torque de torção no subsolo. Eles exigem a resistência isotrópica encontrada apenas em tarugos sólidos forjados. Você deve usinar esses tarugos com cuidado para preservar sua integridade estrutural.
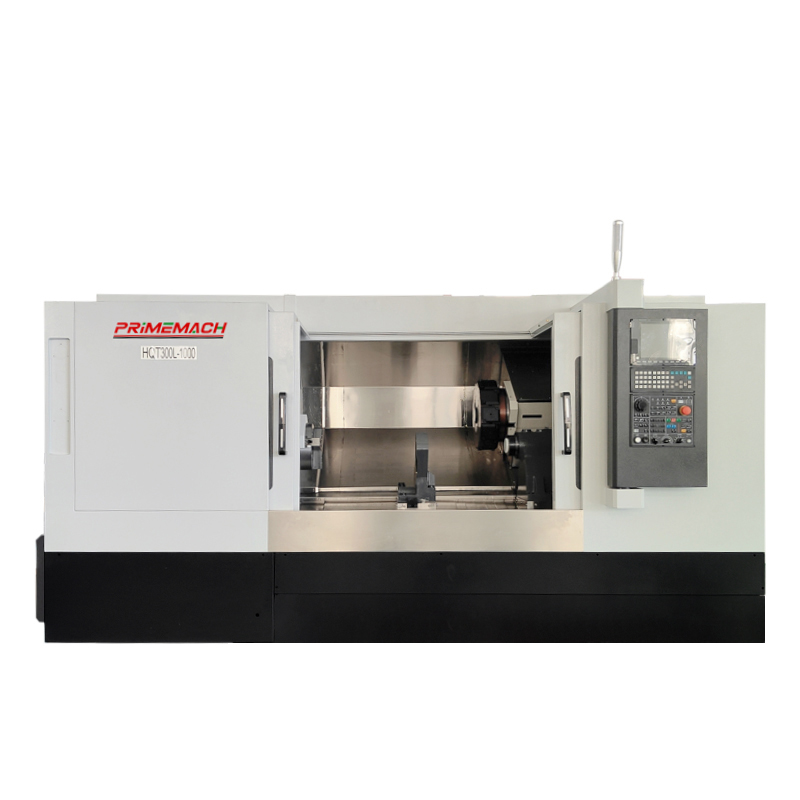
Você não pode simplesmente olhar a folha de especificações de uma máquina isoladamente. Você deve mapear a arquitetura da máquina diretamente para as peças exatas de petróleo e gás que ela produz melhor. Geometrias diferentes exigem abordagens cinemáticas totalmente diferentes. Abaixo está uma análise detalhada de como diferentes arquiteturas atendem ao setor de energia.
Arquitetura de Máquina |
Peças alvo de petróleo e gás |
Principais métricas e capacidades de avaliação |
|---|---|---|
Tornos de leito longo para serviços pesados |
Colares de perfuração, juntas de encaixe, sistemas de riser, mecanismos de controle de eixo longo. |
Deve acomodar comprimentos de 120 polegadas. Requer apoios estáveis ultrarrígidos e sistemas especializados de mandrilamento de furos profundos. |
Tornos de Torneamento Vertical (VTLs) |
Flanges de grande diâmetro, carcaças de bombas, corpos de válvulas pesados, dispositivos de prevenção de explosão (BOPs). |
A gravidade auxilia no assentamento de peças de trabalho maciças e assimétricas. Reduz drasticamente a distorção de fixação. |
Centros de torneamento CNC inclinados |
Suspensores de liner, obturadores, conectores roscados complexos, componentes de vedação com tolerância apertada. |
Fornece evacuação de cavacos e distribuição de força de corte superiores em comparação com projetos de base plana. Essencial para ligas resistentes. |
Um torno de leito longo para serviço pesado não é negociável para a produção de comandos de perfuração de 120 polegadas. Você precisa de ferramentas especializadas para mandrilamento de furos profundos integradas à máquina. Sem apoios estáveis ultrarrígidos, a peça de trabalho cederá sob seu próprio peso. Por outro lado, você deve processar um flange de prevenção de explosão maciço em um torno de torneamento vertical (VTL). As VTLs permitem que a gravidade mantenha o forjamento pesado e assimétrico. Este assentamento natural minimiza as forças de fixação, evitando a distorção da peça durante cortes pesados.
Para itens complexos de tamanho médio, como cabides de forro, um centro de torneamento inclinado vence. A base angular permite que lascas de metal pesado caiam naturalmente. Ele também direciona as forças de corte diretamente para a parte mais pesada da peça fundida da máquina. Esta configuração reduz as vibrações ao esculpir ligas resistentes do setor energético.
A avaliação de equipamentos de usinagem requer basear sua avaliação nas realidades da engenharia. Os ambientes modernos de campos petrolíferos são altamente corrosivos e extremamente quentes. As ligas construídas para sobreviver a estas condições resistem ativamente ao corte. Os tornos mecânicos de alta precisão para operações críticas de petróleo e gás devem possuir a potência bruta e a extrema rigidez necessárias para neutralizar esses desafios materiais.
O Inconel 718 é notório em toda a indústria manufatureira. Possui uma classificação de usinabilidade de aproximadamente 12% em comparação com aços carbono padrão. É altamente suscetível ao endurecimento por trabalho. Se a sua ferramenta esfregar contra o material em vez de cortá-lo, a superfície endurece instantaneamente. A próxima passagem quebrará a inserção. Para evitar isso, você precisa de um fuso de alto torque e extrema rigidez do porta-ferramentas. Esses recursos mantêm uma carga de cavacos constante e agressiva sem travamento ou deflexão.
Os poços de gás ácido contêm quantidades letais de sulfeto de hidrogênio. As peças que entram nesses poços devem estar em conformidade com os padrões NACE MR0175. Isso normalmente significa usinar aços inoxidáveis 13CR-L80 ou duplex como 2205. Esses materiais geram imenso calor na aresta de corte. Sua máquina precisa de refrigeração de alta pressão através da ferramenta. Inundar a zona de corte remove os cavacos e evita a expansão térmica localizada.
Os componentes internos da unidade exigem tolerâncias de vedação rigorosas para funcionar. Normalmente, você os usinará com materiais como M50 VIM-VAR ou aço inoxidável 17-4 PH. Alcançar tolerâncias rigorosas nesses metais duros requer altas velocidades do fuso. No entanto, altas velocidades introduzem vibração. Você deve neutralizar isso com bases de máquinas com amortecimento de vibrações. As bases fundidas em ferro fundido de alta qualidade ou mineral epóxi absorvem as frequências ressonantes muito melhor do que as estruturas de aço soldadas.
A aquisição de equipamento de capital envolve riscos elevados. Recomendamos o uso de uma lista de verificação rigorosa e independente do fornecedor ao avaliar Tornos de alta precisão para aplicações críticas de petróleo e gás. Olhe além das velocidades básicas do fuso e concentre-se em sistemas projetados para mitigar variações do processo.
Desempenho do fuso e compensação térmica: Ciclos de usinagem longos geram um calor tremendo. Esse calor é transferido para a peça fundida da máquina, fazendo com que ela se expanda. Essa deriva térmica destrói tolerâncias rígidas. Procure sistemas de compensação térmica integrados. Eles usam sensores para detectar mudanças de temperatura e ajustar automaticamente as coordenadas CNC para neutralizar o desvio.
Precisão de fixação: Os mandris autocentrantes padrão de 3 mandíbulas são insuficientes para vedações críticas. Eles geralmente atingem no máximo 0,010 polegadas de excentricidade. Avalie máquinas que suportam mandris independentes de 4 mandíbulas de alta precisão. Isso permite que os operadores ajustem o desvio total do indicador (TIR) para 0,0001 polegadas. Os apoios hidráulicos especializados também são cruciais para suportar eixos longos.
Integração de múltiplos eixos e ferramentas dinâmicas (eixo Y/C): Reduzir as configurações é a melhor maneira de evitar o empilhamento de tolerâncias. Cada vez que você solta uma peça para movê-la para uma fresadora, você perde a precisão. A integração de 5 eixos permite realizar fresamento, furação e torneamento em uma única operação. Esta abordagem é absolutamente crítica para a fabricação de blocos de válvulas complexos.
Sistemas de controle e prevenção de colisões: peças forjadas de alto valor feitas de titânio ou Hastelloy custam milhares de dólares. Descartar um devido a um erro de programação é excepcionalmente caro. A integração CAD/CAM em tempo real é um recurso obrigatório de mitigação de riscos. Procure um controlador CNC com tecnologia digital twin. Ele simula o caminho exato da ferramenta para evitar colisões antes que o fuso gire.
Não é possível separar o processo de usinagem da inspeção de qualidade final. No setor energético, a conformidade é uma necessidade legal e operacional. Integrar o controle de qualidade diretamente em sua estratégia de usinagem reduz o desperdício e protege sua reputação.
A produção de conexões rotativas com ressalto, revestimentos e roscas de tubos exige adesão estrita aos padrões API-5B e API-7-2. Você não pode cortar threads de API manualmente. O sistema de controle da máquina deve lidar perfeitamente com ciclos complexos de rosqueamento. Necessita de sincronização perfeita entre a rotação do fuso e o avanço do eixo Z. Qualquer atraso durante a passagem de rosqueamento altera o passo da rosca, levando à rejeição imediata durante a inspeção do medidor.
Nunca considere a precisão declarada de uma máquina pelo valor nominal. Recomendamos que os compradores solicitem cortes de teste nas ligas especificadas antes de assinar um pedido de compra. Não aceite cortes de teste em alumínio se você planeja cortar Inconel. Solicite ao fornecedor relatórios abrangentes de CMM (Máquina de Medição por Coordenadas) que comprovem a capacidade da máquina. Esta etapa de verificação é igualmente importante se você estiver terceirizando a produção para uma oficina mecânica terceirizada.
O mais recente avanço na mitigação de riscos de produção é a manutenção preditiva alimentada pela Internet das Coisas (IoT). Tornos modernos de alta precisão apresentam monitoramento de vibração do fuso e previsão de desgaste de ferramenta orientada por IA.
Sensores detectam mudanças microscópicas nas emissões acústicas.
O software prevê exatamente quando uma pastilha de metal duro irá falhar.
A máquina alerta o operador para trocar a ferramenta automaticamente.
Substituir uma pastilha pouco antes de ela lascar evita danos catastróficos. Isso economiza US$ 10.000 no forjamento de Inconel bruto e evita enormes custos de reconstrução do fuso.
Garantir os tornos de alta precisão certos para a fabricação crítica de petróleo e gás é um ato de equilíbrio delicado. Você deve combinar perfeitamente o envelope da peça, a dureza do material e os limites de tolerância exigidos com a arquitetura da máquina. O equipamento padrão simplesmente não consegue sobreviver à extrema rigidez e às demandas térmicas da usinagem de Inconel ou 13CR-L80.
Os compradores técnicos e os gestores de produção devem tomar medidas imediatas. Audite suas taxas atuais de sucata em ligas exóticas. Se você observar uma grande falha na ferramenta ou uma qualidade de rosca inconsistente, é provável que seu equipamento esteja impedindo você. Avalie se a atualização para uma plataforma inclinada ou com compensação térmica faz sentido para sua loja. A implementação desses sistemas avançados gera retornos imediatos por meio de maior vida útil da ferramenta, tempos de ciclo mais rápidos e consistência absoluta de conformidade.
R: O corte de rosca API requer sincronização precisa entre a rotação do fuso e o avanço do eixo Z. Se eles ficarem fora de sincronia, o passo da rosca será alterado. Um torno CNC adequado possui servomotores robustos, tempos de resposta instantâneos do controlador e extrema rigidez estrutural para evitar vibrações durante ciclos pesados de rosqueamento.
R: Tornos de base inclinada são excelentes no escoamento de cavacos. Ao cortar materiais resistentes, os cavacos caem facilmente em vez de se acumularem e arranharem a peça. Além disso, a base angular direciona forças de corte pesadas para a base da máquina, aumentando a rigidez e minimizando a vibração.
R: Sim, mas exigem configurações específicas. A usinagem de ligas como 13CR-L80 requer sistemas de refrigeração de alta pressão através da ferramenta para gerenciar calor extremo. A máquina também precisa de um torque excepcional no fuso para manter uma carga de cavacos constante, evitando que o material endureça no meio do corte.
R: O peso se traduz diretamente em amortecimento de vibrações. As peças de petróleo e gás são enormes e feitas de ligas resistentes. Desbaste essas peças forjadas gera imensa conversa. Camadas fundidas minerais ou de ferro fundido mais pesadas absorvem essas frequências ressonantes, garantindo um acabamento superficial liso e prolongando a vida útil da ferramenta.


