

Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-09-23 Origine : Site


Dans la fabrication à grande diversité et à tolérances serrées, la précision d'un composant usiné est strictement limitée par la répétabilité du mécanisme de changement d'outil de la machine. Alors que les tours à moteur standard reposent sur des changements d'outils manuels, les systèmes automatisés ont révolutionné le tournage à haute production. Cependant, les géométries complexes modernes exigent plus que de simples changements d'outils automatisés. Ils nécessitent une précision d’indexation au micron pour maintenir des tolérances serrées sur plusieurs opérations.
Les micro-désalignements lors de l’indexation des outils s’aggravent rapidement. Ces petits écarts entraînent un empilement des tolérances, une augmentation des taux de rebut sur des géométries complexes et des finitions de surface compromises. Lorsqu'un outil ne revient pas à sa hauteur centrale exactement programmée, les forces de coupe qui en résultent se déplacent, provoquant des vibrations et des imprécisions dimensionnelles. L'atténuation de ces erreurs nécessite une évaluation technique de la manière dont les différents systèmes d'indexation gèrent la rigidité, la stabilité thermique et le positionnement des outils sous de lourdes charges de coupe. Les fabricants doivent comprendre la mécanique des configurations traditionnelles à cames par rapport aux tourelles avancées à servomoteurs pour optimiser leurs processus d'usinage.
La répétabilité de l'indexation dicte le rendement : le mécanisme de verrouillage d'une tourelle influence directement la hauteur et le faux-rond du centre de l'outil, qui sont essentiels pour maintenir des tolérances au niveau du micron.
La servocommande permet l'optimisation : la transition vers un système d'indexation servo-entraîné permet une accélération et une décélération programmables, réduisant les chocs mécaniques, préservant la précision de l'accouplement au fil du temps et permettant des contrôles de jeu visuel sûrs.
Les outils motorisés amplifient les exigences de rigidité : l'utilisation d'outils entraînés sur une tourelle motorisée introduit des forces radiales et axiales qui nécessitent des accouplements courbes ou Hirth à force de serrage élevée pour empêcher la déviation.
La gestion des jeux est essentielle : les géométries de pièces complexes exigent une programmation précise des positions d'indexation sûres (par exemple, G30 contre G53) pour éviter les interférences catastrophiques des outils et les temps d'arrêt de la machine.
Comprendre les performances de la tourelle nécessite de faire la différence entre la précision de l'indexation et la répétabilité. La précision de l'indexation fait référence à la capacité du système à atteindre une position de rotation programmée absolue. La répétabilité mesure la capacité du système à revenir exactement à la même position sur plusieurs cycles. En tournage de haute précision, la répétabilité l’emporte souvent sur la précision absolue. Si un outil revient systématiquement au même endroit, les opérateurs peuvent compenser l'usure ou la déviation de la commande CNC. Si la répétabilité fluctue, les décalages deviennent inutiles.
La déviation angulaire au niveau de l'accouplement de la tourelle se traduit directement par une déviation linéaire amplifiée au niveau de la pointe de l'outil de coupe. Ce phénomène est connu sous le nom d’effet d’erreur sinusoïdale. Un désalignement angulaire microscopique au centre de couplage se multiplie à mesure que la distance par rapport au centre augmente. Par exemple, une erreur angulaire de seulement 0,001 degrés au niveau de l'accouplement entraînera un décalage important au niveau de la pointe d'un outil de tournage standard. Ce décalage modifie la hauteur du centre de l'outil, modifiant la géométrie de coupe et induisant un broutage ou une conicité dimensionnelle sur la pièce. Lorsque vous tournez les tourillons jusqu'à une tolérance totale de 0,0005 pouces, même une fraction de degré d'erreur d'indexation entraînera la perte de la pièce.
Le dépassement des outils exacerbe les inexactitudes d’indexation. Les barres d'alésage allongées, les forets longs et les configurations d'outillage personnalisées agissent comme des bras de levier. Ces longueurs étendues amplifient les désalignements mineurs d’indexation au niveau de l’accouplement. Lorsqu'une barre d'alésage s'étend de six pouces de la face de la tourelle, même un écart angulaire inférieur au micron à la base entraîne une erreur radiale mesurable au niveau du tranchant. Cette erreur compromet les tolérances des trous profonds et les finitions de surface.
La gravité et les lourdes charges d'outils introduisent un autre défi physique connu sous le nom d'affaissement de la tourelle. Lorsque les opérateurs chargent la tourelle avec de lourdes barres d'alésage et des porte-outils motorisés, la masse tire le boîtier de la tourelle vers le bas. Le mécanisme de serrage à indexation doit contrecarrer cette force pendant la phase de verrouillage. Un système de serrage robuste soulève et place parfaitement la tourelle au centre, éliminant ainsi l'affaissement. Si la force de serrage est insuffisante ou si les dents d'accouplement sont usées, la tourelle se bloquera dans une position légèrement abaissée, modifiant de manière permanente la hauteur du centre de l'outil.
Plusieurs facteurs accélèrent l'affaissement de la tourelle et l'usure de l'indexation dans l'atelier :
Montage de barres d'alésage trop lourdes sans contrepoids adéquat du côté opposé de la tourelle.
Exécution de coupes interrompues qui envoient de violentes ondes de choc à travers le bloc d'outils et dans les dents d'accouplement.
Ne pas maintenir une pression hydraulique appropriée dans le circuit de serrage, ce qui entraîne une faible force d'assise.
Ignorer l'accumulation de copeaux derrière la face de la tourelle, qui peut se coincer dans l'accouplement lors d'un changement d'outil.
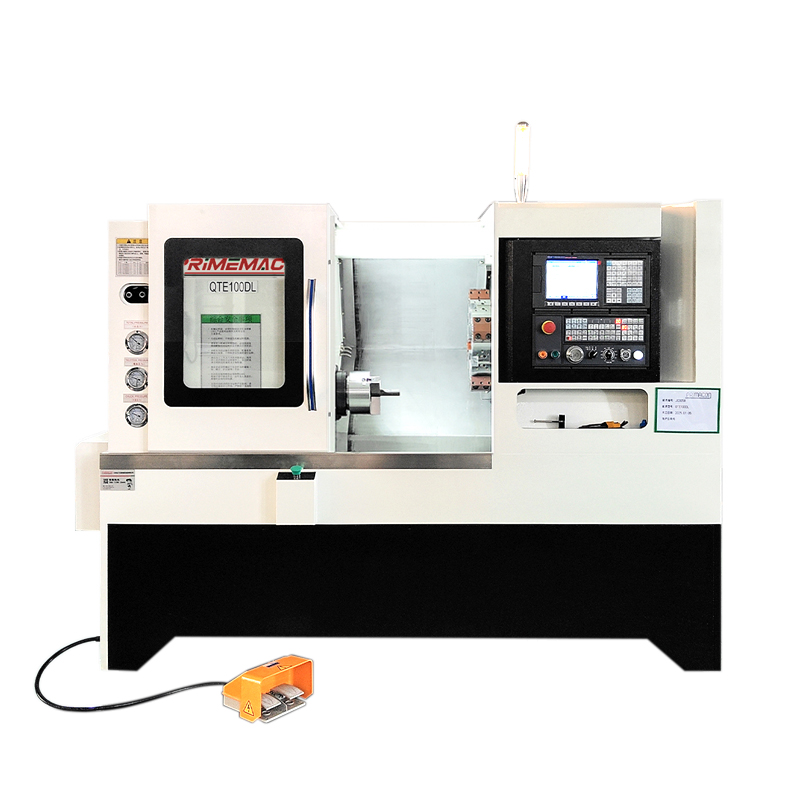
Les systèmes d'indexation existants s'appuient fortement sur des mécanismes à came et à serrage hydraulique. Les tourelles à came utilisent une came à barillet mécanique pour traduire le mouvement de rotation en phases de levage, d'indexation et d'assise. Les tourelles hydrauliques utilisent la pression du fluide pour desserrer l'accouplement, un moteur hydraulique ou un mécanisme de Genève pour faire tourner la tourelle et la pression du fluide pour la resserrer. Ces systèmes ont constitué la base du tournage automatisé pendant des décennies.
Ces systèmes existants présentent des limites importantes pour les travaux modernes à tolérances strictes. Les systèmes à came fonctionnent à des vitesses d'indexation fixes et souffrent d'une usure mécanique plus élevée au fil du temps. Les systèmes hydrauliques sont très sensibles aux fluctuations de température des fluides. À mesure que la machine fonctionne et que l'huile hydraulique chauffe, sa viscosité change. Ce décalage thermique peut provoquer des fluctuations dans la force de serrage, entraînant une assise incohérente et une répétabilité d'indexation dégradée lors de longues séries de production. Vous constaterez peut-être qu'une machine respecte parfaitement les tolérances le matin mais commence à couper les cônes l'après-midi simplement parce que l'huile hydraulique s'est diluée.
Les mécanismes traditionnels de coulissement et d'indexation automatisés par arbre à cames ne sont pas à la hauteur dans les environnements de fabrication modernes. Ces systèmes s'appuient sur des cames physiques découpées selon des profils spécifiques pour dicter le mouvement de l'outil et le timing d'indexation. La modification d'une configuration de pièce nécessite d'échanger ou d'ajuster physiquement ces cames. Ce processus demande beaucoup de main d’œuvre et est très peu flexible.
Le manque de flexibilité programmable rend les anciens systèmes d’arbre à cames inefficaces pour produire des géométries complexes multi-axes. Les composants modernes nécessitent souvent des ajustements dynamiques de la trajectoire de l'outil, des vitesses d'indexation variables et la possibilité de sauter rapidement des postes d'outils. L'automatisation à cames ne peut pas s'adapter à ces exigences de programmation dynamique sans une intervention mécanique importante, ce qui les rend obsolètes pour une production à forte diversité et à faible volume où les changements se produisent quotidiennement.
La fabrication moderne repose en grande partie sur Tour CNC à tourelle servo pour atteindre une précision au niveau du micron. Ces machines utilisent des servomoteurs AC pour le positionnement en rotation. Le servomoteur fonctionne indépendamment du mécanisme de serrage. Lorsqu'un changement d'outil est commandé, la tourelle se desserre, le servomoteur fait tourner la plaque supérieure jusqu'à la position exacte à l'aide d'un retour d'encodeur haute résolution, et le mécanisme se resserre.
Cette architecture offre d’énormes avantages en matière de production. Les opérateurs obtiennent un contrôle total sur la vitesse d’indexation. La servocommande permet une sélection bidirectionnelle de l'outil, calculant automatiquement le chemin le plus court vers la station d'outil suivante. Les systèmes servo utilisent des courbes d'accélération et de décélération programmables. Cela élimine les chocs mécaniques violents souvent observés dans les systèmes hydrauliques lors du positionnement, préservant ainsi l'intégrité des dents d'accouplement sur des millions de cycles.
Les avantages de la configuration sont tout aussi importants. Les servocommandes modernes permettent aux opérateurs de réduire les vitesses de déplacement rapides afin de ralentir la rotation d'indexation. Cette capacité est vitale lors des tests du premier article. Les opérateurs peuvent inspecter visuellement le jeu entre les outils longs, le mandrin et la contre-pointe pendant que la tourelle tourne lentement, évitant ainsi des collisions catastrophiques qui autrement détruiraient l'alignement de la machine.
UN Le tour CNC à tourelle électrique intègre des capacités de fraisage directement dans le centre de tournage. Ces machines utilisent des interfaces de tourelle spécialisées, principalement la tourelle montée sur base (BMT) ou le Verein Deutscher Ingenieure (VDI). Les interfaces BMT boulonnent le porte-outil directement sur la face de la tourelle à l'aide de quatre vis et de clés d'alignement, offrant une rigidité supérieure. Les interfaces VDI utilisent un seul arbre dentelé et un mécanisme à coin, permettant des changements d'outils plus rapides mais sacrifiant une certaine rigidité lors du fraisage lourd.
Comparaison des interfaces de tourelle BMT et VDI |
||
Fonctionnalité |
BMT (tourelle montée sur base) |
VDI (Verein Deutscher Ingenieure) |
|---|---|---|
Méthode de montage |
4 boulons avec clés d'alignement |
Arbre simple dentelé avec cale |
Rigidité pour le fraisage lourd |
Excellent |
Modéré |
Vitesse de changement d'outil (manuel) |
Plus lent (nécessite le serrage de 4 boulons) |
Plus rapide (une seule vis de verrouillage) |
Précision de la hauteur centrale |
Très reproductible grâce aux rainures de clavette |
Sujet à un léger changement de rotation |
Meilleure application |
Coupes interrompues lourdes, alliages résistants |
Fraisage léger, configurations rapides à mélange élevé |
L'intégration de moteurs d'entraînement pour les outils motorisés augmente considérablement la masse globale de la tourelle. Ce poids supplémentaire nécessite des mécanismes de serrage robustes à haute pression. Lors d'opérations de fraisage décentrées, l'outil motorisé génère d'importantes forces de coupe radiales et axiales. L'accouplement de la tourelle doit résister à ces forces pour maintenir la précision de l'indexation. Si l'accouplement fléchit sous la charge, les éléments fraisés seront hors tolérance.
L'indexation des outils en direct nécessite des protocoles de sécurité et d'autorisation stricts. Les outils entraînés, les têtes de fraisage à angle droit et les corps de forage insérés modifient considérablement l'enveloppe d'interférence de la tourelle. La longueur supplémentaire de l'outil et le diamètre de la fraise augmentent le risque de collision avec la tôle, les couvercles de passage ou la pièce à usiner pendant la rotation. Les programmeurs doivent tenir compte de cette enveloppe élargie lors de l’établissement de positions d’indexation sûres.
Le cœur de tout système d’indexation de tourelle est son mécanisme de couplage. Les deux modèles les plus importants sont les accouplements courbes et les accouplements à engrenages Hirth. Les deux utilisent des dents imbriquées pour fixer la plaque supérieure de la tourelle à la base de la machine, mais leurs géométries diffèrent considérablement.
Les accouplements curviques comportent des dents incurvées, convexes et concaves usinées sur la face des anneaux d'accouplement. Cette géométrie incurvée offre des capacités d'auto-centrage exceptionnelles. Lorsque l'accouplement se serre, les dents incurvées guident naturellement la plaque supérieure dans un alignement parfait. Les accouplements Hirth utilisent des dents droites en forme de V rayonnant à partir du centre de l'anneau. Bien qu'ils soient également très précis, les accouplements Hirth offrent généralement une action d'auto-centrage légèrement inférieure à celle des conceptions courbes.
Comparaison des technologies de couplage de tourelle |
||
Fonctionnalité |
Couplage curvique |
Couplage Hirth |
|---|---|---|
Géométrie des dents |
Courbé (convexe/concave) |
Droit (en forme de V) |
Capacité d'auto-centrage |
Exceptionnel |
Haut |
Surface de contact |
Très élevé |
Modéré à élevé |
Amortissement des vibrations |
Supérieur |
Adéquat |
Complexité de fabrication |
Plus haut |
Inférieur |
La surface d'accouplement et la force de serrage sont directement corrélées à l'amortissement des vibrations. Un diamètre d'accouplement plus grand avec une plus grande surface de contact des dents absorbe plus efficacement les vibrations de coupe. Cet amortissement se traduit directement par une meilleure qualité de finition de surface sur la pièce et une durée de vie prolongée des plaquettes. Lorsque vous poussez un outil d'ébauche lourd à travers l'Inconel, l'accouplement absorbe l'essentiel de cette force. Un couplage faible permet des micro-vibrations qui ébrècheront prématurément vos plaquettes en carbure.
Les opérations d'usinage en continu génèrent une chaleur importante. Dans les tourelles motorisées, les moteurs d'entraînement des outils motorisés génèrent de la chaleur interne directement à l'intérieur du moulage de la tourelle. Cette chaleur localisée provoque une dilatation thermique. À mesure que le métal se dilate, la hauteur centrale de la tourelle peut dériver, ce qui pousse les dimensions à tolérance serrée hors spécifications.
Les constructeurs de machines-outils mettent en œuvre plusieurs contre-mesures pour lutter contre la déformation thermique. Les systèmes de refroidissement à travers la tourelle aident à dissiper la chaleur en faisant circuler le fluide de coupe froid à travers la pièce moulée. Les commandes CNC avancées utilisent des algorithmes de compensation thermique. Ces algorithmes utilisent des thermistances stratégiquement placées pour surveiller les températures de coulée et appliquent automatiquement des micro-décalages aux axes X et Y pour contrecarrer la croissance thermique. Les conceptions symétriques de coulée de tourelle garantissent que lorsque le métal se dilate, il se dilate uniformément, minimisant ainsi la distorsion angulaire.
Le maintien de la précision et de la sécurité lors de l’indexation nécessite des stratégies de programmation précises. Les programmeurs doivent établir des emplacements sûrs pour que la tourelle puisse tourner sans provoquer d'interférences. Les contrôles modernes s'appuient sur des codes G spécifiques pour gérer ces positions.
G53 commande à la machine de se déplacer vers une coordonnée spécifique basée sur le système de coordonnées de la machine. Ce système est fixe et immuable par l'opérateur. La programmation d'un changement d'outil à un emplacement G53 spécifique garantit que la tourelle s'indexe toujours exactement dans le même espace physique, quels que soient les décalages d'origine actifs. G30 commande à la machine de se déplacer vers un retour de point de référence secondaire. Cette position est définie dans les paramètres machine. Bien qu'efficace, le G30 s'appuie sur des réglages de paramètres qui peuvent être modifiés par un opérateur essayant de gagner quelques secondes sur un temps de cycle. G53 est généralement considéré comme la méthode de programmation la plus sûre et la plus rigide pour établir des emplacements d'indexation répétables qui éliminent les géométries complexes des pièces, les lunettes fixes et les contre-poupées.
L'évaluation de la technologie d'indexation nécessite d'équilibrer les dépenses d'investissement initiales et les réductions de temps de cycle à long terme. Les systèmes d'indexation d'asservissement à grande vitesse entraînent un coût initial plus élevé en raison de l'inclusion de servomoteurs à courant alternatif, d'encodeurs haute résolution et d'amplificateurs de commande avancés. Cependant, ces systèmes réduisent considérablement les temps non coupés.
Une tourelle hydraulique standard peut prendre 1,5 seconde pour desserrer, indexer une station et resserrer. Une tourelle servo moderne peut accomplir le même index en 0,2 seconde. Même si un gain de 1,3 seconde semble minime, il s'aggrave rapidement. Dans un environnement de production à grand volume, où l'on exécute des pièces avec dix changements d'outils par cycle, cela permet de gagner 13 secondes par pièce. Sur une production de 50 000 composants, cette réduction des délais sans coupure libère des centaines d’heures de capacité machine. Les fabricants doivent évaluer leurs seuils de volume pour déterminer où la vitesse d'une tourelle servo justifie l'investissement initial par rapport à un système hydraulique standard.
Différents systèmes d'indexation présentent des complexités de maintenance distinctes qui ont un impact sur les dépenses opérationnelles à long terme. Les systèmes à cames et hydrauliques nécessitent un entretien mécanique rigoureux. Les opérateurs doivent surveiller les niveaux de liquide hydraulique, remplacer les filtres dégradés et s'assurer que les cames mécaniques reçoivent une lubrification adéquate. L'usure mécanique des goupilles de verrouillage et des pistes de came nécessite finalement des reconstructions physiques coûteuses.
Les systèmes servocommandés déplacent l'attention de la maintenance de l'usure mécanique vers l'étalonnage électronique. Les équipes de maintenance doivent gérer les batteries des encodeurs, régler les paramètres des servomoteurs et garantir que les câbles restent exempts de pénétration de liquide de refroidissement. Même si l'usure mécanique est moindre, les composants électroniques nécessitent des compétences de diagnostic spécialisées. Le coût du remplacement des accouplements courbes endommagés en raison de graves collisions d'indexation est considérable. Investir dans un logiciel préventif d’évitement des collisions compense souvent ces dépenses en arrêtant la machine avant qu’un accident catastrophique ne détruise l’accouplement.
L’usinage de pièces complexes multi-axes présente de graves risques de jeu d’outils. Lorsque vous utilisez un Tour à tourelle , les outils adjacents peuvent facilement interférer avec la pièce à usiner ou les composants de la machine. Par exemple, une longue barre d'alésage montée à côté d'un outil de tournage court peut heurter le fourreau de la poupée mobile pendant que l'outil de tournage est engagé dans la coupe. De même, les forets longs peuvent heurter les mâchoires du mandrin lors d'un index si la position de sécurité est programmée trop près de la broche.
L'atténuation de ce risque nécessite l'utilisation d'un logiciel de simulation CAM avancé. Les programmeurs doivent créer des jumeaux numériques précis du tour spécifique, y compris la géométrie exacte de la tourelle, les mâchoires du mandrin et les boîtiers en tôle. L'exécution d'une simulation cinématique complète vérifie les chemins de dégagement pour tous les outils avant que le code G ne soit post-traité et envoyé à l'atelier. Cette vérification numérique évite les accidents physiques et protège l'accouplement d'indexation des traumatismes contondants.
Les contrôles d'indexation avancés introduisent un risque d'erreur de l'opérateur. Les opérateurs habitués aux machines existantes peuvent intervenir manuellement lors d'une séquence de changement d'outil ou ignorer les vitesses d'indexation de manière inappropriée. Appuyer sur l'arrêt d'urgence au milieu d'un index de servo peut laisser la tourelle desserrée et hors de position, nécessitant une procédure de récupération complexe.
L'atténuation repose sur une normalisation et une formation strictes. Les équipes d'ingénierie doivent normaliser les feuilles de configuration pour définir clairement les zones d'indexation sûres et les longueurs de sortie des outils requises. Les commandes CNC doivent être paramétrées pour verrouiller les cadrans de priorité rapide pendant la macro d'indexation, garantissant ainsi que la tourelle tourne toujours à la vitesse de sécurité programmée. Les opérateurs doivent recevoir une formation spécifique sur les procédures de récupération en toute sécurité après un arrêt d'urgence, garantissant qu'ils peuvent réaligner et serrer la tourelle sans causer de dommages mécaniques.
Vérifiez les taux de rebut actuels spécifiquement liés aux écarts de hauteur du centre de l'outil et aux erreurs de conicité pour identifier les accouplements d'indexation défaillants.
Demandez une étude de temps détaillée aux constructeurs de machines-outils comparant les temps d'indexation entre les tourelles hydrauliques et servo pour vos pièces spécifiques à grand volume.
Exigez un test de coupe de votre pièce la plus complexe et la plus lourde lors de l'évaluation de la machine pour vérifier la rigidité de l'accouplement sous des charges de coupe réelles.
Mettez en œuvre des protocoles de simulation CAM standardisés pour vérifier tous les jeux d'indexation de la tourelle avant d'exécuter les premiers articles dans l'atelier.
R : Un tour à moteur comporte généralement un poste d'outil standard nécessitant des changements d'outils manuels par l'opérateur. Un tour à tourelle utilise une tourelle multi-outils indexable, permettant un tournage automatisé à haute production sans réinitialiser manuellement les outils entre les opérations.
R : Un tour à cabestan monte la tourelle sur une courte glissière se déplaçant sur une selle, ce qui limite la longueur de course et la rigidité globale. Un tour à tourelle monte la tourelle directement sur la selle principale, offrant ainsi la rigidité massive requise pour les coupes lourdes et l'indexation complexe.
R : Les tourelles servo modernes utilisant des couplages curviques de haute précision peuvent atteindre une répétabilité d'indexation de ± 0,0001 pouces ou mieux. Cette répétabilité précise dépend fortement de la qualité de coulée du constructeur de machines et du diamètre spécifique de l'accouplement.
R : Les tourelles perdent leur alignement principalement à cause de collisions mécaniques ou d'accidents. D'autres causes incluent l'usure des dents d'accouplement sur des millions de cycles, des chutes de pression hydraulique dans le mécanisme de serrage ou la pénétration de débris dans la zone d'accouplement.
R : Les outils motorisés ajoutent une masse significative à la tourelle et introduisent des forces de fraisage hors axe. Si l'accouplement de la tourelle n'est pas suffisamment rigide, ces efforts de coupe peuvent provoquer des micro-déflexions qui dégradent la répétabilité de l'indexation et la précision des pièces dans le temps.
R : Utilisez G53 pour commander la tourelle vers une position de coordonnées de machine spécifique et sûre, ou G30 pour un point de référence secondaire vérifié. Cela garantit que l'outil est entièrement dégagé du mandrin, de la pièce à usiner et de la contre-pointe avant le début de la rotation. La réduction des vitesses rapides pendant le test permet une confirmation visuelle de l'autorisation.


