

Просмотры: 0 Автор: Редактор сайта Время публикации: 12.05.2026 Происхождение: Сайт


В нефтегазовом секторе отказ одного компонента часто приводит к катастрофическому простою, угрозе для окружающей среды и огромным финансовым потерям. Подводные клапаны, утяжеленные бурильные трубы и пакеры работают непрерывно в условиях экстремального давления, агрессивных жидкостей и высоких температурных нагрузок. Производство этих жизненно важных деталей требует предельной точности размеров и идеальной обработки поверхности. Стандартное производственное оборудование просто не может надежно и постоянно обеспечивать соблюдение этих строгих требований. Это заставляет производителей искать узкоспециализированные возможности для поддержания структурной целостности.
В этом руководстве рассказывается, как оценить и выбрать оптимальное обрабатывающее оборудование для таких суровых условий. Вы узнаете, как обрабатывать допуски аэрокосмического класса до 0,0001 дюйма при резке экзотических сплавов, характерных для энергетического сектора. В конечном итоге мы покажем вам, как гарантировать строгое соблюдение важнейших стандартов API и защитить ваши производственные рабочие процессы от дорогостоящих ошибок.
Сопоставление станка с деталью. Выбор правильной архитектуры токарного станка (например, длинной станины или VTL) продиктован геометрией детали — например, использование сверхмощных длинных станин для 120-дюймовых утяжеленных бурильных труб или VTL для массивных фланцев противовыбросового превентора (BOP).
Реалии материалов: высокоточные токарные станки должны обладать жесткостью и термической стабильностью, чтобы обрабатывать труднообрабатываемые сплавы, такие как Inconel 718 и 13CR-L80, без отклонения инструмента или наклепа.
Допуски и соответствие: соответствие стандартам резьбы API-5B и API-7-2 требует расширенных функций, таких как термическая компенсация, многоосевая интеграция и независимые настройки четырехкулачкового патрона.
Добыча энергии представляет собой неумолимую операционную реальность. При производстве больших валов или подводных компонентов цена неточности ошеломляет. Смещение задней бабки всего на 0,001 дюйма легко приводит к дефектам конусности длинных валов. Эти незначительные отклонения серьезно нарушают герметичность уплотнений высокого давления. Когда уплотнение выходит из строя на глубине нескольких тысяч футов под водой, устранение возникшего в результате выброса может стоить миллионы долларов. Точность не является обязательной; это абсолютная основа энергетической безопасности.
Не менее важно добиться точной отделки поверхности. Для контроля трубопроводов (ЧУД) требуется шероховатость поверхности Ra 0,4 мкм. Если сделать что-то грубее, оборудование может повредить внутреннюю часть трубопровода. Достижение этих теоретических пределов шероховатости зависит от строгой физики. Это требует управления точной взаимосвязью между скоростью подачи, радиусом вершины инструмента и вибрацией станка. Теоретическая шероховатость рассчитывается по формуле Ra = f²/32r. Стандартные токарные станки слишком сильно вибрируют, чтобы постоянно достигать этих показателей. Чрезвычайная жесткость необходима, чтобы заглушить вибрации и обеспечить безупречную отделку.
Мы часто видим дебаты, сравнивающие обработку на станках с ЧПУ с аддитивным производством критически важных компонентов. Для самых требовательных деталей нефтепромысла обработка цельных заготовок остается бесспорным стандартом. Слои аддитивного производства могут создавать микроскопические пустоты и анизотропные дефекты. Инструменты направленного бурения сталкиваются с огромным крутящим моментом под землей. Им требуется изотропная прочность, присущая только кованым цельным заготовкам. Вы должны тщательно обрабатывать эти заготовки, чтобы сохранить их структурную целостность.
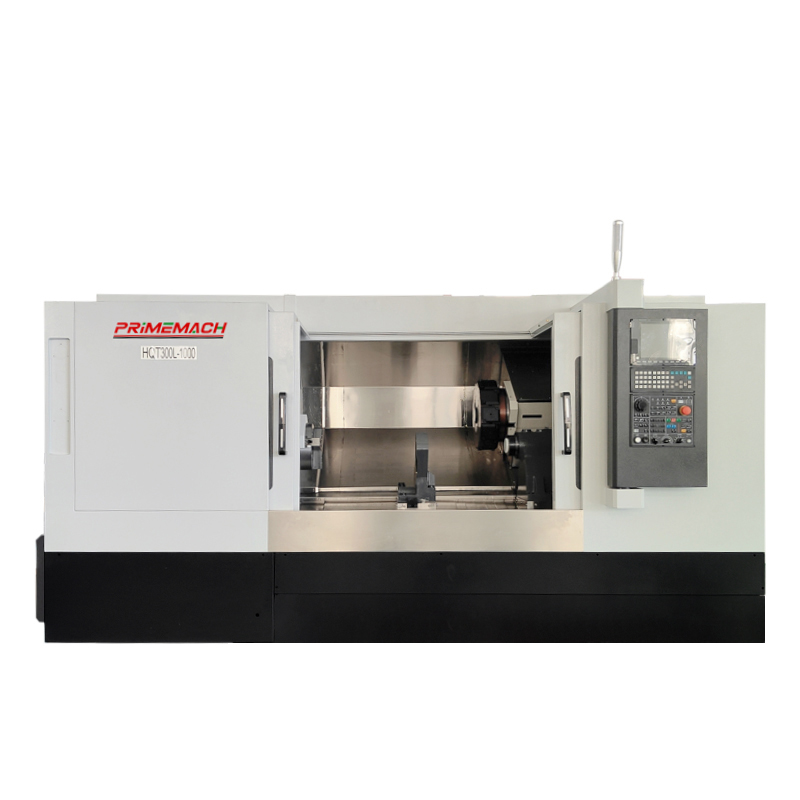
Вы не можете просто просмотреть технические характеристики машины изолированно. Вы должны напрямую сопоставить архитектуру машины с конкретными деталями нефтегазовой отрасли, которые она производит лучше всего. Различные геометрии требуют совершенно разных кинематических подходов. Ниже приводится подробное описание того, как различные архитектуры служат энергетическому сектору.
Машинная архитектура |
Целевые детали для нефтегазовой отрасли |
Ключевые показатели оценки и возможности |
|---|---|---|
Тяжелые токарные станки с длинной станиной |
УБТ, муфты, райзерные системы, механизмы управления с длинным валом. |
Должен вмещать длину 120 дюймов. Требуются сверхжесткие люнеты и специализированные системы глубокого растачивания. |
Вертикальные токарные станки (ВТЛ) |
Фланцы большого диаметра, корпуса насосов, тяжелые корпуса клапанов, противовыбросовые превенторы (ПВП). |
Гравитация помогает фиксировать массивные асимметричные заготовки. Значительно снижает искажения при зажиме. |
Токарные центры с ЧПУ с наклонной станиной |
Подвески хвостовиков, пакеры, сложные резьбовые соединители, уплотнительные элементы с жесткими допусками. |
Обеспечивает превосходную эвакуацию стружки и распределение силы резания по сравнению с конструкциями с плоской станиной. Необходим для твердых сплавов. |
Сверхмощный токарный станок с длинной станиной не подлежит обсуждению для изготовления 120-дюймовых утяжеленных бурильных труб. Вам потребуются специализированные инструменты для глубокого растачивания, встроенные в станок. Без сверхжестких люнетов заготовка будет прогибаться под собственным весом. И наоборот, вам следует обработать массивный фланец противовыбросового превентора на вертикальном токарном станке (VTL). VTL позволяют гравитации удерживать тяжелую асимметричную ковку. Эта естественная посадка сводит к минимуму усилия зажима, предотвращая деформацию детали при тяжелых резах.
Для сложных изделий среднего размера, таких как вешалки для вкладышей, лучше подходит токарный станок с наклонной станиной. Наклонная станина позволяет стружкам тяжелых металлов естественным образом отпадать. Он также направляет силы резания прямо в самую тяжелую часть отливки. Эта установка снижает вибрацию при обработке прочных сплавов, используемых в энергетике.
Оценка обрабатывающего оборудования требует обоснования вашей оценки инженерными реалиями. Современные нефтепромысловые условия очень агрессивны и чрезвычайно горячи. Сплавы, созданные для того, чтобы выдерживать такие условия, активно противостоят резанию. Высокоточные токарные станки для ответственных операций с нефтью и газом должны обладать высокой мощностью и исключительной жесткостью, необходимыми для решения этих материальных проблем.
Inconel 718 пользуется дурной славой в обрабатывающей промышленности. Ее обрабатываемость составляет примерно 12% по сравнению со стандартными углеродистыми сталями. Он очень чувствителен к наклепу. Если ваш инструмент трется о материал, а не разрезает его, поверхность мгновенно затвердевает. Следующий проход разрушит вставку. Чтобы предотвратить это, вам нужен шпиндель с высоким крутящим моментом и исключительная жесткость стойки инструмента. Эти функции поддерживают постоянную агрессивную нагрузку на стружку без застревания и отклонения.
Скважины высокосернистого газа содержат смертельное количество сероводорода. Детали, входящие в эти колодцы, должны соответствовать стандартам NACE MR0175. Обычно это означает обработку 13CR-L80 или дуплексных нержавеющих сталей, таких как 2205. Эти материалы выделяют огромное количество тепла на режущей кромке. Вашему станку необходима подача СОЖ под высоким давлением через инструмент. Затопление зоны резания смывает стружку и предотвращает локальное тепловое расширение.
Для работы внутренних компонентов привода требуются жесткие допуски на уплотнение. Обычно вы обрабатываете их из таких материалов, как M50 VIM-VAR или нержавеющая сталь 17-4 PH. Достижение жестких допусков на эти твердые металлы требует высоких скоростей шпинделя. Однако высокие скорости вносят дребезг. Вы должны противодействовать этому с помощью станин, гасящих вибрацию. Основания из высококачественного чугуна или эпоксидно-минерального литья поглощают резонансные частоты намного лучше, чем сварные стальные рамы.
Приобретение капитального оборудования предполагает высокие ставки. Мы рекомендуем использовать строгий контрольный список, не зависящий от поставщика, при оценке Высокоточные токарные станки для ответственного применения в нефтегазовой отрасли. Не ограничивайтесь базовыми скоростями шпинделя и сосредоточьтесь на системах, предназначенных для смягчения отклонений в процессе.
Производительность шпинделя и термическая компенсация. Длительные циклы обработки выделяют огромное количество тепла. Это тепло передается отливке машины, вызывая ее расширение. Этот температурный дрейф нарушает жесткие допуски. Ищите встроенные системы термокомпенсации. Они используют датчики для обнаружения изменений температуры и автоматически корректируют координаты ЧПУ для противодействия дрейфу.
Точность крепления: стандартные трехкулачковые самоцентрирующиеся патроны недостаточны для критически важных уплотнений. Они часто достигают максимума при биении 0,010 дюйма. Оцените станки, поддерживающие высокоточные независимые 4-кулачковые патроны. Это позволяет операторам устанавливать общее биение индикатора (TIR) до 0,0001 дюйма. Специализированные гидравлические люнеты также имеют решающее значение для поддержки длинных валов.
Интеграция многоосевого и приводного инструмента (ось Y/C). Сокращение количества установов — лучший способ предотвратить наложение допусков. Каждый раз, когда вы разжимаете деталь, чтобы переместить ее на фрезерный станок, вы теряете точность. 5-осевая интеграция позволяет выполнять фрезерование, сверление и токарную обработку за одну операцию. Этот подход абсолютно необходим для производства сложных блоков клапанов.
Системы управления и предотвращение столкновений. Высококачественные поковки из титана или хастеллоя стоят тысячи долларов. Утилизация одного из них из-за ошибки программирования обходится исключительно дорого. Интеграция CAD/CAM в реальном времени является обязательной функцией снижения рисков. Ищите контроллер ЧПУ с технологией цифрового двойника. Он моделирует точную траекторию инструмента, чтобы предотвратить столкновения еще до того, как шпиндель начнет вращаться.
Вы не можете отделить процесс обработки от окончательного контроля качества. В энергетическом секторе соблюдение требований является юридической и оперативной необходимостью. Интеграция контроля качества непосредственно в вашу стратегию обработки сокращает количество брака и защищает вашу репутацию.
Изготовление вращающихся уступов, резьбы обсадных и насосно-компрессорных труб требует строгого соблюдения стандартов API-5B и API-7-2. Вы не можете разрезать потоки API вручную. Система управления станком должна безупречно обрабатывать сложные циклы нарезания резьбы. Требуется идеальная синхронизация вращения шпинделя и подачи по оси Z. Любая задержка во время нарезания резьбы приводит к изменению шага резьбы, что приводит к немедленной отбраковке при проверке калибра.
Никогда не принимайте заявленную точность машины за чистую монету. Мы рекомендуем покупателям запросить пробную резку указанных сплавов перед подписанием заказа на поставку. Не допускайте пробной резки алюминия, если вы планируете резать инконель. Попросите поставщика предоставить подробные отчеты КИМ (координатно-измерительной машины), подтверждающие возможности машины. Этот этап проверки не менее важен, если вы передаете производство стороннему механическому цеху.
Последним прорывом в снижении производственных рисков является прогнозное обслуживание на основе Интернета вещей (IoT). Современные высокоточные токарные станки оснащены функцией мониторинга вибрации шпинделя и прогнозирования износа инструмента на основе искусственного интеллекта.
Датчики обнаруживают микроскопические изменения акустической эмиссии.
Программное обеспечение точно предсказывает, когда твердосплавная пластина выйдет из строя.
Машина предупреждает оператора о необходимости автоматической замены инструмента.
Замена вставки непосредственно перед ее сколом предотвращает катастрофические повреждения. Это экономит 10 000 долларов США на поковку из инконеля и предотвращает огромные затраты на восстановление шпинделя.
Обеспечение нужных высокоточных токарных станков для ответственного производства нефти и газа — это деликатный баланс. Вы должны идеально согласовать размер детали, твердость материала и требуемые пределы допусков с архитектурой станка. Стандартное оборудование просто не может выдержать чрезвычайную жесткость и термические требования обработки Inconel или 13CR-L80.
Технические закупщики и руководители производства должны принять незамедлительные меры. Проанализируйте текущий уровень брака экзотических сплавов. Если вы видите высокий процент отказов инструмента или нестабильное качество резьбы, скорее всего, ваше оборудование сдерживает вас. Оцените, имеет ли смысл для вашего магазина переход на наклонную платформу или платформу с термокомпенсацией. Внедрение этих передовых систем дает немедленную отдачу за счет увеличения срока службы инструмента, сокращения времени цикла и абсолютного соответствия требованиям.
Ответ: Нарезание резьбы API требует точной синхронизации между вращением шпинделя и подачей по оси Z. Если они не синхронизированы, шаг резьбы изменяется. Подходящий токарный станок с ЧПУ оснащен надежными серводвигателями, мгновенным временем отклика контроллера и чрезвычайной жесткостью конструкции, предотвращающей вибрацию во время тяжелых циклов нарезания резьбы.
Ответ: Токарные станки с наклонной станиной превосходно справляются с эвакуацией стружки. При резке твердых материалов стружка легко отпадает, а не накапливается и не задирает деталь. Кроме того, наклонная станина направляет большие силы резания вниз на основание станка, повышая жесткость и сводя к минимуму вибрацию.
О: Да, но они требуют определенных настроек. Для обработки таких сплавов, как 13CR-L80, требуются системы подачи СОЖ под высоким давлением, проходящие через инструмент, для управления сильным нагревом. Станку также необходим исключительный крутящий момент шпинделя для поддержания постоянной нагрузки на стружку и предотвращения наклепа материала в середине резания.
О: Вес напрямую влияет на гашение вибрации. Детали нефтегазовой отрасли массивны и изготовлены из прочных сплавов. Черновая обработка этих поковок вызывает огромную болтовню. Более тяжелые станины из чугуна или минерального литья поглощают эти резонансные частоты, обеспечивая гладкую поверхность и продлевая срок службы инструмента.


