

Visualizações: 0 Autor: Editor do site Horário de publicação: 30/09/2026 Origem: Site


A usinagem de peças multidiâmetros traz desafios imediatos em termos de rigidez, concentricidade e folga da ferramenta. Se você administrar mal isso, a eficiência da produção cairá rapidamente. O sequenciamento de operações ineficiente, a omissão de revisões de trabalhos de pré-usinagem e a geração de percursos de ferramenta abaixo do ideal levam diretamente a tempos de ciclo excessivos. Você também enfrenta taxas de refugo mais altas devido ao empilhamento de tolerância e um risco constante de interferência da ferramenta dentro do envelope de usinagem. Implementar um plano de processo rigoroso para As operações do Torno Turret proporcionam tempos de ciclo previsíveis e mantêm o fuso girando. Uma abordagem estruturada estabelece uma estrutura clara. Ele ajuda você a avaliar se a atualização para equipamentos multieixos avançados ou CNC faz sentido para seu volume de produção específico.
Sequenciamento Estratégico: Priorizar operações do maior para o menor diâmetro minimiza a deflexão e mantém a rigidez da peça durante a remoção de material pesado.
Correspondência de configuração: A escolha entre um torno de torre CNC padrão, um torno CNC para serviços pesados ou um torno de torre vertical (VTL) depende estritamente da massa da peça, do torque necessário e da escalabilidade do lote.
Integração multitarefa: Definir torres e fusos para operações combinadas de fresamento e torneamento em uma única configuração reduz drasticamente o tempo de manuseio e o empilhamento de tolerância.
Mitigação de riscos: A simulação CAM abrangente e a sincronização de múltiplas torres são obrigatórias para evitar colisões catastróficas de ferramentas em envelopes de usinagem de alta densidade.
Drivers de ROI: O planejamento eficaz do processo reduz as mudanças de configuração, reduzindo diretamente o custo por peça tanto em execuções de alto volume quanto em ambientes de alta mistura que exigem configurações frequentes.
Definir os requisitos básicos para peças multidiâmetros requer um foco estrito nas tolerâncias de concentricidade, no acabamento superficial e na prevenção da deflexão da peça durante desbaste agressivo. Quando uma peça apresenta vários diâmetros escalonados, as forças de corte mudam drasticamente à medida que a ferramenta se move ao longo do eixo Z. Os maquinistas devem levar em conta essas forças variáveis para evitar vibrações, imprecisões dimensionais e acabamentos superficiais ruins. O sucesso exige uma máquina-ferramenta capaz de absorver cargas radiais e axiais pesadas, mantendo ao mesmo tempo o posicionamento preciso da ferramenta em diâmetros variados.
A evolução estrutural dos centros de torneamento mostra porque projetos específicos se destacam em trabalhos multidiâmetros. Um torno motorizado requer trocas manuais de ferramentas e medições constantes do operador. Isso o torna altamente ineficiente para perfis complexos e escalonados. Um torno cabrestante melhora isso montando uma torre em um aríete curto que desliza dentro de uma sela. Embora mais rápido, o projeto do tipo aríete não possui a massa necessária para remoção pesada de material. O design do tipo sela monta a torre hexagonal ou multiestação diretamente na sela, que se move ao longo de todo o comprimento da base da máquina. Essa diferença estrutural proporciona rigidez superior. Permite cortes pesados e interrompidos em grandes diâmetros sem sacrificar a estabilidade dimensional.
A torre de indexação multiestações serve como o principal impulsionador da produtividade. Ele elimina as trocas manuais de ferramentas, permitindo que os operadores carreguem uma sequência completa de ferramentas de corte em uma única unidade rotativa. As torres modernas usam acoplamentos curvos maciços que fixam a face da torre na posição com milhares de libras de força hidráulica. Isso permite o engate rápido e sequencial de ferramentas de torneamento, faceamento, furação, mandrilamento e rosqueamento. Ao indexar a próxima ferramenta em milissegundos, a máquina mantém um fluxo de produção contínuo. Em peças complexas de vários diâmetros, uma torre totalmente preenchida permite que a máquina torne o corpo principal em desbaste, indexe a uma ferramenta de canal para cortar um rebaixo e indexe novamente a uma ferramenta de rosqueamento, tudo dentro de um único ciclo automatizado.
As propriedades do material e a geometria da peça impõem restrições rígidas de rigidez. A relação comprimento/diâmetro (L/D) determina a necessidade de mecanismos de suporte adicionais. Ao usinar os menores diâmetros no ponto mais distante do mandril, a peça atua como uma viga cantilever. Forças de corte elevadas afastam a peça da ferramenta de corte. Isso resulta em diâmetros cônicos e vibração intensa.
Relação comprimento-diâmetro (L/D) |
Mecanismo de Apoio Necessário |
Impacto de usinagem |
|---|---|---|
Abaixo de 3:1 |
Nenhum (somente Chuck) |
Rigidez máxima, desbaste agressivo permitido. |
3:1 a 6:1 |
Tailstock com Live Center |
Estabiliza a extremidade do eixo Z, evitando afunilamento. |
6:1 a 10:1 |
Cabeçote móvel + descanso estável |
Evita a deflexão do eixo médio e vibração harmônica. |
Mais de 10:1 |
Descanso de Seguidor/Configuração Especializada |
Requer profundidades de corte leves e geometrias de pastilhas especializadas. |
Antes de qualquer metal ser cortado, a equipe de produção deve executar uma revisão abrangente do trabalho de pré-usinagem. Esta revisão mapeia cada etapa do processo de fabricação. Ele transforma um projeto bruto em uma sequência acionável de movimentos de máquina. Pular esta etapa garante ineficiências no chão de fábrica. A revisão deve identificar pontos de referência críticos, estabelecer os acabamentos superficiais necessários para cada diâmetro escalonado e alocar operações específicas para fusos primários e secundários. Ao equilibrar os tempos de ciclo em vários fusos, os programadores minimizam os estados ociosos da torre e maximizam o rendimento geral da máquina.
A progressão padrão para um eixo multidiâmetro segue uma sequência lógica e estrita projetada para maximizar a estabilidade da peça. A sequência normalmente ocorre da seguinte forma:
Enfrentar o material bruto para estabelecer uma referência zero do eixo Z limpa.
Centralize a perfuração para fornecer um local para o engate do contraponto.
Desbaste de todos os diâmetros, passando estritamente do maior para o menor diâmetro.
Termine de girar todo o perfil até as tolerâncias dimensionais finais.
Execução de recursos secundários como canal, corte inferior e rosqueamento.
Separando o componente acabado.
A lógica de engenharia por trás do desbaste do maior para o menor diâmetro está enraizada na tensão e na rigidez do material. O maior diâmetro fornece a resistência máxima do núcleo para a peça de trabalho. Ao desbastar primeiro as seções maiores, a peça retém sua massa e rigidez para resistir às forças de corte. Se um maquinista gira primeiro o diâmetro menor, cortes subsequentes de desbaste pesado nos diâmetros maiores induzem vibração maciça através da seção estreita e enfraquecida. Isto leva à falha imediata da peça ou a desvios graves de tolerância. Desbaste todas as seções antes de aplicar passes de acabamento também alivia as tensões internas do material. Isso garante estabilidade dimensional durante os cortes finais de precisão.
A fabricação moderna depende de percursos de ferramentas contínuos e orientados por software. O software de fabricação auxiliada por computador (CAM) permite que os programadores utilizem ciclos fixos, como G71 e G72, para remoção de material altamente eficiente. Um ciclo de desbaste G71 calcula automaticamente a profundidade de corte, a taxa de avanço e os movimentos de retração necessários para limpar o material de um perfil escalonado com base em algumas linhas de código que definem a geometria final. Isso elimina a necessidade de programar manualmente cada passagem. Reduz o tempo de programação e minimiza o risco de erros de codificação.
Ao lidar com perfis complexos, os programadores devem escolher entre os ciclos de desbaste Tipo I e Tipo II. O Tipo I é usado para perfis monotônicos onde o diâmetro diminui ou aumenta consistentemente. O Tipo II permite bolsões e rebaixos dentro do ciclo de desbaste, comandando a ferramenta para mergulhar nos recessos. A seleção do ciclo correto evita a quebra da ferramenta e otimiza o escoamento de cavacos.
Definir torres e fusos no ambiente CAM é fundamental para peças que exigem operações combinadas de fresamento e torneamento. Ao utilizar ferramentas motorizadas, os programadores devem modelar com precisão a cinemática da máquina. Isso permite que o software gere percursos para furos cruzados, planos ou rasgos de chaveta nos vários diâmetros escalonados. A integração CAM adequada garante que o eixo C (rotação do fuso) e o eixo Y (fresamento descentralizado) sincronizem perfeitamente com os eixos X e Z. Isso permite a geração de geometria complexa em uma única configuração.
Os métodos de mandril impactam diretamente a concentricidade alcançável em vários diâmetros. A seleção depende muito da consistência da matéria-prima e da precisão exigida.
Mandris de pinça: Ideal para barras laminadas a frio com diâmetros externos consistentes. Eles fornecem força de aperto de 360 graus, excelente concentricidade e tempos de fixação rápidos.
Mandris de 3 mandíbulas: O padrão para torneamento de uso geral. Eles lidam com uma ampla variedade de tamanhos, mas podem apresentar um leve desvio dependendo da condição da mandíbula e do desgaste da espiral. As mandíbulas macias podem ser furadas nos diâmetros exatos das peças para melhorar a concentricidade nas segundas operações.
Mandris independentes de 4 mandíbulas: Necessários para material irregular, peças fundidas ou quando é exigido desvio zero absoluto. Cada mandíbula é indicada de forma independente, oferecendo máxima precisão ao custo de tempos de configuração mais longos.
Para ciclos de produção contínuos, a integração de alimentadores de barras automatizados padroniza o processo de configuração. Os alimentadores de barras empurram a matéria-prima através do furo do fuso após cada operação de corte, permitindo que a máquina funcione sem supervisão. Isso requer uma programação precisa do ciclo de tração da barra e um gerenciamento rigoroso dos limites de desgaste da ferramenta para evitar o descarte de peças durante a fabricação sem iluminação.
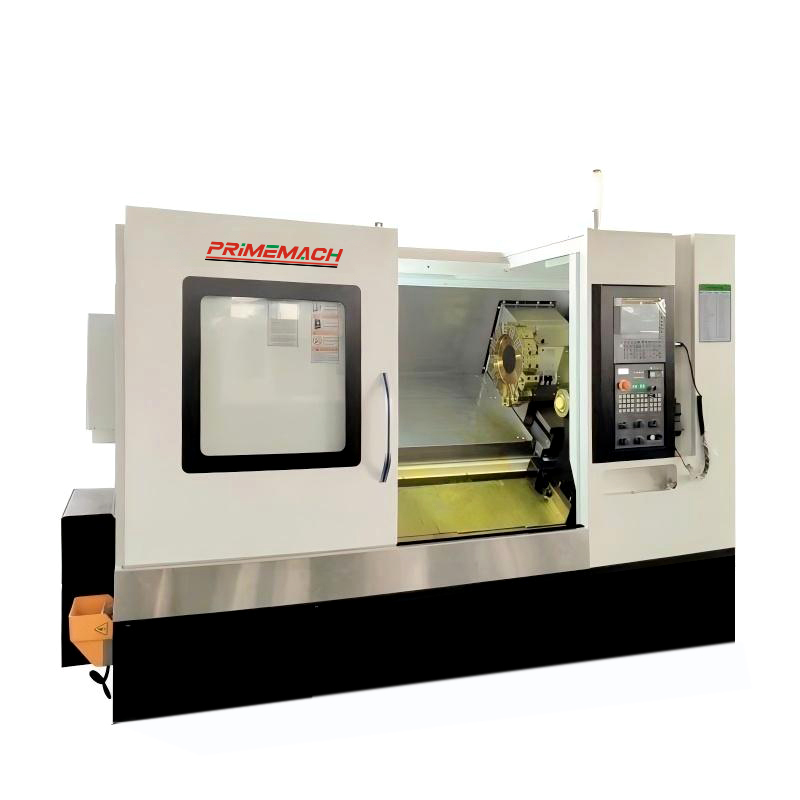
A seleção da arquitetura de máquina correta determina a lucratividade da produção. A intervenção manual necessária em cabrestantes tradicionais ou tornos manuais limita sua utilidade para trabalhos de reparo, prototipagem ou lotes de volume extremamente baixo. Os operadores devem indexar fisicamente a torre, acionar os avanços e medir os diâmetros intermediários. Em contrapartida, um moderno O torno CNC Turret automatiza esses processos, proporcionando precisão repetível e operação contínua. O limite para equipamentos CNC normalmente é ultrapassado quando os tamanhos dos lotes excedem 20 a 50 peças ou quando a complexidade do perfil multidiâmetro torna a execução manual muito lenta e propensa a erros.
Ao ampliar para eixos multidiâmetros de grande massa e grande escala – como aqueles encontrados nos setores aeroespacial, de energia e de petróleo e gás – o equipamento padrão falha. Estas aplicações requerem um Torno CNC para serviços pesados . O envelope operacional dessas máquinas é definido por fusos engrenados de alto torque, capazes de girar componentes maciços em baixas RPMs. Eles utilizam guias de caixa maciças que amortecem as vibrações extremas geradas por profundidades de corte profundas em ligas resistentes como Inconel ou aço 4140. Ao contrário das guias lineares construídas para velocidade, as guias em caixa fornecem a área de contato necessária para absorver cargas radiais pesadas.
O torneamento horizontal para serviços pesados é padrão para eixos longos, mas os Tornos de Torre Vertical (VTLs) oferecem uma vantagem distinta para geometrias específicas. Os VTLs orientam o fuso verticalmente, transformando o mandril em uma mesa rotativa. Este projeto usa a gravidade para auxiliar no assentamento de peças pesadas e de grande diâmetro, como flanges de tubos maciços, carcaças de bombas ou discos de turbinas aeroespaciais. Ao eliminar o efeito cantilever encontrado no torneamento horizontal, os VTLs fornecem potência e precisão incomparáveis para usinagem de massa pesada e em grande escala. Eles permitem a remoção agressiva de material sem distorcer a peça de trabalho.
Os ambientes de produção de alto volume se beneficiam enormemente das configurações de máquinas com múltiplas torres. Máquinas equipadas com torres superior e inferior permitem desbaste e acabamento simultâneos. Alternativamente, os programadores podem utilizar o torneamento por pinçamento, onde duas ferramentas engatam a peça simultaneamente de lados opostos. O torneamento por pinçamento equilibra as forças de corte radiais. Isso efetivamente cancela a deflexão da peça e permite dobrar a taxa de avanço em eixos longos e delgados de vários diâmetros.
A condução segura de operações multitarefa e multieixos requer software CAM multicanal avançado. Os programadores devem gerenciar códigos de espera (códigos de sincronização) para garantir que a torre superior não colida com a torre inferior ou com o subfuso. A complexidade da programação aumenta exponencialmente. Requer pessoal altamente qualificado para verificar as folgas das ferramentas, gerenciar os caminhos de evacuação dos cavacos e otimizar o tempo das operações de corte simultâneas.
O planejamento do processo exige equilibrar o tempo inicial de engenharia com a eficiência da produção a longo prazo. A relação inversa entre o tempo de configuração inicial e a economia de tempo de ciclo por peça determina a estratégia de chão de fábrica. Em ambientes de alta mistura, onde um maquinista gerencia de 15 a 20 configurações diferentes por semana, gastar horas otimizando um percurso de ferramenta para uma execução de 10 peças é contraproducente. No entanto, para uma tiragem de 5.000 peças, reduzir 10 segundos do tempo de ciclo por meio de uma otimização agressiva gera uma lucratividade enorme.
Para gerenciar trocas frequentes, as oficinas devem determinar o ponto de equilíbrio para a utilização de sistemas de ferramentas de troca rápida. Embora estes sistemas exijam um capital inicial mais elevado, permitem aos operadores trocar cabeças de corte pré-medidas em segundos. Isso mantém a precisão da torre sem retocar os deslocamentos da ferramenta. Reduz drasticamente o tempo de inatividade da máquina entre diferentes trabalhos de peças multidiâmetros.
Ambiente de Produção |
Estratégia de configuração |
Preferência de ferramentas |
Objetivo principal |
|---|---|---|---|
Mistura alta/volume baixo |
Layouts de torre padronizados, fixação flexível (3 mandíbulas). |
Pastilhas de metal duro padrão (CNMG, WNMG). |
Minimize o tempo de configuração e a sobrecarga de programação. |
Mixagem baixa/volume alto |
Configurações dedicadas, mandíbulas macias furadas personalizadas, alimentação automatizada de barras. |
Ferramentas de forma personalizada, brocas/escareadores combinados. |
Minimize o tempo de ciclo por peça e maximize o rendimento. |
Massa Grande/Pesada |
Carregamento assistido por guindaste, mandris independentes de 4 mandíbulas. |
Pastilhas de desbaste para serviços pesados, barras de mandrilar com amortecimento de vibrações. |
Maximize as taxas de remoção de material com segurança. |
Avaliar o capital de ferramentas versus a redução do tempo de ciclo é um desafio constante de engenharia. Investir em ferramentas multifuncionais especializadas, como furadeira e escareador combinados ou uma ferramenta de formato personalizado que corta três diâmetros simultaneamente, economiza valiosas estações de torre e reduz o tempo de indexação. No entanto, essas ferramentas personalizadas acarretam longos prazos de entrega e altos custos de substituição. As pastilhas de metal duro padrão disponíveis no mercado são mais baratas e prontamente disponíveis. Eles exigem mais estações de torre e tempos de ciclo mais longos para gerar perfis complexos, mas oferecem flexibilidade em vários trabalhos.
Os requisitos das instalações também influenciam o valor geral ao atualizar equipamentos. A instalação de um centro de torneamento para serviços pesados ou de um VTL requer um planejamento significativo de infraestrutura. Essas máquinas exigem fundações de concreto armado isoladas para evitar que vibrações transmitidas pelo solo afetem o acabamento superficial. Além disso, o enorme volume de cavacos gerados requer sistemas automatizados de evacuação de cavacos e fornecimento de refrigerante de alta pressão para gerenciar o calor e limpar a zona de corte. Os gerentes de instalações também devem auditar a disponibilidade de energia, pois os fusos de alto torque consomem uma corrente substancial durante ciclos de desbaste agressivos.
A execução de planos de processos multidiâmetros introduz riscos operacionais específicos que devem ser mitigados através de rigorosos controles de engenharia. A ameaça mais imediata em envelopes de usinagem de alta densidade é a interferência da ferramenta. Ao utilizar barras de mandrilar, brocas longas ou ferramentas elétricas estendidas junto com ferramentas de torneamento padrão, o risco de a torre colidir com o mandril, contraponto ou com a própria peça de trabalho é alto.
Simulações de gêmeos digitais e simulações são etapas de mitigação obrigatórias. Os programadores devem executar o código G gerado por meio de um software de verificação que modele com precisão a cinemática da máquina, o comprimento da ferramenta e as dimensões do acessório. Este software detecta colisões no ambiente virtual antes que elas causem danos físicos catastróficos no chão de fábrica. Após a simulação, os operadores devem executar um ensaio. Eles executam o programa no modo de bloco único com as substituições rápidas reduzidas e sem material no mandril para verificar visualmente as folgas da ferramenta.
A habilidade e a segurança do operador continuam sendo preocupações críticas, especialmente em ambientes de configuração de alta frequência. O manuseio de peças de vários diâmetros durante trocas frequentes expõe os operadores a arestas vivas e rebarbas. Pequenos cortes e lacerações são lesões comuns quando os operadores intervêm manualmente para rebarbar peças ou limpar cavacos fibrosos. Para mitigar isso, os planos de processo devem impor ciclos de rebarbação automatizados programados e em processo. A utilização de ferramentas especializadas de rebarbação ou passagens de chanfro no programa CNC elimina a necessidade de quebra manual de arestas. Isto protege o operador e garante uma qualidade consistente da peça.
O empilhamento de tolerâncias apresenta um grave risco de qualidade ao usinar múltiplos diâmetros. Isso ocorre quando a seleção inadequada do ponto de referência causa erros dimensionais na peça de trabalho. Se um programador fizer referência ao comprimento do Diâmetro C com base no ombro do Diâmetro B, e o Diâmetro B for referenciado a partir do Diâmetro A, qualquer pequeno erro em A ou B será acumulado. Isto empurra o Diâmetro C para fora da tolerância. As estruturas de planejamento de processos devem estabelecer um zero de referência único e confiável. Esta é normalmente a face do fuso principal ou um ressalto usinado primário. Você deve dimensionar todos os recursos subsequentes a partir desse único dado para evitar erros compostos.
Conduza um estudo de tempo formal em uma peça multidiâmetro de referência para identificar gargalos específicos em sua sequência de operação atual.
Padronize os layouts de sua torre para ambientes de alta mistura para reduzir os tempos de troca de ferramentas entre trabalhos.
Implemente software de simulação de gêmeos digitais para verificar percursos de ferramentas complexos e eliminar o risco de colisões de torres.
Solicite estimativas de tempo de ciclo CAM aos fabricantes de máquinas-ferramenta usando seus modelos de peças específicos antes de se comprometer com a compra de novos equipamentos.
Avalie a prontidão das instalações, concentrando-se especificamente na estabilidade da fundação e no gerenciamento automatizado de cavacos, antes de instalar máquinas pesadas.
R: A principal vantagem é a eliminação de trocas manuais de ferramentas. Um centro de torneamento CNC fornece precisão de indexação repetível, a rigidez estrutural de uma torre montada em sela e a capacidade de executar automaticamente percursos complexos e contínuos. Isto reduz drasticamente os tempos de ciclo e a intervenção do operador.
R: Sempre usine do maior diâmetro para o menor. Esta sequência mantém a máxima rigidez do núcleo dentro da peça de trabalho, evitando deflexão e trepidação durante a remoção de material pesado. Desbaste primeiro o menor diâmetro enfraquece a peça para cortes subsequentes.
R: Especifique uma máquina para serviço pesado ao lidar com peças com massa excessiva, grandes proporções entre comprimento e diâmetro ou quando exigir profundidades de corte profundas em ligas resistentes. Essas máquinas apresentam guias de caixa e fusos com engrenagens de alto torque, necessários para absorver forças de corte extremas.
R: O suporte do cabeçote móvel é necessário quando a relação comprimento/diâmetro (L/D) excede 3:1. Ele evita que a peça atue como uma viga cantilever, estabilizando a peça contra forças de corte radiais para manter a concentricidade e evitar vibrações nos diâmetros mais distantes.
R: O software CAM automatiza a geração de percursos de ferramentas complexos, utiliza ciclos fixos eficientes para rápida remoção de material e sincroniza movimentos multieixos. Ele também fornece recursos de simulação para detectar interferências na ferramenta antes do início da usinagem física.
R: O empilhamento de tolerância ocorre quando os erros dimensionais aumentam porque os recursos são medidos a partir de superfícies intermediárias previamente usinadas, em vez de um único ponto de referência mestre. Evite isso estabelecendo um zero de referência confiável e dimensionando todos os diâmetros escalonados a partir desse único ponto.


