

Visualizações: 0 Autor: Editor do site Horário de publicação: 23/09/2026 Origem: Site


Na fabricação de alta mistura e tolerâncias restritas, a precisão de um componente usinado é estritamente limitada pela repetibilidade do mecanismo de troca de ferramentas da máquina. Embora os tornos mecânicos padrão dependam de trocas manuais de ferramentas, os sistemas automatizados revolucionaram o torneamento de alta produção. No entanto, as geometrias complexas modernas exigem mais do que apenas mudanças automatizadas de ferramentas. Eles exigem precisão de indexação em nível de mícron para manter tolerâncias rígidas em diversas operações.
Micro-desalinhamentos durante a indexação da ferramenta aumentam rapidamente. Esses pequenos desvios levam ao empilhamento de tolerâncias, ao aumento das taxas de refugo em geometrias complexas e ao comprometimento dos acabamentos superficiais. Quando uma ferramenta não retorna à altura central exata programada, as forças de corte resultantes mudam, causando vibração e imprecisões dimensionais. A mitigação desses erros requer uma avaliação técnica de como diferentes sistemas de indexação lidam com a rigidez, a estabilidade térmica e o posicionamento da ferramenta sob cargas pesadas de corte. Os fabricantes devem compreender a mecânica das configurações tradicionais acionadas por came em comparação com as avançadas torres acionadas por servo para otimizar seus processos de usinagem.
A repetibilidade da indexação determina o rendimento: O mecanismo de travamento de uma torre influencia diretamente a altura e o desvio do centro da ferramenta, que são essenciais para manter tolerâncias em nível de mícron.
O servocontrole permite otimização: A transição para um sistema de indexação acionado por servo permite aceleração e desaceleração programáveis, reduzindo choques mecânicos, preservando a precisão do acoplamento ao longo do tempo e permitindo verificações visuais seguras de folga.
Ferramentas motorizadas ampliam os requisitos de rigidez: A utilização de ferramentas acionadas em uma torre motorizada introduz forças radiais e axiais que exigem acoplamentos curvicos ou Hirth de alta força de fixação para evitar deflexão.
O gerenciamento de folgas é fundamental: geometrias de peças complexas exigem programação precisa de posições de indexação seguras (por exemplo, G30 vs. G53) para evitar interferências catastróficas na ferramenta e tempo de inatividade da máquina.
Compreender o desempenho da torre requer a diferenciação entre precisão de indexação e repetibilidade. A precisão da indexação refere-se à capacidade do sistema de atingir uma posição rotacional programada absoluta. A repetibilidade mede a capacidade do sistema de retornar exatamente à mesma posição ao longo de vários ciclos. No torneamento de alta precisão, a repetibilidade geralmente supera a precisão absoluta. Se uma ferramenta retornar consistentemente ao mesmo ponto, os operadores poderão compensar o desgaste ou desvio no controle CNC. Se a repetibilidade flutuar, as compensações tornam-se inúteis.
O desvio angular no acoplamento da torre se traduz diretamente em desvio linear amplificado na ponta da ferramenta de corte. Este fenômeno é conhecido como efeito de erro senoidal. Um desalinhamento angular microscópico no centro do acoplamento se multiplica à medida que a distância do centro aumenta. Por exemplo, um erro angular de apenas 0,001 graus no acoplamento causará um deslocamento significativo na ponta de uma ferramenta de torneamento padrão. Esta mudança altera a altura do centro da ferramenta, alterando a geometria de corte e induzindo trepidação ou conicidade dimensional na peça de trabalho. Quando você gira os mancais do rolamento para uma tolerância total de 0,0005 polegadas, mesmo uma fração de grau de erro de indexação irá descartar a peça.
O balanço da ferramenta agrava as imprecisões de indexação. Barras de mandrilamento estendidas, brocas longas e configurações de ferramentas personalizadas atuam como braços de alavanca. Esses comprimentos estendidos ampliam pequenos desalinhamentos de indexação no acoplamento. Quando uma barra de mandrilar se estende a quinze centímetros da face da torre, mesmo um desvio angular submícron na base resulta em um erro radial mensurável na aresta de corte. Este erro compromete as tolerâncias de furos profundos e os acabamentos superficiais.
A gravidade e as cargas pesadas de ferramentas introduzem outro desafio físico conhecido como queda da torre. À medida que os operadores carregam a torre com barras de mandrilar pesadas e porta-ferramentas motorizados, a massa pura puxa o alojamento da torre para baixo. O mecanismo de fixação de indexação deve neutralizar esta força durante a fase de travamento. Um sistema de fixação robusto levanta e assenta a torre perfeitamente no centro, eliminando a inclinação. Se a força de fixação for insuficiente ou os dentes do acoplamento estiverem desgastados, a torre travará em uma posição ligeiramente inclinada, alterando permanentemente a altura do centro da ferramenta.
Vários fatores aceleram a queda da torre e o desgaste da indexação no chão de fábrica:
Montagem de barras de mandrilar excessivamente pesadas sem contrapeso adequado no lado oposto da torre.
Execução de cortes interrompidos que enviam fortes ondas de choque através do bloco da ferramenta e nos dentes do acoplamento.
Deixar de manter a pressão hidráulica adequada no circuito de fixação, levando a uma força de assentamento fraca.
Ignorando o acúmulo de cavacos atrás da face da torre, que pode ficar preso no acoplamento durante uma troca de ferramenta.
Os sistemas de indexação legados dependem fortemente de mecanismos acionados por came e fixados hidraulicamente. As torres acionadas por came usam um came mecânico para traduzir o movimento rotacional nas fases de elevação, indexação e assentamento. As torres hidráulicas utilizam pressão de fluido para soltar o acoplamento, um motor hidráulico ou mecanismo Genebra para girar a torre e pressão de fluido para fixá-la novamente. Esses sistemas formaram a base do torneamento automatizado durante décadas.
Esses sistemas legados apresentam limitações significativas para o trabalho moderno com tolerâncias rígidas. Os sistemas acionados por came operam em velocidades de indexação fixas e sofrem maior desgaste mecânico ao longo do tempo. Os sistemas hidráulicos são altamente suscetíveis a flutuações de temperatura dos fluidos. À medida que a máquina funciona e o óleo hidráulico aquece, a sua viscosidade muda. Essa mudança térmica pode causar flutuações na força de fixação, levando a assentamentos inconsistentes e degradação da repetibilidade da indexação durante longos ciclos de produção. Você pode descobrir que uma máquina mantém a tolerância perfeitamente pela manhã, mas começa a cortar cones no turno da tarde, simplesmente porque o óleo hidráulico diminuiu.
Os mecanismos tradicionais de deslizamento e indexação automatizados por eixo de comando são insuficientes nos ambientes de fabricação modernos. Esses sistemas contam com cames físicos cortados em perfis específicos para ditar o movimento da ferramenta e o tempo de indexação. Alterar a configuração de uma peça requer a troca ou ajuste físico desses cames. Este processo é trabalhoso e altamente inflexível.
A falta de flexibilidade programável torna os sistemas legados de eixo de comando ineficazes para a produção de geometrias complexas e multieixos. Os componentes modernos geralmente exigem ajustes dinâmicos do caminho da ferramenta, velocidades de indexação variáveis e a capacidade de pular rapidamente as estações de ferramentas. A automação acionada por came não pode se adaptar a esses requisitos de programação dinâmica sem ampla intervenção mecânica, tornando-os obsoletos para produção de alta mistura e baixo volume, onde as trocas acontecem diariamente.
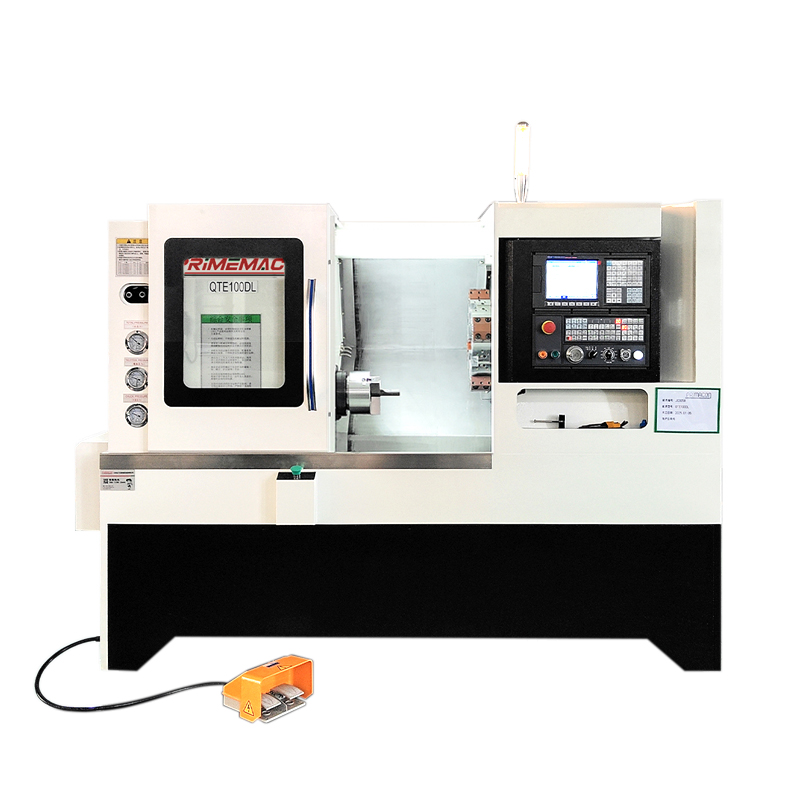
A produção moderna depende fortemente da Torno CNC Servo Turret para alcançar precisão em nível de mícron. Essas máquinas utilizam servomotores CA para posicionamento rotacional. O servo motor opera independentemente do mecanismo de fixação. Quando uma troca de ferramenta é comandada, a torre é liberada, o servo motor gira a placa superior para a posição exata usando feedback do codificador de alta resolução e o mecanismo é fixado novamente.
Essa arquitetura oferece enormes benefícios de produção. Os operadores ganham controle total sobre a velocidade de indexação. O servocontrole permite a seleção bidirecional da ferramenta, calculando automaticamente o caminho mais curto para a próxima estação de ferramenta. Os sistemas servo utilizam curvas de aceleração e desaceleração programáveis. Isto elimina o choque mecânico violento frequentemente observado em sistemas hidráulicos durante o assentamento, preservando a integridade dos dentes do acoplamento ao longo de milhões de ciclos.
As vantagens da configuração são igualmente significativas. Os servocontroles modernos permitem que os operadores reduzam as taxas de deslocamento rápido para desacelerar a rotação de indexação. Essa capacidade é vital durante as provas do primeiro artigo. Os operadores podem inspecionar visualmente a folga entre ferramentas longas, o mandril e o contraponto à medida que a torre gira lentamente, evitando colisões catastróficas que, de outra forma, destruiriam o alinhamento da máquina.
UM O torno CNC Power Turret integra recursos de fresamento diretamente no centro de torneamento. Essas máquinas utilizam interfaces de torre especializadas, principalmente Base Mounted Turret (BMT) ou Verein Deutscher Ingenieure (VDI). As interfaces BMT aparafusam o porta-ferramentas diretamente na face da torre usando quatro parafusos e chaves de alinhamento, oferecendo rigidez superior. As interfaces VDI usam um único eixo serrilhado e mecanismo de cunha, permitindo trocas de ferramentas mais rápidas, mas sacrificando alguma rigidez no fresamento pesado.
Comparação de interfaces de torre BMT e VDI |
||
Recurso |
BMT (torre montada na base) |
VDI (Verein Deutscher Ingenieure) |
|---|---|---|
Método de montagem |
4 parafusos com chaves de alinhamento |
Eixo serrilhado simples com cunha |
Rigidez para fresamento pesado |
Excelente |
Moderado |
Velocidade de troca de ferramenta (manual) |
Mais lento (requer apertar 4 parafusos) |
Mais rápido (parafuso de travamento único) |
Precisão da Altura Central |
Altamente repetível devido aos rasgos de chaveta |
Propenso a ligeira mudança rotacional |
Melhor Aplicação |
Cortes interrompidos pesados, ligas resistentes |
Fresamento leve, configurações rápidas de alta mistura |
A integração de motores de acionamento para ferramentas motorizadas aumenta significativamente a massa total da torre. Este peso adicional necessita de mecanismos de fixação robustos e de alta pressão. Ao realizar operações de fresamento descentralizado, a ferramenta motorizada gera fortes forças de corte radial e axial. O acoplamento da torre deve resistir a estas forças para manter a precisão da indexação. Se o acoplamento desviar sob carga, as características fresadas ficarão fora da tolerância.
A indexação de ferramentas motorizadas requer protocolos rígidos de segurança e liberação. Ferramentas acionadas, cabeçotes de fresamento em ângulo reto e corpos de broca inseridos alteram drasticamente o envelope de interferência da torre. O comprimento adicional da ferramenta e os diâmetros da fresa aumentam o risco de colisão com chapas metálicas, coberturas de guia ou com a peça de trabalho durante a rotação. Os programadores devem levar em conta esse envelope expandido ao estabelecer posições de indexação seguras.
O coração de qualquer sistema de indexação de torre é o seu mecanismo de acoplamento. Os dois projetos mais proeminentes são os acoplamentos curvicos e os acoplamentos de engrenagem Hirth. Ambos utilizam dentes interligados para fixar a placa superior da torre à base da máquina, mas suas geometrias diferem significativamente.
Os acoplamentos curvos apresentam dentes curvos, convexos e côncavos usinados na face dos anéis de acoplamento. Essa geometria curva oferece recursos excepcionais de autocentralização. À medida que o acoplamento se fixa, os dentes curvos guiam naturalmente a placa superior para um alinhamento perfeito. Os acoplamentos Hirth utilizam dentes retos em forma de V que irradiam do centro do anel. Embora também sejam altamente precisos, os acoplamentos Hirth geralmente oferecem um pouco menos de ação autocentrante em comparação com projetos curvos.
Comparação de tecnologias de acoplamento de torre |
||
Recurso |
Acoplamento Curvico |
Acoplamento Hirth |
|---|---|---|
Geometria Dentária |
Curvo (Convexo/Côncavo) |
Reto (em forma de V) |
Capacidade de autocentralização |
Excepcional |
Alto |
Área de superfície de contato |
Muito alto |
Moderado a alto |
Amortecimento de vibração |
Superior |
Adequado |
Complexidade de fabricação |
Mais alto |
Mais baixo |
A área de superfície de acoplamento e a força de fixação estão diretamente correlacionadas ao amortecimento de vibrações. Um diâmetro de acoplamento maior com maior área de contato com os dentes absorve as vibrações de corte com mais eficiência. Esse amortecimento se traduz diretamente em melhor qualidade de acabamento superficial da peça e maior vida útil da ferramenta para pastilhas. Quando você empurra uma ferramenta de desbaste pesada através do Inconel, o acoplamento absorve o peso dessa força. Um acoplamento fraco permite microvibrações que lascarão prematuramente suas pastilhas de metal duro.
As operações de usinagem contínua geram calor significativo. Nas torres elétricas, os motores de acionamento da ferramenta elétrica geram calor interno diretamente dentro da peça fundida da torre. Este calor localizado causa expansão térmica. À medida que o metal se expande, a altura do centro da torre pode variar, empurrando as dimensões de tolerância restrita para fora das especificações.
Os fabricantes de máquinas-ferramenta implementam diversas contramedidas para combater a deformação térmica. Os sistemas de refrigeração através da torre ajudam a dissipar o calor circulando o fluido de corte a frio pela peça fundida. Os controles CNC avançados utilizam algoritmos de compensação térmica. Esses algoritmos usam termistores estrategicamente posicionados para monitorar as temperaturas de fundição e aplicam automaticamente micro-compensações aos eixos X e Y para neutralizar o crescimento térmico. Os designs simétricos de fundição da torre garantem que quando o metal se expande, ele se expande uniformemente, minimizando a distorção angular.
Manter a precisão e a segurança durante a indexação requer estratégias de programação precisas. Os programadores devem estabelecer locais seguros para a torre girar sem causar interferência. Os controles modernos dependem de códigos G específicos para gerenciar essas posições.
G53 comanda a máquina para se mover para uma coordenada específica com base no sistema de coordenadas da máquina. Este sistema é fixo e imutável pelo operador. Programar uma troca de ferramenta em um local específico do G53 garante que a torre sempre indexe exatamente no mesmo espaço físico, independentemente dos deslocamentos de trabalho ativos. G30 comanda a máquina para se deslocar para um retorno ao ponto de referência secundário. Esta posição está definida nos parâmetros máquina. Embora eficaz, o G30 depende de configurações de parâmetros que podem ser alteradas por um operador que tenta reduzir segundos do tempo de um ciclo. G53 é geralmente considerado o método de programação mais seguro e rígido para estabelecer locais de indexação repetíveis que eliminam geometrias de peças complexas, apoios estáveis e contrapontos.
A avaliação da tecnologia de indexação exige o equilíbrio entre as despesas de capital iniciais e as reduções do tempo de ciclo a longo prazo. Os sistemas de servo indexação de alta velocidade geram um custo inicial mais alto devido à inclusão de servo motores CA, codificadores de alta resolução e amplificadores de acionamento avançados. No entanto, estes sistemas reduzem drasticamente o tempo sem cortes.
Uma torre hidráulica padrão pode levar 1,5 segundos para soltar, indexar uma estação e fixar novamente. Uma servo torre moderna pode atingir o mesmo índice em 0,2 segundos. Embora uma economia de 1,3 segundo pareça mínima, ela aumenta rapidamente. Em um ambiente de produção de alto volume, executando peças com dez trocas de ferramentas por ciclo, isso economiza 13 segundos por peça. Em uma produção de 50.000 componentes, essa redução de tempo sem cortes libera centenas de horas de capacidade da máquina. Os fabricantes devem avaliar seus limites de volume para determinar onde a velocidade de uma servo-torre justifica o investimento inicial em relação a um sistema hidráulico padrão.
Diferentes sistemas de indexação apresentam complexidades de manutenção distintas que impactam as despesas operacionais de longo prazo. Os sistemas hidráulicos e acionados por came exigem manutenção mecânica rigorosa. Os operadores devem monitorar os níveis de fluido hidráulico, substituir filtros degradados e garantir que os cames mecânicos recebam lubrificação adequada. O desgaste mecânico nos pinos de travamento e nas trilhas do came eventualmente exige reconstruções físicas dispendiosas.
Os sistemas servoacionados mudam o foco da manutenção do desgaste mecânico para a calibração eletrônica. As equipes de manutenção devem gerenciar as baterias do codificador, ajustar os parâmetros do servo-drive e garantir que os cabos permaneçam livres de entrada de líquido refrigerante. Embora o desgaste mecânico seja menor, os componentes eletrônicos exigem habilidades de diagnóstico especializadas. O custo de substituição de acoplamentos curvos danificados devido a graves colisões de indexação é substancial. Investir em software preventivo para evitar colisões muitas vezes compensa essas despesas, parando a máquina antes que uma colisão catastrófica destrua o acoplamento.
A usinagem de peças complexas com vários eixos apresenta graves riscos de folga da ferramenta. Ao usar um Torno de torre , ferramentas adjacentes podem interferir facilmente na peça de trabalho ou nos componentes da máquina. Por exemplo, uma barra de mandrilar longa montada próxima a uma ferramenta de torneamento curta pode atingir a haste do cabeçote móvel enquanto a ferramenta de torneamento está engatada no corte. Da mesma forma, brocas longas podem atingir as mandíbulas do mandril durante uma indexação se a posição segura for programada muito perto do fuso.
Mitigar esse risco requer a utilização de software avançado de simulação CAM. Os programadores devem construir gêmeos digitais precisos do torno específico, incluindo a geometria exata da torre, mandíbulas do mandril e invólucros de chapa metálica. A execução de uma simulação cinemática completa verifica os caminhos de folga para todas as ferramentas antes que o código G seja pós-processado e enviado ao chão de fábrica. Essa verificação digital evita colisões físicas e protege o acoplamento de indexação contra traumatismos contundentes.
Os controles avançados de indexação apresentam o risco de erro do operador. Operadores acostumados com máquinas legadas podem intervir manualmente durante uma sequência de troca de ferramenta ou substituir as velocidades de indexação de forma inadequada. Pressionar a parada de emergência no meio de um índice servo pode deixar a torre solta e fora de posição, exigindo um procedimento de recuperação complexo.
A mitigação depende de padronização e treinamento rigorosos. As equipes de engenharia devem padronizar as folhas de configuração para definir claramente as zonas de indexação seguras e os comprimentos de extensão necessários da ferramenta. Os controles CNC devem ser parametrizados para bloquear os mostradores de substituição rápida durante a macro de indexação, garantindo que a torre sempre gire na velocidade segura programada. Os operadores devem receber treinamento específico sobre procedimentos de recuperação segura após uma parada de emergência, garantindo que possam realinhar e fixar a torre sem causar danos mecânicos.
Audite as taxas atuais de refugo especificamente relacionadas aos desvios de altura do centro da ferramenta e erros de conicidade para identificar falhas nos acoplamentos de indexação.
Solicite um estudo de tempo detalhado dos fabricantes de máquinas-ferramenta comparando os tempos de indexação entre torres hidráulicas e servo para suas peças específicas de alto volume.
Exija um corte de teste de sua peça mais complexa e de fresamento pesado durante a avaliação da máquina para verificar a rigidez do acoplamento sob cargas de corte reais.
Implemente protocolos padronizados de simulação CAM para verificar todas as folgas de indexação da torre antes de executar os primeiros artigos no chão de fábrica.
R: Um torno motorizado normalmente apresenta um porta-ferramentas padrão que exige trocas manuais de ferramentas pelo operador. Um torno de torre utiliza uma torre multiferramenta intercambiável, permitindo torneamento automatizado e de alta produção sem redefinir manualmente as ferramentas entre as operações.
R: Um torno cabrestante monta a torre em uma corrediça curta que se move sobre uma sela, o que limita o comprimento do curso e a rigidez geral. Um torno de torre monta a torre diretamente na sela principal, proporcionando a enorme rigidez necessária para cortes pesados e indexações complexas.
R: As servotorres modernas que utilizam acoplamentos curvicos de alta precisão podem atingir repetibilidade de indexação de ±0,0001 polegadas ou melhor. Esta repetibilidade precisa depende muito da qualidade de fundição do fabricante da máquina e do diâmetro específico do acoplamento.
R: As torres perdem o alinhamento principalmente devido a colisões mecânicas ou acidentes. Outras causas incluem desgaste nos dentes do acoplamento ao longo de milhões de ciclos, quedas de pressão hidráulica no mecanismo de fixação ou entrada de detritos na área do acoplamento.
R: As ferramentas motorizadas adicionam massa significativa à torre e introduzem forças de fresamento fora do eixo. Se o acoplamento da torre não for suficientemente rígido, essas forças de corte podem causar microdeflexões que degradam a repetibilidade da indexação e a precisão da peça ao longo do tempo.
R: Use G53 para comandar a torre para uma posição específica e segura de coordenadas da máquina, ou G30 para um ponto de referência secundário verificado. Isso garante que a ferramenta esteja totalmente afastada do mandril, da peça de trabalho e do contraponto antes do início da rotação. A redução das taxas rápidas durante a prova permite a confirmação visual da liberação.


