

Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 23.09.2026 Herkunft: Website


Bei der Fertigung mit hohem Mix und engen Toleranzen ist die Präzision einer bearbeiteten Komponente streng durch die Wiederholgenauigkeit des Werkzeugwechselmechanismus der Maschine begrenzt. Während Standarddrehmaschinen auf manuellen Werkzeugwechsel angewiesen sind, haben automatisierte Systeme das Hochproduktionsdrehen revolutioniert. Moderne komplexe Geometrien erfordern jedoch mehr als nur automatisierte Werkzeugwechsel. Sie erfordern eine Indexierungspräzision im Mikrometerbereich, um enge Toleranzen über mehrere Vorgänge hinweg einzuhalten.
Mikro-Fehlausrichtungen beim Indexieren des Werkzeugs werden schnell ausgeglichen. Diese kleinen Abweichungen führen zu Toleranzüberlagerungen, erhöhten Ausschussraten bei komplexen Geometrien und beeinträchtigten Oberflächengüten. Wenn ein Werkzeug nicht auf die exakt programmierte Mittenhöhe zurückkehrt, verschieben sich die resultierenden Schnittkräfte, was zu Rattern und Maßungenauigkeiten führt. Um diese Fehler zu mindern, ist eine technische Bewertung erforderlich, wie verschiedene Indexierungssysteme mit Steifigkeit, thermischer Stabilität und Werkzeugpositionierung unter hohen Schnittlasten umgehen. Um ihre Bearbeitungsprozesse zu optimieren, müssen Hersteller die Mechanik herkömmlicher kurvengesteuerter Aufbauten im Vergleich zu fortschrittlichen servogesteuerten Revolvern verstehen.
Die Wiederholbarkeit der Indexierung bestimmt die Ausbeute: Der Verriegelungsmechanismus eines Revolvers beeinflusst direkt die Werkzeugmittenhöhe und den Rundlauf, die für die Einhaltung von Toleranzen im Mikrometerbereich von entscheidender Bedeutung sind.
Servosteuerung ermöglicht Optimierung: Der Übergang zu einem servogesteuerten Indexierungssystem ermöglicht programmierbare Beschleunigung und Verzögerung, reduziert mechanische Stöße, bewahrt die Kupplungsgenauigkeit über die Zeit und ermöglicht sichere visuelle Spielprüfungen.
Angetriebene Werkzeuge erhöhen die Anforderungen an die Steifigkeit: Der Einsatz angetriebener Werkzeuge auf einem angetriebenen Revolver führt zu radialen und axialen Kräften, die Kurven- oder Hirth-Kupplungen mit hoher Klemmkraft erfordern, um eine Durchbiegung zu verhindern.
Das Abstandsmanagement ist von entscheidender Bedeutung: Komplexe Teilegeometrien erfordern eine präzise Programmierung sicherer Indexierungspositionen (z. B. G30 vs. G53), um katastrophale Werkzeuginterferenzen und Maschinenstillstandszeiten zu verhindern.
Um die Leistung des Revolvers zu verstehen, muss zwischen Indexierungsgenauigkeit und Wiederholgenauigkeit unterschieden werden. Unter Indexierungsgenauigkeit versteht man die Fähigkeit des Systems, eine absolute programmierte Drehposition zu erreichen. Die Wiederholbarkeit misst die Fähigkeit des Systems, über mehrere Zyklen hinweg zu genau derselben Position zurückzukehren. Beim Hochpräzisionsdrehen überwiegt oft die Wiederholgenauigkeit die absolute Genauigkeit. Wenn ein Werkzeug immer wieder an die gleiche Stelle zurückkehrt, können Bediener den Verschleiß oder die Abweichung in der CNC-Steuerung ausgleichen. Wenn die Wiederholgenauigkeit schwankt, werden Offsets unbrauchbar.
Die Winkelabweichung an der Revolverkupplung führt direkt zu einer verstärkten linearen Abweichung an der Schneidwerkzeugspitze. Dieses Phänomen ist als Sinusfehlereffekt bekannt. Eine mikroskopische Winkelfehlausrichtung am Kopplungszentrum vervielfacht sich mit zunehmendem Abstand vom Zentrum. Beispielsweise führt ein Winkelfehler von nur 0,001 Grad an der Kupplung zu einer erheblichen Verschiebung an der Spitze eines Standarddrehwerkzeugs. Diese Verschiebung verändert die Werkzeugmittenhöhe, verändert die Schnittgeometrie und führt zu Rattern oder Maßverjüngungen am Werkstück. Wenn Sie Lagerzapfen mit einer Gesamttoleranz von 0,0005 Zoll drehen, führt bereits ein Bruchteil eines Grads an Indexierungsfehlern zum Ausschuss des Teils.
Der Werkzeugüberhang verschärft die Indexierungsungenauigkeiten. Als Hebelarme dienen verlängerte Bohrstangen, lange Bohrer und kundenspezifische Werkzeugkonfigurationen. Diese verlängerten Längen vergrößern geringfügige Indexierungsfehlausrichtungen an der Kupplung. Wenn eine Bohrstange 15 cm über die Revolverfläche hinausragt, führt selbst eine Winkelabweichung im Submikrometerbereich an der Basis zu einem messbaren Radialfehler an der Schneidkante. Dieser Fehler beeinträchtigt die Tieflochtoleranzen und die Oberflächengüte.
Die Schwerkraft und schwere Werkzeuglasten stellen eine weitere physikalische Herausforderung dar, die sogenannte Revolverabsenkung. Wenn Bediener den Revolver mit schweren Bohrstangen und angetriebenen Werkzeughaltern beladen, zieht die schiere Masse das Revolvergehäuse nach unten. Der indexierende Spannmechanismus muss dieser Kraft während der Verriegelungsphase entgegenwirken. Ein robustes Klemmsystem hebt den Revolver an und setzt ihn perfekt in der Mitte, wodurch ein Durchhängen verhindert wird. Wenn die Spannkraft nicht ausreicht oder die Kupplungszähne abgenutzt sind, verriegelt sich der Revolver in einer leicht abgesenkten Position, wodurch sich die Werkzeugmittenhöhe dauerhaft ändert.
Mehrere Faktoren beschleunigen das Durchhängen des Revolvers und den Indexverschleiß in der Werkstatt:
Montage übermäßig schwerer Bohrstangen ohne ausreichenden Gegengewicht auf der gegenüberliegenden Seite des Revolvers.
Unterbrochene Schnitte ausführen, die starke Stoßwellen durch den Werkzeugblock und in die Kupplungszähne senden.
Der ordnungsgemäße Hydraulikdruck im Spannkreis wird nicht aufrechterhalten, was zu einer schwachen Sitzkraft führt.
Ignorieren der Spanansammlung hinter der Revolverfläche, die sich beim Werkzeugwechsel in der Kupplung verklemmen kann.
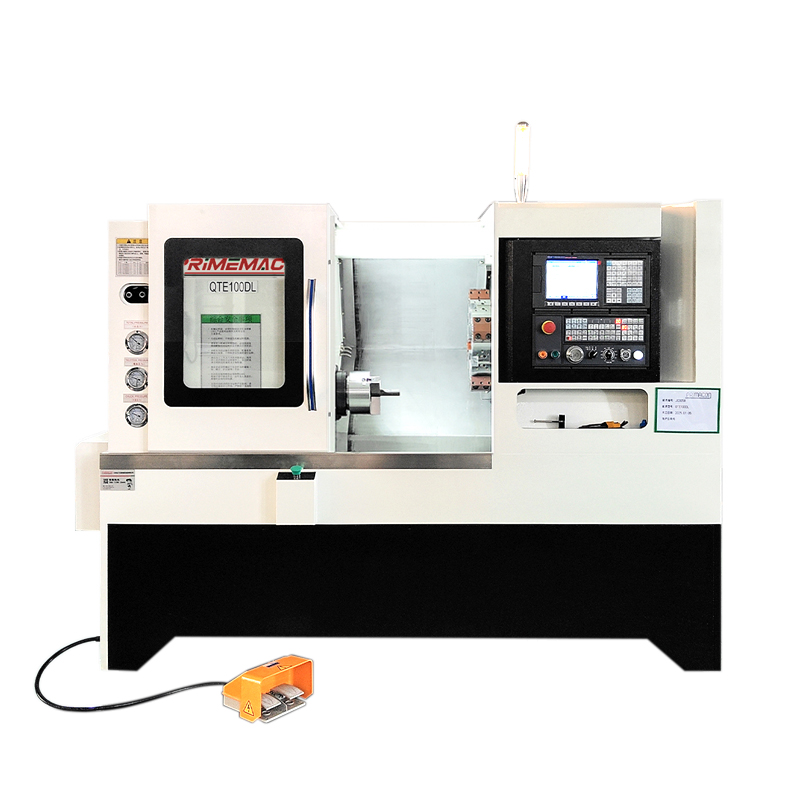
Ältere Indexierungssysteme basieren stark auf nockengetriebenen und hydraulisch geklemmten Mechanismen. Nockengetriebene Revolver verwenden eine mechanische Trommelnocke, um die Drehbewegung in die Hebe-, Indexierungs- und Setzphasen umzuwandeln. Hydraulische Revolver nutzen Flüssigkeitsdruck, um die Kupplung zu lösen, einen Hydraulikmotor oder einen Maltesermechanismus, um den Revolver zu drehen, und Flüssigkeitsdruck, um ihn wieder zusammenzuklemmen. Diese Systeme bildeten jahrzehntelang die Grundlage des automatisierten Drehens.
Diese Altsysteme stellen erhebliche Einschränkungen für moderne Arbeiten mit engen Toleranzen dar. Nockengetriebene Systeme arbeiten mit festen Indexierungsgeschwindigkeiten und unterliegen mit der Zeit einem höheren mechanischen Verschleiß. Hydrauliksysteme sind sehr anfällig gegenüber Flüssigkeitstemperaturschwankungen. Wenn die Maschine läuft und sich das Hydrauliköl erwärmt, ändert sich seine Viskosität. Diese thermische Verschiebung kann zu Schwankungen in der Spannkraft führen, was bei langen Produktionsläufen zu ungleichmäßigem Sitz und schlechterer Indexierungswiederholgenauigkeit führt. Möglicherweise stellen Sie fest, dass eine Maschine morgens die Toleranz perfekt einhält, aber bereits in der Nachmittagsschicht mit dem Schneiden von Kegeln beginnt, einfach weil das Hydrauliköl dünner geworden ist.
Herkömmliche nockenwellenautomatisierte Schiebe- und Indexierungsmechanismen sind in modernen Fertigungsumgebungen unzureichend. Diese Systeme basieren auf physischen Nocken, die auf bestimmte Profile zugeschnitten sind, um die Werkzeugbewegung und den Indexierungszeitpunkt zu bestimmen. Das Ändern einer Teilekonfiguration erfordert den physischen Austausch oder die Anpassung dieser Nocken. Dieser Prozess ist arbeitsintensiv und äußerst unflexibel.
Der Mangel an programmierbarer Flexibilität macht herkömmliche Nockenwellensysteme für die Herstellung komplexer, mehrachsiger Geometrien unwirksam. Moderne Komponenten erfordern häufig dynamische Werkzeugweganpassungen, variable Indexierungsgeschwindigkeiten und die Möglichkeit, Werkzeugstationen schnell zu überspringen. Die kurvengesteuerte Automatisierung kann sich ohne umfassende mechanische Eingriffe nicht an diese dynamischen Programmieranforderungen anpassen, was sie für die Produktion mit hohem Mix und geringen Stückzahlen, bei der täglich Umstellungen erfolgen, überflüssig macht.
Die moderne Fertigung ist stark darauf angewiesen Servo-Revolver-CNC-Drehmaschine zur Erzielung einer Genauigkeit im Mikrometerbereich. Diese Maschinen nutzen AC-Servomotoren zur Rotationspositionierung. Der Servomotor arbeitet unabhängig vom Spannmechanismus. Wenn ein Werkzeugwechsel befohlen wird, wird der Revolver gelöst, der Servomotor dreht die obere Platte mithilfe einer hochauflösenden Encoder-Rückmeldung in die exakte Position und der Mechanismus klemmt wieder nach unten.
Diese Architektur bietet enorme Produktionsvorteile. Bediener erhalten die vollständige Kontrolle über die Indexierungsgeschwindigkeit. Die Servosteuerung ermöglicht eine bidirektionale Werkzeugauswahl und berechnet automatisch den kürzesten Weg zur nächsten Werkzeugstation. Servosysteme nutzen programmierbare Beschleunigungs- und Verzögerungskurven. Dadurch entfällt der heftige mechanische Stoß, der beim Einsetzen häufig in hydraulischen Systemen auftritt, und die Integrität der Kupplungszähne bleibt über Millionen von Zyklen erhalten.
Ebenso bedeutend sind die Setup-Vorteile. Moderne Servosteuerungen ermöglichen es dem Bediener, schnelle Verfahrgeschwindigkeiten zu reduzieren, um die Indexierungsdrehung zu verlangsamen. Diese Fähigkeit ist bei Erstmusterprüfungen von entscheidender Bedeutung. Bediener können den Abstand zwischen langen Werkzeugen, dem Spannfutter und dem Reitstock visuell prüfen, während sich der Revolver langsam dreht, und so katastrophale Kollisionen verhindern, die andernfalls die Ausrichtung der Maschine zerstören würden.
A Die Power Turret CNC-Drehmaschine integriert Fräsfunktionen direkt in das Drehzentrum. Diese Maschinen nutzen spezielle Revolverschnittstellen, hauptsächlich Base Mounted Turret (BMT) oder Verein Deutscher Ingenieure (VDI). BMT-Schnittstellen verschrauben den Werkzeughalter mit vier Schrauben und Ausrichtungsschlüsseln direkt an der Oberfläche des Revolvers und bieten so eine hervorragende Steifigkeit. VDI-Schnittstellen verwenden einen einzelnen gezahnten Schaft und einen Keilmechanismus, was einen schnelleren Werkzeugwechsel ermöglicht, jedoch Einbußen bei der Steifigkeit beim Schwerfräsen zur Folge hat.
Vergleich der BMT- und VDI-Revolverschnittstellen |
||
Besonderheit |
BMT (Basismontierter Turm) |
VDI (Verein Deutscher Ingenieure) |
|---|---|---|
Montagemethode |
4 Schrauben mit Ausrichtungsschlüsseln |
Einfach gezahnter Schaft mit Keil |
Steifigkeit für schweres Fräsen |
Exzellent |
Mäßig |
Werkzeugwechselgeschwindigkeit (manuell) |
Langsamer (erfordert das Anziehen von 4 Schrauben) |
Schneller (einzelne Feststellschraube) |
Genauigkeit der Mittenhöhe |
Hohe Wiederholgenauigkeit durch Keilnuten |
Anfällig für leichte Rotationsverschiebungen |
Beste Anwendung |
Starke unterbrochene Schnitte, zähe Legierungen |
Leichtes Fräsen, schnelle Einrichtung mit hohem Mix |
Durch die Integration von Antriebsmotoren für angetriebene Werkzeuge erhöht sich die Gesamtmasse des Revolvers deutlich. Dieses zusätzliche Gewicht erfordert robuste Hochdruck-Klemmmechanismen. Beim außermittigen Fräsen erzeugt das angetriebene Werkzeug hohe radiale und axiale Schnittkräfte. Die Revolverkupplung muss diesen Kräften standhalten, um die Indexierungsgenauigkeit aufrechtzuerhalten. Wenn sich die Kupplung unter Last durchbiegt, liegen die gefrästen Merkmale außerhalb der Toleranz.
Das Indexieren angetriebener Werkzeuge erfordert strenge Sicherheits- und Freigabeprotokolle. Angetriebene Werkzeuge, rechtwinklige Fräsköpfe und eingesetzte Bohrkörper verändern den Interferenzbereich des Revolvers drastisch. Die zusätzliche Werkzeuglänge und der Fräserdurchmesser erhöhen das Risiko einer Kollision mit Blechen, Kanalabdeckungen oder dem Werkstück während der Rotation. Programmierer müssen diesen erweiterten Bereich berücksichtigen, wenn sie sichere Indexierungspositionen festlegen.
Das Herzstück jedes Revolverindexsystems ist sein Kopplungsmechanismus. Die beiden bekanntesten Bauformen sind Curvic-Kupplungen und Hirth-Zahnradkupplungen. Beide verwenden ineinandergreifende Zähne, um die obere Platte des Revolvers an der Maschinenbasis zu befestigen, ihre Geometrien unterscheiden sich jedoch erheblich.
Curvic-Kupplungen verfügen über gebogene, konvexe und konkave Zähne, die auf der Oberfläche der Kupplungsringe eingearbeitet sind. Diese gekrümmte Geometrie bietet außergewöhnliche Selbstzentrierungseigenschaften. Während die Kupplung zusammenklemmt, führen die gebogenen Zähne die obere Platte auf natürliche Weise in die perfekte Ausrichtung. Hirth-Kupplungen verwenden gerade, V-förmige Zähne, die strahlenförmig von der Ringmitte ausgehen. Hirth-Kupplungen sind zwar ebenfalls sehr genau, bieten jedoch im Vergleich zu kurvigen Konstruktionen im Allgemeinen eine etwas geringere selbstzentrierende Wirkung.
Vergleich der Revolverkupplungstechnologien |
||
Besonderheit |
Kurvenkupplung |
Hirth-Kupplung |
|---|---|---|
Zahngeometrie |
Gebogen (konvex/konkav) |
Gerade (V-förmig) |
Selbstzentrierende Fähigkeit |
Außergewöhnlich |
Hoch |
Kontaktfläche |
Sehr hoch |
Mäßig bis hoch |
Vibrationsdämpfung |
Vorgesetzter |
Angemessen |
Komplexität der Fertigung |
Höher |
Untere |
Kupplungsfläche und Klemmkraft stehen in direktem Zusammenhang mit der Vibrationsdämpfung. Ein größerer Kupplungsdurchmesser mit größerer Zahnkontaktfläche absorbiert Schnittvibrationen effektiver. Diese Dämpfung führt direkt zu einer verbesserten Oberflächengüte des Werkstücks und einer längeren Werkzeuglebensdauer der Wendeschneidplatten. Wenn Sie ein schweres Schruppwerkzeug durch Inconel schieben, absorbiert die Kupplung die Hauptlast dieser Kraft. Eine schwache Kopplung ermöglicht Mikrovibrationen, die Ihre Hartmetalleinsätze vorzeitig abplatzen lassen.
Kontinuierliche Bearbeitungsvorgänge erzeugen erhebliche Wärme. Bei Elektrorevolvern erzeugen die angetriebenen Werkzeugantriebsmotoren interne Wärme direkt im Revolvergussteil. Diese lokalisierte Wärme verursacht eine Wärmeausdehnung. Wenn sich das Metall ausdehnt, kann sich die Höhe der Turmmitte verschieben, wodurch enge Toleranzabmessungen außerhalb der Spezifikation liegen.
Werkzeugmaschinenbauer ergreifen verschiedene Gegenmaßnahmen, um der thermischen Verformung entgegenzuwirken. Systeme mit Kühlmitteldurchgang durch den Revolver tragen zur Wärmeableitung bei, indem sie kalte Schneidflüssigkeit durch das Gussteil zirkulieren lassen. Fortschrittliche CNC-Steuerungen nutzen thermische Kompensationsalgorithmen. Diese Algorithmen verwenden strategisch platzierte Thermistoren, um die Gusstemperaturen zu überwachen und automatisch Mikroversätze auf die X- und Y-Achsen anzuwenden, um einem thermischen Wachstum entgegenzuwirken. Symmetrische Revolvergusskonstruktionen stellen sicher, dass sich das Metall gleichmäßig ausdehnt, wenn es sich ausdehnt, wodurch Winkelverzerrungen minimiert werden.
Um Genauigkeit und Sicherheit beim Indexieren aufrechtzuerhalten, sind präzise Programmierstrategien erforderlich. Programmierer müssen sichere Standorte festlegen, an denen sich der Turm drehen kann, ohne dass es zu Störungen kommt. Moderne Steuerungen sind zur Verwaltung dieser Positionen auf spezielle G-Codes angewiesen.
G53 befiehlt der Maschine, sich basierend auf dem Maschinenkoordinatensystem zu einer bestimmten Koordinate zu bewegen. Dieses System ist fest und vom Betreiber nicht veränderbar. Durch die Programmierung eines Werkzeugwechsels an einer bestimmten G53-Position wird sichergestellt, dass der Revolver immer im exakt gleichen physischen Raum indexiert, unabhängig von aktiven Arbeitsversätzen. G30 befiehlt der Maschine, zu einem sekundären Referenzpunkt zurückzukehren. Diese Position wird in den Maschinenparametern definiert. G30 ist zwar effektiv, basiert jedoch auf Parametereinstellungen, die vom Bediener geändert werden können, um die Zykluszeit um Sekunden zu verkürzen. G53 gilt im Allgemeinen als die sicherere und starrere Programmiermethode zum Einrichten wiederholbarer Indexierungspositionen, die komplexe Teilegeometrien, Lünetten und Reitstöcke berücksichtigen.
Die Evaluierung der Indexierungstechnologie erfordert die Abwägung der anfänglichen Investitionsausgaben mit langfristigen Zykluszeitverkürzungen. Hochgeschwindigkeits-Servoindexierungssysteme erfordern aufgrund der Verwendung von AC-Servomotoren, hochauflösenden Encodern und fortschrittlichen Antriebsverstärkern höhere Vorabkosten. Allerdings reduzieren diese Systeme die Nebenzeiten drastisch.
Bei einem Standard-Hydraulikrevolver kann es 1,5 Sekunden dauern, bis die Klemme gelöst, eine Station weitergeschaltet und erneut gespannt ist. Ein moderner Servorevolver kann den gleichen Index in 0,2 Sekunden bewerkstelligen. Auch wenn eine Einsparung von 1,3 Sekunden minimal erscheint, summiert sie sich schnell. In einer Produktionsumgebung mit hohem Volumen werden bei der Bearbeitung von Teilen mit zehn Werkzeugwechseln pro Zyklus 13 Sekunden pro Teil eingespart. Bei einem Produktionslauf von 50.000 Bauteilen werden durch diese Zeitreduzierung Hunderte von Stunden Maschinenkapazität frei. Hersteller müssen ihre Volumenschwellenwerte bewerten, um festzustellen, ob die Geschwindigkeit eines Servorevolvers die Anfangsinvestition gegenüber einem Standardhydrauliksystem rechtfertigt.
Verschiedene Indexierungssysteme stellen unterschiedliche Wartungskomplexitäten dar, die sich auf die langfristigen Betriebskosten auswirken. Nockengetriebene und hydraulische Systeme erfordern eine strenge mechanische Wartung. Bediener müssen den Hydraulikflüssigkeitsstand überwachen, beschädigte Filter austauschen und sicherstellen, dass die mechanischen Nocken ausreichend geschmiert werden. Der mechanische Verschleiß an Verriegelungsstiften und Nockenbahnen erfordert schließlich kostspielige physische Erneuerungen.
Bei servogetriebenen Systemen verlagert sich der Wartungsschwerpunkt vom mechanischen Verschleiß auf die elektronische Kalibrierung. Wartungsteams müssen Encoder-Batterien verwalten, Servoantriebsparameter abstimmen und sicherstellen, dass in die Kabel kein Kühlmittel eindringt. Während der mechanische Verschleiß geringer ist, erfordern elektronische Komponenten spezielle Diagnosefähigkeiten. Die Kosten für den Austausch beschädigter Curvic-Kupplungen aufgrund schwerer Indexierungskollisionen sind erheblich. Durch die Investition in Software zur vorbeugenden Kollisionsvermeidung werden diese Kosten häufig ausgeglichen, indem die Maschine gestoppt wird, bevor ein katastrophaler Unfall die Kupplung zerstört.
Die Bearbeitung komplexer, mehrachsiger Teile birgt erhebliche Risiken bei der Werkzeugfreigabe. Bei Verwendung von a Bei Revolverdrehmaschinen können benachbarte Werkzeuge leicht das Werkstück oder Maschinenkomponenten beeinträchtigen. Beispielsweise könnte eine lange Bohrstange, die neben einem kurzen Drehmeißel montiert ist, auf die Pinole des Reitstocks treffen, während das Drehmeißel in den Schnitt eingreift. Ebenso können lange Bohrer beim Indexieren gegen die Spannbacken stoßen, wenn die Sicherheitsposition zu nah an der Spindel programmiert ist.
Um dieses Risiko zu mindern, ist der Einsatz fortschrittlicher CAM-Simulationssoftware erforderlich. Programmierer müssen genaue digitale Zwillinge der jeweiligen Drehmaschine erstellen, einschließlich der exakten Revolvergeometrie, Spannbacken und Blechgehäuse. Durch die Durchführung einer vollständigen kinematischen Simulation werden die Sicherheitswege für alle Werkzeuge überprüft, bevor der G-Code nachbearbeitet und an die Werkstatt gesendet wird. Diese digitale Überprüfung verhindert physische Stürze und schützt die Indexierungskupplung vor stumpfer Gewalteinwirkung.
Erweiterte Indizierungskontrollen bergen das Risiko von Bedienerfehlern. Bediener, die an ältere Maschinen gewöhnt sind, könnten während einer Werkzeugwechselsequenz manuell eingreifen oder die Indexierungsgeschwindigkeiten unangemessen außer Kraft setzen. Das Drücken des Not-Aus-Schalters in der Mitte einer Servo-Indexierung kann dazu führen, dass der Revolver nicht mehr festgeklemmt ist und sich nicht mehr in der richtigen Position befindet, was ein komplexes Wiederherstellungsverfahren erforderlich macht.
Die Schadensbegrenzung setzt eine strikte Standardisierung und Schulung voraus. Entwicklungsteams sollten Einrichtungsblätter standardisieren, um sichere Indexierungszonen und erforderliche Werkzeugüberstandslängen klar zu definieren. CNC-Steuerungen sollten so parametriert sein, dass sie während des Indexierungsmakros schnelle Override-Einstellräder sperren, um sicherzustellen, dass sich der Revolver immer mit der programmierten sicheren Geschwindigkeit dreht. Die Bediener müssen eine spezielle Schulung zu sicheren Wiederherstellungsverfahren nach einem Notstopp erhalten, um sicherzustellen, dass sie den Revolver neu ausrichten und festklemmen können, ohne dass es zu mechanischen Schäden kommt.
Überprüfen Sie die aktuellen Ausschussraten, insbesondere im Zusammenhang mit Höhenabweichungen der Werkzeugmitte und Konizitätsfehlern, um fehlerhafte Indexierungskupplungen zu identifizieren.
Fordern Sie von Werkzeugmaschinenherstellern eine detaillierte Zeitstudie an, in der die Schaltzeiten zwischen hydraulischen und Servorevolvern für Ihre spezifischen Großserienteile verglichen werden.
Fordern Sie während der Maschinenbewertung einen Testschnitt Ihres komplexesten, schwer zu bearbeitenden Teils an, um die Kupplungssteifigkeit unter tatsächlichen Schnittlasten zu überprüfen.
Implementieren Sie standardisierte CAM-Simulationsprotokolle, um alle Revolver-Indizierungsabstände zu überprüfen, bevor Sie die ersten Artikel in die Werkstatt bringen.
A: Eine Motordrehmaschine verfügt normalerweise über einen Standard-Werkzeughalter, der einen manuellen Werkzeugwechsel durch den Bediener erfordert. Eine Revolverdrehmaschine nutzt einen indexierbaren Revolverkopf mit mehreren Werkzeugen, der automatisiertes Hochproduktionsdrehen ermöglicht, ohne dass die Werkzeuge zwischen den Arbeitsgängen manuell zurückgesetzt werden müssen.
A: Bei einer Spilldrehmaschine ist der Revolver auf einem kurzen Schlitten montiert, der sich auf einem Sattel bewegt, was die Hublänge und die Gesamtsteifigkeit begrenzt. Bei einer Revolverdrehmaschine wird der Revolver direkt auf dem Hauptsattel montiert und sorgt so für die enorme Steifigkeit, die für schwere Schnitte und komplexe Indexierungen erforderlich ist.
A: Moderne Servorevolver mit hochpräzisen Kurvenkupplungen können eine Indexierungswiederholgenauigkeit von ±0,0001 Zoll oder besser erreichen. Diese präzise Wiederholgenauigkeit hängt stark von der Gussqualität des Maschinenbauers und dem spezifischen Durchmesser der Kupplung ab.
A: Türme verlieren ihre Ausrichtung hauptsächlich aufgrund mechanischer Kollisionen oder Abstürze. Weitere Ursachen sind der Verschleiß der Kupplungszähne über Millionen von Zyklen, hydraulische Druckabfälle im Klemmmechanismus oder das Eindringen von Fremdkörpern in den Kupplungsbereich.
A: Mit angetriebenen Werkzeugen erhöht sich die Masse des Revolvers erheblich und es entstehen außeraxiale Fräskräfte. Wenn die Revolverkupplung nicht ausreichend steif ist, können diese Schnittkräfte zu Mikroablenkungen führen, die mit der Zeit die Wiederholbarkeit der Indexierung und die Teilegenauigkeit beeinträchtigen.
A: Verwenden Sie G53, um den Revolver auf eine bestimmte, sichere Maschinenkoordinatenposition zu steuern, oder G30 für einen verifizierten sekundären Referenzpunkt. Dadurch wird sichergestellt, dass das Werkzeug vollständig frei von Spannfutter, Werkstück und Reitstock ist, bevor die Drehung beginnt. Durch die Reduzierung schneller Geschwindigkeiten während des Probelaufs ist eine visuelle Bestätigung der Freigabe möglich.


