

Просмотры: 0 Автор: Редактор сайта Время публикации: 23 сентября 2026 г. Происхождение: Сайт


В многокомпонентном производстве с жесткими допусками точность обрабатываемого компонента строго ограничена повторяемостью механизма смены инструмента станка. В то время как стандартные токарные станки полагаются на ручную смену инструмента, автоматизированные системы произвели революцию в высокопроизводительной токарной обработке. Однако современная сложная геометрия требует большего, чем просто автоматическая смена инструмента. Им требуется точность индексации на микронном уровне для обеспечения жестких допусков при выполнении нескольких операций.
Микроперекосы во время индексации инструмента быстро накапливаются. Эти небольшие отклонения приводят к накоплению допусков, увеличению количества брака при сложной геометрии и ухудшению качества поверхности. Когда инструмент не возвращается к своей точно запрограммированной центральной высоте, возникающие в результате силы резания смещаются, вызывая вибрацию и неточности размеров. Для уменьшения этих ошибок требуется техническая оценка того, как различные системы индексации обеспечивают жесткость, термическую стабильность и позиционирование инструмента при высоких нагрузках резания. Производители должны понимать механику традиционных установок с кулачковым приводом по сравнению с современными револьверными головками с сервоприводом, чтобы оптимизировать процессы обработки.
Повторяемость индексации определяет производительность: механизм блокировки револьверной головки напрямую влияет на высоту центра инструмента и биение, которые имеют решающее значение для соблюдения микронных допусков.
Сервоуправление обеспечивает оптимизацию: переход на систему индексации с сервоприводом позволяет программировать ускорение и замедление, уменьшая механические удары, сохраняя точность соединения с течением времени и обеспечивая безопасный визуальный контроль зазоров.
Приводной инструмент повышает требования к жесткости: использование приводных инструментов на револьверной головке создает радиальные и осевые силы, которые требуют криволинейных муфт или муфт Хирта с высоким зажимным усилием для предотвращения отклонения.
Управление зазорами имеет решающее значение: детали сложной геометрии требуют точного программирования безопасных положений индексации (например, G30 или G53) для предотвращения катастрофического взаимодействия инструмента и простоя станка.
Для понимания производительности револьверной головки необходимо различать точность индексации и повторяемость. Точность индексации означает способность системы достигать абсолютного запрограммированного положения вращения. Повторяемость измеряет способность системы возвращаться в одно и то же положение в течение нескольких циклов. При высокоточной токарной обработке повторяемость часто перевешивает абсолютную точность. Если инструмент постоянно возвращается в одно и то же место, операторы могут компенсировать износ или отклонение в системе управления ЧПУ. Если повторяемость колеблется, смещения становятся бесполезными.
Угловое отклонение муфты револьверной головки напрямую приводит к усилению линейного отклонения на кончике режущего инструмента. Это явление известно как эффект синусоидальной ошибки. Микроскопическое угловое смещение в центре соединения увеличивается по мере увеличения расстояния от центра. Например, угловая погрешность муфты всего в 0,001 градуса приведет к значительному смещению кончика стандартного токарного инструмента. Это смещение изменяет высоту центра инструмента, изменяя геометрию резания и вызывая вибрацию или конусность заготовки. Когда вы обтачиваете шейки подшипников с общим допуском 0,0005 дюйма, ошибка индексации даже на долю градуса приведет к поломке детали.
Вылет инструмента усугубляет неточности индексации. Удлиненные расточные оправки, длинные сверла и специальные наборы инструментов действуют как рычаги. Такая увеличенная длина увеличивает незначительные смещения индексации муфты. Когда расточная оправка выступает на шесть дюймов от торца револьверной головки, даже субмикронное угловое отклонение у основания приводит к измеримой радиальной погрешности на режущей кромке. Эта ошибка ухудшает допуски глубоких отверстий и качество поверхности.
Гравитация и тяжелые нагрузки от инструментов создают еще одну физическую проблему, известную как провисание башни. Когда операторы загружают револьверную головку тяжелыми расточными оправками и держателями приводного инструмента, огромная масса тянет корпус револьверной головки вниз. Индексирующий зажимной механизм должен противодействовать этой силе во время фазы фиксации. Надежная система зажима поднимает и фиксирует револьверную головку точно по центру, исключая провисание. Если сила зажима недостаточна или зубья муфты изношены, револьверная головка зафиксируется в слегка наклоненном положении, навсегда изменяя высоту центра инструмента.
Несколько факторов ускоряют провисание башни и износ индексации в цехе:
Установка чрезмерно тяжелых расточных оправок без должного противовеса на противоположной стороне револьверной головки.
Прерывистое резание, при котором сильные ударные волны проходят через инструментальный блок и попадают в зубья муфты.
Невозможность поддерживать необходимое гидравлическое давление в контуре зажима, что приводит к слабой силе посадки.
Игнорирование скопления стружки за револьверной головкой, которая может заклинить в муфте во время смены инструмента.
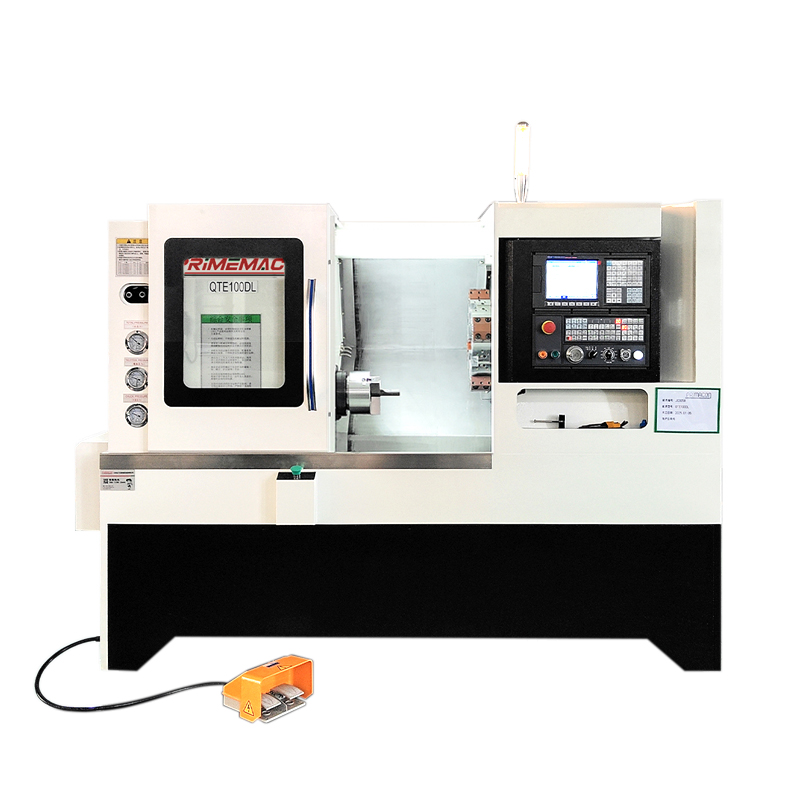
Устаревшие системы индексации в значительной степени полагаются на механизмы с кулачковым приводом и гидравлическим зажимом. В турелях с кулачковым приводом используется механический кулачок ствола для преобразования вращательного движения в фазы подъема, индексации и посадки. Гидравлические турели используют давление жидкости для разжима муфты, гидравлический двигатель или женевский механизм для вращения башни и давление жидкости для ее обратного соединения. Эти системы на протяжении десятилетий составляли основу автоматизированной токарной обработки.
Эти устаревшие системы представляют собой существенные ограничения для современной работы с жесткими допусками. Системы с кулачковым приводом работают на фиксированных скоростях индексации и со временем подвергаются более высокому механическому износу. Гидравлические системы очень чувствительны к колебаниям температуры жидкости. По мере работы машины и нагревания гидравлического масла его вязкость изменяется. Этот температурный сдвиг может вызвать колебания силы зажима, что приводит к нестабильной посадке и ухудшению повторяемости индексации во время длительных производственных циклов. Вы можете обнаружить, что утром машина прекрасно сохраняет допуск, но к дневной смене начинает срезать конусы просто потому, что гидравлическое масло разжижается.
Традиционные механизмы скольжения и индексации с использованием распределительного вала не справляются с современными производственными задачами. Эти системы полагаются на физические кулачки, имеющие определенные профили, которые определяют движение инструмента и время индексации. Изменение настройки детали требует физической замены или регулировки этих кулачков. Этот процесс трудоемкий и крайне негибкий.
Отсутствие программируемой гибкости делает устаревшие системы распределительных валов неэффективными для создания сложной многоосной геометрии. Современные компоненты часто требуют динамической регулировки траектории инструмента, переменной скорости индексации и возможности быстрого пропуска инструментальных станций. Автоматизация с кулачковым приводом не может адаптироваться к этим требованиям динамического программирования без обширного механического вмешательства, что делает их устаревшими для крупносерийного мелкосерийного производства, где переналадки происходят ежедневно.
Современное производство во многом зависит от Токарный станок с ЧПУ с сервоприводом для достижения микронной точности. В этих машинах для вращательного позиционирования используются серводвигатели переменного тока. Серводвигатель работает независимо от зажимного механизма. Когда подается команда на смену инструмента, револьверная головка разжимается, серводвигатель поворачивает верхнюю пластину в точное положение с помощью обратной связи энкодера высокого разрешения, и механизм снова фиксируется.
Эта архитектура обеспечивает огромные производственные преимущества. Операторы получают полный контроль над скоростью индексации. Сервоуправление позволяет выбирать инструмент в двух направлениях, автоматически рассчитывая кратчайший путь к следующей позиции инструмента. В сервосистемах используются программируемые кривые ускорения и замедления. Это устраняет сильные механические удары, часто наблюдаемые в гидравлических системах во время посадки, сохраняя целостность зубьев муфты на протяжении миллионов циклов.
Преимущества установки одинаково значительны. Современные сервоприводы позволяют операторам снижать скорость быстрого перемещения, чтобы замедлить индексационное вращение. Эта возможность жизненно важна во время испытаний первой статьи. Операторы могут визуально проверять зазор между длинными инструментами, патроном и задней бабкой, когда револьверная головка медленно вращается, предотвращая катастрофические столкновения, которые в противном случае могли бы нарушить центровку машины.
А Токарный станок с ЧПУ Power Turret объединяет возможности фрезерования непосредственно в токарном центре. В этих машинах используются специализированные револьверные интерфейсы, в первую очередь Base Mounted Turret (BMT) или Verein Deutscher Ingenieure (VDI). Интерфейсы BMT прикрепляют держатель инструмента непосредственно к лицевой стороне револьверной головки с помощью четырех винтов и юстировочных ключей, обеспечивая превосходную жесткость. В интерфейсах VDI используется один зубчатый вал и клиновой механизм, что позволяет быстрее менять инструмент, но жертвует некоторой жесткостью при тяжелом фрезеровании.
Сравнение интерфейсов BMT и VDI Turret |
||
Особенность |
БМТ (базовая турель) |
VDI (Verein Deutscher Ingenieure) |
|---|---|---|
Способ монтажа |
4 болта с ключами для выравнивания |
Одинарный зубчатый вал с клином |
Жесткость для тяжелого фрезерования |
Отличный |
Умеренный |
Скорость смены инструмента (ручная) |
Медленнее (требуется затяжка 4 болтов) |
Быстрее (один стопорный винт) |
Точность высоты центра |
Высокая повторяемость благодаря шпоночным канавкам |
Склонен к небольшому ротационному смещению |
Лучшее приложение |
Тяжелое прерывистое резание, прочные сплавы |
Легкое фрезерование, быстрые настройки для большого количества смеси |
Интеграция приводных двигателей приводного инструмента значительно увеличивает общую массу башни. Этот дополнительный вес требует надежных зажимных механизмов, работающих под высоким давлением. При выполнении операций фрезерования со смещением от центра приводной инструмент создает большие радиальные и осевые силы резания. Муфта револьверной головки должна противостоять этим силам, чтобы обеспечить точность индексации. Если муфта прогибается под нагрузкой, фрезерованные детали выйдут за пределы допуска.
Индексирование приводного инструмента требует строгих протоколов безопасности и допуска. Приводные инструменты, прямоугольные фрезерные головки и вставленные корпуса сверл радикально изменяют интерференционную зону револьверной головки. Увеличение длины инструмента и диаметра фрезы увеличивают риск столкновения с листовым металлом, направляющими крышками или заготовкой во время вращения. Программисты должны учитывать этот расширенный диапазон при установлении безопасных позиций индексации.
Сердцем любой системы индексации револьверной головки является ее соединительный механизм. Двумя наиболее известными конструкциями являются криволинейные муфты и зубчатые муфты Хирта. В обоих используются взаимосвязанные зубья для крепления верхней пластины револьверной головки к основанию машины, но их геометрия существенно различается.
Муфты Curvic имеют изогнутые, выпуклые и вогнутые зубья, выточенные на лицевой стороне соединительных колец. Эта изогнутая геометрия обеспечивает исключительные возможности самоцентрирования. Когда муфта сжимается, изогнутые зубья естественным образом направляют верхнюю пластину в идеальное положение. В муфтах Hirth используются прямые V-образные зубья, исходящие от центра кольца. Несмотря на высокую точность, муфты Hirth обычно обеспечивают немного меньшую самоцентрирующую способность по сравнению с конструкциями криволинейной формы.
Сравнение технологий револьверных муфт |
||
Особенность |
Curvic Муфта |
Хирт Муфта |
|---|---|---|
Геометрия зуба |
Изогнутый (выпуклый/вогнутый) |
Прямой (V-образный) |
Возможность самоцентрирования |
Исключительный |
Высокий |
Площадь контактной поверхности |
Очень высокий |
От умеренного до высокого |
Гашение вибрации |
Начальство |
Адекватный |
Сложность производства |
Выше |
Ниже |
Площадь поверхности соединения и усилие зажима напрямую связаны с гашением вибраций. Увеличенный диаметр муфты с большей площадью контакта зубьев более эффективно поглощает вибрации при резании. Такое демпфирование напрямую приводит к улучшению качества поверхности заготовки и увеличению срока службы пластин. Когда вы проталкиваете тяжелый инструмент для черновой обработки через инконель, муфта принимает на себя основную нагрузку этой силы. Слабая связь приводит к микровибрациям, которые преждевременно разрушают твердосплавные пластины.
Непрерывные операции механической обработки выделяют значительное количество тепла. В силовых револьверных головках двигатели привода приводного инструмента генерируют внутреннее тепло непосредственно внутри отливки револьверной головки. Это локализованное тепло вызывает тепловое расширение. По мере расширения металла высота центра револьверной головки может смещаться, в результате чего размеры с жесткими допусками выходят за пределы спецификации.
Производители станков принимают ряд мер по борьбе с термической деформацией. Системы подачи охлаждающей жидкости через револьверную головку помогают рассеивать тепло, циркулируя холодную смазочно-охлаждающую жидкость через отливку. Усовершенствованные элементы управления ЧПУ используют алгоритмы термической компенсации. Эти алгоритмы используют стратегически расположенные термисторы для контроля температуры отливки и автоматически применяют микросмещения к осям X и Y для противодействия термическому росту. Симметричная конструкция отливки револьверной головки гарантирует, что когда металл расширяется, он расширяется равномерно, сводя к минимуму угловые искажения.
Поддержание точности и безопасности во время индексации требует точных стратегий программирования. Программисты должны определить безопасные места для вращения турели, не создавая помех. Современные средства управления полагаются на определенные G-коды для управления этими позициями.
G53 дает команду станку переместиться к определенной координате на основе системы координат станка. Эта система является фиксированной и неизменяемой оператором. Программирование смены инструмента в определенном месте G53 гарантирует, что револьверная головка всегда будет индексироваться в одном и том же физическом пространстве, независимо от активных смещений детали. G30 дает команду станку перейти к возврату вторичной референтной точки. Это положение определяется в параметрах станка. Несмотря на свою эффективность, G30 опирается на настройки параметров, которые оператор может изменить, пытаясь сократить время цикла на несколько секунд. G53 обычно считается более безопасным и более жестким методом программирования для создания повторяемых точек индексации, которые очищают детали сложной геометрии, люнеты и задние бабки.
Оценка технологии индексации требует баланса первоначальных капитальных затрат и долгосрочного сокращения времени цикла. Высокоскоростные сервосистемы индексации требуют более высоких первоначальных затрат из-за включения серводвигателей переменного тока, энкодеров высокого разрешения и современных усилителей привода. Однако эти системы значительно сокращают время простоя.
Стандартной гидравлической турели может потребоваться 1,5 секунды, чтобы разжать, индексировать одну станцию и повторно зажать. Современная сервоприводная турель может достичь того же показателя за 0,2 секунды. Хотя экономия в 1,3 секунды кажется минимальной, она быстро увеличивается. В условиях крупносерийного производства детали выполняются с десятью сменами инструмента за цикл, что позволяет сэкономить 13 секунд на деталь. При производственном цикле в 50 000 компонентов такое непрерывное сокращение времени высвобождает сотни часов производительности оборудования. Производители должны оценить свои пороговые значения объема, чтобы определить, где скорость сервопривода оправдывает первоначальные инвестиции по сравнению со стандартной гидравлической системой.
Различные системы индексации представляют собой определенные сложности в обслуживании, которые влияют на долгосрочные эксплуатационные расходы. Кулачковые и гидравлические системы требуют тщательного механического обслуживания. Операторы должны следить за уровнем гидравлической жидкости, заменять изношенные фильтры и следить за тем, чтобы механические кулачки получали достаточную смазку. Механический износ стопорных штифтов и направляющих кулачков в конечном итоге требует дорогостоящего физического ремонта.
Системы с сервоприводом смещают акцент при техническом обслуживании с механического износа на электронную калибровку. Бригады технического обслуживания должны управлять батареями энкодеров, настраивать параметры сервопривода и следить за тем, чтобы в кабели не попадала охлаждающая жидкость. Хотя механический износ ниже, электронные компоненты требуют специальных навыков диагностики. Стоимость замены поврежденных криволинейных муфт из-за серьезных столкновений с индексами значительна. Инвестиции в программное обеспечение для предотвращения столкновений часто компенсируют эти расходы, останавливая машину до того, как катастрофическая авария разрушит муфту.
Обработка сложных многоосных деталей сопряжена с серьезным риском зазора инструмента. При использовании Револьверный токарный станок , соседние инструменты могут легко повредить заготовку или компоненты машины. Например, длинная расточная оправка, установленная рядом с коротким токарным инструментом, может ударить о пиноль задней бабки, пока токарный инструмент занят резанием. Аналогичным образом, длинные сверла могут удариться о кулачки патрона во время индексации, если безопасное положение запрограммировано слишком близко к шпинделю.
Для снижения этого риска необходимо использовать современное программное обеспечение для моделирования CAM. Программисты должны создавать точные цифровые двойники конкретного токарного станка, включая точную геометрию револьверной головки, кулачки патрона и корпуса из листового металла. Запуск полного кинематического моделирования проверяет пути зазора для всех инструментов перед постобработкой G-кода и отправкой в цех. Эта цифровая проверка предотвращает физические сбои и защищает индексирующую муфту от травм тупым предметом.
Расширенные средства управления индексацией создают риск ошибки оператора. Операторы, привыкшие к устаревшим станкам, могут вручную вмешиваться во время смены инструмента или ненадлежащим образом изменять скорость индексации. Нажатие кнопки аварийного останова в середине указателя сервопривода может оставить револьверную головку незажатой и смещенной из положения, что потребует сложной процедуры восстановления.
Смягчение последствий зависит от строгой стандартизации и обучения. Инженерные группы должны стандартизировать схемы наладки, чтобы четко определить безопасные зоны индексации и требуемую длину вылета инструмента. Элементы управления ЧПУ должны быть настроены таким образом, чтобы блокировать диски быстрой коррекции во время макроса индексации, гарантируя, что револьверная головка всегда вращается с запрограммированной безопасной скоростью. Операторы должны пройти специальную подготовку по процедурам безопасного восстановления после аварийной остановки, гарантируя, что они смогут выровнять и зафиксировать револьверную головку, не вызывая механических повреждений.
Проверяйте текущие показатели брака, особенно связанные с отклонениями высоты центра инструмента и ошибками конусности, чтобы выявить неисправные индексирующие муфты.
Запросите подробное исследование времени у производителей станков, сравнивающее время индексации между гидравлическими и сервоприводными револьверными головками для ваших конкретных крупносерийных деталей.
Во время оценки станка потребуется пробная резка самой сложной детали, требующей тяжелого фрезерования, чтобы проверить жесткость муфты при реальных нагрузках резания.
Внедрите стандартизированные протоколы моделирования CAM для проверки всех зазоров индексации револьверной головки перед запуском первых изделий в цех.
Ответ: Токарный станок для двигателей обычно оснащен стандартной стойкой для инструментов, требующей ручной замены инструмента оператором. Револьверный токарный станок использует индексируемую многофункциональную револьверную головку, обеспечивающую автоматизированную высокопроизводительную токарную обработку без ручной перенастройки инструментов между операциями.
A: Токарно-револьверный станок устанавливает револьверную головку на короткой направляющей, перемещающейся на седле, что ограничивает длину хода и общую жесткость. Токарно-револьверный станок монтирует револьверную головку непосредственно на главном седле, обеспечивая огромную жесткость, необходимую для тяжелых резов и сложной индексации.
Ответ: Современные револьверные головки с сервоприводами, в которых используются высокоточные криволинейные муфты, могут обеспечить повторяемость индексации ±0,0001 дюйма или выше. Эта точная повторяемость во многом зависит от качества литья производителя станка и конкретного диаметра муфты.
О: Турели теряют ориентацию в первую очередь из-за механических столкновений или аварий. Другие причины включают износ зубьев муфты в течение миллионов циклов, падение гидравлического давления в зажимном механизме или попадание мусора в зону муфты.
Ответ: Приводной инструмент значительно увеличивает массу револьверной головки и создает внеосевые силы фрезерования. Если муфта револьверной головки недостаточно жесткая, эти силы резания могут вызвать микродеформации, которые со временем ухудшают повторяемость индексации и точность детали.
A: Используйте G53, чтобы приказать револьверной головке перейти в определенное, безопасное положение координат станка, или G30, чтобы получить проверенную вторичную опорную точку. Это гарантирует, что инструмент полностью освободится от патрона, заготовки и задней бабки перед началом вращения. Снижение быстрых скоростей во время проверки позволяет визуально подтвердить разрешение.


