

Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 30.09.2026 Herkunft: Website


Die Bearbeitung von Teilen mit mehreren Durchmessern bringt unmittelbare Herausforderungen in Bezug auf Steifigkeit, Konzentrizität und Werkzeugspiel mit sich. Wenn Sie diese schlecht managen, sinkt die Produktionseffizienz schnell. Eine ineffiziente Arbeitsabfolge, das Überspringen von Überprüfungen vor der Bearbeitung und die Erstellung suboptimaler Werkzeugwege führen direkt zu übermäßigen Zykluszeiten. Außerdem sind Sie mit höheren Ausschussraten aufgrund von Toleranzstapeln und einem ständigen Risiko von Werkzeugbeeinträchtigungen innerhalb des Bearbeitungsbereichs konfrontiert. Implementierung eines strengen Prozessplans für Der Betrieb einer Revolverdrehmaschine sorgt für vorhersehbare Zykluszeiten und sorgt dafür, dass die Spindel weiterdreht. Ein strukturierter Ansatz legt einen klaren Rahmen fest. Es hilft Ihnen zu beurteilen, ob ein Upgrade auf fortschrittliche Mehrachsen- oder CNC-Ausrüstung für Ihr spezifisches Produktionsvolumen sinnvoll ist.
Strategische Reihenfolge: Durch die Priorisierung von Vorgängen vom größten zum kleinsten Durchmesser wird die Durchbiegung minimiert und die Werkstücksteifigkeit bei starkem Materialabtrag aufrechterhalten.
Konfigurationsanpassung: Die Wahl zwischen einer Standard-CNC-Revolverdrehmaschine, einer Hochleistungs-CNC-Drehmaschine oder einer vertikalen Revolverdrehmaschine (VTL) hängt streng von der Teilemasse, dem erforderlichen Drehmoment und der Chargenskalierbarkeit ab.
Multitasking-Integration: Die Definition von Revolvern und Spindeln für kombinierte Fräs- und Drehoperationen in einem einzigen Setup reduziert die Bearbeitungszeit und die Toleranzstapelung drastisch.
Risikominderung: Eine umfassende CAM-Simulation und Synchronisierung mehrerer Revolver sind zwingend erforderlich, um katastrophale Werkzeugkollisionen in Bearbeitungsumgebungen mit hoher Dichte zu verhindern.
ROI-Treiber: Eine effektive Prozessplanung reduziert Rüstwechsel und senkt direkt die Kosten pro Teil sowohl bei Großserienläufen als auch in Umgebungen mit hohem Mix, die häufige Rüstvorgänge erfordern.
Die Definition der Grundanforderungen für Teile mit mehreren Durchmessern erfordert eine strikte Konzentration auf Konzentrizitätstoleranzen, Oberflächenbeschaffenheit und die Verhinderung einer Durchbiegung des Teils beim aggressiven Schruppen. Wenn ein Werkstück mehrere abgestufte Durchmesser aufweist, verschieben sich die Schnittkräfte dramatisch, wenn sich das Werkzeug entlang der Z-Achse bewegt. Maschinisten müssen diese Verschiebungskräfte berücksichtigen, um Rattern, Maßungenauigkeiten und schlechte Oberflächengüten zu verhindern. Für den Erfolg ist eine Werkzeugmaschine erforderlich, die in der Lage ist, hohe radiale und axiale Belastungen aufzunehmen und gleichzeitig eine präzise Werkzeugpositionierung über unterschiedliche Durchmesser hinweg beizubehalten.
Die strukturelle Entwicklung von Drehzentren zeigt, warum bestimmte Konstruktionen sich bei der Bearbeitung mit mehreren Durchmessern auszeichnen. Eine Motordrehmaschine erfordert manuelle Werkzeugwechsel und ständige Messungen durch den Bediener. Dies macht es bei komplexen, gestuften Profilen äußerst ineffizient. Eine Capstan-Drehmaschine verbessert dies, indem sie einen Revolver auf einem kurzen Stößel montiert, der in einem Sattel gleitet. Das Stößeldesign ist zwar schneller, verfügt aber nicht über die erforderliche Masse für den starken Materialabtrag. Bei der Sattelkonstruktion wird der Sechskant- oder Mehrstationenrevolver direkt auf dem Sattel montiert, der sich über die gesamte Länge des Maschinenbetts bewegt. Dieser strukturelle Unterschied sorgt für eine überlegene Steifigkeit. Es ermöglicht schwere, unterbrochene Schnitte bei großen Durchmessern ohne Einbußen bei der Dimensionsstabilität.
Der Multi-Stationen-Indexierungsrevolver dient als zentraler Produktivitätstreiber. Der manuelle Werkzeugwechsel entfällt, da der Bediener eine ganze Reihe von Schneidwerkzeugen in eine einzige rotierende Einheit laden kann. Moderne Geschütztürme verwenden massive kurvenförmige Kupplungen, die die Turmfläche mit mehreren Tausend Pfund hydraulischer Kraft in ihrer Position fixieren. Dies ermöglicht einen schnellen, sequentiellen Einsatz von Dreh-, Plan-, Bohr-, Aufbohr- und Gewindeschneidwerkzeugen. Durch die Weiterschaltung zum nächsten Werkzeug in Millisekunden sorgt die Maschine für einen kontinuierlichen Produktionsfluss. Bei komplexen Teilen mit mehreren Durchmessern ermöglicht ein vollständig bestückter Revolver der Maschine das Vordrehen des Hauptkörpers, das Weiterschalten zu einem Nutwerkzeug zum Schneiden eines Hinterschnitts und das erneute Weiterschalten zu einem Gewindewerkzeug – alles in einem einzigen automatisierten Zyklus.
Materialeigenschaften und Werkstückgeometrie stellen strenge Anforderungen an die Steifigkeit. Das Verhältnis von Länge zu Durchmesser (L/D) bestimmt die Notwendigkeit zusätzlicher Stützmechanismen. Bei der Bearbeitung kleinster Durchmesser an der vom Spannfutter entferntesten Stelle fungiert das Werkstück als Kragarm. Hohe Schnittkräfte drücken das Teil vom Schneidwerkzeug weg. Dies führt zu konischen Durchmessern und starkem Rattern.
Verhältnis von Länge zu Durchmesser (L/D). |
Erforderlicher Unterstützungsmechanismus |
Bearbeitungswirkung |
|---|---|---|
Unter 3:1 |
Keine (nur Chuck) |
Maximale Steifigkeit, aggressives Schruppen erlaubt. |
3:1 bis 6:1 |
Reitstock mit Live Center |
Stabilisiert das Ende der Z-Achse und verhindert ein Verjüngen. |
6:1 bis 10:1 |
Reitstock + Lünette |
Verhindert Durchbiegung in der Wellenmitte und harmonisches Rattern. |
Über 10:1 |
Follower-Ruhe / Spezialisiertes Setup |
Erfordert geringe Schnitttiefen und spezielle Wendeplattengeometrien. |
Bevor Metall geschnitten wird, muss das Produktionsteam eine umfassende Vorbearbeitungsprüfung durchführen. In dieser Rezension wird jeder Schritt des Herstellungsprozesses beschrieben. Es wandelt einen Rohentwurf in eine umsetzbare Abfolge von Maschinenbewegungen um. Das Überspringen dieses Schritts führt zu Ineffizienzen in der Werkstatt. Bei der Überprüfung müssen kritische Bezugspunkte identifiziert, die erforderliche Oberflächengüte für jeden abgestuften Durchmesser festgelegt und spezifische Vorgänge den Haupt- und Gegenspindeln zugewiesen werden. Durch den Ausgleich der Zykluszeiten über mehrere Spindeln hinweg minimieren Programmierer Leerlaufzustände des Revolvers und maximieren den gesamten Maschinendurchsatz.
Der Standardverlauf für einen Schaft mit mehreren Durchmessern folgt einer strengen, logischen Reihenfolge, die darauf ausgelegt ist, die Stabilität des Teils zu maximieren. Der Ablauf läuft typischerweise wie folgt ab:
Planen Sie das Rohmaterial, um eine saubere Z-Achsen-Nullreferenz herzustellen.
Zentrierbohrung, um eine Stelle für den Reitstockeingriff zu schaffen.
Grobdrehen aller Durchmesser, strikt vom größten Durchmesser zum kleinsten.
Fertigdrehen des gesamten Profils auf endgültige Maßtoleranzen.
Ausführen sekundärer Features wie Nuten, Hinterschneiden und Gewindeschneiden.
Abtrennen des fertigen Bauteils.
Der technische Grundgedanke hinter dem Schruppen vom größten zum kleinsten Durchmesser beruht auf Materialspannung und -steifigkeit. Der größte Durchmesser sorgt für die maximale Kernfestigkeit des Werkstücks. Indem zuerst die größeren Abschnitte geschruppt werden, behält das Teil seine Masse und Steifigkeit, um den Schnittkräften standzuhalten. Dreht ein Maschinist zuerst den kleinsten Durchmesser, erzeugen nachfolgende schwere Schruppschnitte an den größeren Durchmessern massive Vibrationen im geschwächten, schmalen Bereich. Dies führt zu einem sofortigen Teileausfall oder einer starken Toleranzabweichung. Durch das Schruppen aller Abschnitte vor dem Auftragen von Schlichtdurchgängen werden außerdem interne Materialspannungen abgebaut. Dies gewährleistet die Maßhaltigkeit bei den abschließenden Präzisionsschnitten.
Die moderne Fertigung ist auf kontinuierliche, softwaregesteuerte Werkzeugwege angewiesen. Computer-Aided Manufacturing (CAM)-Software ermöglicht es Programmierern, vorgefertigte Zyklen wie G71 und G72 für einen hocheffizienten Materialabtrag zu nutzen. Ein G71-Schruppzyklus berechnet automatisch die Schnitttiefe, die Vorschubgeschwindigkeit und die Rückzugsbewegungen, die erforderlich sind, um Material aus einem Stufenprofil zu entfernen, basierend auf einigen Codezeilen, die die endgültige Geometrie definieren. Dadurch entfällt die Notwendigkeit, jeden einzelnen Durchgang manuell zu programmieren. Es reduziert die Programmierzeit und minimiert das Risiko von Codierungsfehlern.
Beim Umgang mit komplexen Profilen müssen Programmierer zwischen Schruppzyklen vom Typ I und Typ II wählen. Typ I wird für monotone Profile verwendet, bei denen der Durchmesser kontinuierlich abnimmt oder zunimmt. Typ II ermöglicht Taschen und Hinterschnitte innerhalb des Schruppzyklus, wodurch das Werkzeug angewiesen wird, in Vertiefungen einzutauchen. Die Wahl des richtigen Zyklus verhindert Werkzeugbruch und optimiert die Spanabfuhr.
Die Definition von Revolvern und Spindeln innerhalb der CAM-Umgebung ist für Teile, die kombinierte Fräs- und Drehoperationen erfordern, von entscheidender Bedeutung. Beim Einsatz angetriebener Werkzeuge müssen Programmierer die Maschinenkinematik genau modellieren. Dadurch kann die Software Werkzeugwege für Querbohrungen, Abflachungen oder Keilnuten auf den verschiedenen abgestuften Durchmessern generieren. Durch die richtige CAM-Integration wird sichergestellt, dass die C-Achse (Spindeldrehung) und die Y-Achse (außermittiges Fräsen) perfekt mit der X- und Z-Achse synchronisiert sind. Dies ermöglicht die Generierung komplexer Geometrien in einem einzigen Setup.
Spannmethoden wirken sich direkt auf die erreichbare Konzentrizität über mehrere Durchmesser hinweg aus. Die Auswahl hängt stark von der Konsistenz des Rohmaterials und der erforderlichen Präzision ab.
Spannzangenfutter: Ideal für kaltgewalztes Stangenmaterial mit gleichbleibendem Außendurchmesser. Sie bieten eine 360-Grad-Greifkraft, hervorragende Konzentrizität und schnelle Spannzeiten.
3-Backenfutter: Der Standard für allgemeine Dreharbeiten. Sie eignen sich für ein breites Größenspektrum, können jedoch je nach Backenzustand und Spiralverschleiß zu leichten Unrundheiten führen. Weiche Backen können auf exakte Teiledurchmesser aufgebohrt werden, um die Konzentrizität bei zweiten Arbeitsgängen zu verbessern.
Unabhängige 4-Backen-Spannfutter: Erforderlich für unregelmäßige Werkstücke, Gussteile oder wenn ein absoluter Null-Rundlauf erforderlich ist. Jede Backe wird einzeln angezeigt, was maximale Präzision auf Kosten längerer Rüstzeiten bietet.
Für kontinuierliche Produktionszyklen standardisiert die Integration automatisierter Stangenlader den Rüstprozess. Stangenlader schieben das Rohmaterial nach jedem Trennvorgang durch die Spindelbohrung, sodass die Maschine unbeaufsichtigt laufen kann. Dies erfordert eine präzise Programmierung des Stangenziehzyklus und eine strikte Verwaltung der Werkzeugverschleißgrenzen, um Ausschussteile während der Produktion ohne Unterbrechung zu verhindern.
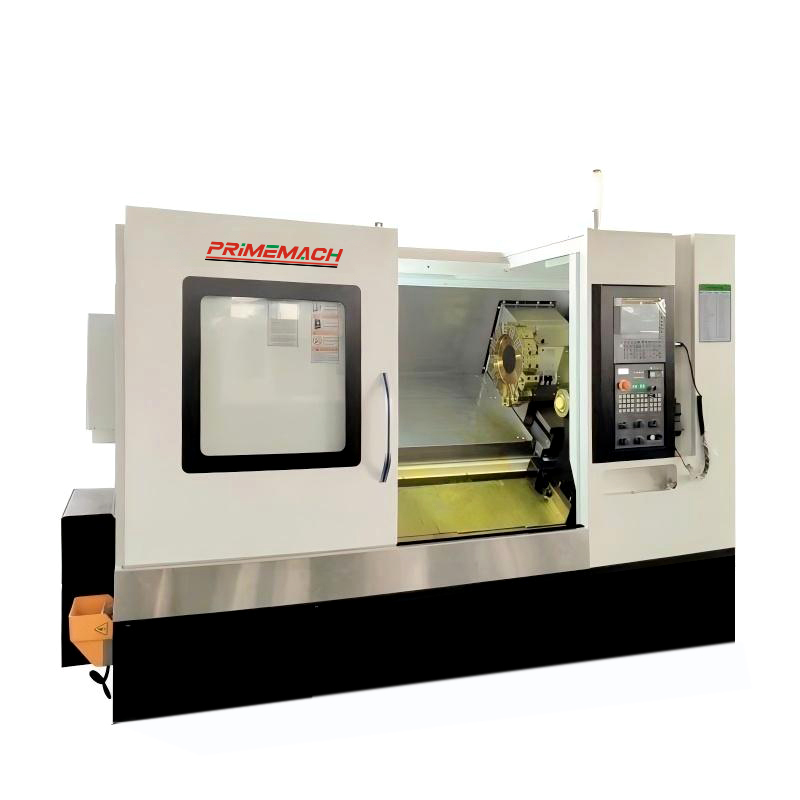
Die Auswahl der richtigen Maschinenarchitektur bestimmt die Rentabilität des Produktionslaufs. Der manuelle Eingriff, der bei herkömmlichen Spill- oder manuellen Drehmaschinen erforderlich ist, beschränkt ihren Nutzen auf Reparaturarbeiten, Prototyping oder extrem kleine Chargen. Bediener müssen den Revolver physisch indexieren, Vorschübe aktivieren und Zwischendurchmesser messen. Im Gegensatz dazu ein moderner Die CNC-Revolverdrehmaschine automatisiert diese Prozesse und sorgt für wiederholbare Präzision und kontinuierlichen Betrieb. Die Schwelle für CNC-Geräte wird typischerweise überschritten, wenn die Losgrößen 20 bis 50 Stück überschreiten oder wenn die Komplexität des Profils mit mehreren Durchmessern die manuelle Ausführung zu langsam und fehleranfällig macht.
Bei der Skalierung auf große, massereiche Wellen mit mehreren Durchmessern – wie sie beispielsweise in der Luft- und Raumfahrt, im Energiesektor sowie im Öl- und Gassektor zu finden sind – versagt die Standardausrüstung. Diese Anwendungen erfordern eine Hochleistungs-CNC-Drehmaschine . Der Einsatzbereich dieser Maschinen wird durch Getriebespindeln mit hohem Drehmoment definiert, die in der Lage sind, massive Bauteile bei niedrigen Drehzahlen zu drehen. Sie verwenden massive Kastenführungen, die die extremen Vibrationen dämpfen, die durch große Schnitttiefen in zähen Legierungen wie Inconel oder 4140-Stahl entstehen. Im Gegensatz zu linearen Führungen, die auf Geschwindigkeit ausgelegt sind, bieten Kastenführungen den nötigen Oberflächenkontakt, um schwere radiale Belastungen aufzunehmen.
Horizontales Schwerdrehen ist bei langen Wellen Standard, vertikale Revolverdrehmaschinen (VTLs) bieten jedoch bei bestimmten Geometrien einen deutlichen Vorteil. VTLs richten die Spindel vertikal aus und verwandeln das Spannfutter in einen rotierenden Tisch. Diese Konstruktion nutzt die Schwerkraft, um das Einsetzen schwerer Werkstücke mit großem Durchmesser zu erleichtern, wie z. B. massive Rohrflansche, Pumpengehäuse oder Turbinenscheiben in der Luft- und Raumfahrt. Durch die Eliminierung des Cantilever-Effekts beim Horizontaldrehen bieten VTLs unübertroffene Leistung und Präzision für die Bearbeitung großer Mengen schwerer Massen. Sie ermöglichen einen aggressiven Materialabtrag, ohne das Werkstück zu verformen.
Produktionsumgebungen mit hohem Volumen profitieren enorm von Maschinenkonfigurationen mit mehreren Revolvern. Maschinen, die mit oberen und unteren Revolvern ausgestattet sind, ermöglichen das gleichzeitige Schruppen und Schlichten. Alternativ können Programmierer das Pinch-Drehen nutzen, bei dem zwei Werkzeuge gleichzeitig von gegenüberliegenden Seiten in das Werkstück eingreifen. Beim Pinchdrehen werden die radialen Schnittkräfte ausgeglichen. Dadurch wird die Durchbiegung des Teils wirksam aufgehoben und die Vorschubgeschwindigkeit bei langen, schlanken Wellen mit mehreren Durchmessern verdoppelt.
Für die sichere Steuerung von Multitasking- und Mehrachsenvorgängen ist eine fortschrittliche Mehrkanal-CAM-Software erforderlich. Programmierer müssen Wartecodes (Synchronisierungscodes) verwalten, um sicherzustellen, dass der obere Revolver nicht mit dem unteren Revolver oder der Gegenspindel kollidiert. Die Programmierkomplexität steigt exponentiell. Es erfordert hochqualifiziertes Personal, um Werkzeugabstände zu überprüfen, Spanabfuhrwege zu verwalten und das Timing gleichzeitiger Schneidvorgänge zu optimieren.
Bei der Prozessplanung muss die Vorabentwicklungszeit mit der langfristigen Produktionseffizienz in Einklang gebracht werden. Die umgekehrte Beziehung zwischen anfänglicher Rüstzeit und Zeiteinsparungen pro Teilzyklus bestimmt die Werkstattstrategie. In High-Mix-Umgebungen, in denen ein Maschinist 15 bis 20 verschiedene Setups pro Woche verwaltet, ist es kontraproduktiv, Stunden damit zu verbringen, einen Werkzeugweg für einen 10-teiligen Lauf zu optimieren. Bei einem 5.000-teiligen Lauf führt jedoch eine Verkürzung der Zykluszeit um 10 Sekunden durch aggressive Optimierung zu einer enormen Rentabilität.
Um häufige Umrüstungen zu bewältigen, müssen Werkstätten den Break-Even-Punkt für den Einsatz von Schnellwechsel-Werkzeugsystemen ermitteln. Während diese Systeme ein höheres Anfangskapital erfordern, ermöglichen sie den Bedienern den Austausch vorabgemessener Schneidköpfe in Sekundenschnelle. Dadurch bleibt die Revolvergenauigkeit erhalten, ohne dass Werkzeugversätze nachbearbeitet werden müssen. Es reduziert die Maschinenstillstandszeit zwischen verschiedenen Teilaufträgen mit mehreren Durchmessern drastisch.
Produktionsumgebung |
Setup-Strategie |
Werkzeugpräferenz |
Primäres Ziel |
|---|---|---|---|
High-Mix / Low-Volume |
Standardisierte Revolveranordnungen, flexible Werkstückspannung (3-Backen). |
Standardmäßige Hartmetalleinsätze (CNMG, WNMG). |
Minimieren Sie die Einrichtungszeit und den Programmieraufwand. |
Low-Mix / High-Volume |
Spezielle Setups, individuell gebohrte weiche Backen, automatische Stangenzuführung. |
Sonderformwerkzeuge, kombinierte Bohrer/Senker. |
Minimieren Sie die Zykluszeit pro Teil und maximieren Sie den Durchsatz. |
Großformatige / schwere Masse |
Kranunterstützte Beladung, unabhängige 4-Backenfutter. |
Hochleistungs-Schruppeinsätze, vibrationsdämpfende Bohrstangen. |
Maximieren Sie die Materialabtragsraten sicher. |
Die Bewertung des Werkzeugkapitals im Vergleich zur Reduzierung der Zykluszeit ist eine ständige technische Herausforderung. Durch die Investition in spezielle Multifunktionswerkzeuge, wie zum Beispiel einen kombinierten Bohrer und Senker oder ein kundenspezifisches Formwerkzeug, das drei Durchmesser gleichzeitig schneidet, werden wertvolle Revolverstationen eingespart und die Indexierungszeit verkürzt. Diese kundenspezifischen Werkzeuge sind jedoch mit langen Vorlaufzeiten und hohen Austauschkosten verbunden. Standardmäßige Hartmetalleinsätze sind günstiger und leicht erhältlich. Sie erfordern mehr Revolverstationen und längere Zykluszeiten, um komplexe Profile zu erstellen, bieten aber Flexibilität für mehrere Aufträge.
Auch die Anforderungen der Einrichtung beeinflussen den Gesamtwert bei der Modernisierung der Ausrüstung. Die Installation eines Hochleistungsdrehzentrums oder einer VTL erfordert eine umfangreiche Infrastrukturplanung. Diese Maschinen erfordern isolierte Stahlbetonfundamente, um zu verhindern, dass vom Boden übertragene Vibrationen die Oberflächenbeschaffenheit beeinträchtigen. Darüber hinaus erfordert die enorme Menge an erzeugten Spänen automatische Spanabsaugsysteme und eine Hochdruck-Kühlmittelzufuhr, um die Wärme zu verwalten und die Schneidzone freizumachen. Anlagenmanager müssen auch die Stromverfügbarkeit prüfen, da Spindeln mit hohem Drehmoment bei aggressiven Schruppzyklen eine erhebliche Stromaufnahme verbrauchen.
Die Ausführung von Prozessplänen mit mehreren Durchmessern birgt spezifische Betriebsrisiken, die durch strenge technische Kontrollen gemindert werden müssen. Die unmittelbarste Bedrohung bei hochdichten Bearbeitungsumgebungen ist die Beeinträchtigung durch das Werkzeug. Beim Einsatz von Bohrstangen, langen Bohrern oder verlängerten angetriebenen Werkzeugen neben Standard-Drehwerkzeugen besteht ein hohes Risiko, dass der Revolver mit dem Spannfutter, dem Reitstock oder dem Werkstück selbst kollidiert.
Simulationen digitaler Zwillinge und Probeläufe sind obligatorische Abhilfemaßnahmen. Programmierer müssen den generierten G-Code durch eine Verifizierungssoftware laufen lassen, die die Maschinenkinematik, Werkzeuglängen und Vorrichtungsabmessungen genau modelliert. Diese Software erkennt Kollisionen in der virtuellen Umgebung, bevor sie katastrophale physische Schäden in der Werkstatt verursachen. Nach der Simulation müssen Bediener einen Probelauf durchführen. Sie führen das Programm im Einzelsatzmodus aus, wobei die Eilgänge deaktiviert sind und sich kein Material im Spannfutter befindet, um die Werkzeugabstände visuell zu überprüfen.
Die Fähigkeiten und die Sicherheit des Bedieners sind nach wie vor von entscheidender Bedeutung, insbesondere in Hochfrequenzumgebungen. Bei der Handhabung von Teilen mit mehreren Durchmessern bei häufigem Wechsel sind die Bediener scharfen Kanten und Graten ausgesetzt. Kleinere Schnitt- und Schnittwunden sind häufige Verletzungen, wenn Bediener manuell eingreifen, um Teile zu entgraten oder faserige Späne zu entfernen. Um dies abzumildern, müssen Prozesspläne programmierte, automatisierte Entgratungszyklen im Prozess vorsehen. Durch die Verwendung spezieller Entgratungswerkzeuge oder Anfasdurchgänge innerhalb des CNC-Programms entfällt die Notwendigkeit eines manuellen Kantenbrechens. Das schützt den Bediener und sorgt für eine gleichbleibende Teilequalität.
Bei der Bearbeitung mehrerer Durchmesser stellt die Stapelung der Toleranzen ein erhebliches Qualitätsrisiko dar. Dies geschieht, wenn eine falsche Bezugspunktauswahl dazu führt, dass sich Maßfehler im gesamten Werkstück verstärken. Wenn ein Programmierer die Länge von Durchmesser C basierend auf der Schulter von Durchmesser B referenziert und Durchmesser B von Durchmesser A aus referenziert wurde, summiert sich jeder geringfügige Fehler in A oder B. Dadurch wird der Durchmesser C außerhalb der Toleranz verschoben. Prozessplanungs-Frameworks müssen einen einzigen, zuverlässigen Referenznullpunkt festlegen. Dies ist typischerweise die Hauptspindelfläche oder eine primär bearbeitete Schulter. Sie müssen alle nachfolgenden Features von diesem einzelnen Datum aus bemaßen, um zusammengesetzte Fehler zu vermeiden.
Führen Sie eine formelle Zeitstudie an einem Benchmark-Teil mit mehreren Durchmessern durch, um spezifische Engpässe in Ihrem aktuellen Betriebsablauf zu identifizieren.
Standardisieren Sie Ihre Revolverlayouts für Umgebungen mit hohem Mix, um die Werkzeugwechselzeiten zwischen Aufträgen zu verkürzen.
Implementieren Sie eine Simulationssoftware für digitale Zwillinge, um komplexe Werkzeugwege zu überprüfen und das Risiko von Revolverkollisionen zu eliminieren.
Fordern Sie Schätzungen der CAM-Zykluszeit von Werkzeugmaschinenherstellern an, die Ihre spezifischen Teilemodelle verwenden, bevor Sie sich zum Kauf neuer Geräte verpflichten.
Bewerten Sie die Betriebsbereitschaft der Anlage und konzentrieren Sie sich dabei insbesondere auf die Stabilität des Fundaments und das automatisierte Spänemanagement, bevor Sie Hochleistungsmaschinen installieren.
A: Der Hauptvorteil besteht darin, dass manuelle Werkzeugwechsel entfallen. Ein CNC-Drehzentrum bietet wiederholbare Indexierungspräzision, die strukturelle Stabilität eines sattelmontierten Revolvers und die Möglichkeit, komplexe, kontinuierliche Werkzeugwege automatisch auszuführen. Dadurch werden Zykluszeiten und Bedienereingriffe drastisch reduziert.
A: Bearbeiten Sie immer vom größten zum kleinsten Durchmesser. Diese Reihenfolge sorgt für maximale Kernsteifigkeit im Werkstück und verhindert Durchbiegung und Rattern bei starkem Materialabtrag. Durch das Schruppen des kleinsten Durchmessers wird das Teil zunächst für nachfolgende Schnitte geschwächt.
A: Entscheiden Sie sich für eine Hochleistungsmaschine, wenn Sie mit übermäßiger Teilemasse, großen Längen-Durchmesser-Verhältnissen arbeiten oder große Schnitttiefen in zähen Legierungen benötigen. Diese Maschinen verfügen über Kastenführungen und Getriebespindeln mit hohem Drehmoment, die zur Aufnahme extremer Schnittkräfte erforderlich sind.
A: Eine Reitstockunterstützung ist erforderlich, wenn das Verhältnis von Länge zu Durchmesser (L/D) 3:1 überschreitet. Dadurch wird verhindert, dass das Werkstück wie ein freitragender Balken wirkt, und das Teil wird gegen radiale Schnittkräfte stabilisiert, um die Konzentrizität aufrechtzuerhalten und Rattern bei den größten Durchmessern zu verhindern.
A: CAM-Software automatisiert die Erstellung komplexer Werkzeugwege, nutzt effiziente Festzyklen für einen schnellen Materialabtrag und synchronisiert mehrachsige Bewegungen. Es bietet außerdem Simulationsfunktionen zur Erkennung von Werkzeuginterferenzen, bevor mit der physischen Bearbeitung begonnen wird.
A: Toleranzstapelung tritt auf, wenn sich Maßfehler verstärken, weil Merkmale von zuvor bearbeiteten Zwischenflächen und nicht von einem einzelnen Master-Bezug gemessen werden. Vermeiden Sie dies, indem Sie einen zuverlässigen Referenznullpunkt festlegen und alle abgestuften Durchmesser von diesem einzigen Punkt aus bemaßen.


