

Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 23/09/2026 Origine: Sito


Nella produzione ad alto mix e con tolleranze strette, la precisione di un componente lavorato è strettamente limitata dalla ripetibilità del meccanismo di cambio utensile della macchina. Mentre i torni a motore standard si affidano al cambio manuale degli utensili, i sistemi automatizzati hanno rivoluzionato la tornitura ad alta produzione. Tuttavia, le moderne geometrie complesse richiedono qualcosa di più del semplice cambio utensile automatizzato. Richiedono una precisione di indicizzazione a livello di micron per mantenere tolleranze strette tra più operazioni.
I microdisallineamenti durante l'indicizzazione dell'utensile si compongono rapidamente. Queste piccole deviazioni comportano un accumulo di tolleranze, un aumento del tasso di scarto su geometrie complesse e finiture superficiali compromesse. Quando un utensile non ritorna alla sua esatta altezza centrale programmata, le forze di taglio risultanti si spostano, causando vibrazioni e imprecisioni dimensionali. Per mitigare questi errori è necessaria una valutazione tecnica di come i diversi sistemi di indicizzazione gestiscono la rigidità, la stabilità termica e il posizionamento dell'utensile sotto carichi di taglio pesanti. I produttori devono comprendere la meccanica delle tradizionali configurazioni a camme rispetto alle torrette avanzate servo-azionate per ottimizzare i processi di lavorazione.
La ripetibilità dell'indicizzazione determina la resa: il meccanismo di bloccaggio di una torretta influenza direttamente l'altezza e il runout del centro dell'utensile, che sono fondamentali per mantenere tolleranze a livello di micron.
Il servocontrollo consente l'ottimizzazione: la transizione a un sistema di indicizzazione servoassistito consente accelerazioni e decelerazioni programmabili, riducendo gli shock meccanici, preservando la precisione dell'accoppiamento nel tempo e consentendo controlli visivi sicuri del gioco.
Gli utensili motorizzati amplificano i requisiti di rigidità: l'utilizzo di utensili motorizzati su una torretta motorizzata introduce forze radiali e assiali che richiedono accoppiamenti curvicoli o Hirth con forza di serraggio elevata per impedire la deflessione.
La gestione delle distanze è fondamentale: le geometrie complesse delle parti richiedono una programmazione precisa delle posizioni di indicizzazione sicure (ad esempio, G30 rispetto a G53) per prevenire interferenze catastrofiche degli utensili e tempi di fermo macchina.
Per comprendere le prestazioni della torretta è necessario distinguere tra precisione di indicizzazione e ripetibilità. La precisione di indicizzazione si riferisce alla capacità del sistema di raggiungere una posizione rotazionale programmata assoluta. La ripetibilità misura la capacità del sistema di ritornare esattamente nella stessa posizione su più cicli. Nella tornitura ad alta precisione, la ripetibilità spesso supera la precisione assoluta. Se un utensile ritorna costantemente nello stesso punto, gli operatori possono compensare l'usura o la deviazione nel controllo CNC. Se la ripetibilità fluttua, gli offset diventano inutili.
La deviazione angolare sull'accoppiamento della torretta si traduce direttamente in una deviazione lineare amplificata sulla punta dell'utensile da t
La sporgenza dell'utensile aggrava le imprecisioni di indicizzazione. Barre di alesatura estese, punte lunghe e configurazioni di utensili personalizzate fungono da bracci di leva. Queste lunghezze estese amplificano i piccoli disallineamenti di indicizzazione sul giunto. Quando una barra di alesatura si estende di sei pollici dalla faccia della torretta, anche una deviazione angolare inferiore al micron alla base si traduce in un errore radiale misurabile sul tagliente. Questo errore compromette le tolleranze dei fori profondi e le finiture superficiali.
La gravità e i carichi pesanti degli strumenti introducono un'altra sfida fisica nota come abbassamento della torretta. Mentre gli operatori caricano la torretta con barre di alesatura pesanti e portautensili motorizzati, la massa trascina l'alloggiamento della torretta verso il basso. Il meccanismo di bloccaggio indicizzato deve contrastare questa forza durante la fase di bloccaggio. Un robusto sistema di bloccaggio solleva e posiziona la torretta perfettamente al centro, eliminando l'abbassamento. Se la forza di serraggio è insufficiente o i denti di accoppiamento sono usurati, la torretta si bloccherà in una posizione leggermente abbassata, alterando in modo permanente l'altezza del centro dell'utensile.
Diversi fattori accelerano l’abbassamento della torretta e l’usura dell’indicizzazione in officina:
Montaggio di barre di alesatura eccessivamente pesanti senza un adeguato contrappeso sul lato opposto della torretta.
Esecuzione di tagli interrotti che inviano forti onde d'urto attraverso il blocco utensile e nei denti di accoppiamento.
Il mancato mantenimento della pressione idraulica adeguata nel circuito di bloccaggio comporta una forza di posizionamento debole.
Ignorando l'accumulo di trucioli dietro la faccia della torretta, che può incastrarsi nell'accoppiamento durante un cambio utensile.
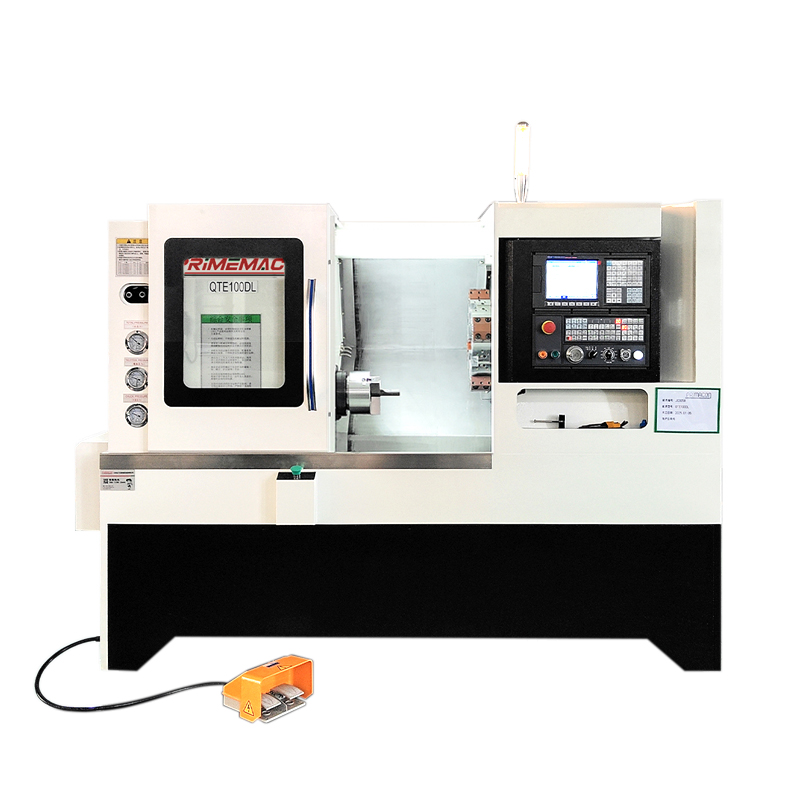
I sistemi di indicizzazione tradizionali fanno molto affidamento su meccanismi azionati da camme e bloccati idraulicamente. Le torrette a camme utilizzano una camma meccanica a botte per tradurre il movimento rotatorio nelle fasi di sollevamento, indicizzazione e posizionamento. Le torrette idrauliche utilizzano la pressione del fluido per sbloccare l'accoppiamento, un motore idraulico o un meccanismo di Ginevra per ruotare la torretta e la pressione del fluido per fissarla nuovamente insieme. Questi sistemi hanno costituito per decenni la base della tornitura automatizzata.
Questi sistemi legacy presentano limitazioni significative per il moderno lavoro di tolleranza stretta. I sistemi a camme funzionano a velocità di indicizzazione fisse e soffrono di una maggiore usura meccanica nel tempo. I sistemi idraulici sono altamente sensibili alle fluttuazioni della temperatura del fluido. Mentre la macchina funziona e l'olio idraulico si riscalda, la sua viscosità cambia. Questo spostamento termico può causare fluttuazioni nella forza di bloccaggio, portando a un posizionamento incoerente e una ridotta ripetibilità dell'indicizzazione durante lunghi cicli di produzione. Potresti scoprire che una macchina mantiene perfettamente la tolleranza al mattino ma inizia a tagliare le rastremazioni durante il turno pomeridiano semplicemente perché l'olio idraulico è diluito.
I tradizionali meccanismi di scorrimento e indicizzazione automatizzati con albero a camme non sono all’altezza nei moderni ambienti di produzione. Questi sistemi si basano su camme fisiche tagliate su profili specifici per dettare il movimento dell'utensile e i tempi di indicizzazione. La modifica dell'impostazione di una parte richiede lo scambio o la regolazione fisica di queste camme. Questo processo è ad alta intensità di manodopera e altamente poco flessibile.
La mancanza di flessibilità programmabile rende i sistemi di alberi a camme legacy inefficaci per la produzione di geometrie complesse e multiasse. I componenti moderni spesso richiedono regolazioni dinamiche del percorso utensile, velocità di indicizzazione variabili e la capacità di saltare rapidamente le stazioni utensile. L’automazione azionata da camme non può adattarsi a questi requisiti di programmazione dinamica senza un ampio intervento meccanico, rendendoli obsoleti per la produzione ad alto mix e a basso volume in cui i cambi avvengono quotidianamente.
La produzione moderna fa molto affidamento sul Tornio CNC a torretta servo per ottenere una precisione a livello di micron. Queste macchine utilizzano servomotori CA per il posizionamento rotazionale. Il servomotore funziona indipendentemente dal meccanismo di bloccaggio. Quando viene comandato il cambio utensile, la torretta si sblocca, il servomotore ruota la piastra superiore nella posizione esatta utilizzando il feedback dell'encoder ad alta risoluzione e il meccanismo si blocca nuovamente.
Questa architettura offre enormi vantaggi in termini di produzione. Gli operatori ottengono il controllo completo sulla velocità di indicizzazione. Il servocontrollo consente la selezione bidirezionale dell'utensile, calcolando automaticamente il percorso più breve fino alla stazione utensile successiva. I servosistemi utilizzano curve di accelerazione e decelerazione programmabili. Ciò elimina il violento shock meccanico spesso riscontrato nei sistemi idraulici durante il posizionamento, preservando l'integrità dei denti di accoppiamento per milioni di cicli.
I vantaggi della configurazione sono ugualmente significativi. I moderni servocomandi consentono agli operatori di ridurre le velocità di spostamento rapido per rallentare la rotazione di indicizzazione. Questa capacità è vitale durante le prove del primo articolo. Gli operatori possono ispezionare visivamente la distanza tra gli utensili lunghi, il mandrino e la contropunta mentre la torretta ruota lentamente, prevenendo collisioni catastrofiche che altrimenti distruggerebbero l'allineamento della macchina.
UN Il tornio CNC Power Turret integra le funzionalità di fresatura direttamente nel centro di tornitura. Queste macchine utilizzano interfacce torretta specializzate, principalmente Base Mounted Turret (BMT) o Verein Deutscher Ingenieure (VDI). Le interfacce BMT fissano il portautensile direttamente alla faccia della torretta utilizzando quattro viti e chiavi di allineamento, offrendo una rigidità superiore. Le interfacce VDI utilizzano un unico albero seghettato e un meccanismo a cuneo, consentendo cambi utensile più rapidi ma sacrificando una certa rigidità nella fresatura pesante.
Confronto tra le interfacce torretta BMT e VDI |
||
Caratteristica |
BMT (torretta montata su base) |
VDI (Verein Deutscher Ingenieure) |
|---|---|---|
Metodo di montaggio |
4 bulloni con chiavi di allineamento |
Asta singola seghettata con cuneo |
Rigidità per fresatura pesante |
Eccellente |
Moderare |
Velocità di cambio utensile (manuale) |
Più lento (richiede il serraggio di 4 bulloni) |
Più veloce (vite di bloccaggio singola) |
Precisione dell'altezza centrale |
Altamente ripetibile grazie alle sedi per chiavetta |
Incline a un leggero spostamento rotazionale |
Migliore applicazione |
Tagli pesanti interrotti, leghe tenaci |
Fresatura leggera, setup rapidi ad alto mix |
L'integrazione dei motori di azionamento per gli utensili motorizzati aumenta significativamente la massa complessiva della torretta. Questo peso aggiuntivo richiede meccanismi di bloccaggio robusti e ad alta pressione. Quando si eseguono operazioni di fresatura fuori centro, l'utensile motorizzato genera forti forze di taglio radiali e assiali. L'accoppiamento della torretta deve resistere a queste forze per mantenere la precisione dell'indicizzazione. Se il giunto si flette sotto carico, le caratteristiche fresate saranno fuori tolleranza.
L'indicizzazione degli utensili motorizzati richiede rigorosi protocolli di sicurezza e autorizzazione. Gli utensili motorizzati, le teste di fresatura ad angolo retto e i corpi di punta inseriti alterano drasticamente l'inviluppo di interferenza della torretta. La maggiore lunghezza dell'utensile e i diametri della fresa aumentano il rischio di collisione con lamiere, coperture o con il pezzo durante la rotazione. I programmatori devono tenere conto di questo involucro espanso quando stabiliscono posizioni di indicizzazione sicure.
Il cuore di qualsiasi sistema di indicizzazione della torretta è il suo meccanismo di accoppiamento. I due modelli più importanti sono i giunti curvicoli e i giunti a ingranaggi Hirth. Entrambi utilizzano denti ad incastro per fissare la piastra superiore della torretta alla base della macchina, ma le loro geometrie differiscono in modo significativo.
I giunti curvi sono caratterizzati da denti curvi, convessi e concavi lavorati sulla faccia degli anelli di accoppiamento. Questa geometria curva offre eccezionali capacità di autocentraggio. Quando l'accoppiamento si aggancia insieme, i denti curvi guidano naturalmente la piastra superiore in un perfetto allineamento. I giunti Hirth utilizzano denti diritti a forma di V che si irradiano dal centro dell'anello. Pur essendo estremamente precisi, i giunti Hirth generalmente offrono un'azione leggermente meno autocentrante rispetto ai design curvicoli.
Confronto delle tecnologie di accoppiamento della torretta |
||
Caratteristica |
Accoppiamento curvico |
Accoppiamento Hirth |
|---|---|---|
Geometria dei denti |
Curvo (convesso/concavo) |
Dritto (a forma di V) |
Capacità di autocentraggio |
Eccezionale |
Alto |
Superficie di contatto |
Molto alto |
Da moderato ad alto |
Smorzamento delle vibrazioni |
Superiore |
Adeguato |
Complessità produttiva |
Più alto |
Inferiore |
La superficie di accoppiamento e la forza di serraggio sono direttamente correlate allo smorzamento delle vibrazioni. Un diametro di accoppiamento maggiore con una maggiore area di contatto dei denti assorbe le vibrazioni di taglio in modo più efficace. Questo smorzamento si traduce direttamente in una migliore qualità della finitura superficiale del pezzo e in una maggiore durata dell'utensile per gli inserti. Quando si spinge un utensile di sgrossatura pesante attraverso l'Inconel, l'accoppiamento assorbe l'impatto di quella forza. Un accoppiamento debole consente microvibrazioni che scheggeranno prematuramente gli inserti in metallo duro.
Le operazioni di lavorazione continue generano un calore significativo. Nelle torrette motorizzate, i motori di azionamento degli utensili motorizzati generano calore interno direttamente all'interno della fusione della torretta. Questo calore localizzato provoca l'espansione termica. Man mano che il metallo si espande, l'altezza centrale della torretta può spostarsi, spingendo le dimensioni di tolleranza ristretta fuori dalle specifiche.
I costruttori di macchine utensili implementano diverse contromisure per combattere la deformazione termica. I sistemi di raffreddamento attraverso la torretta aiutano a dissipare il calore facendo circolare il fluido da taglio freddo attraverso la fusione. I controlli CNC avanzati utilizzano algoritmi di compensazione termica. Questi algoritmi utilizzano termistori posizionati strategicamente per monitorare le temperature di fusione e applicano automaticamente micro-offset agli assi X e Y per contrastare la crescita termica. Il design simmetrico della fusione della torretta garantisce che quando il metallo si espande, si espanda in modo uniforme, riducendo al minimo la distorsione angolare.
Mantenere la precisione e la sicurezza durante l'indicizzazione richiede strategie di programmazione precise. I programmatori devono stabilire posizioni sicure in cui la torretta possa ruotare senza causare interferenze. I controlli moderni si basano su codici G specifici per gestire queste posizioni.
G53 comanda alla macchina di spostarsi su una coordinata specifica basata sul sistema di coordinate della macchina. Questo sistema è fisso e non modificabile dall'operatore. La programmazione di un cambio utensile in una posizione G53 specifica garantisce che la torretta indicizzi sempre nello stesso identico spazio fisico, indipendentemente dagli offset pezzo attivi. G30 comanda alla macchina di spostarsi verso un ritorno al punto di riferimento secondario. Questa posizione è definita nei parametri macchina. Sebbene efficace, il G30 si basa sulle impostazioni dei parametri che possono essere modificate da un operatore che cerca di ridurre i secondi del tempo di ciclo. G53 è generalmente considerato il metodo di programmazione più sicuro e rigido per stabilire posizioni di indicizzazione ripetibili che eliminano geometrie di parti complesse, lunette fisse e contropunte.
La valutazione della tecnologia di indicizzazione richiede il bilanciamento della spesa in conto capitale iniziale con le riduzioni dei tempi di ciclo a lungo termine. I sistemi di servoindicizzazione ad alta velocità richiedono costi iniziali più elevati grazie all'inclusione di servomotori CA, encoder ad alta risoluzione e amplificatori di azionamento avanzati. Tuttavia, questi sistemi riducono drasticamente i tempi non tagliati.
Una torretta idraulica standard potrebbe impiegare 1,5 secondi per sbloccare, indicizzare una stazione e ribloccare. Una moderna torretta servo può realizzare lo stesso indice in 0,2 secondi. Anche se il risparmio di 1,3 secondi sembra minimo, si accumula rapidamente. In un ambiente di produzione ad alto volume che esegue parti con dieci cambi utensile per ciclo, si risparmiano 13 secondi per parte. Su un ciclo di produzione di 50.000 componenti, questa riduzione dei tempi senza tagli libera centinaia di ore di capacità della macchina. I produttori devono valutare le proprie soglie di volume per determinare se la velocità di una servotorretta giustifica l'investimento iniziale rispetto a un sistema idraulico standard.
Diversi sistemi di indicizzazione presentano complessità di manutenzione distinte che influiscono sulle spese operative a lungo termine. I sistemi idraulici e a camme richiedono una rigorosa manutenzione meccanica. Gli operatori devono monitorare i livelli del fluido idraulico, sostituire i filtri degradati e garantire che le camme meccaniche ricevano un'adeguata lubrificazione. L'usura meccanica dei perni di bloccaggio e delle piste delle camme alla fine richiede costose ricostruzioni fisiche.
I sistemi servoazionati spostano l'attenzione della manutenzione dall'usura meccanica alla calibrazione elettronica. I team di manutenzione devono gestire le batterie dell'encoder, ottimizzare i parametri del servoazionamento e garantire che i cavi rimangano liberi dall'ingresso di refrigerante. Mentre l’usura meccanica è inferiore, i componenti elettronici richiedono competenze diagnostiche specializzate. Il costo per la sostituzione degli accoppiamenti curvicoli danneggiati a causa di gravi collisioni di indicizzazione è notevole. Investire in software preventivo per evitare le collisioni spesso compensa queste spese arrestando la macchina prima che un incidente catastrofico distrugga l’accoppiamento.
La lavorazione di parti complesse e multiasse introduce gravi rischi di gioco dell'utensile. Quando si utilizza a Tornio a torretta , gli utensili adiacenti possono facilmente interferire con il pezzo o i componenti della macchina. Ad esempio, una barra di alesatura lunga montata accanto a un utensile di tornitura corto potrebbe colpire il supporto della contropunta mentre l'utensile di tornitura è impegnato nel taglio. Allo stesso modo, le punte lunghe possono colpire le ganasce del mandrino durante un indice se la posizione sicura è programmata troppo vicino al mandrino.
Per mitigare questo rischio è necessario utilizzare un software di simulazione CAM avanzato. I programmatori devono costruire gemelli digitali accurati del tornio specifico, inclusa l'esatta geometria della torretta, le ganasce del mandrino e gli involucri in lamiera. L'esecuzione di una simulazione cinematica completa verifica i percorsi di sicurezza per tutti gli strumenti prima che il codice G venga post-elaborato e inviato all'officina. Questa verifica digitale previene incidenti fisici e protegge l'accoppiamento di indicizzazione da traumi da forza contundente.
I controlli di indicizzazione avanzati introducono il rischio di errore dell'operatore. Gli operatori abituati a macchine legacy potrebbero intervenire manualmente durante una sequenza di cambio utensile o sovrascrivere le velocità di indicizzazione in modo inappropriato. Premendo l'arresto di emergenza nel mezzo di un indice del servo è possibile lasciare la torretta sbloccata e fuori posizione, richiedendo una complessa procedura di ripristino.
La mitigazione si basa su una rigorosa standardizzazione e formazione. I team di ingegneri dovrebbero standardizzare i fogli di installazione per definire chiaramente le zone di indicizzazione sicure e le lunghezze di sporgenza degli strumenti richieste. I controlli CNC devono essere parametrizzati per bloccare i quadranti di override rapido durante la macro di indicizzazione, garantendo che la torretta ruoti sempre alla velocità di sicurezza programmata. Gli operatori devono ricevere una formazione specifica sulle procedure di recupero sicure dopo un arresto di emergenza, garantendo che possano riallineare e bloccare la torretta senza causare danni meccanici.
Controllare i tassi di scarto attuali legati specificamente alle deviazioni dell'altezza del centro dell'utensile e agli errori di conicità per identificare accoppiamenti di indicizzazione difettosi.
Richiedi uno studio temporale dettagliato ai costruttori di macchine utensili confrontando i tempi di indicizzazione tra torrette idrauliche e servo per i tuoi pezzi specifici ad alto volume.
Richiedi un taglio di prova della parte più complessa e pesante durante la valutazione della macchina per verificare la rigidità del giunto sotto i carichi di taglio effettivi.
Implementa protocolli di simulazione CAM standardizzati per verificare tutti gli spazi di indicizzazione della torretta prima di eseguire i primi articoli in officina.
R: Un tornio a motore è generalmente dotato di un portautensili standard che richiede il cambio manuale dell'utensile da parte dell'operatore. Un tornio a torretta utilizza una torretta multiutensile indicizzabile, consentendo una tornitura automatizzata ad alta produzione senza reimpostare manualmente gli utensili tra un'operazione e l'altra.
R: Un tornio a cabestano monta la torretta su una breve slitta che si muove su una sella, che limita la lunghezza della corsa e la rigidità complessiva. Un tornio a torretta monta la torretta direttamente sulla sella principale, fornendo la massiccia rigidità necessaria per tagli pesanti e indicizzazioni complesse.
R: Le moderne torrette servo che utilizzano accoppiamenti curvici ad alta precisione306d89=A Tongling, nella provincia di Anhui, vicino a Shanghai e Hangzhou, ci vogliono solo circa tre ore e mezza con il treno ad alta velocità per arrivarci.
R: Le torrette perdono l'allineamento principalmente a causa di collisioni meccaniche o incidenti. Altre cause includono l'usura dei denti del giunto dopo milioni di cicli, cadute di pressione idraulica nel meccanismo di bloccaggio o ingresso di detriti nell'area del giunto.
R: Gli utensili motorizzati aggiungono una massa significativa alla torretta e introducono forze di fresatura fuori asse. Se l'accoppiamento della torretta non è sufficientemente rigido, queste forze di taglio possono causare microdeflessioni che riducono la ripetibilità dell'indicizzazione e la precisione della parte nel tempo.
R: Utilizzare G53 per comandare la torretta su una posizione specifica e sicura delle coordinate della macchina, oppure G30 per un punto di riferimento secondario verificato. Ciò garantisce che l'utensile sia completamente lontano dal mandrino, dal pezzo in lavorazione e dalla contropunta prima che inizi la rotazione. La riduzione delle velocità rapide durante la prova consente la conferma visiva dell'autorizzazione.


