

Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 30/09/2026 Origine: Sito


La lavorazione di parti multidiametro comporta sfide immediate in termini di rigidità, concentricità e gioco dell'utensile. Se li gestisci male, l’efficienza produttiva diminuisce rapidamente. Sequenze operative inefficienti, mancata revisione dei lavori pre-lavorazione e generazione di percorsi utensile non ottimali portano direttamente a tempi di ciclo eccessivi. Inoltre, dovete affrontare tassi di scarto più elevati dovuti all'impilamento delle tolleranze e un rischio costante di interferenza dell'utensile all'interno dell'area di lavorazione. Implementazione di un rigoroso piano di processo per Le operazioni del tornio a torretta offrono tempi di ciclo prevedibili e mantengono il mandrino in rotazione. Un approccio strutturato definisce un quadro chiaro. Ti aiuta a valutare se il passaggio a apparecchiature multiasse avanzate o CNC è opportuno per il tuo volume di produzione specifico.
Sequenza strategica: dare priorità alle operazioni dal diametro più grande a quello più piccolo riduce al minimo la deflessione e mantiene la rigidità del pezzo durante la rimozione di materiale pesante.
Abbinamento della configurazione: la scelta tra un tornio a torretta CNC standard, un tornio CNC per impieghi gravosi o un tornio a torretta verticale (VTL) dipende strettamente dalla massa del pezzo, dalla coppia richiesta e dalla scalabilità del lotto.
Integrazione multi-tasking: la definizione di torrette e mandrini per operazioni combinate di fresatura e tornitura in un'unica configurazione riduce drasticamente i tempi di gestione e l'impilamento delle tolleranze.
Mitigazione del rischio: la simulazione CAM completa e la sincronizzazione multi-torretta sono obbligatorie per prevenire collisioni catastrofiche degli utensili in inviluppi di lavorazione ad alta densità.
Fattori trainanti del ROI: una pianificazione efficace del processo riduce i cambi di configurazione, diminuendo direttamente il costo per parte sia nelle tirature ad alto volume che negli ambienti ad alto mix che richiedono configurazioni frequenti.
La definizione dei requisiti di base per le parti multidiametro richiede una rigorosa attenzione alle tolleranze di concentricità, alla finitura superficiale e alla prevenzione della deflessione della parte durante la sgrossatura aggressiva. Quando un pezzo presenta più diametri a gradini, le forze di taglio cambiano notevolmente mentre l'utensile si muove lungo l'asse Z. I macchinisti devono tenere conto di queste forze di spostamento per evitare vibrazioni, imprecisioni dimensionali e finiture superficiali scadenti. Il successo richiede una macchina utensile in grado di assorbire carichi radiali e assiali pesanti mantenendo al contempo un posizionamento preciso dell'utensile su diametri variabili.
L'evoluzione strutturale dei centri di tornitura mostra perché progetti specifici eccellono nel lavoro multidiametro. Un tornio a motore richiede cambi manuali degli utensili e misurazioni costanti da parte dell'operatore. Ciò lo rende altamente inefficiente per profili complessi e a gradini. Un tornio a cabestano migliora questo aspetto montando una torretta su un breve pistone che scorre all'interno di una sella. Sebbene sia più veloce, il design a pistone non ha la massa necessaria per la rimozione di materiale pesante. Il design a sella monta la torretta esagonale o multistazione direttamente sulla sella, che si muove lungo l'intera lunghezza del basamento della macchina. Questa differenza strutturale fornisce una rigidità superiore. Consente tagli pesanti e interrotti su grandi diametri senza sacrificare la stabilità dimensionale.
La torretta indicizzatrice multistazione funge da motore principale della produttività. Elimina i cambi manuali degli utensili consentendo agli operatori di caricare un'intera sequenza di utensili da taglio in un'unica unità rotante. Le torrette moderne utilizzano massicci accoppiamenti curvicoli che bloccano la faccia della torretta in posizione con migliaia di libbre di forza idraulica. Ciò consente l'innesto rapido e sequenziale di utensili di tornitura, sfacciatura, foratura, alesatura e filettatura. Passando all'utensile successivo in millisecondi, la macchina mantiene un flusso di produzione continuo. Su pezzi complessi multidiametro, una torretta completamente popolata consente alla macchina di sgrossare il corpo principale, passare a un utensile di scanalatura per tagliare un sottosquadro e nuovamente passare a un utensile di filettatura, il tutto all'interno di un unico ciclo automatizzato.
Le proprietà dei materiali e la geometria del pezzo impongono severi vincoli di rigidità. Il rapporto lunghezza/diametro (L/D) impone la necessità di ulteriori meccanismi di supporto. Quando si lavorano i diametri più piccoli nel punto più lontano dal mandrino, il pezzo funziona come una trave a sbalzo. Forze di taglio elevate spingono il pezzo lontano dall'utensile da taglio. Ciò si traduce in diametri rastremati e forti vibrazioni.
Rapporto lunghezza/diametro (L/D). |
Meccanismo di supporto richiesto |
Impatto della lavorazione |
|---|---|---|
Sotto 3:1 |
Nessuno (solo Chuck) |
Massima rigidità, sgrossatura aggressiva consentita. |
Da 3:1 a 6:1 |
Contropunta con centro vivo |
Stabilizza l'estremità dell'asse Z, previene la rastremazione. |
Da 6:1 a 10:1 |
Contropunta + Lunetta fissa |
Previene la deflessione dell'albero centrale e le vibrazioni armoniche. |
Oltre 10:1 |
Riposo del seguace/Setup specializzato |
Richiede profondità di taglio leggere e geometrie di inserto specializzate. |
Prima che qualsiasi metallo venga tagliato, il team di produzione deve eseguire una revisione completa del lavoro pre-lavorazione. Questa revisione traccia ogni fase del processo di produzione. Trasforma un progetto grezzo in una sequenza attuabile di movimenti della macchina. Saltare questo passaggio garantisce inefficienze in officina. La revisione deve identificare i dati critici, stabilire le finiture superficiali richieste per ciascun diametro a gradini e assegnare operazioni specifiche ai mandrini primari e secondari. Bilanciando i tempi di ciclo su più mandrini, i programmatori riducono al minimo gli stati di inattività della torretta e massimizzano la produttività complessiva della macchina.
La progressione standard per un albero multidiametro segue una sequenza logica rigorosa progettata per massimizzare la stabilità della parte. La sequenza tipicamente procede come segue:
Di fronte al grezzo per stabilire un riferimento zero pulito sull'asse Z.
Foratura centrale per fornire una posizione per l'innesto della contropunta.
Tornitura di sgrossatura di tutti i diametri, procedendo rigorosamente dal diametro più grande al più piccolo.
Terminare la tornitura dell'intero profilo alle tolleranze dimensionali finali.
Esecuzione di funzioni secondarie come scanalatura, sottosquadro e filettatura.
Troncatura del componente finito.
La logica ingegneristica alla base della sgrossatura dal diametro più grande a quello più piccolo è radicata nello stress e nella rigidità del materiale. Il diametro maggiore fornisce la massima robustezza del nucleo del pezzo. Sgrossando prima le sezioni più grandi, la parte mantiene la sua massa volumica e la rigidità per resistere alle forze di taglio. Se un macchinista gira prima il diametro più piccolo, i successivi tagli di sgrossatura pesanti sui diametri più grandi inducono vibrazioni massicce attraverso la sezione stretta e indebolita. Ciò porta al guasto immediato del componente o a una grave deviazione della tolleranza. La sgrossatura di tutte le sezioni prima dell'applicazione delle passate di finitura allevia anche le tensioni interne del materiale. Ciò garantisce stabilità dimensionale durante i tagli finali di precisione.
La produzione moderna si basa su percorsi utensile continui e guidati da software. Il software CAM (Computer-Aided Manufacturing) consente ai programmatori di utilizzare cicli fissi, come G71 e G72, per una rimozione del materiale altamente efficiente. Un ciclo di sgrossatura G71 calcola automaticamente la profondità di taglio, la velocità di avanzamento e i movimenti di retrazione necessari per eliminare il materiale da un profilo a gradini sulla base di poche righe di codice che definiscono la geometria finale. Ciò elimina la necessità di programmare manualmente ogni singolo passaggio. Riduce i tempi di programmazione e minimizza il rischio di errori di codifica.
Quando si ha a che fare con profili complessi, i programmatori devono scegliere tra cicli di sgrossatura di Tipo I e di Tipo II. Il tipo I viene utilizzato per profili monotoni in cui il diametro diminuisce o aumenta costantemente. Il tipo II consente la creazione di tasche e sottosquadri all'interno del ciclo di sgrossatura, ordinando all'utensile di immergersi nelle cavità. La selezione del ciclo corretto previene la rottura dell'utensile e ottimizza l'evacuazione del truciolo.
La definizione di torrette e mandrini all'interno dell'ambiente CAM è fondamentale per le parti che richiedono operazioni combinate di fresatura e tornitura. Quando si utilizzano gli utensili motorizzati, i programmatori devono modellare accuratamente la cinematica della macchina. Ciò consente al software di generare percorsi utensile per fori trasversali, piani o sedi per chiavetta sui vari diametri a gradini. Una corretta integrazione CAM garantisce che l'asse C (rotazione del mandrino) e l'asse Y (fresatura fuori centro) si sincronizzino perfettamente con gli assi X e Z. Ciò consente la generazione di geometrie complesse in un'unica configurazione.
I metodi di serraggio influiscono direttamente sulla concentricità ottenibile su più diametri. La scelta dipende fortemente dalla consistenza della materia prima e dalla precisione richiesta.
Mandrini portapinze: ideali per barre laminate a freddo con diametri esterni uniformi. Forniscono una forza di presa a 360 gradi, un'eccellente concentricità e tempi di bloccaggio rapidi.
Mandrini a 3 griffe: lo standard per la tornitura generica. Gestiscono un'ampia gamma di dimensioni ma possono presentare una leggera concentricità a seconda delle condizioni delle ganasce e dell'usura della spirale. Le ganasce morbide possono essere annoiate per ottenere diametri esatti delle parti per migliorare la concentricità nelle seconde operazioni.
Mandrini indipendenti a 4 griffe: necessari per materiali irregolari, fusioni o quando è richiesto un runout pari a zero assoluto. Ciascuna ganascia è indicata in modo indipendente, offrendo la massima precisione a scapito di tempi di attrezzaggio più lunghi.
Per i cicli di produzione continui, l'integrazione di alimentatori di barre automatizzati standardizza il processo di impostazione. Gli alimentatori di barre spingono la materia prima attraverso il foro del mandrino dopo ogni operazione di troncatura, consentendo alla macchina di funzionare senza sorveglianza. Ciò richiede una programmazione precisa del ciclo di tiro della barra e una gestione rigorosa dei limiti di usura degli utensili per evitare parti di scarto durante la produzione a luci spente.
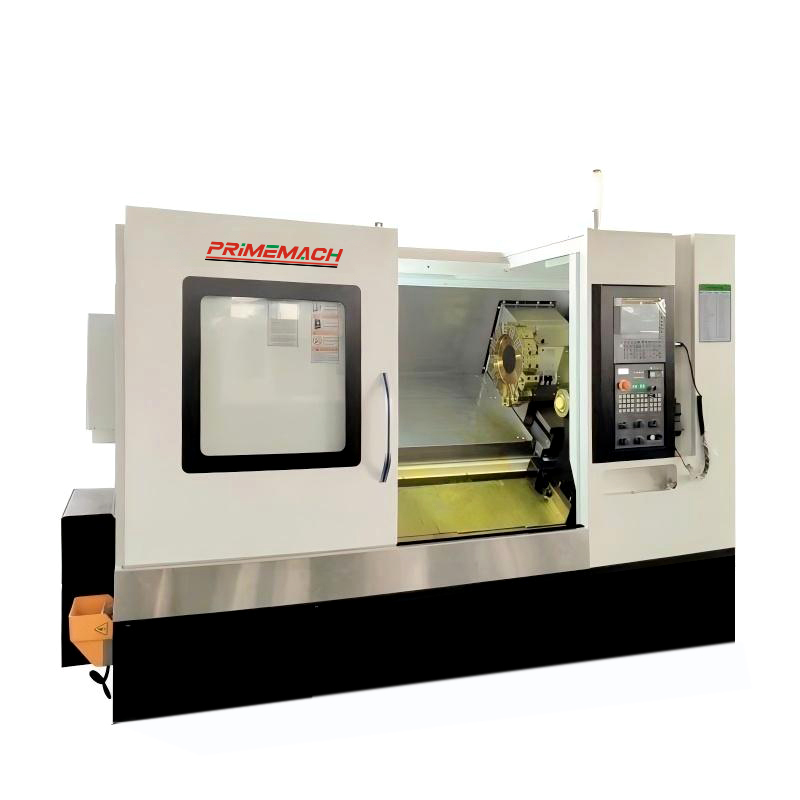
La scelta dell'architettura corretta della macchina determina la redditività del ciclo di produzione. L'intervento manuale richiesto sui tradizionali cabestani o sui torni manuali limita la loro utilità a lavori di riparazione, prototipazione o lotti estremamente ridotti. Gli operatori devono indicizzare fisicamente la torretta, attivare gli avanzamenti e misurare i diametri intermedi. Al contrario, un moderno Il tornio a torretta CNC automatizza questi processi, offrendo precisione ripetibile e funzionamento continuo. La soglia per le apparecchiature CNC viene generalmente superata quando le dimensioni dei lotti superano i 20-50 pezzi o quando la complessità del profilo multidiametro rende l'esecuzione manuale troppo lenta e soggetta a errori.
Quando si passa ad alberi multidiametro di grandi dimensioni e di massa elevata, come quelli presenti nei settori aerospaziale, energetico e petrolifero e del gas, le apparecchiature standard falliscono. Queste applicazioni richiedono a Tornio CNC per impieghi gravosi . L'ambito operativo di queste macchine è definito da mandrini con ingranaggi a coppia elevata in grado di ruotare componenti di grandi dimensioni a bassi regimi. Utilizzano massicce guide a scatola che smorzano le vibrazioni estreme generate da profondità di taglio profonde in leghe resistenti come Inconel o acciaio 4140. A differenza delle guide lineari costruite per la velocità, le guide scatolari forniscono la superficie di contatto necessaria per assorbire carichi radiali pesanti.
La tornitura orizzontale per carichi pesanti è standard per gli alberi lunghi, ma i torni a torretta verticale (VTL) offrono un netto vantaggio per geometrie specifiche. I VTL orientano il mandrino verticalmente, trasformando il mandrino in una tavola rotante. Questo design utilizza la gravità per agevolare il posizionamento di pezzi pesanti e di grande diametro, come flange di tubi massicci, alloggiamenti di pompe o dischi di turbine aerospaziali. Eliminando l'effetto cantilever presente nella tornitura orizzontale, i VTL forniscono potenza e precisione senza pari per lavorazioni su larga scala e di massa pesante. Consentono una rimozione aggressiva del materiale senza distorcere il pezzo.
Gli ambienti di produzione ad alto volume traggono enormi vantaggi dalle configurazioni di macchine multi-torretta. Le macchine dotate di torrette superiore e inferiore consentono la sgrossatura e la finitura simultanea. In alternativa, i programmatori possono utilizzare la tornitura a pinza, in cui due utensili impegnano il pezzo contemporaneamente da lati opposti. La tornitura a pinza bilancia le forze di taglio radiali. Ciò annulla efficacemente la deflessione della parte e consente di raddoppiare la velocità di avanzamento su alberi multidiametro lunghi e sottili.
La gestione sicura delle operazioni multitasking e multiasse richiede un software CAM multicanale avanzato. I programmatori devono gestire i codici di attesa (codici di sincronizzazione) per garantire che la torretta superiore non entri in collisione con la torretta inferiore o con il contromandrino. La complessità della programmazione aumenta esponenzialmente. Richiede personale altamente qualificato per verificare le distanze degli utensili, gestire i percorsi di evacuazione dei trucioli e ottimizzare i tempi delle operazioni di taglio simultanee.
La pianificazione dei processi richiede il bilanciamento dei tempi di progettazione iniziali con l'efficienza della produzione a lungo termine. La relazione inversa tra il tempo di configurazione iniziale e il risparmio di tempo del ciclo per parte determina la strategia dell'officina. Negli ambienti altamente eterogenei in cui un operatore gestisce da 15 a 20 configurazioni diverse a settimana, trascorrere ore a ottimizzare un percorso utensile per una serie di 10 pezzi è controproducente. Tuttavia, per una tiratura di 5.000 pezzi, ridurre di 10 secondi il tempo di ciclo attraverso un’ottimizzazione aggressiva produce un’enorme redditività.
Per gestire cambi frequenti, le officine devono determinare il punto di pareggio per l'utilizzo di sistemi di utensili a cambio rapido. Sebbene questi sistemi richiedano un capitale iniziale più elevato, consentono agli operatori di sostituire le teste di taglio premisurate in pochi secondi. Ciò mantiene la precisione della torretta senza ritoccare gli offset degli utensili. Riduce drasticamente i tempi di fermo macchina tra diversi lavori di pezzi multidiametro.
Ambiente di produzione |
Strategia di installazione |
Preferenza degli utensili |
Obiettivo primario |
|---|---|---|---|
Alto mix/basso volume |
Disposizioni della torretta standardizzate, bloccaggio flessibile del pezzo (3 griffe). |
Inserti in metallo duro standard disponibili sul mercato (CNMG, WNMG). |
Riduci al minimo i tempi di configurazione e il sovraccarico di programmazione. |
Basso mix/alto volume |
Configurazioni dedicate, ganasce morbide con foratura personalizzata, alimentazione barra automatizzata. |
Utensili con forma personalizzata, punte/svasatori combinati. |
Riduci al minimo il tempo di ciclo per pezzo e massimizza la produttività. |
Massa pesante/su larga scala |
Carico assistito da gru, mandrini a 4 griffe indipendenti. |
Inserti per sgrossatura pesanti, barre di alesatura antivibranti. |
Massimizza i tassi di rimozione del materiale in sicurezza. |
La valutazione del capitale investito in attrezzature rispetto alla riduzione del tempo di ciclo è una sfida ingegneristica costante. Investire in utensili multifunzione specializzati, come un trapano e svasatore combinati o un utensile con forma personalizzata che taglia tre diametri contemporaneamente, consente di risparmiare preziose stazioni torretta e di ridurre i tempi di indicizzazione. Tuttavia, questi strumenti personalizzati comportano tempi di consegna lunghi e costi di sostituzione elevati. Gli inserti in metallo duro standard disponibili in commercio sono più economici e facilmente disponibili. Richiedono più stazioni torretta e tempi ciclo più lunghi per generare profili complessi, ma offrono flessibilità per più lavori.
I requisiti della struttura influiscono anche sul valore complessivo in caso di aggiornamento delle apparecchiature. L'installazione di un centro di tornitura per carichi pesanti o di un VTL richiede una pianificazione infrastrutturale significativa. Queste macchine richiedono fondazioni isolate e rinforzate in cemento per evitare che le vibrazioni trasmesse al suolo influenzino le finiture superficiali. Inoltre, l’enorme volume di trucioli generati richiede sistemi automatizzati di evacuazione dei trucioli e erogazione di refrigerante ad alta pressione per gestire il calore e liberare la zona di taglio. I gestori delle strutture devono anche verificare la disponibilità di energia, poiché i mandrini a coppia elevata assorbono un amperaggio sostanziale durante i cicli di sgrossatura aggressivi.
L'esecuzione di piani di processo multidiametro introduce rischi operativi specifici che devono essere mitigati attraverso rigorosi controlli tecnici. La minaccia più immediata negli inviluppi di lavorazione ad alta densità è l’interferenza degli utensili. Quando si utilizzano barre di alesatura, punte lunghe o utensili motorizzati estesi insieme a utensili di tornitura standard, il rischio che la torretta entri in collisione con il mandrino, la contropunta o il pezzo stesso è elevato.
Le simulazioni di digital twin e le prove di prova sono passaggi di mitigazione obbligatori. I programmatori devono eseguire il codice G generato attraverso un software di verifica che modella accuratamente la cinematica della macchina, le lunghezze degli utensili e le dimensioni delle attrezzature. Questo software rileva le collisioni nell'ambiente virtuale prima che causino danni fisici catastrofici in officina. Dopo la simulazione, gli operatori devono eseguire una prova di prova. Eseguono il programma in modalità blocco singolo con gli override rapidi abbassati e senza materiale nel mandrino per verificare visivamente le distanze degli utensili.
L'abilità e la sicurezza dell'operatore rimangono preoccupazioni critiche, in particolare negli ambienti di configurazione ad alta frequenza. La movimentazione di pezzi di diametro diverso durante frequenti cambi espone gli operatori a bordi taglienti e bave. Piccoli tagli e lacerazioni sono lesioni comuni quando gli operatori intervengono manualmente per sbavare le parti o eliminare i trucioli filamentosi. Per mitigare questo problema, i piani di processo devono applicare cicli di sbavatura automatizzati programmati durante il processo. L'utilizzo di strumenti di sbavatura specializzati o di passate di smussatura all'interno del programma CNC elimina la necessità della rottura manuale dei bordi. Ciò protegge l'operatore e garantisce una qualità costante delle parti.
L'impilamento delle tolleranze presenta un grave rischio di qualità durante la lavorazione di più diametri. Ciò si verifica quando una selezione errata del riferimento provoca la accumulazione di errori dimensionali sul pezzo. Se un programmatore fa riferimento alla lunghezza del Diametro C in base alla spalla del Diametro B e il Diametro B è stato fatto riferimento al Diametro A, qualsiasi piccolo errore in A o B verrà cumulato. Ciò spinge il diametro C fuori tolleranza. I quadri di pianificazione dei processi devono stabilire un unico zero di riferimento affidabile. Si tratta in genere della faccia del mandrino principale o di una spalla lavorata primaria. È necessario quotare tutte le funzionalità successive da quel singolo dato per evitare errori complessi.
Condurre uno studio temporale formale su una parte multidiametro di riferimento per identificare colli di bottiglia specifici nella sequenza operativa corrente.
Standardizza i layout della torretta per ambienti altamente eterogenei per ridurre i tempi di cambio utensile tra un lavoro e l'altro.
Implementa il software di simulazione del gemello digitale per verificare percorsi utensile complessi ed eliminare il rischio di collisioni della torretta.
Richiedi stime del tempo di ciclo CAM ai costruttori di macchine utensili utilizzando i tuoi modelli di parti specifici prima di impegnarti nell'acquisto di nuove attrezzature.
Valutare l'idoneità della struttura, concentrandosi in particolare sulla stabilità delle fondamenta e sulla gestione automatizzata dei trucioli, prima di installare macchinari pesanti.
R: Il vantaggio principale è l'eliminazione dei cambi manuali degli utensili. Un centro di tornitura CNC offre precisione di indicizzazione ripetibile, la rigidità strutturale di una torretta montata su sella e la capacità di eseguire automaticamente percorsi utensile complessi e continui. Ciò riduce drasticamente i tempi ciclo e l’intervento dell’operatore.
R: Lavorare sempre dal diametro più grande al più piccolo. Questa sequenza mantiene la massima rigidità del nucleo all'interno del pezzo, prevenendo deflessioni e vibrazioni durante la rimozione di materiale pesante. La sgrossatura del diametro più piccolo indebolisce prima la parte per i tagli successivi.
R: Specificare una macchina per impieghi gravosi quando si ha a che fare con parti di massa eccessiva, grandi rapporti lunghezza-diametro o quando sono necessarie profondità di taglio profonde in leghe tenaci. Queste macchine sono dotate di guide scatolari e mandrini con ingranaggi a coppia elevata necessari per assorbire forze di taglio estreme.
R: Il supporto della contropunta è necessario quando il rapporto lunghezza/diametro (L/D) supera 3:1. Impedisce al pezzo di agire come una trave a sbalzo, stabilizzando la parte contro le forze di taglio radiali per mantenere la concentricità ed evitare vibrazioni sui diametri più lontani.
R: Il software CAM automatizza la generazione di percorsi utensile complessi, utilizza cicli fissi efficienti per una rapida rimozione del materiale e sincronizza i movimenti multiasse. Fornisce inoltre funzionalità di simulazione per rilevare l'interferenza dell'utensile prima dell'inizio della lavorazione fisica.
R: L'impilamento delle tolleranze si verifica quando gli errori dimensionali si sommano perché le caratteristiche vengono misurate da superfici intermedie precedentemente lavorate anziché da un singolo dato principale. Prevenirlo stabilendo uno zero di riferimento affidabile e dimensionando tutti i diametri a gradini da quel singolo punto.


