

Просмотры: 0 Автор: Редактор сайта Время публикации: 30 сентября 2026 г. Происхождение: Сайт


Обработка деталей разного диаметра ставит немедленные проблемы с жесткостью, концентричностью и зазором инструмента. Если вы плохо с ними справляетесь, эффективность производства быстро падает. Неэффективная последовательность операций, пропуск проверок перед обработкой и создание неоптимальных траекторий инструмента напрямую приводят к чрезмерному времени цикла. Вы также сталкиваетесь с более высоким процентом брака из-за наложения допусков и постоянным риском попадания инструмента в зону обработки. Реализация строгого плана процесса Операции на револьверном токарном станке обеспечивают предсказуемое время цикла и поддерживают вращение шпинделя. Структурированный подход устанавливает четкую структуру. Это поможет вам оценить, имеет ли смысл переход на современное многоосное оборудование или оборудование с ЧПУ для вашего конкретного объема производства.
Стратегическая последовательность: определение приоритетности операций от наибольшего диаметра к наименьшему минимизирует прогиб и сохраняет жесткость заготовки при удалении тяжелого материала.
Соответствие конфигурации: выбор между стандартным револьверным токарным станком с ЧПУ, сверхмощным токарным станком с ЧПУ или вертикальным револьверным токарным станком (VTL) строго зависит от массы детали, требуемого крутящего момента и масштабируемости партии.
Многозадачная интеграция: определение револьверных головок и шпинделей для комбинированных фрезерных и токарных операций в одной установке значительно сокращает время обработки и укладку допусков.
Снижение рисков: комплексное CAM-моделирование и синхронизация нескольких револьверных головок обязательны для предотвращения катастрофических столкновений инструментов в условиях обработки с высокой плотностью обработки.
Стимулы окупаемости инвестиций: эффективное планирование процессов сокращает количество переналадок, что напрямую снижает стоимость детали как в больших объемах, так и в смешанных средах, требующих частых настроек.
Определение базовых требований для деталей разного диаметра требует строгого внимания к допускам соосности, качеству поверхности и предотвращению отклонения детали во время агрессивной черновой обработки. Когда заготовка имеет несколько ступенчатых диаметров, силы резания резко изменяются по мере движения инструмента вдоль оси Z. Машинисты должны учитывать эти смещающие силы, чтобы предотвратить вибрацию, неточности размеров и плохое качество поверхности. Для успеха необходим станок, способный воспринимать тяжелые радиальные и осевые нагрузки, сохраняя при этом точное позиционирование инструмента при работе с различными диаметрами.
Структурная эволюция токарных станков показывает, почему конкретные конструкции превосходно справляются с работой с разными диаметрами. Токарный станок для двигателей требует ручной замены инструмента и постоянных измерений со стороны оператора. Это делает его крайне неэффективным для сложных ступенчатых профилей. Токарный станок с кабестаном улучшает эту ситуацию, устанавливая револьверную головку на коротком толкателе, который скользит внутри седла. Хотя конструкция поршневого типа работает быстрее, ей не хватает массы, необходимой для удаления тяжелого материала. Конструкция седлового типа позволяет установить шестиугольную или многопозиционную револьверную головку непосредственно на седло, которое перемещается по всей длине станины станка. Это структурное отличие обеспечивает превосходную жесткость. Это позволяет выполнять тяжелые прерывистые резы на больших диаметрах без ущерба для стабильности размеров.
Многопозиционная индексирующая револьверная головка служит основным драйвером производительности. Это исключает ручную смену инструментов, позволяя операторам загружать всю последовательность режущих инструментов в один вращающийся блок. В современных турелях используются массивные изогнутые муфты, которые фиксируют лицевую часть башни в нужном положении с помощью гидравлической силы в тысячи фунтов. Это обеспечивает быстрое и последовательное включение токарных, торцевых, сверлильных, расточных и резьбонарезных инструментов. Переходя к следующему инструменту за миллисекунды, машина поддерживает непрерывный производственный процесс. При работе со сложными деталями разного диаметра полностью заполненная револьверная головка позволяет станку выполнить черновую обработку основного корпуса, перейти к канавочному инструменту для вырезания подреза и снова перейти к резьбонарезному инструменту — и все это в рамках одного автоматического цикла.
Свойства материала и геометрия заготовки накладывают строгие ограничения на жесткость. Соотношение длины к диаметру (L/D) диктует необходимость использования дополнительных опорных механизмов. При обработке наименьших диаметров в самой дальней точке от патрона заготовка действует как консольная балка. Высокие силы резания отталкивают деталь от режущего инструмента. Это приводит к сужению диаметра и сильному вибрированию.
Соотношение длины к диаметру (L/D) |
Требуемый механизм поддержки |
Воздействие обработки |
|---|---|---|
Меньше 3:1 |
Нет (только Чак) |
Максимальная жесткость, разрешена агрессивная черновая обработка. |
от 3:1 до 6:1 |
Задняя бабка с подвижным центром |
Стабилизирует конечность по оси Z, предотвращает сужение. |
от 6:1 до 10:1 |
Задняя бабка + люнет |
Предотвращает прогиб средней части вала и гармонический вибрацию. |
Больше 10:1 |
Отдых для ведомого / Специализированная настройка |
Требует небольшой глубины резания и специальной геометрии пластин. |
Прежде чем резать какой-либо металл, производственная группа должна провести комплексную предварительную проверку работы. В этом обзоре описаны все этапы производственного процесса. Он преобразует необработанный проект в действенную последовательность движений машины. Пропуск этого шага гарантирует неэффективность работы цеха. В ходе проверки необходимо определить критические исходные данные, установить требуемую чистоту поверхности для каждого ступенчатого диаметра и назначить конкретные операции первичному и вспомогательному шпинделям. Балансируя время цикла для нескольких шпинделей, программисты сводят к минимуму состояния простоя револьверной головки и максимизируют общую производительность станка.
Стандартная последовательность действий для вала разного диаметра следует строгой, логической последовательности, предназначенной для максимизации стабильности детали. Последовательность действий обычно выглядит следующим образом:
Обращение к необработанному материалу для установления чистой нулевой точки оси Z.
Центровое сверление для обеспечения места для зацепления задней бабки.
Черновая обработка всех диаметров, строго двигаясь от большего диаметра к меньшему.
Завершите обточку всего профиля до окончательных допусков на размеры.
Выполнение второстепенных функций, таких как нарезание канавок, подрезка и нарезание резьбы.
Отрезка готовой детали.
Инженерное обоснование черновой обработки от наибольшего диаметра к наименьшему коренится в напряжении и жесткости материала. Наибольший диаметр обеспечивает максимальную прочность заготовки. При черновой обработке больших участков деталь сохраняет объемную массу и жесткость, чтобы противостоять силам резания. Если станок сначала обтачивает наименьший диаметр, последующие тяжелые черновые резы на больших диаметрах вызывают сильную вибрацию через ослабленную узкую секцию. Это приводит к немедленному выходу детали из строя или серьезному отклонению допусков. Черновая обработка всех участков перед чистовыми проходами также снимает внутренние напряжения материала. Это обеспечивает стабильность размеров во время финальной точной резки.
Современное производство опирается на непрерывные траектории движения инструмента, управляемые программным обеспечением. Программное обеспечение автоматизированного производства (CAM) позволяет программистам использовать постоянные циклы, такие как G71 и G72, для высокоэффективного удаления материала. Цикл черновой обработки G71 автоматически рассчитывает глубину резания, скорость подачи и движения отвода, необходимые для удаления материала из ступенчатого профиля, на основе нескольких строк кода, определяющих окончательную геометрию. Это устраняет необходимость программировать каждый проход вручную. Это сокращает время программирования и сводит к минимуму риск ошибок кодирования.
При работе со сложными профилями программистам приходится выбирать между циклами черновой обработки типа I и типа II. Тип I используется для монотонных профилей, диаметр которых последовательно уменьшается или увеличивается. Тип II позволяет делать карманы и подрезы в цикле черновой обработки, заставляя инструмент погружаться в выемки. Выбор правильного цикла предотвращает поломку инструмента и оптимизирует эвакуацию стружки.
Определение револьверных головок и шпинделей в среде CAM имеет решающее значение для деталей, требующих комбинированных фрезерных и токарных операций. При использовании приводного инструмента программисты должны точно моделировать кинематику станка. Это позволяет программному обеспечению генерировать траектории движения инструмента для поперечных отверстий, лысок или шпоночных канавок с различными ступенчатыми диаметрами. Правильная интеграция CAM гарантирует, что ось C (вращение шпинделя) и ось Y (фрезерование со смещением от центра) идеально синхронизируются с осями X и Z. Это позволяет создавать сложную геометрию за одну установку.
Методы зажима напрямую влияют на достижимую концентричность при различных диаметрах. Выбор во многом зависит от консистенции сырья и требуемой точности.
Цанговые патроны: идеально подходят для холоднокатаных прутков постоянного наружного диаметра. Они обеспечивают силу захвата на 360 градусов, отличную концентричность и быстрое время зажима.
3-кулачковые патроны: стандарт для токарной обработки общего назначения. Они подходят для широкого диапазона размеров, но могут вызывать небольшое биение в зависимости от состояния губок и износа спирали. Мягкие губки можно растачивать до точного диаметра детали, чтобы улучшить концентричность при повторных операциях.
Независимые 4-кулачковые патроны: необходимы для нестандартных заготовок, отливок или когда требуется абсолютно нулевое биение. Каждая челюсть обозначается независимо, что обеспечивает максимальную точность за счет более длительного времени настройки.
Для непрерывных производственных циклов интеграция автоматических устройств подачи прутка стандартизирует процесс настройки. Устройство подачи прутка проталкивает сырье через отверстие шпинделя после каждой операции отрезки, позволяя машине работать без присмотра. Это требует точного программирования цикла вытягивания прутка и строгого контроля пределов износа инструмента, чтобы предотвратить брак деталей во время производства без освещения.
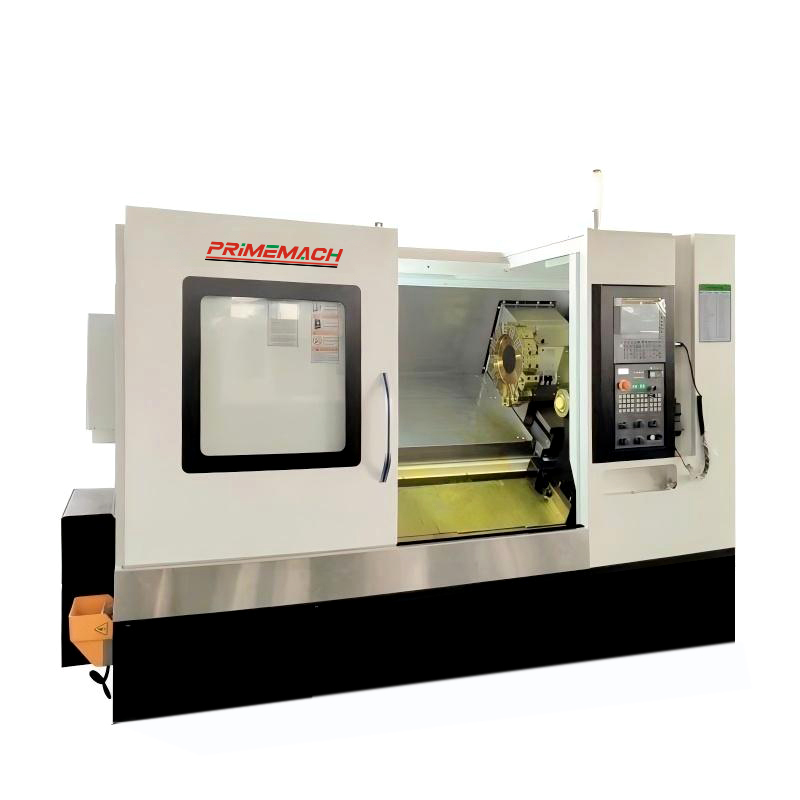
Выбор правильной архитектуры станка определяет прибыльность производственного цикла. Ручное вмешательство, необходимое для традиционных шпилей или ручных токарных станков, ограничивает их полезность для ремонтных работ, прототипирования или производства партий крайне малого объема. Операторы должны физически индексировать револьверную головку, включать подачу и измерять промежуточные диаметры. Напротив, современный Револьверный токарный станок с ЧПУ автоматизирует эти процессы, обеспечивая повторяемую точность и непрерывную работу. Порог для оборудования с ЧПУ обычно пересекается, когда размеры партии превышают 20–50 штук или когда сложность профиля с несколькими диаметрами делает ручное выполнение слишком медленным и подверженным ошибкам.
При масштабировании до крупномасштабных, массивных валов разного диаметра, таких как те, которые используются в аэрокосмической, энергетической и нефтегазовой отраслях, стандартное оборудование выходит из строя. Эти приложения требуют Тяжелый токарный станок с ЧПУ . Рабочий диапазон этих станков определяется шпинделями с высоким крутящим моментом, способными вращать массивные детали на низких оборотах. В них используются массивные коробчатые направляющие, которые гасят сильные вибрации, возникающие при резании на большой глубине в прочных сплавах, таких как инконель или сталь 4140. В отличие от линейных направляющих, рассчитанных на скорость, коробчатые направляющие обеспечивают контакт по площади поверхности, необходимый для восприятия тяжелых радиальных нагрузок.
Горизонтальное точение для тяжелых условий эксплуатации является стандартным для длинных валов, но вертикальные револьверные токарные станки (VTL) обеспечивают явное преимущество для обработки определенных геометрических форм. VTL ориентируют шпиндель вертикально, превращая патрон во вращающийся стол. В этой конструкции используется гравитация для облегчения установки тяжелых деталей большого диаметра, таких как массивные фланцы труб, корпуса насосов или диски аэрокосмических турбин. Устраняя эффект кантилевера, возникающий при горизонтальном точении, VTL обеспечивают непревзойденную мощность и точность при крупномасштабной обработке больших масс. Они позволяют агрессивно удалять материал, не деформируя заготовку.
Крупносерийные производственные среды получают огромную выгоду от многоревольверных конфигураций станков. Станки, оснащенные верхней и нижней револьверами, позволяют одновременно выполнять черновую и чистовую обработку. В качестве альтернативы программисты могут использовать токарную обработку, при которой два инструмента одновременно захватывают заготовку с противоположных сторон. Точение с защемлением уравновешивает радиальные силы резания. Это эффективно компенсирует прогиб детали и позволяет удвоить скорость подачи на длинных и тонких валах разного диаметра.
Для безопасного выполнения многозадачных и многоосных операций требуется современное многоканальное программное обеспечение CAM. Программистам необходимо управлять кодами ожидания (кодами синхронизации), чтобы гарантировать, что верхняя револьверная головка не столкнется с нижней револьверной головкой или вспомогательным шпинделем. Сложность программирования возрастает экспоненциально. Требуется высококвалифицированный персонал для проверки зазоров инструмента, управления путями эвакуации стружки и оптимизации времени одновременных операций резки.
Планирование процессов требует баланса времени предварительного проектирования и долгосрочной эффективности производства. Обратная зависимость между временем начальной настройки и экономией времени цикла изготовления каждой детали определяет стратегию цеха. В смешанных средах, где станок обрабатывает от 15 до 20 различных наладок в неделю, тратить часы на оптимизацию траектории обработки для партии из 10 деталей контрпродуктивно. Однако при тираже в 5000 изделий сокращение времени цикла на 10 секунд за счет агрессивной оптимизации дает огромную прибыль.
Чтобы справиться с частыми переналадками, цеха должны определить точку безубыточности для использования систем быстрой смены инструментов. Хотя эти системы требуют более высокого начального капитала, они позволяют операторам заменять заранее измеренные режущие головки за считанные секунды. Это сохраняет точность револьверной головки без повторного изменения смещений инструмента. Это значительно сокращает время простоя станка между различными работами по изготовлению деталей разного диаметра.
Производственная среда |
Стратегия настройки |
Предпочтение инструмента |
Основная цель |
|---|---|---|---|
Высокое смешивание/малый объем |
Стандартизированная компоновка револьверной головки, гибкий держатель заготовки (3-кулачковый). |
Стандартные твердосплавные пластины (CNMG, WNMG). |
Минимизируйте время настройки и накладные расходы на программирование. |
Малый микс/большой объем |
Специальные настройки, мягкие губки с индивидуальными отверстиями, автоматическая подача прутка. |
Инструменты нестандартной формы, комбинированные сверла/зенковки. |
Минимизируйте время цикла изготовления каждой детали и максимизируйте производительность. |
Крупномасштабный / Тяжелый Массовый |
Загрузка краном, независимые 4-кулачковые патроны. |
Прочные пластины для черновой обработки, вибропоглощающие расточные оправки. |
Максимизируйте скорость съема материала безопасно. |
Оценка капиталоемкости оснастки в сравнении с сокращением времени цикла является постоянной инженерной задачей. Инвестиции в специализированные многофункциональные инструменты, такие как комбинированное сверло и зенкер или инструмент индивидуальной формы, который одновременно режет три диаметра, экономят ценные револьверные станции и сокращают время индексации. Однако изготовление этих нестандартных инструментов требует длительного времени и высоких затрат на замену. Стандартные твердосплавные пластины дешевле и легко доступны. Им требуется больше револьверных станций и более длительное время цикла для создания сложных профилей, но они обеспечивают гибкость при выполнении нескольких задач.
Требования к оборудованию также влияют на общую стоимость при обновлении оборудования. Установка тяжелого токарного центра или VTL требует тщательного планирования инфраструктуры. Эти машины требуют изолированного железобетонного фундамента, чтобы предотвратить воздействие вибраций на поверхность. Кроме того, огромный объем образующейся стружки требует автоматизированных систем эвакуации стружки и подачи СОЖ под высоким давлением для управления теплом и очистки зоны резания. Руководители предприятий также должны проверять наличие электропитания, поскольку шпиндели с высоким крутящим моментом потребляют значительную силу тока во время агрессивных циклов черновой обработки.
Выполнение планов процессов с несколькими диаметрами сопряжено с особыми эксплуатационными рисками, которые необходимо снижать за счет строгого технического контроля. Самой непосредственной угрозой при обработке с высокой плотностью обработки является помехи инструмента. При использовании расточных оправок, длинных сверл или удлиненного приводного инструмента вместе со стандартными токарными инструментами риск столкновения револьверной головки с патроном, задней бабкой или самой заготовкой высок.
Моделирование цифровых двойников и пробные прогоны являются обязательными мерами по смягчению последствий. Программисты должны запустить сгенерированный G-код через проверочное программное обеспечение, которое точно моделирует кинематику станка, длину инструмента и размеры приспособления. Это программное обеспечение обнаруживает столкновения в виртуальной среде до того, как они нанесут катастрофический физический ущерб цеху. После моделирования операторы должны выполнить пробный прогон. Они запускают программу в покадровом режиме с выключенными быстрыми корректировками и отсутствием материала в патроне для визуальной проверки зазоров инструмента.
Квалификация оператора и безопасность остаются критически важными проблемами, особенно в условиях высокочастотной установки. Работа с деталями разного диаметра во время частых переналадок подвергает операторов воздействию острых кромок и заусенцев. Небольшие порезы и рваные раны являются распространенными травмами, когда операторы вручную удаляют заусенцы с деталей или удаляют волокнистую стружку. Чтобы смягчить это, планы процессов должны обеспечивать запрограммированные, автоматические циклы снятия заусенцев в процессе. Использование специализированных инструментов для снятия заусенцев или проходов для снятия фасок в программе ЧПУ устраняет необходимость ручной обработки кромок. Это защищает оператора и обеспечивает стабильное качество деталей.
Наложение допусков представляет серьезный риск для качества при обработке изделий разного диаметра. Это происходит, когда неправильный выбор исходной точки приводит к увеличению погрешностей размеров по всей заготовке. Если программист ссылается на длину диаметра C на основе плеча диаметра B, а диаметр B был указан на основе диаметра A, любая небольшая ошибка в A или B будет суммироваться. Это выводит диаметр C за пределы допуска. Системы планирования процессов должны устанавливать единый надежный эталонный ноль. Обычно это торец главного шпинделя или основной обработанный уступ. Вы должны проставить размеры всех последующих объектов на основе этой единой базы, чтобы избежать сложных ошибок.
Проведите формальное исследование времени для эталонной детали с несколькими диаметрами, чтобы выявить конкретные узкие места в вашей текущей последовательности операций.
Стандартизируйте компоновку револьверной головки для условий с большим количеством смешанных операций, чтобы сократить время смены инструмента между заданиями.
Внедрите программное обеспечение для моделирования цифровых двойников, чтобы проверить сложные траектории движения инструмента и исключить риск столкновений револьверных головок.
Прежде чем совершать закупку нового оборудования, запросите оценку времени цикла CAM у производителей станков, использующих ваши конкретные модели деталей.
Перед установкой тяжелого оборудования оцените готовность объекта, уделяя особое внимание стабильности фундамента и автоматизированному управлению стружкой.
О: Основное преимущество — отсутствие необходимости менять инструмент вручную. Токарный центр с ЧПУ обеспечивает повторяемую точность индексации, структурную жесткость седловой револьверной головки и способность автоматически выполнять сложные непрерывные траектории движения инструмента. Это значительно сокращает время цикла и вмешательство оператора.
О: Всегда обрабатывайте от наибольшего диаметра к наименьшему. Такая последовательность действий обеспечивает максимальную жесткость сердечника внутри заготовки, предотвращая прогиб и вибрацию во время удаления тяжелого материала. Черновая обработка наименьшего диаметра сначала ослабляет деталь для последующих резов.
A: Выбирайте станок для тяжелых условий эксплуатации, если вы имеете дело с чрезмерной массой детали, большим отношением длины к диаметру или когда требуется большая глубина резания в прочных сплавах. Эти станки оснащены коробчатыми направляющими и шпинделями с высоким крутящим моментом, необходимыми для поглощения экстремальных сил резания.
О: Поддержка задней бабки требуется, когда соотношение длины к диаметру (L/D) превышает 3:1. Он не позволяет заготовке действовать как консольная балка, стабилизируя деталь против радиальных сил резания, сохраняя концентричность и предотвращая вибрацию на самых дальних диаметрах.
О: Программное обеспечение CAM автоматизирует создание сложных траекторий инструмента, использует эффективные постоянные циклы для быстрого удаления материала и синхронизирует многоосные движения. Он также предоставляет возможности моделирования для обнаружения помех инструмента до начала физической обработки.
Ответ: Наложение допусков происходит, когда размерные ошибки усугубляются, поскольку элементы измеряются по ранее обработанным промежуточным поверхностям, а не по одной основной базе данных. Предотвратите это, установив один надежный исходный нуль и определив размеры всех ступенчатых диаметров из этой единственной точки.


