

Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 24.10.2026 Herkunft: Website


Viele Produktionsleiter haben Schwierigkeiten, sich zwischen der Hochgeschwindigkeitseffizienz eines CNC-Gewindeschneidzentrums und der robusten Vielseitigkeit eines Standard-Vertikalbearbeitungszentrums (VMC) zu entscheiden. Sie sind nicht allein, wenn Sie diese Entscheidung als Herausforderung empfinden. Beide Optionen fallen unter das breitere Dach der CNC-Bearbeitungszentren, dienen jedoch unterschiedlichen betrieblichen Zielen. Die Wahl der falschen Maschinenarchitektur hat oft schwerwiegende Folgen. Möglicherweise kommt es einerseits zu Engpässen bei den Zykluszeiten oder andererseits zu einer unzureichenden Schnittsteifigkeit.
Dieser Artikel bietet einen evidenzbasierten Rahmen für die Bewertung beider Maschinen. Sie lernen, Ihre Optionen anhand Ihres spezifischen Teilemixes und der Materialhärte einzuschätzen. Wir untersuchen auch die Beschränkungen der Anlagenfläche und den angestrebten Return on Investment (ROI). Wenn Sie die grundlegenden kinematischen Unterschiede verstehen, können Sie sicher die richtige Ausrüstung für Ihre Werkstatt spezifizieren.
Steifigkeit vs. Geschwindigkeit: VMCs sind für hohes Drehmoment und starken Materialabtrag auf Hartmetallen ausgelegt; CNC-Gewindeschneidzentren sind für schnelle Beschleunigung, Verzögerung und schnelle Werkzeugwechsel optimiert.
Passende Anwendung: Ein kompaktes CNC-Gewindeschneidzentrum ist die profitabelste Wahl für großvolumige Aluminium-, Messing- oder Druckgussteile, die umfangreiche Bohr- und Gewindeschneidarbeiten erfordern.
Werkzeugbeschränkungen: Gewindeschneidzentren verwenden im Allgemeinen BT30/BBT30-Spindeln, was ihre Fähigkeit zum Tieffräsen aggressiver Planbearbeitungen im Vergleich zu den bei VMCs standardmäßigen BT40- oder BT50-Spindeln einschränkt.
ROI-Treiber: Die Entscheidung sollte von Ihren spezifischen Zykluszeitengpässen und dem Primärmaterial Ihrer Produktionsläufe bestimmt werden, nicht nur von den Vorabinvestitionen.
Bevor Sie eine Bestellung aufgeben, müssen Sie klare Erfolgskriterien definieren. Eine erfolgreiche Maschinenanschaffung sieht für jede Einrichtung anders aus. Für einige bedeutet Erfolg, die Gesamtzykluszeit um 20 % zu reduzieren. Für andere geht es darum, engere geometrische Toleranzen bei Eisenmetallen zu erreichen. Manchmal ist die Maximierung begrenzter Fabrikflächen ausschlaggebend für die gesamte Kaufentscheidung. Durch frühzeitiges Erkennen Ihres primären Engpasses werden kostspielige Fehlausrichtungen vermieden.
Viele Geschäfte tappen in die Vielseitigkeitsfalle. Käufer tendieren oft zu einem Standard-VMC, weil es sich wie eine sicherere „Alleskönner“-Investition anfühlt. Der Kauf einer Hochleistungsmaschine für leichte Teile verschwendet jedoch Kapital und Betriebszeit. Eine dedizierte, spezialisierte Maschine führt oft zu einem viel schnelleren ROI. Sie sollten eine Überentwicklung Ihrer Gerätelösung vermeiden. Passen Sie die Maschine genau an die Aufgaben an, die Sie täglich tatsächlich erledigen.
Material- und Volumenbewertungen müssen Ihre Wahl leiten. Hochvolumige Leichtmetallanwendungen erfordern eine ausgeprägte Maschinenkinematik. Diese Aufgaben erfordern schnelle Achsenbewegungen und sofortige Spindelreaktionen. Umgekehrt erfordern Anwendungen mit geringem Volumen und schwerem Stahl massive Gusseisenrahmen und Spindeln mit hohem Drehmoment. Wenn Sie den ganzen Tag Kühlkörper aus Aluminium betreiben, brauchen Sie Geschwindigkeit. Wenn Sie Inconel-Halterungen für die Luft- und Raumfahrt bearbeiten, benötigen Sie Drehmoment und Steifigkeit.
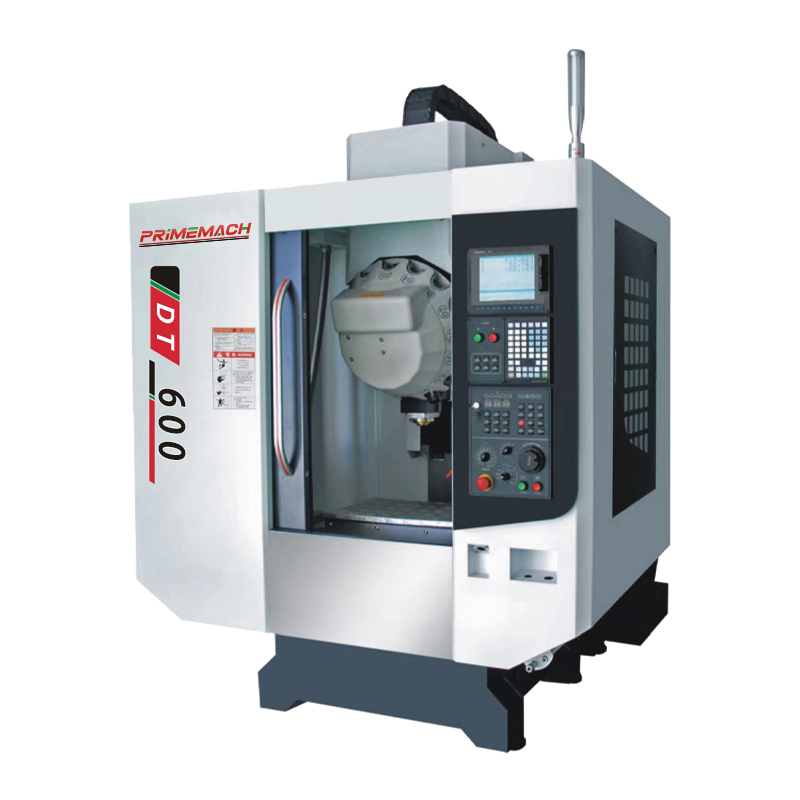
Um eine fundierte Entscheidung treffen zu können, müssen Sie verstehen, wie sich diese Maschinen strukturell unterscheiden. Ingenieure entwerfen Gewindeschneidzentren und VMCs für völlig unterschiedliche physikalische Grenzen. Diese wesentlichen architektonischen Unterschiede bestimmen, wie jede Maschine auf Ihrem Boden funktioniert.
Die Spindeldynamik stellt die größte Abweichung dar. Gewindeschneidzentren nutzen Hochgeschwindigkeits-BT30- oder BBT30-Spindeln mit Direktantrieb. Diese Spindeln beschleunigen und bremsen nahezu augenblicklich. Sie zeichnen sich durch schnelles, starres Gewindeschneiden aus. Standard-VMCs verfügen typischerweise über BT40/BT50-Spindeln mit Riemenantrieb oder Getriebe. Diese größeren Kegel liefern ein hohes Drehmoment bei niedrigeren Drehzahlen und ermöglichen so einen starken Materialabtrag bei zähen Legierungen.
Auch die Geschwindigkeiten des automatischen Werkzeugwechslers (ATC) variieren erheblich. Anzapfzentren setzen in der Regel ATCs im Turmstil oder an der Vorderseite ein. Diese Mechanismen tauschen Werkzeuge unglaublich schnell aus. Die Werkzeug-zu-Werkzeug-Zeiten liegen häufig unter 1,5 Sekunden. Standard-VMCs basieren auf schwereren ATCs mit Schwenkarm. Obwohl sie robust sind, tragen sie schwerere Werkzeuge und benötigen in der Regel 2,5 bis 4 Sekunden pro Werkzeugwechsel. Über Tausende von Zyklen summieren sich diese Sekunden zu Stunden verlorener Produktionszeit.
Achsbeschleunigung und Führungsbahnkonfigurationen trennen die beiden Plattformen zusätzlich. Ein Gewindeschneidzentrum verfügt über leichtere Gussteile. Diese reduzierte Masse ermöglicht eine extreme G-Kraft-Beschleunigung auf Linearführungen. Die Nebenzeit sinkt, wenn die Spindel zwischen den Lochpositionen hin- und herpendelt. Schwerere VMC-Gussteile begrenzen die Beschleunigung. Ihre Masse sorgt für eine hervorragende Vibrationsdämpfung, schränkt jedoch die Eilganggeschwindigkeit stark ein.
Tabelle 1: Vergleich der wichtigsten Architekturspezifikationen
Spezifikation |
CNC-Gewindeschneidzentrum |
Standard-VMC |
|---|---|---|
Spindelkegel |
BT30 / BBT30 |
BT40 / BT50 |
Antriebstyp |
Direktantrieb |
Riemen oder Getriebe |
Werkzeugwechselzeit |
1,0 - 1,5 Sekunden |
2,5 - 4,0 Sekunden |
Beschleunigung |
Hohe G-Kraft (leichte Masse) |
Mäßig (schwere Masse) |
Primäres Zielmaterial |
Aluminium, Messing, Kunststoffe |
Stahl, Titan, Gusseisen |
Bestimmte Branchen gedeihen beim Einsatz von a CNC-Gewindeschneidzentrum . Diese Maschinen eignen sich hervorragend für Umgebungen mit hohem Volumen, in denen häufig Werkzeugwechsel stattfinden. Die 3C-Industrie (Computer, Kommunikation und Unterhaltungselektronik) ist stark auf sie angewiesen. Smartphone-Gehäuse, Laptop-Gehäuse und Tablet-Rahmen erfordern Hunderte winziger Bohr- und Gewindelöcher. Gewindeschneidzentren erledigen diese Vorgänge in einem Bruchteil der Zeit, die ein VMC benötigt.
Auch Automotive-Druckgussteile stellen einen idealen Anwendungsfall dar. Hersteller, die Motorabdeckungen oder Getriebegehäuse aus Aluminium produzieren, profitieren von schnellen Span-zu-Span-Zeiten. Medizingerätehersteller nutzen diese Maschinen, um chirurgische Instrumente und orthopädische Implantate effizient herzustellen. Die extreme Geschwindigkeit ermöglicht es Fabriken, aggressive Produktionsquoten zu erreichen.
Diese Architektur funktioniert perfekt als CNC-Bearbeitungszentrum für Kleinteile . Wenn Teile in einen kleineren Arbeitsbereich passen, sind keine großen Achswege erforderlich. Sie erzielen bessere Span-zu-Span-Zeiten, indem Sie das Werkzeug näher am Werkstück halten. Die schnelle Revolver-ATC sorgt dafür, dass die Spindel mehr Zeit mit dem Schneiden verbringt und weniger Zeit mit Warten verbringt.
Platzbedarf und Anlageneffizienz bieten einen weiteren enormen Vorteil. A Das kompakte CNC-Gewindeschneidzentrum maximiert den Umsatz pro Quadratfuß. Fabriken können drei Gewindeschneidzentren auf dem Platz installieren, der für zwei Standard-VMCs erforderlich ist. Arbeitszellen mit hoher Dichte werden möglich. Darüber hinaus verbrauchen kleinere Spindelmotoren und leichtere Achsen deutlich weniger Strom. Ein geringerer Gesamtstromverbrauch trägt dazu bei, Ihre täglichen Betriebsmargen zu verbessern.
Trotz der rasanten Geschwindigkeit eines Gewindeschneidzentrums erfordern viele Anwendungen unbedingt ein Standard-Vertikal-Bearbeitungszentrum. Schwere Zerspanung erfordert kompromisslose Steifigkeit. Bei der Bearbeitung von Titan, Werkzeugstahl oder Gusseisen ist das Spindeldrehmoment im unteren Drehzahlbereich nicht verhandelbar. Eine BT40- oder BT50-Spindel pflügt durch harte Materialien, ohne abzuwürgen. Wenn Sie versuchen, eine BT30-Spindel in Stahl zu stark zu drücken, besteht die Gefahr, dass der Motor abwürgt oder Werkzeuge brechen.
Die Vibrationsdämpfung bleibt ein entscheidender Faktor für die Oberflächengüte und die Werkzeuglebensdauer. Ein Standard-VMC verwendet einen schwereren Gusseisenrahmen. Diese massive Basis nimmt Schnittkräfte effizient auf. Es verhindert Rattern bei aggressiven Schaftfräsvorgängen. Auch Bohrarbeiten mit großem Durchmesser erfordern diese strukturelle Stabilität. Der leichtere Rahmen eines Gewindeschneidzentrums kann die harmonischen Schwingungen, die durch schwere Schruppschnitte entstehen, einfach nicht absorbieren.
Flexibilität ist bei wechselnden Werkstätten von größter Bedeutung. Standard CNC-Bearbeitungszentren bieten für Auftragsfertiger eine sicherere Alternative. Wenn Sie Ihren zukünftigen Teilemix nicht vorhersagen können, ist Vielseitigkeit Ihre beste Verteidigung. Ein VMC verarbeitet Aluminium recht effizient, kann aber am nächsten Tag leicht gedreht werden, um eine Charge Edelstahlkomponenten zu bearbeiten. Vertragswerkstätten, die maximale Vielseitigkeit erfordern, bevorzugen in der Regel Standard-VMCs, um unvorhersehbare Kundenanforderungen zu bewältigen.
Bei der Anschaffung einer neuen Maschine geht es um mehr als nur die Auswahl der richtigen Spezifikationen. Sie müssen sich auf betriebliche Realitäten und versteckte Implementierungskosten vorbereiten. Werkzeugübergänge überraschen Produktionsleiter oft. Wenn Ihre Werkstatt derzeit standardmäßig auf BT40-Werkzeuge setzt, erfordert die Umstellung auf ein Gewindeschneidzentrum den Kauf völlig neuer BT30- oder BBT30-Werkzeughalter. Dieser anfängliche Werkzeugaufwand kann erheblich sein. Sie müssen neue Spannzangen, Anzugsbolzen und Schrumpfhalter berücksichtigen.
Die Automatisierungsbereitschaft erfordert eine sorgfältige Bewertung. Viele moderne Geschäfte integrieren Roboter-Be- und Entladesysteme. Standard-VMCs bieten im Allgemeinen geräumige Seitentüren oder automatische Türoptionen für die Automatisierung. Gewindeschneidzentren verfügen häufig über feste Tische oder hochspezifische Frontladerkonstruktionen. Sie müssen Ihre Roboterintegration sorgfältig planen. Besprechen Sie die Zugangsbeschränkungen für Roboter frühzeitig in der Beschaffungsphase mit dem Werkzeugmaschinenhersteller.
Das Risiko einer thermischen Verschiebung stellt eine besondere betriebliche Herausforderung für Hochgeschwindigkeitsmaschinen dar. Die extrem schnellen Verfahrgeschwindigkeiten von Gewindeschneidzentren erzeugen erhebliche Hitze entlang der Kugelumlaufspindeln und Führungsbahnen. Bei steigenden Temperaturen kann sich der Maschinenrahmen geringfügig ausdehnen. Diese Ausdehnung bewirkt enge Toleranzen über eine lange Schicht. Sie müssen die thermischen Kompensationsfunktionen während der Kaufphase bewerten. Suchen Sie nach Maschinen mit gekühlten Kugelumlaufspindeln oder fortschrittlichen softwarebasierten Wärmekompensationsalgorithmen, um die Genauigkeit aufrechtzuerhalten.
Die Wahl zwischen diesen beiden Plattformen erfordert einen logischen, datengesteuerten Ansatz. Sie können eine einfache Entscheidungsmatrix als Leitfaden für Ihr Team verwenden. Analysieren Sie Ihre aktuellen und geplanten Teiledateien, um zu sehen, wo Ihre Vorgänge liegen.
Folgen Sie dieser grundlegenden Logikmatrix:
Wenn mehr als 70 % Ihrer Tätigkeiten das Bohren und Gewindeschneiden von Nichteisenmetallen (wie Aluminium oder Messing) umfassen, sollten Sie ein CNC-Gewindebohrzentrum in die engere Auswahl nehmen. Die Geschwindigkeitsvorteile werden Ihren Produktionszyklus dominieren.
Wenn schweres Schruppen, große Teileumfänge oder Stahlkomponenten Ihren Zeitplan dominieren, müssen Sie einen Standard-VMC in die engere Auswahl nehmen. Steifigkeit und Drehmoment bestimmen Ihren Erfolg.
Treffen Sie Ihre endgültige Entscheidung niemals allein auf der Grundlage einer Broschüre. Wir empfehlen dringend, einen Probeschnitt anzufordern. Senden Sie Ihre tatsächlichen CAD/CAM-Dateien an den Werkzeugmaschinenhersteller. Bitten Sie sie, eine Zeitstudiensimulation mit Ihrem spezifischen Teil durchzuführen. Überprüfen Sie ihre Angaben zur Zykluszeit, bevor Sie eine Bestellung aufgeben. Wenn Sie dem Testschnitt beiwohnen, können Sie die Oberflächengüte und die tatsächlichen Span-zu-Span-Zeiten überprüfen. Dieser Verifizierungsschritt beseitigt das Rätselraten bei Ihrer Kapitalanlage.
Keine Maschine ist der anderen grundsätzlich überlegen. Die richtige Wahl hängt ganz davon ab, die Maschinenkinematik auf Ihre spezifischen Anforderungen abzustimmen. Sie müssen die metallurgischen Anforderungen und volumetrischen Ziele Ihrer Teile abwägen. Die Hochgeschwindigkeitsproduktion von Aluminium erfordert die Agilität eines Gewindeschneidzentrums. Schweres Zerspanen von Stahl erfordert die rohe Kraft eines Standard-VMC.
Ihr nächster Schritt umfasst die Prüfung Ihrer aktuellen Produktionsfläche. Messen Sie Ihre vorhandene Nebenzeit. Verfolgen Sie, wie viele Sekunden Ihre aktuellen Maschinen mit der Ausführung von Werkzeugwechseln und schnellen Bewegungen verbringen. Wenn diese nicht wertschöpfenden Sekunden Ihre Zykluszeiten dominieren, ist der Übergang zu einem Hochgeschwindigkeits-Gewindeschneidzentrum mathematisch gerechtfertigt. Analysieren Sie Ihre Daten, konsultieren Sie Bediener und treffen Sie eine Entscheidung, die sich an der Realität der Zykluszeit und nicht an der Gewohnheit orientiert.
A: Ja, das kann es. Sie beschränkt sich jedoch in erster Linie auf leichte Fräs-, Profil- und Planbearbeitungsarbeiten an weicheren Materialien wie Aluminium und Kunststoffen. Die geringere Steifigkeit der BT30-Spindel verhindert, dass sie tiefe, aggressive Frässchnitte ausführt, die üblicherweise bei einer Standard-VMC durchgeführt werden.
A: Gewindeschneidzentren erreichen in der Regel unglaublich schnelle Werkzeugwechsel, oft zwischen 1 und 1,5 Sekunden. Standard-VMCs dauern normalerweise durchschnittlich 2,5 bis 4 Sekunden. Bei Teilen, die Dutzende von Bohrlöchern und Gewindegewinden erfordern, summieren sich diese eingesparten Sekunden zu einer erheblichen täglichen Zeitersparnis.
A: Ja. Viele moderne Gewindeschneidzentren nehmen problemlos kompakte Drehtische auf. Diese Nachrüstung ermöglicht die mehrseitige Bearbeitung kleiner, komplexer Teile. Sie müssen die Gewichtsgrenzen genau beachten, da ihre Drehzapfen und Tische streng begrenzte Tragfähigkeiten bewältigen.
A: Ein Gewindeschneidzentrum benötigt im Allgemeinen 30 bis 50 % weniger Stellfläche als ein Standard-VMC. Dieses kompakte Design ermöglicht den Betrieben den Einsatz von Arbeitszellen mit hoher Dichte, wodurch der Umsatz pro Quadratmeter Fabrikfläche erheblich gesteigert wird.


