

Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-10-24 Origine : Site


De nombreux responsables de production ont du mal à choisir entre l'efficacité à grande vitesse d'un centre de taraudage CNC et la polyvalence robuste d'un centre d'usinage vertical (VMC) standard. Vous n’êtes pas seul si vous trouvez cette décision difficile. Les deux options relèvent du cadre plus large des centres d’usinage CNC, mais elles servent des objectifs opérationnels distincts. Le choix d’une mauvaise architecture de machine entraîne souvent de graves conséquences. Vous pourriez rencontrer des temps de cycle goulots d'étranglement d'une part ou une rigidité de coupe inadéquate d'autre part.
Cet article fournit un cadre fondé sur des preuves pour évaluer les deux machines. Vous apprendrez à évaluer vos options en fonction de votre mélange spécifique de pièces et de la dureté des matériaux. Nous examinons également les contraintes d’empreinte des installations et le retour sur investissement (ROI) ciblé. En comprenant les différences cinématiques fondamentales, vous pouvez en toute confiance spécifier l'équipement adapté à votre atelier.
Rigidité par rapport à la vitesse : les VMC sont conçus pour un couple élevé et un enlèvement de matière important sur les métaux durs ; Les centres de taraudage CNC sont optimisés pour une accélération, une décélération et des changements d'outils rapides.
Correspondance des applications : un centre de taraudage CNC compact est le choix le plus rentable pour les pièces en aluminium, en laiton ou moulées sous pression nécessitant de nombreux perçages et taraudages.
Limitations de l'outillage : les centres de taraudage utilisent généralement des broches BT30/BBT30, ce qui limite leur capacité à effectuer un surfaçage profond et agressif par rapport aux broches BT40 ou BT50 standard sur les VMC.
Moteur du retour sur investissement : la décision doit être dictée par vos goulots d'étranglement spécifiques en matière de temps de cycle et par le matériau principal de vos cycles de production, et pas seulement par les dépenses d'investissement initiales.
Avant d'émettre un bon de commande, vous devez définir des critères de réussite clairs. Une acquisition de machine réussie est différente pour chaque installation. Pour certains, le succès signifie réduire le temps de cycle global de 20 %. Pour d’autres, il s’agit d’obtenir des tolérances géométriques plus strictes sur les métaux ferreux. Parfois, la maximisation de l’espace limité de l’usine détermine l’ensemble de la décision d’achat. L’identification précoce de votre principal goulot d’étranglement évite des désalignements coûteux.
De nombreux magasins tombent dans le piège de la polyvalence. Les acheteurs se tournent souvent vers une VMC standard car elle semble être un investissement plus sûr et « touche-à-tout ». Cependant, l’achat d’une machine robuste pour des pièces légères gaspille du capital et du temps opérationnel. Une machine dédiée et spécialisée génère souvent un retour sur investissement beaucoup plus rapide. Vous devez éviter de sur-ingénierier votre solution d’équipement. Adaptez la machine strictement aux tâches que vous effectuez réellement quotidiennement.
Les évaluations des matériaux et des volumes doivent guider votre choix. Les applications de métaux légers en grand volume exigent une cinématique de machine distincte. Ces travaux nécessitent des mouvements d'axe rapides et des réponses instantanées de la broche. À l’inverse, les applications en acier lourd à faible volume nécessitent des cadres en fonte massifs et des broches à couple élevé. Si vous utilisez des dissipateurs thermiques en aluminium toute la journée, vous avez besoin de vitesse. Si vous usinez des supports aérospatiaux en inconel, vous avez besoin de couple et de rigidité.
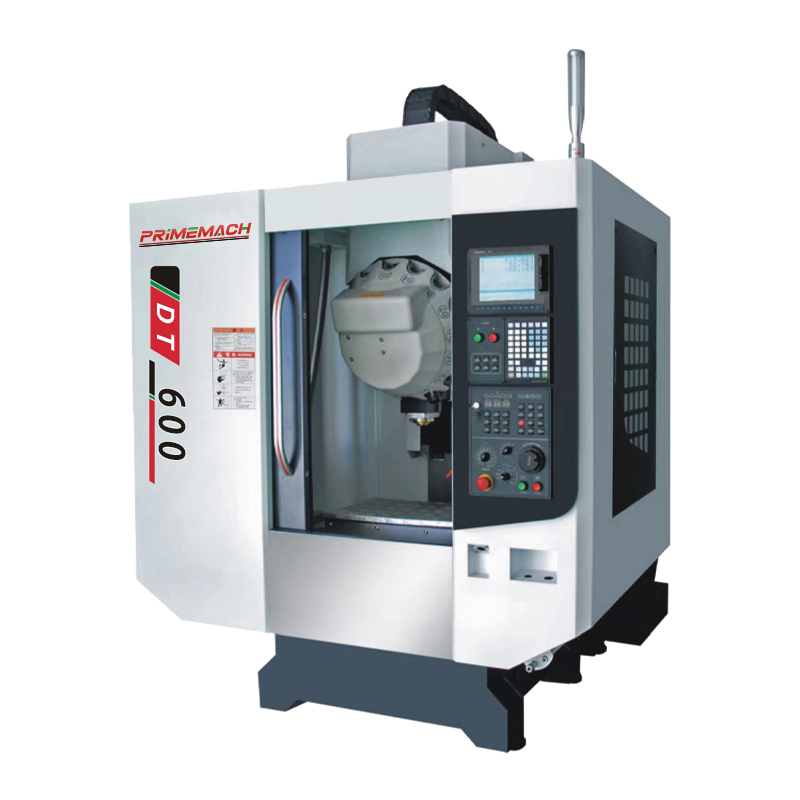
Pour prendre une décision éclairée, vous devez comprendre en quoi ces machines diffèrent structurellement. Les ingénieurs conçoivent des centres de taraudage et des VMC pour des limites physiques totalement différentes. Ces différences architecturales fondamentales dictent le fonctionnement de chaque machine sur votre sol.
La dynamique des broches représente la divergence la plus significative. Les centres de taraudage utilisent des broches BT30 ou BBT30 à entraînement direct et à grande vitesse. Ces broches accélèrent et décélérent presque instantanément. Ils excellent dans le taraudage rigide et rapide. Les VMC standard comportent généralement des broches BT40/BT50 entraînées par courroie ou à engrenages. Ces cônes plus grands fournissent un couple élevé à des régimes inférieurs, permettant un enlèvement de matière important sur les alliages résistants.
Les vitesses du changeur d'outils automatique (ATC) varient également considérablement. Les centres d'écoute déploient généralement des ATC de type tourelle ou montés à l'avant. Ces mécanismes échangent les outils incroyablement rapidement. Les temps d’outil à outil sont souvent inférieurs à 1,5 seconde. Les VMC standard s'appuient sur des ATC à bras oscillant plus lourds. Bien que robustes, ils transportent des outils plus lourds et prennent généralement 2,5 à 4 secondes par changement d'outil. Sur des milliers de cycles, ces secondes se transforment en heures de production perdues.
Les configurations d'accélération des axes et de guidage séparent davantage les deux plates-formes. Un centre de taraudage présente des pièces moulées plus légères. Cette masse réduite permet une accélération extrême de la force G sur les guidages linéaires. Le temps sans coupe chute à mesure que la broche se déplace entre les emplacements des trous. Les pièces moulées VMC plus lourdes limitent l'accélération. Leur masse offre un excellent amortissement des vibrations mais limite considérablement les vitesses de déplacement rapides.
Tableau 1 : Comparaison des principales spécifications architecturales
Spécification |
Centre de taraudage CNC |
VMC standard |
|---|---|---|
Cône de broche |
BT30 / BBT30 |
BT40 / BT50 |
Type de lecteur |
Entraînement direct |
Courroie ou à engrenages |
Temps de changement d'outil |
1,0 à 1,5 secondes |
2,5 à 4,0 secondes |
Accélération |
Force G élevée (masse légère) |
Modéré (masse lourde) |
Matériau cible principal |
Aluminium, Laiton, Plastiques |
Acier, Titane, Fonte |
Certaines industries prospèrent grâce au déploiement d'un Centre de taraudage CNC . Ces machines excellent dans les environnements à volume élevé où les changements d'outils sont fréquents. L’industrie 3C (informatique, communications et électronique grand public) en dépend fortement. Les boîtiers de smartphones, les châssis d'ordinateurs portables et les cadres de tablettes nécessitent des centaines de petits trous percés et taraudés. Les centres de écoute terminent ces opérations en une fraction du temps nécessaire à un VMC.
Les pièces automobiles moulées sous pression représentent également un cas d’utilisation idéal. Les fabricants produisant des carters de moteur ou des carters de transmission en aluminium bénéficient de temps de puce à puce rapides. Les fabricants de dispositifs médicaux utilisent ces machines pour produire efficacement des instruments chirurgicaux et des implants orthopédiques. La vitesse extrême permet aux usines d’atteindre des quotas de production agressifs.
Cette architecture fonctionne parfaitement comme un Centre d'usinage CNC pour petites pièces . Lorsque les pièces s’inscrivent dans une enveloppe de travail plus petite, vous n’avez pas besoin de déplacements d’axe massifs. Vous obtenez des temps de copeau à copeau supérieurs en gardant l'outillage plus proche de la pièce à usiner. L'ATC de tourelle rapide garantit que la broche passe plus de temps à couper et moins de temps à attendre.
L’empreinte au sol et l’efficacité des installations offrent un autre avantage considérable. UN Le centre de taraudage CNC compact maximise les revenus par pied carré. Les usines peuvent installer trois centres de taraudage dans l'espace requis pour deux VMC standards. Des cellules de travail à haute densité deviennent possibles. De plus, les moteurs de broche plus petits et les axes plus légers consomment beaucoup moins d'électricité. Une consommation d’énergie globale réduite contribue à améliorer vos marges opérationnelles quotidiennes.
Malgré la vitesse fulgurante d'un centre de taraudage, de nombreuses applications nécessitent absolument un centre d'usinage vertical standard. L'enlèvement de matière important nécessite une rigidité sans compromis. Lors de l'usinage du titane, de l'acier à outils ou de la fonte, le couple de broche bas de gamme n'est pas négociable. Une broche BT40 ou BT50 traverse des matériaux durs sans caler. Si vous essayez de pousser trop fort une broche BT30 dans l'acier, vous risquez de caler le moteur ou de casser des outils.
L'amortissement des vibrations reste un facteur critique pour l'état de surface et la durée de vie de l'outil. Une VMC standard utilise un cadre en fonte plus lourd. Cette base massive absorbe efficacement les forces de coupe. Il évite les vibrations lors des opérations de fraisage en bout agressives. Les opérations de forage de grand diamètre nécessitent également cette stabilité structurelle. Le cadre plus léger d'un centre de taraudage ne peut tout simplement pas absorber les vibrations harmoniques générées par des ébauches lourdes.
La flexibilité est primordiale pour changer d'atelier. Standard Les centres d'usinage CNC offrent une solution de repli plus sûre pour les fabricants sous contrat. Si vous ne pouvez pas prédire votre future composition de pièces, la polyvalence devient votre meilleure défense. Une VMC gère l'aluminium de manière assez efficace, mais elle pivote facilement pour usiner un lot de composants en acier inoxydable le lendemain. Les ateliers contractuels nécessitant une polyvalence maximale préfèrent généralement les VMC standard pour gérer les demandes imprévisibles des clients.
L'acquisition d'une nouvelle machine implique bien plus que la simple sélection des bonnes spécifications. Vous devez vous préparer aux réalités opérationnelles et aux coûts cachés de mise en œuvre. Les transitions d’outillage surprennent souvent les responsables de production. Si votre atelier standardise actuellement l'outillage BT40, la transition vers un centre de taraudage nécessite l'achat de porte-outils BT30 ou BBT30 entièrement nouveaux. Cette dépense d'outillage initiale peut être importante. Vous devez tenir compte des nouvelles pinces de serrage, des goujons de traction et des supports à ajustement rétractable.
La préparation à l’automatisation nécessite une évaluation minutieuse. De nombreux magasins modernes intègrent des systèmes robotisés de chargement et de déchargement. Les VMC standards proposent généralement des portes latérales spacieuses ou des options de portes automatiques conçues pour l'automatisation. Les centres de taraudage comportent souvent des tables fixes ou des conceptions à chargement frontal très spécifiques. Vous devez planifier soigneusement votre intégration robotique. Discutez des contraintes d'accès au robot avec le constructeur de la machine-outil dès le début de la phase d'approvisionnement.
Les risques de déplacement thermique présentent un défi opérationnel unique pour les machines à grande vitesse. Les vitesses de déplacement extrêmement rapides des centres de taraudage génèrent une chaleur importante le long des vis à billes et des guidages. À mesure que les températures augmentent, le châssis de la machine peut se dilater légèrement. Cette expansion affecte des tolérances serrées sur une longue période de travail. Vous devez évaluer les caractéristiques de compensation thermique lors de la phase d’achat. Recherchez des machines offrant des vis à billes réfrigérées ou des algorithmes avancés de compensation thermique basés sur un logiciel pour maintenir la précision.
Choisir entre ces deux plateformes nécessite une approche logique et basée sur les données. Vous pouvez utiliser une matrice de décision simple pour guider votre équipe. Analysez vos fichiers de pièces actuels et projetés pour voir où se situent vos opérations.
Suivez cette matrice logique de base :
Si plus de 70 % de vos opérations impliquent le perçage et le taraudage de métaux non ferreux (comme l'aluminium ou le laiton), vous devez sélectionner un centre de taraudage CNC. Les avantages de vitesse domineront votre cycle de production.
Si l'ébauche lourde, les enveloppes de grandes pièces ou les composants en acier dominent votre calendrier, vous devez présélectionner un VMC standard. La rigidité et le couple dicteront votre réussite.
Ne basez jamais votre décision finale uniquement sur une brochure. Nous vous recommandons fortement d'exiger un test de coupe. Envoyez vos fichiers CAO/FAO actuels au constructeur de la machine-outil. Demandez-leur d'exécuter une simulation d'étude du temps en utilisant votre pièce spécifique. Vérifiez leurs réclamations de temps de cycle avant d’émettre un bon de commande. Assister à l'essai de coupe vous permet de vérifier la qualité de la finition de surface et les temps réels d'un copeau à l'autre. Cette étape de vérification élimine les incertitudes liées à votre investissement en capital.
Aucune des deux machines n’est universellement supérieure à l’autre. Le bon choix repose entièrement sur l’adaptation de la cinématique de la machine à vos exigences spécifiques. Vous devez peser les exigences métallurgiques et les objectifs volumétriques de vos pièces. La production d’aluminium à grande vitesse exige l’agilité d’un centre de taraudage. L'utilisation d'acier lourd nécessite la force brute d'une VMC standard.
Votre prochaine étape consiste à auditer votre atelier de production actuel. Mesurez votre temps sans coupe existant. Suivez le nombre de secondes que vos machines actuelles passent à exécuter des changements d'outils et des mouvements rapides. Si ces secondes sans valeur ajoutée dominent vos temps de cycle, la transition vers un centre de taraudage à grande vitesse est mathématiquement justifiée. Analysez vos données, consultez les opérateurs et prenez une décision fondée sur la réalité du temps de cycle plutôt que sur l'habitude.
R : Oui, c’est possible. Cependant, elle se limite principalement au fraisage, au profilage et au dressage légers sur des matériaux plus tendres comme l'aluminium et les plastiques. La moindre rigidité de la broche BT30 l'empêche d'effectuer des coupes de fraisage profondes et agressives couramment effectuées sur une VMC standard.
R : Les centres de taraudage permettent généralement des changements d'outils incroyablement rapides, souvent entre 1 et 1,5 seconde. Les VMC standard durent généralement en moyenne 2,5 à 4 secondes. Sur les pièces nécessitant des dizaines de trous percés et de filetages taraudés, ces secondes gagnées se traduisent par un gain de temps quotidien significatif.
R : Oui. De nombreux centres de taraudage modernes acceptent facilement les tables rotatives compactes. Cette mise à niveau permet un usinage multiface sur des pièces petites et complexes. Il faut faire très attention aux limites de poids, car leurs tourillons et tables supportent des capacités strictement limitées.
R : Un centre de taraudage nécessite généralement 30 à 50 % d'encombrement en moins qu'une VMC standard. Cette conception compacte permet aux ateliers de déployer des cellules de travail à haute densité, augmentant ainsi considérablement les revenus générés par pied carré de surface d'usine.


