

Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 26.10.2026 Herkunft: Website


Der Spindelkonus fungiert als primärer Engpass oder ultimativer Faktor für die Materialentfernungsraten (MRR). Es diktiert die Werkzeugkosten. Es bestimmt auch die Gesamtsteifigkeit der Maschine. Die Wahl zwischen BT40 und BT50 umfasst weit mehr als nur die Auswahl einer einfachen Spindelgröße. Diese Wahl bestimmt die Wurfmasse Ihrer Ausrüstung. Es legt Grenzwerte für die Leistungsaufnahme fest. Außerdem sind Sie dadurch an ein bestimmtes Werkzeug-Ökosystem gebunden. Eine Überspezifizierung verschlingt Kapital und verlangsamt dynamische Abläufe. Eine Unterspezifikation führt zu katastrophalem Rattern, schnellem Werkzeugverschleiß und Ausschussteilen.
Dieser Leitfaden bietet einen neutralen, ingenieurorientierten Rahmen. Wir passen die Spindelspezifikationen direkt an Ihre genauen Produktionsanforderungen an. Wir helfen Ihnen dabei, den weit verbreiteten Irrtum „Größer ist immer besser“ zu vermeiden. Sie erfahren, wie Sie die Materialhärte, die Werkzeugreichweite und das Teilevolumen genau beurteilen. Wir bieten klare Kriterien für die Auswahl der optimalen Schnittstelle für Ihre spezifischen Bearbeitungsanforderungen.
BT40 ist für Anwendungen mit hoher Drehzahl und mittlerer Beanspruchung optimiert und bietet eine schnellere Beschleunigung und geringere Werkzeugkosten, wodurch es sich ideal für Aluminium, Leichtstahl und komplexe 3D-Profilierung eignet.
BT50 bietet eine überragende Steifigkeit und Drehmomentübertragung und dient als notwendige Grundlage für das Schneiden von harten Legierungen mit hohem Drehmoment und die Materialabtragung in großem Maßstab.
Erweiterte Konfigurationen (wie BBT-Spindeln mit zwei Kontakten) können Leistungslücken schließen, die Grundauswahl muss jedoch mit dem Primärmaterial und dem Teilevolumen der Werkstatt übereinstimmen.
Wir müssen zunächst das zugrunde liegende Geschäftsproblem formulieren. Hersteller stehen vor einem ständigen Kompromiss zwischen Spindelgeschwindigkeit und mechanischer Steifigkeit. Hohe Drehzahlen ermöglichen schnelle Vorschubgeschwindigkeiten in weichen Materialien. Hohes Drehmoment drückt große Fräser durch zähe Legierungen. Eine falsche Auswahl des Kegels beeinträchtigt die Rentabilität. Eine zu kleine Spindel führt zu übermäßigem Werkzeugverschleiß und starkem Rattern. Eine überdimensionierte Spindel verschwendet Kapital und verlängert die Zykluszeiten durch langsame Beschleunigung.
Der BT-Konus folgt dem MAS 403-Standard. Es nutzt ein bewährtes Kegelverhältnis von 7/24. Das bedeutet, dass sich der Durchmesser über eine Länge von 24 Zoll um sieben Zoll ändert. Diese spezielle Geometrie erzeugt einen selbstlösenden Konus. Es ermöglicht einen schnellen und zuverlässigen Werkzeugwechsel. Die Norm schreibt strenge Anforderungen an die Flanschdicke vor. Es gewährleistet eine präzise Kompatibilität mit dem automatischen Werkzeugwechsler (ATC). Es erfordert außerdem eine exakte Messliniengenauigkeit für eine wiederholbare Z-Achsen-Positionierung.
Sie müssen Ihre primäre Betriebsmetrik klar definieren. Möchten Sie eine schnelle Konturierung und spiegelnde Oberflächengüte optimieren? Oder müssen Sie den volumetrischen Materialabtrag in zähen Legierungen maximieren? Die Definition Ihrer Erfolgskriterien vereinfacht den Auswahlprozess erheblich. Ihr primäres Werkstückmaterial bestimmt direkt die erforderliche Spindelphysik.
Die BT40-Spindel dient als agiler Standard für die moderne Fertigung. Job-Shops erfordern tägliche Vielseitigkeit. Der BT40 bietet genau diese betriebliche Flexibilität. Es gleicht Geschwindigkeit und Leistung bei verschiedenen Materialien wunderbar aus.
Die Leistungsfähigkeit glänzt in Hochgeschwindigkeitsumgebungen. Standard-BT40-Spindeln erreichen problemlos 10.000 bis 20.000 U/min. Eine leichtere Spindelbaugruppe ermöglicht eine viel schnellere Beschleunigung der Z-Achse. Es verbessert auch die Verzögerungsraten der Maschine. Sie minimieren die Nebenzeiten bei der komplexen 3D-Oberflächenprofilierung. Schnellere Zuschnittzyklen in Aluminium sparen bei großen Produktionsläufen enorme Zykluszeit ein.
Agile Bewegungen: Reduzierte Masse ermöglicht dynamische Achsumkehr ohne Servobelastung.
Kosteneffizienz: Standard-Werkzeughalter kosten deutlich weniger als größere Alternativen.
Hohe Spindelgeschwindigkeiten: Kleinere Lager erzeugen weniger Wärme und ermöglichen so höhere Dauerdrehzahlen.
Es bestehen jedoch deutliche körperliche Einschränkungen. BT40-Spindeln neigen bei starker radialer Belastung weiterhin zum Rattern. Sie haben Schwierigkeiten, wenn sie Planfräser mit großem Durchmesser betreiben. Bohrstangen mit großer Reichweite verursachen außerdem starke harmonische Schwingungen. Dies ist auf die geringere Zugkraft der Deichsel im Vergleich zu größeren Kegeln zurückzuführen. Bei massivem seitlichem Eingriff kann die Maschine das Werkzeug einfach nicht stabil genug halten.
Wir müssen die aktuelle Umsetzungsrealität diskutieren. Hersteller verwenden häufig Konfigurationen mit zwei Kontakten wie BBT40. Standardkegel hinterlassen einen kleinen Spalt am Flansch. BBT40 bietet gleichzeitigen Konus- und Flanschkontakt. Dieses einfache Upgrade verbessert die Grundsteifigkeit erheblich. Sie erhalten eine verbesserte Vibrationsdämpfung. Sie erreichen dies, ohne auf eine Massive-Taper-Klasse aufzurüsten. Es dient als perfekter Mittelweg für fortschrittliche Job-Shops.
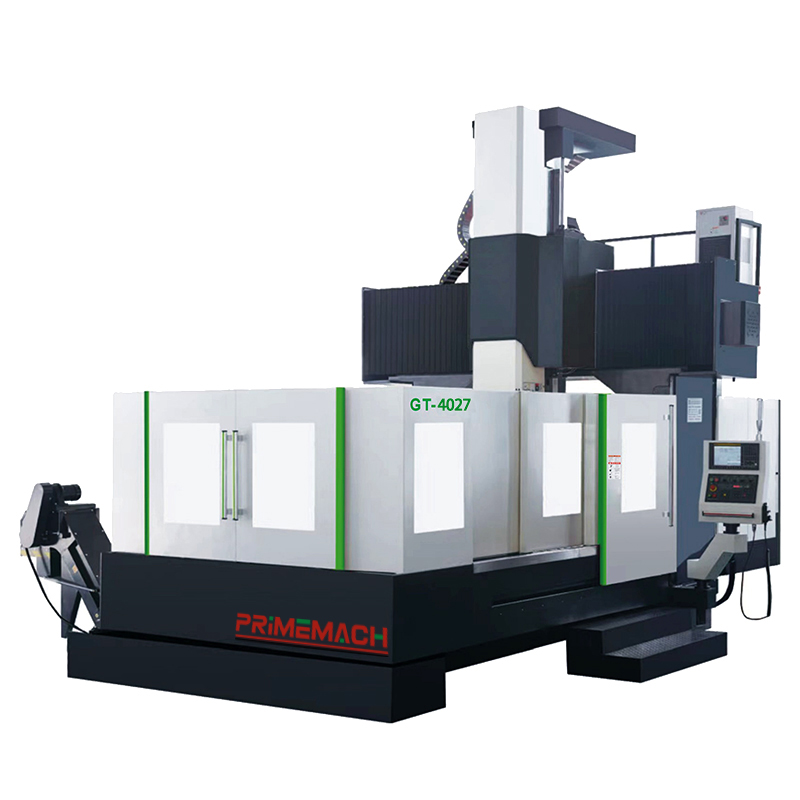
Für Umgebungen mit extrem hohem Drehmoment entscheiden Sie sich für eine BT50-Spindel. Es dient als ultimative Schnittstelle für vibrationsarmes Schneiden. Hohe Zerspanungsraten erfordern eine enorme strukturelle Unterstützung. Diese massive Verjüngung bietet die erforderliche mechanische Grundlage für eine Hochleistungsbearbeitungszentrum . Beim Schneiden von gehärteten Stählen kann man Steifigkeit nicht vortäuschen.
Die Leistungsfähigkeit übertrifft kleinere Kegel deutlich. Die massive konische Oberfläche sorgt für extreme Steifigkeit. Diese strukturelle Unterstützung verhindert die Bildung einer Glocke bei schweren radialen Schnitten. Eine Glockenmündung entsteht, wenn starke Schnittkräfte den Konus leicht aufhebeln. BT50 widersteht dieser gefährlichen Verformung mühelos.
Massive Fräser: Treiben problemlos Wendeplattenfräser mit einem Durchmesser von mehr als 10 Zoll an.
Tiefbohren: Unterstützt schwere kundenspezifische Bohrstangen mit minimaler Durchbiegung.
Thermische Stabilität: Die große Kegelmasse fungiert bei starker Schruppbearbeitung als Wärmesenke.
Es handhabt deutlich schwerere Werkzeugbaugruppen sicher. Sie können lange benutzerdefinierte Bohrwerkzeuge einsetzen, ohne gefährliches Rattern zu verursachen. Die Zugkraft der Deichsel ist oft doppelt so hoch wie die eines BT40. Dadurch wird der Werkzeughalter mit unnachgiebiger Kraft gespannt.
Maschinengussteile im Brücken-Stil bieten eine unglaubliche Eigensteifigkeit. Sie passen perfekt zu den massiven BT50-Spindeln. Die Bearbeitung großer Hüllkurven erfordert naturgemäß längere Werkzeugreichweiten. Bediener müssen tief in massive Luft- und Raumfahrt- oder Automobilteile vordringen. Längere Werkzeuge wirken unter Schnittbelastung wie Stimmgabeln. Sie vibrieren leicht und ruinieren die Oberflächenbeschaffenheit.
BT50 bietet kritische Vibrationsdämpfung. Diese mechanische Dämpfung sorgt für enge Toleranzen bei massiven Werkstücken. Der schwere Brückenguss nimmt die Schnittkräfte auf. Die BT50-Spindel überträgt diese Kräfte, ohne sich zu verbiegen. Diese Synergie macht das Hochleistungsfräsen vorhersehbar und äußerst profitabel.
Der Vergleich dieser Taper erfordert eine strukturierte Bewertung. Sie müssen physische Merkmale an den gewünschten Bearbeitungsergebnissen ausrichten. In der folgenden Tabelle sind die Hauptunterschiede zwischen den kritischen Dimensionen aufgeführt.
Spindelkegel-Merkmal und Ergebnisvergleich
Bewertungsdimension |
BT40-Schnittstelle |
BT50-Schnittstelle |
|---|---|---|
Materialentfernungsrate (MRR) |
Hervorragend geeignet für das Hochgeschwindigkeits-Taschenfräsen von Aluminium und das Konturieren von Leichtmetalllegierungen. |
Dominiert das Schruppen mit hohem Drehmoment in Stahl, Gusseisen und Titan. |
Werkzeughaltermasse |
Die geringere Masse ermöglicht einen schnellen Werkzeugwechsel und eine schnelle Spindelbeschleunigung. |
Eine schwerere Masse begrenzt die Beschleunigung, sorgt aber für eine massive Vibrationsdämpfung. |
ATC-Kapazität und Stellfläche |
Ermöglicht dichte Werkzeugmagazine auf einer kleineren physischen Maschinenfläche. |
Erfordert größere, robuste Magazine und stark verstärkte Werkzeugwechslerarme. |
Anfängliche Kostenskalierung |
Niedrigere Grundkapitalanforderungen für Anzugsbolzen und Werkzeughalter. |
Erfordert einen erheblichen Aufpreis für massive Lager, Gussteile und Werkzeuge. |
Wir müssen auch einen alternativen Kontext zu HSK- und SK-Kegeln bereitstellen. Manchmal ist es technisch sinnvoll, den BT-Standard vollständig zu umgehen. HSK63 und HSK100 zeichnen sich durch dynamisches Ultrahochgeschwindigkeitsfräsen aus. Ihr hohler Schaft dehnt sich bei hoher Drehzahl aus, um die Spindel fester zu greifen. BT bleibt jedoch der unerschütterliche Standard für a Hochleistungs-Portal-CNC-Bearbeitungszentrum . BT bietet unübertroffene Robustheit und breite Marktverfügbarkeit. SK (DIN 69871) bietet eine ähnliche Leistung wie BT, verfügt jedoch über andere Flanschschlitze für europäische Werkzeugwechsler.
Beim Wechsel der Spindelplattform sind Käufer mit erheblichen Migrationsrisiken konfrontiert. Wir müssen Käufer vor strengen Kreuzkompatibilitätsproblemen warnen. BT- und CAT-Kegel sehen sehr ähnlich aus. Sie sind jedoch nicht von Natur aus austauschbar. Sie können sie nicht austauschen, ohne die Deichsel, die Zugbolzen und die ATC-Greifarme auszutauschen.
BT verfügt über einen perfekt symmetrischen V-Flansch. CAT verwendet einen asymmetrischen Flansch, der für ANSI-Standards entwickelt wurde. Darüber hinaus verwendet BT metrische Gewinde für Anzugsbolzen. CAT verwendet Zollgewinde. Eine Vermischung dieser Standards führt zu Werkzeugabwürfen und zerstörten Spindeln. Sie müssen eine strenge Bestandskontrolle aufrechterhalten.
Wir empfehlen Käufern dringend, ihre vorhandenen Werkzeuglager zu prüfen. Die Modernisierung eines Shops von BT40 auf BT50 erfordert parallele Investitionen. Sie müssen neue Werkzeughalter, Spannzangen und Anzugsbolzen kaufen. Diese Werkzeuginvestition übersteigt häufig die Kosten für die Aufrüstung der Grundspindel. Sie müssen diesen Kapitalbedarf im Voraus berechnen.
Die Fertigstellung Ihrer Spezifikation erfordert eine strenge Logik. Folgen Sie diesem bedingten Entscheidungsbaum, um Ihre Wahl abzuschließen:
Wenn Sie hauptsächlich Aluminium bearbeiten und eine schnelle 3D-Konturbearbeitung benötigen, dann entscheiden Sie sich für BT40.
Wenn die Härte Ihres Materials dauerhaft 40 HRC übersteigt, dann empfehlen wir Ihnen eine BT50-Schnittstelle.
Wenn Sie regelmäßig Wendeplattenfräser verwenden, die größer als drei Zoll sind, dann steigen Sie auf BT50 um.
Wenn Ihre Grundfläche die ATC-Grundfläche stark einschränkt, bietet BT40 die erforderliche Dichte.
Wenn Sie schwere Schruppbearbeitungen benötigen, aber höhere Geschwindigkeiten wünschen, sollten Sie die Optionen des BBT50 mit Doppelkontakt prüfen.
Die Entscheidung zwischen BT40 und BT50 stellt eine umfassende Entscheidung für das Ökosystem dar. Es handelt sich nie nur um ein einfaches Komponenten-Upgrade. Ihre Spindel bestimmt Ihre Maschinengussanforderungen. Es kontrolliert Ihr maximales Werkzeuggewicht. Es legt grundsätzlich Ihre Obergrenze für die Materialabtragsraten fest.
Eine übermäßige Spezifizierung Ihrer Spindel verringert die Agilität in der Fertigung. Es verschwendet Energie und verlangsamt schnelle Achsbewegungen. Umgekehrt beeinträchtigt eine Unterspezifikation die Teilequalität erheblich. Es verursacht Rattern, ruiniert die Oberflächengüte und zerstört teure Hartmetalleinsätze vorzeitig.
Wir empfehlen Käufern, sich direkt an Anwendungstechniker zu wenden. Führen Sie umfassende Zeitstudien zu Ihren spezifischen Teilen durch. Testen Sie Ihre härtesten Materialien und die größten Werkzeugreichweiten. Nutzen Sie diese harten Daten, bevor Sie die Spezifikation für Ihr nächstes Projekt finalisieren Präzisions-Portal-CNC-Bearbeitungszentrum . Die richtige Ausrichtung garantiert eine langfristige Rentabilität der Fertigung.
A: Nein, sie sind nicht von Natur aus austauschbar. BT- und CAT-Kegel verwenden unterschiedliche Flanschgeometrien. BT verfügt über einen symmetrischen V-Flansch. CAT verwendet einen asymmetrischen V-Flansch, der für verschiedene Greifarme mit automatischem Werkzeugwechsler (ATC) ausgelegt ist. Darüber hinaus verwenden sie völlig unterschiedliche Anzugsbolzengewinde. BT verwendet metrische Gewinde, während CAT auf zöllige Gewinde setzt. Ihre Vermischung führt zu schweren Schäden.
A: Eine Standard-BT-Spindel hat nur Kontakt entlang der konischen Oberfläche. Zwischen dem Werkzeugflansch und der Spindelfläche verbleibt ein kleiner Spalt. Dual-Contact-Systeme (BBT) schließen diese Lücke. Der Werkzeughalter berührt gleichzeitig den Kegel und die Spindelfläche. Dadurch wird die radiale Steifigkeit deutlich erhöht und die Durchbiegung bei der Hochgeschwindigkeitsbearbeitung reduziert.
A: Die Physik schreibt vor, dass größere Lager mehr Wärme erzeugen. Daher laufen Standard-BT50-Spindeln langsamer als BT40-Varianten. Moderne High-End-BT50-Spindeln verwenden jedoch fortschrittliche Kühlsysteme und Keramiklager. Diese Premium-Konfigurationen können außergewöhnlich hohe Drehzahlen erreichen. Für diese Spezialfähigkeit zahlen Sie einen erheblichen Kapitalaufschlag.
A: Die Aufrüstung hängt stark von Ihrem Fräserdurchmesser und der Schnitttiefe ab. Als allgemeine Branchenregel gilt, dass für die kontinuierliche Schruppbearbeitung von Materialien über 40 HRC eine BT50-Schnittstelle erforderlich ist. Sie benötigen BT50 auch, wenn Sie Wendeplattenfräser mit einer Größe von mehr als drei Zoll betreiben. Dem BT40 fehlt einfach die Zugkraft der Deichsel für diese schweren Anwendungen.


