

Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 24/10/2026 Origine: Sito


Molti responsabili di produzione faticano a scegliere tra l'efficienza ad alta velocità di un centro di maschiatura CNC e la versatilità per impieghi gravosi di un centro di lavoro verticale (VMC) standard. Non sei solo se trovi difficile questa decisione. Entrambe le opzioni rientrano nell’ambito più ampio dei centri di lavoro CNC, ma perseguono obiettivi operativi distinti. La scelta dell’architettura macchina sbagliata porta spesso a gravi conseguenze. Potresti riscontrare tempi di ciclo strozzati da un lato o rigidità di taglio inadeguata dall'altro.
Questo articolo fornisce un quadro basato sull'evidenza per valutare entrambe le macchine. Imparerai a valutare le tue opzioni in base alla tua specifica combinazione di parti e alla durezza del materiale. Esaminiamo inoltre i vincoli relativi all'impronta della struttura e il ritorno sull'investimento (ROI) mirato. Comprendendo le differenze cinematiche fondamentali, puoi specificare con sicurezza l'attrezzatura giusta per la tua officina.
Rigidità e velocità: i VMC sono costruiti per coppie elevate e asportazioni pesanti su metalli duri; I centri di maschiatura CNC sono ottimizzati per accelerazioni, decelerazioni e cambi utensili rapidi.
Abbinamento dell'applicazione: un centro di maschiatura CNC compatto è la scelta più redditizia per pezzi in alluminio, ottone o pressofusi di grandi volumi che richiedono operazioni di foratura e maschiatura estese.
Limitazioni degli utensili: i centri di maschiatura utilizzano generalmente mandrini BT30/BBT30, limitando la loro capacità di eseguire fresature di spianatura profonde e aggressive rispetto ai mandrini BT40 o BT50 standard sui VMC.
Fattore di ROI: la decisione dovrebbe essere dettata dai colli di bottiglia specifici del tempo di ciclo e dal materiale primario dei cicli di produzione, non solo dalle spese in conto capitale iniziali.
Prima di emettere un ordine d'acquisto, è necessario definire chiari criteri di successo. L'acquisizione di una macchina di successo appare diversa per ogni struttura. Per alcuni, il successo significa ridurre il tempo di ciclo complessivo del 20%. Per altri, comporta il raggiungimento di tolleranze geometriche più strette sui metalli ferrosi. A volte, massimizzare lo spazio limitato della fabbrica guida l’intera decisione di acquisto. Identificare tempestivamente il collo di bottiglia principale previene costosi disallineamenti.
Molti negozi cadono nella trappola della versatilità. Gli acquirenti spesso si orientano verso un VMC standard perché sembra un investimento più sicuro e 'tuttofare'. Tuttavia, l’acquisto di una macchina pesante per componenti leggeri comporta uno spreco di capitale e tempo operativo. Una macchina dedicata e specializzata spesso produce un ROI molto più rapido. Dovresti evitare di progettare eccessivamente la tua soluzione di attrezzatura. Adatta la macchina rigorosamente alle attività che svolgi effettivamente quotidianamente.
Le valutazioni dei materiali e dei volumi devono guidare la vostra scelta. Le applicazioni con volumi elevati e metalli leggeri richiedono una cinematica della macchina specifica. Questi lavori richiedono movimenti rapidi degli assi e risposte istantanee del mandrino. Al contrario, le applicazioni a basso volume e con acciaio pesante richiedono massicci telai in ghisa e mandrini a coppia elevata. Se utilizzi dissipatori di calore in alluminio tutto il giorno, hai bisogno di velocità. Se lavorate staffe aerospaziali in Inconel, avete bisogno di coppia e rigidità.
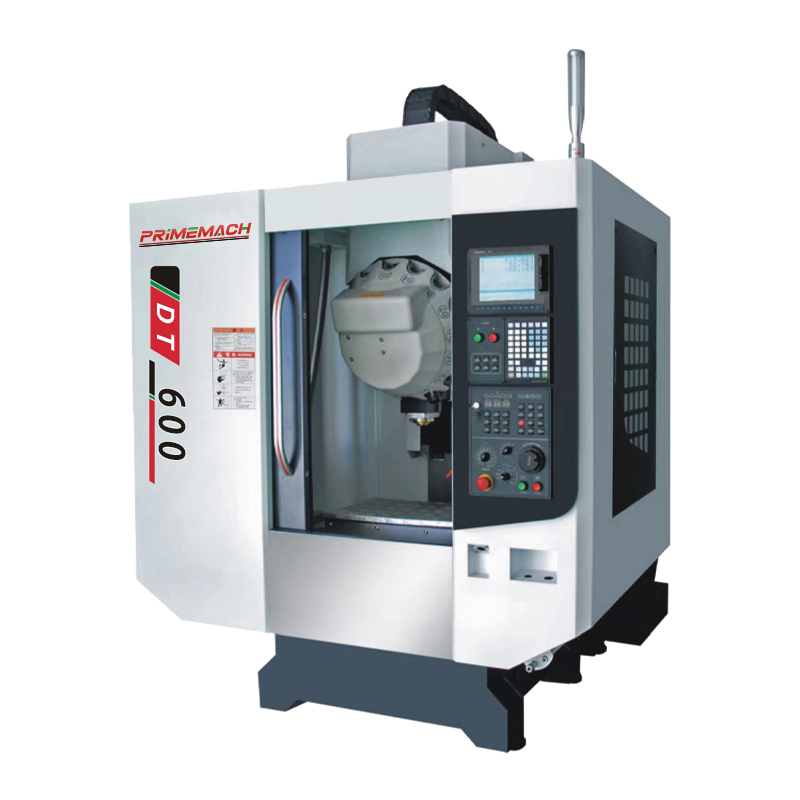
Per prendere una decisione informata, è necessario comprendere in che modo queste macchine differiscono strutturalmente. Gli ingegneri progettano centri di maschiatura e VMC per limiti fisici completamente diversi. Queste variazioni architettoniche fondamentali determinano le prestazioni di ciascuna macchina sul tuo pavimento.
La dinamica del mandrino rappresenta la divergenza più significativa. I centri di maschiatura utilizzano mandrini BT30 o BBT30 ad azionamento diretto ad alta velocità. Questi mandrini accelerano e decelerano quasi istantaneamente. Eccellono nella maschiatura rapida e rigida. I VMC standard sono generalmente dotati di mandrini BT40/BT50 con trasmissione a cinghia o ingranaggi. Questi coni più grandi forniscono una coppia elevata a regimi più bassi, consentendo un'asportazione pesante su leghe tenaci.
Anche le velocità del cambio utensile automatico (ATC) variano notevolmente. I centri di intercettazione solitamente utilizzano ATC a torretta o montati frontalmente. Questi meccanismi scambiano gli strumenti in modo incredibilmente veloce. I tempi da utensile a utensile spesso scendono sotto 1,5 secondi. I VMC standard si basano su ATC a braccio oscillante più pesanti. Sebbene siano robusti, trasportano strumenti più pesanti e in genere impiegano da 2,5 a 4 secondi per cambio utensile. Nel corso di migliaia di cicli, quei secondi si trasformano in ore di tempo di produzione perduta.
Le configurazioni dell'accelerazione degli assi e delle guide separano ulteriormente le due piattaforme. Un centro di maschiatura presenta getti più leggeri. Questa massa ridotta consente un'accelerazione estrema della forza G sulle guide lineari. Il tempo non di taglio precipita man mano che il mandrino si sposta tra le posizioni dei fori. I getti VMC più pesanti limitano l'accelerazione. La loro massa fornisce un eccellente smorzamento delle vibrazioni ma limita fortemente la velocità di traslazione rapida.
Tabella 1: Confronto delle specifiche architettoniche principali
Specifica |
Centro di maschiatura CNC |
VMC standard |
|---|---|---|
Cono del mandrino |
BT30/BBT30 |
BT40/BT50 |
Tipo di unità |
Guida diretta |
A cinghia o ad ingranaggi |
Orario cambio utensile |
1,0 - 1,5 secondi |
2,5 - 4,0 secondi |
Accelerazione |
Forza G elevata (massa leggera) |
Moderato (massa pesante) |
Materiale target primario |
Alluminio, Ottone, Plastica |
Acciaio, Titanio, Ghisa |
Alcuni settori prosperano quando si implementa a Centro di maschiatura CNC . Queste macchine eccellono in ambienti ad alto volume in cui i cambi di utensile avvengono frequentemente. L’industria 3C (computer, comunicazioni ed elettronica di consumo) fa molto affidamento su di essi. Gli alloggiamenti degli smartphone, i telai dei laptop e i telai dei tablet richiedono centinaia di piccoli fori praticati e maschiati. I centri di maschiatura completano queste operazioni in una frazione del tempo impiegato da un VMC.
Anche le parti pressofuse automobilistiche rappresentano un caso d’uso ideale. I produttori che producono coperture motore o alloggiamenti di trasmissione in alluminio beneficiano di tempi truciolo-truciolo rapidi. I produttori di dispositivi medici utilizzano queste macchine per produrre in modo efficiente strumenti chirurgici e impianti ortopedici. L’estrema velocità consente alle fabbriche di raggiungere quote di produzione aggressive.
Questa architettura funziona perfettamente come a Centro di lavoro CNC per minuteria . Quando le parti rientrano in un'area di lavoro più piccola, non sono necessarie grandi corse degli assi. Si ottengono tempi truciolo-truciolo superiori mantenendo gli utensili più vicini al pezzo. Il veloce ATC della torretta garantisce che il mandrino dedichi più tempo al taglio e meno tempo all'attesa.
L’ingombro e l’efficienza della struttura forniscono un altro enorme vantaggio. UN il centro di maschiatura CNC compatto massimizza i ricavi per metro quadrato. Le fabbriche possono installare tre centri di maschiatura nello spazio richiesto per due VMC standard. Diventano possibili celle di lavoro ad alta densità. Inoltre, i motori mandrino più piccoli e gli assi più leggeri consumano molta meno elettricità. Il minore consumo energetico complessivo aiuta a migliorare i margini operativi giornalieri.
Nonostante la velocità incredibile di un centro di maschiatura, molte applicazioni richiedono assolutamente un centro di lavoro verticale standard. L'asportazione di materiale pesante richiede una rigidità senza compromessi. Quando si lavora titanio, acciaio per utensili o ghisa, la coppia del mandrino di fascia bassa non è negoziabile. Un mandrino BT40 o BT50 solca materiali resistenti senza bloccarsi. Se provi a spingere troppo forte un mandrino BT30 nell'acciaio, rischi di mandare in stallo il motore o di rompere gli utensili.
Lo smorzamento delle vibrazioni rimane un fattore critico per la finitura superficiale e la durata dell'utensile. Un VMC standard utilizza un telaio in ghisa più pesante. Questa base massiccia assorbe le forze di taglio in modo efficiente. Previene le vibrazioni durante le operazioni di fresatura aggressive. Anche le operazioni di alesatura di grande diametro richiedono questa stabilità strutturale. La struttura più leggera di un centro di maschiatura semplicemente non è in grado di assorbire le vibrazioni armoniche generate da tagli di sgrossatura pesanti.
La flessibilità è fondamentale per cambiare lavoro. Standard I centri di lavoro CNC offrono una soluzione più sicura per i produttori a contratto. Se non puoi prevedere il tuo futuro mix di componenti, la versatilità diventa la tua migliore difesa. Una VMC gestisce l'alluminio in modo abbastanza efficiente, ma il giorno successivo può ruotare facilmente per lavorare un lotto di componenti in acciaio inossidabile. I negozi a contratto che richiedono la massima versatilità di solito preferiscono i VMC standard per gestire le richieste imprevedibili dei clienti.
L'acquisto di una nuova macchina implica molto più che la semplice selezione delle giuste specifiche. È necessario prepararsi alle realtà operative e ai costi di implementazione nascosti. Le transizioni degli strumenti spesso sorprendono i responsabili della produzione. Se la tua officina attualmente standardizza gli utensili BT40, il passaggio a un centro di maschiatura richiede l'acquisto di portautensili BT30 o BBT30 completamente nuovi. Questa spesa iniziale per l'attrezzatura può essere notevole. È necessario tenere conto delle nuove pinze, dei prigionieri di trazione e dei supporti per calettamento.
La preparazione all'automazione richiede un'attenta valutazione. Molti negozi moderni integrano sistemi di carico e scarico robotizzati. I VMC standard offrono generalmente porte laterali spaziose o opzioni di porte automatiche progettate per l'automazione. I centri di maschiatura sono spesso dotati di tavoli fissi o di design altamente specifici a caricamento frontale. È necessario pianificare attentamente l'integrazione robotica. Discutere i vincoli di accesso dei robot con il costruttore della macchina utensile nelle prime fasi della fase di approvvigionamento.
I rischi di spostamento termico rappresentano una sfida operativa unica per le macchine ad alta velocità. Le velocità di spostamento estremamente rapide dei centri di maschiatura generano un calore significativo lungo le viti a ricircolo di sfere e le guide. Con l’aumento della temperatura il telaio della macchina può espandersi leggermente. Questa espansione influisce sulle tolleranze strette su un lungo turno. È necessario valutare le caratteristiche di compensazione termica in fase di acquisto. Cerca macchine che offrono viti a sfere raffreddate o algoritmi avanzati di compensazione termica basati su software per mantenere la precisione.
La scelta tra queste due piattaforme richiede un approccio logico e basato sui dati. Puoi utilizzare una semplice matrice decisionale per guidare il tuo team. Analizza i file delle parti correnti e previsti per vedere dove rientrano le tue operazioni.
Segui questa matrice logica di base:
Se più del 70% delle tue operazioni comportano foratura e maschiatura su metalli non ferrosi (come alluminio o ottone), dovresti selezionare un centro di maschiatura CNC. I vantaggi in termini di velocità domineranno il vostro ciclo produttivo.
Se la sgrossatura pesante, gli involucri di pezzi di grandi dimensioni o i componenti in acciaio dominano il tuo programma, devi selezionare un VMC standard. La rigidità e la coppia determineranno il tuo successo.
Non basare mai la tua decisione finale esclusivamente su una brochure. Consigliamo vivamente di richiedere un taglio di prova. Invia i tuoi file CAD/CAM reali al costruttore della macchina utensile. Chiedi loro di eseguire una simulazione di studio del tempo utilizzando la tua parte specifica. Verificare le dichiarazioni sulla durata del ciclo prima di emettere un ordine di acquisto. Assistere al taglio di prova consente di verificare la qualità della finitura superficiale e i tempi truciolo-truciolo effettivi. Questo passaggio di verifica rimuove le congetture dal tuo investimento di capitale.
Nessuna delle due macchine è universalmente superiore all’altra. La scelta corretta dipende interamente dall'allineamento della cinematica della macchina alle vostre esigenze specifiche. È necessario valutare i requisiti metallurgici e gli obiettivi volumetrici delle parti. La produzione di alluminio ad alta velocità richiede l’agilità di un centro di maschiatura. Il monopolio dell'acciaio pesante richiede la forza bruta di un VMC standard.
Il prossimo passo prevede l'audit del tuo attuale piano di produzione. Misura il tuo tempo non tagliente esistente. Tieni traccia di quanti secondi le tue macchine attuali impiegano per eseguire cambi utensile e movimenti rapidi. Se quei secondi senza valore aggiunto dominano i tempi del ciclo, il passaggio a un centro di maschiatura ad alta velocità è matematicamente giustificato. Analizza i tuoi dati, consulta gli operatori e prendi una decisione guidata dalla realtà del tempo di ciclo piuttosto che dall'abitudine.
R: Sì, può. Tuttavia, è principalmente limitato alla fresatura, alla profilatura e alla sfacciatura di materiali più morbidi come alluminio e plastica. La minore rigidità del mandrino BT30 gli impedisce di eseguire tagli di fresatura profondi e aggressivi comunemente eseguiti su una VMC standard.
R: I centri di maschiatura in genere realizzano cambi utensile incredibilmente rapidi, spesso tra 1 e 1,5 secondi. I VMC standard di solito durano in media da 2,5 a 4 secondi. Sulle parti che richiedono dozzine di fori e filettature, questi secondi risparmiati si sommano in un significativo risparmio di tempo quotidiano.
R: Sì. Molti moderni centri di maschiatura accettano facilmente tavole rotanti compatte. Questo retrofit consente la lavorazione su più lati di pezzi piccoli e complessi. È necessario prestare molta attenzione ai limiti di peso, poiché i perni e i tavoli gestiscono capacità strettamente limitate.
R: Un centro di maschiatura richiede generalmente dal 30% al 50% di spazio in meno rispetto a un VMC standard. Questo design compatto consente ai negozi di implementare celle di lavoro ad alta densità, aumentando significativamente i ricavi generati per metro quadrato di superficie della fabbrica.


