

Visualizações: 0 Autor: Editor do site Tempo de publicação: 24/10/2026 Origem: Site


Muitos gerentes de produção lutam para escolher entre a eficiência de alta velocidade de um centro de rosqueamento CNC e a versatilidade para serviços pesados de um Centro de Usinagem Vertical (VMC) padrão. Você não está sozinho se achar esta decisão desafiadora. Ambas as opções se enquadram no âmbito mais amplo dos centros de usinagem CNC, mas atendem a objetivos operacionais distintos. A seleção da arquitetura de máquina errada geralmente leva a consequências graves. Você pode enfrentar tempos de ciclo limitados, por um lado, ou rigidez de corte inadequada, por outro.
Este artigo fornece uma estrutura baseada em evidências para avaliar ambas as máquinas. Você aprenderá a avaliar suas opções com base na mistura específica de peças e na dureza do material. Também examinamos as restrições de ocupação das instalações e o retorno sobre o investimento (ROI) direcionado. Ao compreender as diferenças cinemáticas fundamentais, você pode especificar com segurança o equipamento certo para o seu chão de fábrica.
Rigidez versus velocidade: Os VMCs são construídos para alto torque e remoção pesada de material em metais duros; Os centros de rosqueamento CNC são otimizados para rápida aceleração, desaceleração e trocas rápidas de ferramentas.
Correspondência de aplicação: Um centro de rosqueamento CNC compacto é a escolha mais lucrativa para peças de alto volume de alumínio, latão ou fundidas sob pressão que exigem furação e rosqueamento extensivos.
Limitações de ferramentas: Os centros de rosqueamento geralmente utilizam fusos BT30/BBT30, limitando sua capacidade de realizar fresamento frontal profundo e agressivo em comparação com os fusos BT40 ou BT50 padrão em VMCs.
Driver de ROI: A decisão deve ser ditada pelos gargalos específicos do tempo de ciclo e pelo material primário de suas execuções de produção, e não apenas pelas despesas de capital iniciais.
Antes de emitir um pedido de compra, você deve definir critérios de sucesso claros. Uma aquisição de máquina bem-sucedida parece diferente para cada instalação. Para alguns, o sucesso significa reduzir o tempo geral do ciclo em 20%. Para outros, envolve alcançar tolerâncias geométricas mais rigorosas em metais ferrosos. Às vezes, maximizar o espaço limitado da fábrica determina toda a decisão de compra. Identificar antecipadamente o seu principal gargalo evita desalinhamentos dispendiosos.
Muitas lojas caem na armadilha da versatilidade. Os compradores geralmente preferem um VMC padrão porque parece um investimento mais seguro e “pau para toda obra”. No entanto, comprar uma máquina pesada para peças leves desperdiça capital e tempo operacional. Uma máquina dedicada e especializada geralmente produz um ROI muito mais rápido. Você deve evitar engenharia excessiva em sua solução de equipamento. Combine a máquina estritamente com as tarefas que você realmente executa diariamente.
Avaliações de materiais e volumes devem orientar sua escolha. Aplicações de metal leve de alto volume exigem cinemáticas de máquina distintas. Esses trabalhos exigem movimentos rápidos do eixo e respostas instantâneas do fuso. Por outro lado, aplicações de baixo volume e aço pesado exigem estruturas maciças de ferro fundido e fusos de alto torque. Se você usa dissipadores de calor de alumínio o dia todo, precisa de velocidade. Se você usinar suportes aeroespaciais de inconel, precisará de torque e rigidez.
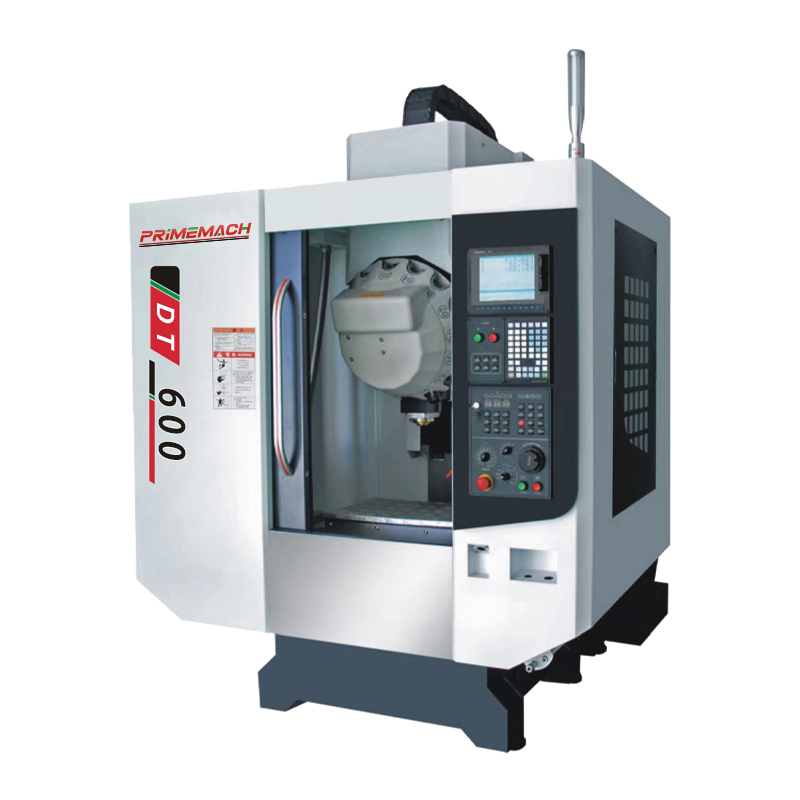
Para tomar uma decisão informada, você deve compreender como essas máquinas diferem estruturalmente. Os engenheiros projetam centros de rosqueamento e VMCs para limites físicos totalmente diferentes. Essas principais variações arquitetônicas determinam o desempenho de cada máquina em seu piso.
A dinâmica do fuso representa a divergência mais significativa. Os centros de rosqueamento utilizam fusos BT30 ou BBT30 de alta velocidade e acionamento direto. Esses fusos aceleram e desaceleram quase instantaneamente. Eles se destacam em rosqueamento rápido e rígido. Os VMCs padrão normalmente apresentam fusos BT40/BT50 acionados por correia ou com engrenagens. Esses cones maiores proporcionam alto torque em RPMs mais baixas, permitindo remoção pesada de material em ligas resistentes.
As velocidades do trocador automático de ferramentas (ATC) também variam drasticamente. Os centros de escuta geralmente implantam ATCs tipo torre ou montados na frente. Esses mecanismos trocam de ferramentas com uma rapidez incrível. Os tempos entre ferramentas geralmente caem abaixo de 1,5 segundos. Os VMCs padrão contam com ATCs mais pesados e de braço oscilante. Embora robustos, eles carregam ferramentas mais pesadas e normalmente levam de 2,5 a 4 segundos para cada troca de ferramenta. Ao longo de milhares de ciclos, esses segundos se transformam em horas de tempo de produção perdido.
A aceleração do eixo e as configurações das guias separam ainda mais as duas plataformas. Um centro de rosqueamento apresenta peças fundidas mais leves. Esta massa reduzida permite aceleração extrema da força G em guias lineares. O tempo sem corte cai à medida que o fuso passa entre os locais dos furos. Fundições VMC mais pesadas limitam a aceleração. Sua massa proporciona excelente amortecimento de vibrações, mas restringe severamente as taxas de deslocamento rápido.
Tabela 1: Comparação das principais especificações arquitetônicas
Especificação |
Centro de rosqueamento CNC |
VMC padrão |
|---|---|---|
Afunilamento do fuso |
BT30 / BBT30 |
BT40 / BT50 |
Tipo de unidade |
Acionamento direto |
Cinto ou Engrenagem |
Tempo de troca de ferramenta |
1,0 - 1,5 segundos |
2,5 - 4,0 segundos |
Aceleração |
Alta Força G (Massa Leve) |
Moderado (massa pesada) |
Material alvo primário |
Alumínio, Latão, Plásticos |
Aço, Titânio, Ferro Fundido |
Certas indústrias prosperam quando implantam um Centro de rosqueamento CNC . Essas máquinas se destacam em ambientes de alto volume, onde as trocas de ferramentas acontecem com frequência. A indústria 3C (computadores, comunicações e produtos eletrônicos de consumo) depende fortemente deles. As caixas de smartphones, chassis de laptop e estruturas de tablets exigem centenas de pequenos furos perfurados e roscados. Os centros de rosqueamento finalizam essas operações em uma fração do tempo que leva um VMC.
Peças automotivas fundidas também representam um caso de uso ideal. Os fabricantes que produzem tampas de motor ou carcaças de transmissão em alumínio se beneficiam de tempos rápidos de chip a chip. Os fabricantes de dispositivos médicos usam essas máquinas para produzir instrumentos cirúrgicos e implantes ortopédicos com eficiência. A velocidade extrema permite que as fábricas atinjam cotas de produção agressivas.
Esta arquitetura funciona perfeitamente como um Centro de usinagem CNC para peças pequenas . Quando as peças cabem em um envelope de trabalho menor, você não precisa de grandes deslocamentos de eixo. Você ganha tempos superiores de cavaco a cavaco mantendo a ferramenta mais próxima da peça de trabalho. A rápida torre ATC garante que o fuso passe mais tempo cortando e menos tempo esperando.
A pegada e a eficiência das instalações proporcionam outra grande vantagem. UM centro de rosqueamento CNC compacto maximiza a receita por metro quadrado. As fábricas podem instalar três centros de rosqueamento no espaço necessário para dois VMCs padrão. Células de trabalho de alta densidade tornam-se possíveis. Além disso, motores de fuso menores e eixos mais leves consomem significativamente menos eletricidade. O menor consumo geral de energia ajuda a melhorar suas margens operacionais diárias.
Apesar da velocidade alucinante de um centro de rosqueamento, muitas aplicações exigem absolutamente um centro de usinagem vertical padrão. A remoção pesada de material requer rigidez intransigente. Ao usinar titânio, aço ferramenta ou ferro fundido, o torque inferior do fuso não é negociável. Um fuso BT40 ou BT50 atravessa materiais resistentes sem travar. Se você tentar empurrar um fuso BT30 com muita força em aço, você corre o risco de parar o motor ou quebrar as ferramentas.
O amortecimento de vibrações continua sendo um fator crítico para o acabamento superficial e a vida útil da ferramenta. Um VMC padrão utiliza uma estrutura de ferro fundido mais pesada. Esta base maciça absorve as forças de corte de forma eficiente. Evita vibrações durante operações agressivas de fresamento de topo. As operações de mandrilamento de grandes diâmetros também exigem esta estabilidade estrutural. A estrutura mais leve de um centro de rosqueamento simplesmente não consegue absorver as vibrações harmônicas geradas por cortes de desbaste pesados.
A flexibilidade é fundamental para mudar de emprego. Padrão Os centros de usinagem CNC oferecem uma alternativa mais segura para fabricantes terceirizados. Se você não consegue prever seu mix futuro de peças, a versatilidade se torna sua melhor defesa. Um VMC manuseia alumínio com bastante eficiência, mas gira facilmente para usinar um lote de componentes de aço inoxidável no dia seguinte. Lojas terceirizadas que exigem versatilidade máxima geralmente preferem VMCs padrão para lidar com demandas imprevisíveis dos clientes.
A aquisição de uma nova máquina envolve mais do que apenas selecionar as especificações corretas. Você deve se preparar para as realidades operacionais e os custos ocultos de implementação. As transições de ferramentas muitas vezes surpreendem os gerentes de produção. Se sua oficina atualmente padroniza as ferramentas BT40, a transição para um centro de rosqueamento requer a compra de porta-ferramentas BT30 ou BBT30 totalmente novos. Esta despesa inicial com ferramentas pode ser substancial. Você deve levar em conta novas pinças, pinos de tração e suportes de ajuste retrátil.
A prontidão da automação requer uma avaliação cuidadosa. Muitas oficinas modernas integram sistemas robóticos de carga e descarga. Os VMCs padrão geralmente oferecem portas laterais espaçosas ou opções de portas automáticas projetadas para automação. Os centros de rosqueamento geralmente apresentam mesas fixas ou designs de carregamento frontal altamente específicos. Você deve planejar cuidadosamente sua integração robótica. Discuta as restrições de acesso do robô com o fabricante da máquina-ferramenta no início da fase de aquisição.
Os riscos de deslocamento térmico representam um desafio operacional único para máquinas de alta velocidade. As taxas de deslocamento extremamente rápidas dos centros de rosqueamento geram calor significativo ao longo dos parafusos esféricos e das guias. À medida que as temperaturas aumentam, a estrutura da máquina pode expandir-se ligeiramente. Essa expansão afeta tolerâncias rígidas durante um turno longo. Você deve avaliar os recursos de compensação térmica durante a fase de compra. Procure máquinas que ofereçam fusos de esferas refrigerados ou algoritmos avançados de compensação térmica baseados em software para manter a precisão.
A escolha entre essas duas plataformas requer uma abordagem lógica e baseada em dados. Você pode usar uma matriz de decisão simples para orientar sua equipe. Analise seus arquivos de peças atuais e projetados para ver onde suas operações se enquadram.
Siga esta matriz lógica básica:
Se mais de 70% de suas operações envolvem perfuração e rosqueamento em metais não ferrosos (como alumínio ou latão), você deve selecionar um centro de rosqueamento CNC. As vantagens de velocidade dominarão seu ciclo de produção.
Se desbaste pesado, envelopes de peças grandes ou componentes de aço dominarem sua programação, você deverá selecionar um VMC padrão. Rigidez e torque ditarão seu sucesso.
Nunca baseie sua decisão final apenas em um folheto. Recomendamos fortemente exigir um corte de teste. Envie seus arquivos CAD/CAM reais para o fabricante da máquina-ferramenta. Peça-lhes que executem uma simulação de estudo de tempo usando sua peça específica. Verifique suas declarações de tempo de ciclo antes de emitir um pedido de compra. Testemunhar o corte de teste permite verificar a qualidade do acabamento superficial e os tempos reais entre cavacos. Esta etapa de verificação elimina suposições sobre seu investimento de capital.
Nenhuma das máquinas é universalmente superior à outra. A escolha correta depende inteiramente do alinhamento da cinemática da máquina com suas demandas específicas. Você deve pesar os requisitos metalúrgicos e as metas volumétricas de suas peças. A produção de alumínio em alta velocidade exige a agilidade de um centro de rosqueamento. A monopolização de aço pesado requer a força bruta de um VMC padrão.
Sua próxima etapa envolve auditar seu atual local de produção. Meça o seu tempo sem corte existente. Acompanhe quantos segundos suas máquinas atuais gastam executando trocas de ferramentas e movimentos rápidos. Se esses segundos sem valor agregado dominarem seus tempos de ciclo, a transição para um centro de rosqueamento de alta velocidade é matematicamente justificada. Analise seus dados, consulte os operadores e tome uma decisão baseada na realidade do tempo de ciclo e não no hábito.
R: Sim, pode. No entanto, limita-se principalmente ao fresamento leve, perfilamento e faceamento em materiais mais macios, como alumínio e plásticos. A menor rigidez do fuso BT30 evita que ele realize cortes de fresamento profundos e agressivos, normalmente executados em um VMC padrão.
R: Os centros de rosqueamento normalmente conseguem trocas de ferramentas incrivelmente rápidas, geralmente entre 1 a 1,5 segundos. Os VMCs padrão geralmente duram em média 2,5 a 4 segundos. Em peças que exigem dezenas de furos e roscas roscadas, esses segundos economizados resultam em economias significativas de tempo diário.
R: Sim. Muitos centros de rosqueamento modernos aceitam facilmente mesas rotativas compactas. Este retrofit permite a usinagem multifacetada em peças pequenas e complexas. Você deve prestar muita atenção aos limites de peso, pois seus munhões e mesas suportam capacidades estritamente limitadas.
R: Um centro de rosqueamento geralmente requer de 30% a 50% menos área ocupada do que um VMC padrão. Esse design compacto permite que as lojas implantem células de trabalho de alta densidade, aumentando significativamente a receita gerada por metro quadrado de espaço fabril.


