

Просмотры: 0 Автор: Редактор сайта Время публикации: 24.10.2026 Происхождение: Сайт


Многим руководителям производства приходится выбирать между высокой производительностью резьбонарезного центра с ЧПУ и универсальностью стандартного вертикального обрабатывающего центра (VMC) для тяжелых условий эксплуатации. Вы не одиноки, если вам кажется, что это решение является трудным. Оба варианта подпадают под более широкую категорию обрабатывающих центров с ЧПУ, но служат разным эксплуатационным целям. Выбор неправильной архитектуры машины часто приводит к тяжелым последствиям. С одной стороны, вы можете столкнуться с ограниченным временем цикла или недостаточной жесткостью резки с другой.
В этой статье представлена научно обоснованная основа для оценки обеих машин. Вы научитесь оценивать варианты на основе конкретного состава деталей и твердости материала. Мы также изучаем ограничения по площади объекта и целевую рентабельность инвестиций (ROI). Понимая фундаментальные кинематические различия, вы можете с уверенностью выбрать подходящее оборудование для вашего цеха.
Жесткость и скорость: VMC рассчитаны на высокий крутящий момент и съемку тяжелых материалов при обработке твердых металлов; Резьбовые центры с ЧПУ оптимизированы для быстрого ускорения, замедления и быстрой смены инструмента.
Совместимость с областью применения: Компактный резьбонарезной центр с ЧПУ является наиболее выгодным выбором для крупносерийного производства деталей из алюминия, латуни или литья под давлением, требующих обширного сверления и нарезания резьбы.
Ограничения на инструмент: В резьбонарезных центрах обычно используются шпиндели BT30/BBT30, что ограничивает их возможности выполнять глубокое и агрессивное торцевое фрезерование по сравнению со стандартными шпинделями BT40 или BT50 на VMC.
Стимул рентабельности инвестиций: решение должно быть продиктовано конкретными узкими местами цикла и основным материалом для ваших производственных циклов, а не только авансовыми капитальными затратами.
Прежде чем оформить заказ на поставку, вы должны определить четкие критерии успеха. Успешное приобретение оборудования выглядит по-разному для каждого предприятия. Для некоторых успех означает сокращение общего времени цикла на 20%. По мнению других, это предполагает достижение более жестких геометрических допусков на черных металлах. Иногда решение о покупке зависит от максимизации ограниченной площади завода. Раннее выявление основного узкого места предотвращает дорогостоящие несогласованности.
Многие магазины попадают в ловушку универсальности. Покупатели часто склоняются к стандартному VMC, потому что он кажется более безопасным и универсальным вложением. Однако покупка тяжелого станка для легких деталей приводит к потере капитала и рабочего времени. Выделенная специализированная машина часто обеспечивает гораздо более быструю окупаемость инвестиций. Вам следует избегать чрезмерного проектирования вашего оборудования. Строго подбирайте машину для задач, которые вы фактически выполняете ежедневно.
Оценка материала и объема должна определять ваш выбор. Обработка больших объемов изделий из легких металлов требует четкой кинематики станка. Эти работы требуют быстрых перемещений осей и мгновенной реакции шпинделя. И наоборот, для небольших объемов обработки тяжелой стали требуются массивные чугунные рамы и шпиндели с высоким крутящим моментом. Если вы целый день используете алюминиевые радиаторы, вам нужна скорость. Если вы обрабатываете кронштейны из аэрокосмического материала из инконеля, вам необходимы крутящий момент и жесткость.
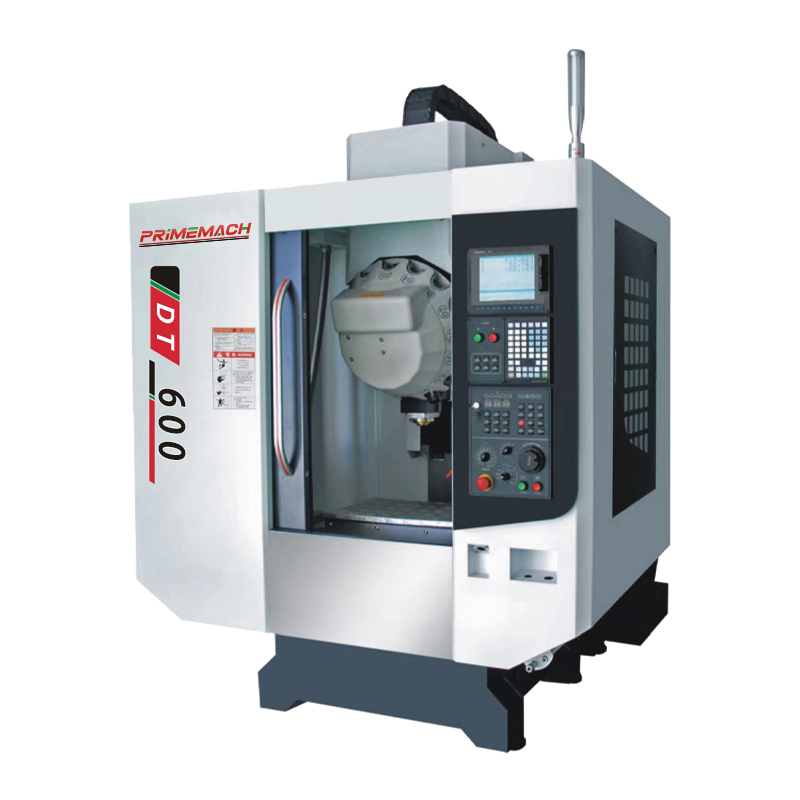
Чтобы принять обоснованное решение, необходимо понимать, чем эти машины отличаются конструктивно. Инженеры проектируют центры выпуска и VMC для совершенно разных физических ограничений. Эти основные архитектурные различия определяют, как каждая машина будет работать на вашем полу.
Динамика шпинделя представляет собой наиболее значительное расхождение. В нарезных центрах используются высокоскоростные шпиндели BT30 или BBT30 с прямым приводом. Эти шпиндели ускоряются и замедляются практически мгновенно. Они превосходно выполняют быстрое жесткое нарезание резьбы. Стандартные VMC обычно оснащены шпинделями BT40/BT50 с ременным или зубчатым приводом. Эти конусы большего размера обеспечивают высокий крутящий момент при более низких оборотах, что позволяет снимать большие объемы припуска при обработке твердых сплавов.
Скорость автоматического устройства смены инструмента (ATC) также сильно различается. В перехватывающих центрах обычно используются турельные или передние УВД. Эти механизмы невероятно быстро меняют инструменты. Время от инструмента к инструменту часто составляет менее 1,5 секунды. Стандартные VMC основаны на более тяжелых УВД с поворотным рычагом. Несмотря на свою надежность, они несут более тяжелые инструменты, и смена инструмента обычно занимает от 2,5 до 4 секунд. За тысячи циклов эти секунды превращаются в часы потерянного производственного времени.
Конфигурации ускорения оси и направляющих еще больше разделяют две платформы. В выпускном центре используются более легкие отливки. Эта уменьшенная масса обеспечивает экстремальное ускорение с помощью силы перегрузки на линейных направляющих. Время без резки резко сокращается, поскольку шпиндель перемещается между отверстиями. Более тяжелые отливки из VMC ограничивают ускорение. Их масса обеспечивает превосходное гашение вибраций, но серьезно ограничивает скорость быстрого перемещения.
Таблица 1. Сравнение основных архитектурных характеристик
Спецификация |
Нарезной центр с ЧПУ |
Стандартный ВМК |
|---|---|---|
Конус шпинделя |
БТ30 / ББТ30 |
БТ40/БТ50 |
Тип привода |
Прямой привод |
Ремень или редуктор |
Время смены инструмента |
1,0–1,5 секунды |
2,5–4,0 секунды |
Ускорение |
Высокая перегрузка (легкая масса) |
Умеренный (тяжелая масса) |
Первичный целевой материал |
Алюминий, латунь, пластик |
Сталь, Титан, Чугун |
Некоторые отрасли процветают при развертывании Резьбовой центр с ЧПУ . Эти машины превосходно работают в условиях больших объемов работ, где часто происходит смена инструментов. Индустрия 3C (компьютеры, связь и бытовая электроника) во многом зависит от них. Корпуса смартфонов, корпуса ноутбуков и корпуса планшетов требуют сотен крошечных просверленных и нарезанных отверстий. Центры по выпуску продукции выполняют эти операции за долю времени, которое требуется VMC.
Литые автомобильные детали также представляют собой идеальный вариант использования. Производители, производящие алюминиевые крышки двигателей или кожухи трансмиссии, получают выгоду от быстрого перехода от стружки к струже. Производители медицинского оборудования используют эти машины для эффективного производства хирургических инструментов и ортопедических имплантатов. Чрезвычайная скорость позволяет заводам достигать агрессивных производственных квот.
Эта архитектура прекрасно функционирует как Обрабатывающий центр с ЧПУ для обработки мелких деталей . Когда детали помещаются в меньший рабочий диапазон, вам не нужны большие перемещения по осям. Вы сокращаете время от стружки до стружки, располагая инструмент ближе к заготовке. Быстрая револьверная система ATC гарантирует, что шпиндель будет тратить больше времени на резку и меньше времени на ожидание.
Занимаемая площадь и эффективность объекта дают еще одно огромное преимущество. А компактный резьбонарезной центр с ЧПУ максимизирует доход на квадратный фут. Заводы могут установить три выпускных центра на площади, необходимой для двух стандартных VMC. Становятся возможными рабочие ячейки высокой плотности. Кроме того, меньшие по размеру шпиндельные двигатели и более легкие оси потребляют значительно меньше электроэнергии. Снижение общего энергопотребления помогает повысить ежедневную операционную прибыль.
Несмотря на невероятную скорость резьбонарезного центра, во многих случаях абсолютно необходим стандартный вертикальный обрабатывающий центр. Удаление тяжелых материалов требует бескомпромиссной жесткости. При обработке титана, инструментальной стали или чугуна крутящий момент шпинделя на низких оборотах не подлежит обсуждению. Шпиндель BT40 или BT50 обрабатывает твердые материалы без остановки. Если вы попытаетесь слишком сильно вдавить шпиндель BT30 в сталь, вы рискуете заблокировать двигатель или сломать инструменты.
Гашение вибрации остается решающим фактором качества поверхности и срока службы инструмента. Стандартный VMC использует более тяжелую чугунную раму. Это массивное основание эффективно поглощает силы резания. Это предотвращает вибрацию во время агрессивных операций концевого фрезерования. Операции растачивания большого диаметра также требуют такой структурной стабильности. Более легкая рама резьбонарезного станка просто не может поглотить гармонические вибрации, создаваемые тяжелыми черновыми резаниями.
Гибкость имеет первостепенное значение для смены рабочих мест. Стандартный Обрабатывающие центры с ЧПУ предлагают более безопасный вариант для контрактных производителей. Если вы не можете предсказать свой будущий состав деталей, универсальность станет вашей лучшей защитой. VMC достаточно эффективно обрабатывает алюминий, но на следующий день он легко поворачивается для обработки партии компонентов из нержавеющей стали. Контрактные магазины, которым требуется максимальная универсальность, обычно предпочитают стандартные VMC, чтобы справляться с непредсказуемыми требованиями клиентов.
Приобретение новой машины предполагает нечто большее, чем просто выбор правильных характеристик. Вы должны быть готовы к оперативным реалиям и скрытым затратам на внедрение. Смена оснастки часто удивляет руководителей производства. Если ваш цех в настоящее время стандартизирует инструменты BT40, переход на резьбонарезной центр потребует приобретения совершенно новых держателей инструментов BT30 или BBT30. Первоначальные затраты на оснастку могут быть значительными. Необходимо учитывать новые цанги, шпильки и термооправочные держатели.
Готовность к автоматизации требует тщательной оценки. Многие современные магазины оснащены роботизированными системами загрузки и разгрузки. Стандартные VMC обычно предлагают просторные боковые двери или варианты автоматических дверей, предназначенные для автоматизации. Разливные центры часто имеют фиксированные столы или весьма специфическую конструкцию с фронтальной загрузкой. Вы должны тщательно спланировать интеграцию роботов. Обсудите ограничения доступа роботов с производителем станков на раннем этапе закупок.
Риски теплового смещения представляют собой уникальную эксплуатационную проблему для высокоскоростных машин. Чрезвычайно высокая скорость перемещения центров нарезания резьбы приводит к значительному нагреву вдоль шариковых винтов и направляющих. При повышении температуры корпус машины может немного расшириться. Это расширение влияет на жесткие допуски в течение длинной смены. Вы должны оценить функции термокомпенсации на этапе покупки. Ищите станки, оснащенные охлаждаемыми ШВП или усовершенствованными программными алгоритмами термокомпенсации для обеспечения точности.
Выбор между этими двумя платформами требует логического подхода, основанного на данных. Вы можете использовать простую матрицу решений, чтобы направлять свою команду. Проанализируйте текущие и прогнозируемые файлы деталей, чтобы увидеть, к чему приведут ваши операции.
Следуйте этой базовой логической матрице:
Если более 70% ваших операций связаны со сверлением и нарезанием резьбы по цветным металлам (например, алюминию или латуни), вам следует включить в список резьбонарезной центр с ЧПУ. Преимущества скорости будут доминировать в вашем производственном цикле.
Если в вашем графике преобладает тяжелая черновая обработка, обработка крупных деталей или стальные компоненты, вам необходимо включить в список стандартный VMC. Жесткость и крутящий момент будут определять ваш успех.
Никогда не основывайте свое окончательное решение исключительно на брошюре. Мы настоятельно рекомендуем потребовать пробную резку. Отправьте фактические файлы CAD/CAM производителю станка. Попросите их запустить симуляцию временного исследования с использованием вашей конкретной детали. Прежде чем выдавать заказ на поставку, проверьте их заявления о времени цикла. Наблюдение за тестовой резкой позволяет вам проверить качество обработки поверхности и фактическое время от стружки до стружки. Этот этап проверки исключает догадки из ваших капиталовложений.
Ни одна машина не превосходит другую в целом. Правильный выбор полностью зависит от соответствия кинематики станка вашим конкретным требованиям. Вы должны взвесить металлургические требования и объемы ваших деталей. Высокоскоростное производство алюминия требует гибкости центра выпуска стали. Для измельчения тяжелой стали требуется грубая сила стандартного VMC.
Ваш следующий шаг включает в себя аудит текущего производственного цеха. Измерьте существующее время без резки. Отслеживайте, сколько секунд ваши текущие станки тратят на смену инструментов и быстрые перемещения. Если эти секунды, не добавляющие ценности, доминируют во времени вашего цикла, переход на высокоскоростной центр нарезания резьбы математически оправдан. Анализируйте свои данные, консультируйтесь с операторами и принимайте решения, руководствуясь реальностью времени цикла, а не привычкой.
О: Да, может. Однако в основном он ограничивается легким фрезерованием, профилированием и облицовкой более мягких материалов, таких как алюминий и пластик. Более низкая жесткость шпинделя BT30 не позволяет ему выполнять глубокие и агрессивные фрезерные резы, обычно выполняемые на стандартном станке VMC.
Ответ: В центрах нарезания резьбы обычно происходит невероятно быстрая смена инструмента, часто от 1 до 1,5 секунды. Стандартные VMC обычно составляют в среднем от 2,5 до 4 секунд. В деталях, требующих просверливания десятков отверстий и нарезания резьбы, эти сэкономленные секунды суммируются в значительную ежедневную экономию времени.
А: Да. Многие современные нарезные центры легко принимают компактные поворотные столы. Эта модернизация позволяет выполнять многостороннюю обработку небольших и сложных деталей. Вы должны обратить пристальное внимание на ограничения по весу, поскольку их цапфы и столы рассчитаны на строго ограниченную грузоподъемность.
Ответ: Центр выпуска обычно занимает на 30–50 % меньше места, чем стандартный VMC. Эта компактная конструкция позволяет магазинам развертывать рабочие ячейки с высокой плотностью размещения, что значительно увеличивает доход, получаемый на квадратный фут заводской площади.


