

Visualizações: 0 Autor: Editor do site Horário de publicação: 03/08/2026 Origem: Site


A usinagem de parafusos ósseos de titânio de grau médico apresenta um dos obstáculos mais difíceis da fabricação. Você deve navegar pelas relações comprimento/diâmetro extremas enquanto gerencia riscos graves de desgaste da ferramenta. Mandatos estritos de conformidade com zero defeitos não deixam espaço para erros.
O titânio Ti-6Al-4V ELI dissipa mal o calor durante o corte. Isso retém temperaturas extremas na vanguarda. Esse calor leva à falha rápida da ferramenta e ao endurecimento localizado. Esses comportamentos dos materiais fazem com que as peças se desviem. A deflexão destrói instantaneamente a precisão crítica do passo da rosca.
Este guia fornece uma estrutura técnica para avaliar arquiteturas de máquinas e metodologias de ferramentas. Exploraremos estratégias avançadas de gerenciamento térmico para ajudá-lo a obter uma produção escalonável e repetível. Engenheiros de fabricação, lojistas e equipes de compras encontrarão insights práticos para finalizar investimentos em equipamentos de dispositivos médicos.
Realidades dos materiais: A baixa condutividade térmica do titânio exige configurações de máquina altamente rígidas e refrigeração de alta pressão otimizada para evitar o endurecimento por trabalho.
Seleção de equipamentos: Embora as máquinas do tipo suíço sejam o padrão da indústria para comprimentos extremos, um torno CNC Gang Tool oferece vantagens significativas em velocidade de troca e rigidez para implantes especializados mais curtos.
Superioridade do processo: O turbilhonamento de roscas supera drasticamente o rosqueamento de ponto único para parafusos ósseos, minimizando a deflexão e prolongando a vida útil da pastilha.
Prioridade de conformidade: A escolha da máquina impacta diretamente a validação da ISO 13485; recursos como estabilidade térmica e evacuação de cavacos determinam a repetibilidade do acabamento superficial.
A usinagem de Ti-6Al-4V ELI requer um profundo conhecimento da ciência dos materiais. O 'ELI' significa Intersticiais Extra Baixos. Este grau específico oferece biocompatibilidade e resistência à fadiga superiores. No entanto, introduz severas restrições de fabricação.
A baixa condutividade térmica continua sendo o principal obstáculo. Os metais tradicionais transferem calor para o chip. Titanium se recusa a fazer isso. Em vez disso, concentra o calor diretamente na ponta. Esta carga térmica extrema causa rápida degradação da ferramenta. Também leva ao endurecimento localizado na superfície da peça. Depois que a superfície endurece, as passagens subsequentes tornam-se cada vez mais difíceis.
Os riscos de deflexão acrescentam outra camada de complexidade. Os parafusos ósseos apresentam relações comprimento/diâmetro incrivelmente longas. Parafusos corticais, esponjosos e pediculares apresentam desafios geométricos únicos. Qualquer pressão radial durante a usinagem afasta a peça da ferramenta de corte. Essa flexão destrói a precisão do passo da rosca. Também arruína as tolerâncias dimensionais exigidas para implantes médicos.
Para avaliar o sucesso do processo, devemos observar critérios clínicos rigorosos. Os critérios de sucesso para a fabricação de parafusos ósseos incluem:
Eliminação de micro-rebarbas: As rebarbas se desprendem durante a implantação. Isso causa complicações clínicas graves e compromete a segurança do paciente.
Acabamento superficial consistente (Ra): Deve-se obter o acabamento final no interior da máquina. As operações secundárias de polimento podem alterar a geometria da rosca.
Perfeição de passo: Mesmo desvios microscópicos no passo da rosca podem fazer com que o parafuso se prenda dentro do osso.
Você precisa de uma base de máquina altamente rígida para atender a esses critérios. A vibração se traduz diretamente em acabamentos superficiais ruins e vida útil imprevisível da ferramenta.
Os fabricantes médicos normalmente escolhem entre duas arquiteturas principais de máquinas. Cada um oferece vantagens distintas para diferentes designs de implantes. Você deve alinhar sua escolha de máquina com seu mix de produtos específico.
Primeiro, avaliamos as máquinas do tipo Swiss. Estes continuam a ser o padrão da indústria para comprimentos extremos. Eles utilizam uma bucha guia para apoiar o material a poucos milímetros da ferramenta de corte. Este suporte é essencial para peças com relações comprimento/diâmetro superiores a 3:1. As máquinas suíças se destacam na produção contínua alimentada por barras. Eles podem funcionar sem supervisão por longos turnos. No entanto, eles carregam fraquezas significativas. As configurações suíças são notoriamente complexas. Os custos de ferramentas permanecem elevados. As máquinas também exigem uma enorme área de produção.
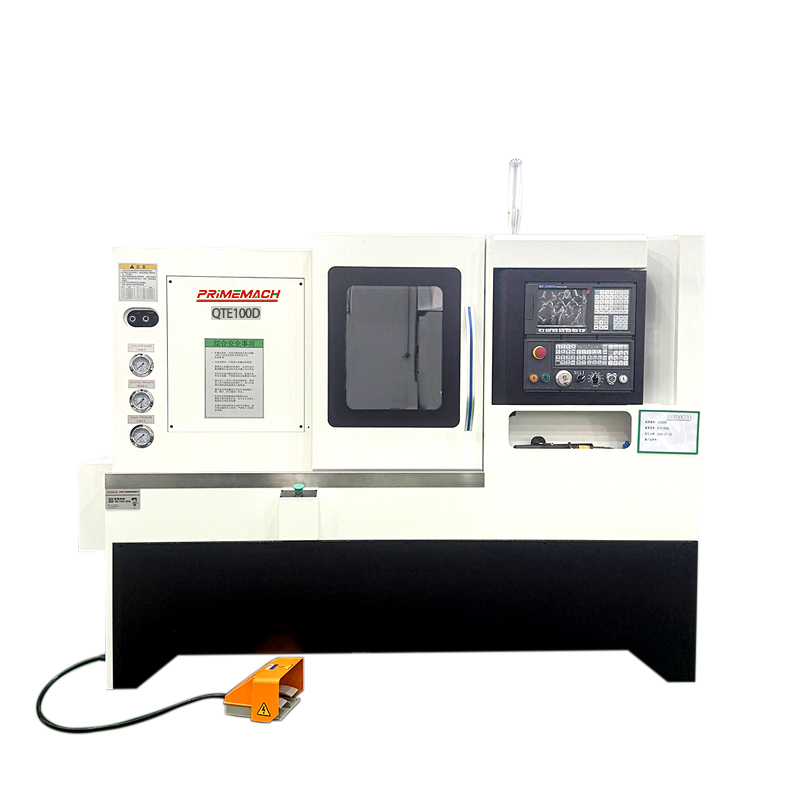
A seguir, consideramos a alternativa. Há um forte argumento para Torno de ferramenta de grupo CNC . Esta arquitetura monta ferramentas em uma linha linear no carro transversal. Elimina totalmente o tempo de indexação da torre da ferramenta. Você consegue transições rápidas de chip para chip. A falta de uma torre também proporciona rigidez e estabilidade térmica excepcionais. É o melhor ajuste para implantes mais curtos. Parafusos pediculares e pilares dentários combinam perfeitamente aqui. A alta velocidade do fuso e os tempos de ciclo rápidos determinam o retorno do investimento.
Recurso |
Torno Tipo Suíço |
Torno de ferramentas de gangue |
|---|---|---|
Melhor relação L/D |
Maior que 3:1 |
Menos de 3:1 |
Complexidade de configuração |
Alto (requer ajuste da bucha guia) |
Baixo (layout de ferramenta linear simples) |
Tempo chip a chip |
Moderado |
Extremamente rápido |
Rigidez |
Moderado (depende da bucha) |
Muito alto (deslizamento cruzado sólido) |
Ao definir um capaz Torno CNC de componentes pequenos , você deve exigir recursos específicos. As tolerâncias de desvio do fuso devem permanecer abaixo do mícron. Qualquer oscilação do fuso é transferida diretamente para o perfil da rosca de titânio. A máquina também deverá contar com sistemas ativos de compensação térmica. Esses sistemas evitam desvios dimensionais à medida que a peça fundida aquece durante mudanças contínuas. Finalmente, você precisa de recursos de integração perfeita. A máquina deve ser facilmente conectada a alimentadores de barras automatizados e unidades de fornecimento de refrigerante de alta pressão.
A produção de perfis de rosca agressivos em parafusos médicos requer técnicas especializadas. Geralmente, você pode abordar isso usando dois métodos diferentes. A escolha impacta tanto o tempo de ciclo quanto a qualidade da peça.
O rosqueamento de ponto único representa a abordagem tradicional. O mecanismo depende de múltiplas passagens usando uma única inserção. A ferramenta corta gradualmente mais profundamente o material de titânio até atingir o perfil final.
Este método apresenta limitações severas. A alta pressão radial empurra a peça de titânio para longe da ferramenta. Essa deflexão causa vibração e destrói a precisão dimensional. O corte de ponto único também requer tempos de ciclo muito lentos. Você deve fazer muitas passagens rasas para controlar o calor. Normalmente restringimos esse caso de uso à prototipagem. Funciona bem para execuções de baixo volume. Ele também se adapta a parafusos com perfis de rosca exclusivos e não padronizados, onde anéis giratórios personalizados não estão disponíveis.
Por outro lado, o turbilhonamento de roscas permanece como o padrão indiscutível da indústria para parafusos ósseos. O mecanismo envolve um anel cortador especializado. Este anel contém múltiplas pastilhas de metal duro. Ele gira excentricamente em torno da barra. A ação de corte acontece em uma única passagem. O anel opera diretamente próximo à bucha guia da máquina.
O turbilhonamento de fios oferece enormes vantagens. Primeiro, a cinemática transfere calor diretamente para o chip. Mantém a peça e a ferramenta frias. Segundo, as forças de corte equilibradas resultam em deflexão zero. Isso permite cortar perfis de rosca profundos e agressivos. Os parafusos ósseos esponjosos requerem essas roscas profundas para reter a força no tecido ósseo mole. Finalmente, o turbilhonamento proporciona acabamentos superficiais drasticamente superiores. A ação de corte prolonga a vida útil da ferramenta muito além dos métodos tradicionais de ponta única.
A implementação do turbilhão de threads requer estratégias de programação específicas. Você deve sincronizar a rotação do fuso principal (eixo C) com as RPM do fuso giratório e a taxa de avanço do eixo Z. Obter essa proporção perfeita garante uma geração precisa de pitch. Também elimina o risco de flancos de rosca facetados.
A otimização da zona de corte separa as peças aceitáveis das sucatas. O titânio exige adesão estrita a princípios específicos de ferramentas e resfriamento. Você não pode aplicar a lógica padrão de usinagem de aço aqui.
A geometria da pastilha desempenha um papel fundamental. Você deve exigir ângulos de inclinação nítidos e positivos. Essas arestas afiadas cortam o titânio de maneira limpa. Eles reduzem as forças de corte e minimizam a geração de calor. Você deve evitar agressivamente arestas afiadas. Ferramentas afiadas ou muito arredondadas causam fricção. Esfregar leva instantaneamente ao endurecimento por trabalho na superfície do titânio. Depois que o material endurece, ele estraga a próxima passagem da ferramenta. Use pastilhas polidas para evitar que o titânio se solde ao metal duro.
Os sistemas de fornecimento de refrigerante requerem igual atenção. A indústria normalmente prefere óleo de corte reto em vez de refrigerantes solúveis em água para rosqueamento de titânio. O óleo de corte proporciona uma lubricidade muito maior. Esta lubricidade reduz drasticamente o risco de escoriações do material. Escoriações ocorrem quando o titânio é soldado por fricção à pastilha de corte. O óleo impede esse processo de microssoldagem.
Além disso, você enfrenta a necessidade absoluta de fornecimento de alta pressão. O refrigerante de inundação padrão falha completamente na usinagem médica. Você precisa de sistemas que forneçam mais de 1.000 PSI. Você deve direcionar esta pressão precisamente para a zona de corte. O óleo de alta pressão atua como uma cunha. Ele fratura os cavacos e afasta o calor da aresta de corte.
Gerenciar a evacuação de cavacos representa uma enorme dor de cabeça diária. O titânio forma naturalmente cavacos longos e fibrosos durante o torneamento contínuo. Esses chips adoram envolver a peça de trabalho. Quando os chips se emaranham, eles arranham o delicado acabamento do fio. Eles também podem quebrar completamente o delicado parafuso ósseo.
Você deve avaliar as máquinas com base em suas capacidades de gerenciamento de chips. Observe atentamente o design da zona de lançamento. A gravidade deve puxar os cavacos diretamente para um transportador. O layout das ferramentas deve fornecer amplo espaço livre. O refrigerante de alta pressão ajuda a quebrar esses cavacos em pedaços manejáveis. Nunca subestime a importância de um escoamento limpo de cavacos.
A fabricação de dispositivos médicos vai muito além do corte de metal. Você deve provar que seu processo é estável, repetível e documentado. A FDA e os órgãos reguladores globais exigem adesão estrita aos padrões ISO 13485. Suas escolhas de equipamento determinam a facilidade com que você alcança essa conformidade.
A validação de processos depende muito da estrutura IQ/OQ/PQ. A Qualificação de Instalação (IQ) e a Qualificação Operacional (OQ) requerem dados sólidos. Você deve garantir o escolhido Torno CNC fornece registro de dados transparente. O sistema de controle deve registrar cargas do fuso, erros de posicionamento do eixo e variáveis térmicas. Você precisa desses dados objetivos para provar que a máquina opera dentro dos parâmetros especificados. A Qualificação de Desempenho (PQ) comprova que o processo produz peças consistentes ao longo do tempo. Uma máquina termicamente instável falhará repetidamente no teste PQ.
A inspeção em processo preenche a lacuna entre a usinagem e a garantia de qualidade. Depender inteiramente da medição pós-processo cria gargalos. Também leva a sucata cara. É altamente recomendável integrar sistemas de medição óptica. Você também pode utilizar sondagem na máquina. Essas ferramentas verificam o passo da rosca, os diâmetros maiores e os diâmetros menores antes que a máquina corte a peça da barra. Detectar antecipadamente um desvio dimensional economiza lotes inteiros de caro estoque de titânio.
A rastreabilidade serve como a espinha dorsal da fabricação médica. Você deve rastrear cada parafuso ósseo até suas origens de matéria-prima. As oficinas modernas utilizam profunda integração entre o alimentador de barras e o controle da máquina. Essa integração rastreia lotes de materiais aquecidos diretamente para tempos de ciclo de máquina específicos. Se um defeito de material surgir posteriormente, você poderá isolar as peças exatas produzidas a partir dessa barra específica. O controle da sua máquina deve suportar programação macro avançada para lidar com esse rastreamento serial.
A seleção do equipamento ideal para parafusos ósseos de titânio requer uma abordagem estratégica. Não confie em folhetos de marketing. Você deve validar a tecnologia no mundo real.
Solicitar um run-off constitui a etapa mais crítica em sua jornada de compra. Nunca compre com base apenas nas especificações. Exija que o fabricante da máquina realize um corte de teste pronto para uso. Forneça a eles seu estoque específico de barras de titânio. Forneça a eles o perfil exato da rosca e os requisitos de tolerância. Um escoamento bem-sucedido prova que a máquina, as ferramentas e os sistemas de refrigeração funcionam juntos e harmoniosamente.
Avalie o suporte do fornecedor com o mesmo escrutínio do hardware. A equipe de engenharia de aplicação do OEM determina seu sucesso a longo prazo. Sua experiência específica em rosqueamento médico e turbilhonamento de roscas é tão valiosa quanto a própria máquina. Certifique-se de que eles oferecem treinamento abrangente para seus operadores.
Para avançar com sucesso, implemente estas etapas de ação:
Audite sua combinação de peças: determine se o comprimento médio do seu implante realmente requer uma máquina do tipo suíço ou se uma configuração de ferramentas mais rígida produzirá tempos de ciclo mais rápidos.
Estratégia padronizada de refrigeração: Transição para óleo de corte reto de alta pressão para todas as operações de rosqueamento de titânio para eliminar escoriações.
Turbilhão de Implementos: Substitua o rosqueamento de ponto único por anéis giratórios de rosca personalizados para toda a produção de alto volume de parafusos esponjosos e corticais.
Rastreabilidade de bloqueio: atualize os controles de sua máquina para registrar automaticamente lotes de materiais e dados de desgaste de ferramentas para conformidade com a ISO 13485.
Dominar a produção de parafusos ósseos de titânio estabelece sua loja como um fabricante médico de primeira linha. Requer paciência, investimento e recusa em comprometer a rigidez e o gerenciamento térmico.
R: Os tornos de ferramentas agrupadas são altamente eficientes, mas não possuem o suporte da bucha guia de um torno suíço. Eles são mais adequados para parafusos mais curtos ou requerem suporte especializado de cabeçote móvel para relações comprimento-diâmetro mais longas.
R: O giro corta a linha em uma única passagem próximo ao ponto de apoio, evitando que a peça desvie. Ele também dissipa o calor no cavaco, preservando a vida útil da ferramenta e evitando escoriações no titânio.
R: As velocidades do fuso devem ser rigorosamente controladas para manter a metragem de superfície por minuto (SFM) ideal – normalmente inferior à do aço ou do alumínio para gerenciar o calor. O RPM exato depende do diâmetro do material e da metodologia do ferramental.
R: A prevenção de rebarbas requer pastilhas ultra-afiadas, programação CNC precisa para caminhos de entrada/saída da ferramenta (chanfrar/cortar a rosca) e arquiteturas de máquina altamente rígidas para eliminar trepidações.


