

Visualizações: 0 Autor: Editor do site Tempo de publicação: 26/10/2026 Origem: Site


O cone do fuso atua como gargalo primário ou facilitador final para taxas de remoção de material (MRR). Ele determina despesas com ferramentas. Também determina a rigidez geral da máquina. Escolher entre BT40 e BT50 envolve muito mais do que selecionar um simples tamanho de fuso. Esta escolha determina a massa de fundição do seu equipamento. Ele estabelece limites de consumo de energia. Ele também prende você a um ecossistema de ferramentas específico. A especificação excessiva drena capital e retarda as operações dinâmicas. A subespecificação leva a vibrações catastróficas, desgaste rápido da ferramenta e peças rejeitadas.
Este guia oferece uma estrutura neutra e focada em engenharia. Combinamos as especificações do fuso diretamente com suas demandas exatas de produção. Nós o ajudaremos a evitar a falácia comum de que “maior é sempre melhor”. Você aprenderá como avaliar com precisão a dureza do material, o alcance da ferramenta e o volume da peça. Fornecemos critérios claros para selecionar a interface ideal para seus requisitos específicos de usinagem.
O BT40 é otimizado para aplicações de alta rotação e serviço médio, oferecendo aceleração mais rápida e menores custos com ferramentas, tornando-o ideal para alumínio, aço leve e perfis 3D complexos.
O BT50 oferece rigidez e transferência de torque superiores, servindo como base necessária para corte de alto torque em ligas duras e remoção de material em grande escala.
Configurações avançadas (como fusos BBT de contato duplo) podem preencher lacunas de desempenho, mas a seleção da linha de base deve estar alinhada com o material primário e o volume da peça da oficina.
Devemos primeiro enquadrar o problema empresarial subjacente. Os fabricantes enfrentam um compromisso constante entre a velocidade do fuso e a rigidez mecânica. Altas RPM permitem taxas de alimentação rápidas em materiais macios. O alto torque empurra cortadores grandes através de ligas resistentes. A seleção incorreta da redução gradual prejudica a lucratividade. Um fuso subdimensionado causa desgaste excessivo da ferramenta e vibração intensa. Um fuso superdimensionado desperdiça capital e prolonga os tempos de ciclo por meio de aceleração lenta.
O cone BT segue o padrão MAS 403. Ele utiliza uma relação de conicidade 7/24 altamente comprovada. Isso significa que o diâmetro muda dezoito centímetros em vinte e quatro centímetros de comprimento. Esta geometria específica cria um cone de liberação automática. Permite trocas de ferramentas rápidas e confiáveis. A norma determina requisitos rigorosos de espessura do flange. Ele garante compatibilidade precisa com o trocador automático de ferramentas (ATC). Ele também exige precisão exata da linha de medição para posicionamento repetível do eixo Z.
Você deve definir claramente sua métrica operacional primária. Você deseja otimizar contornos rápidos e acabamentos de superfície espelhados? Ou você precisa maximizar a remoção volumétrica de material em ligas resistentes? Definir seus critérios de sucesso simplifica totalmente o processo de seleção. O material principal da sua peça determina diretamente a física necessária do fuso.
O fuso BT40 serve como padrão ágil para a fabricação moderna. As oficinas exigem versatilidade diária. O BT40 oferece exatamente esta flexibilidade operacional. Ele equilibra velocidade e desempenho perfeitamente em vários materiais.
As capacidades de desempenho brilham em ambientes de alta velocidade. Os fusos BT40 padrão atingem facilmente 10.000 a 20.000 RPM. Um conjunto de fuso mais leve permite uma aceleração do eixo Z muito mais rápida. Também melhora as taxas de desaceleração da máquina. Você minimiza o tempo sem corte durante o perfilamento complexo de superfícies 3D. Ciclos de bicadas mais rápidos em alumínio economizam imenso tempo de ciclo em grandes tiragens de produção.
Movimentos ágeis: A massa reduzida permite reversões dinâmicas dos eixos sem esforço do servo.
Eficiência de custos: Os porta-ferramentas padrão custam significativamente menos do que alternativas maiores.
Altas velocidades do fuso: Rolamentos menores geram menos calor, permitindo RPMs sustentadas mais altas.
No entanto, existem limitações físicas distintas. Os fusos BT40 permanecem propensos a vibração sob cargas radiais pesadas. Eles enfrentam dificuldades ao operar fresas de facear de grande diâmetro. Barras de mandrilar de longo alcance também causam intensa vibração harmônica. Isto decorre de uma menor força de tração na barra de tração em comparação com cones maiores. A máquina simplesmente não consegue manter a ferramenta suficientemente rígida durante o engate lateral maciço.
Devemos discutir a atual realidade de implementação. Os fabricantes costumam utilizar configurações de contato duplo como o BBT40. Os cones padrão deixam uma pequena lacuna no flange. O BBT40 fornece contato simultâneo de cone e flange. Esta simples atualização melhora significativamente a rigidez da linha de base. Você ganha amortecimento de vibração aprimorado. Você consegue isso sem atualizar para uma classe de conicidade massiva. Serve como um meio-termo perfeito para empregos progressistas.
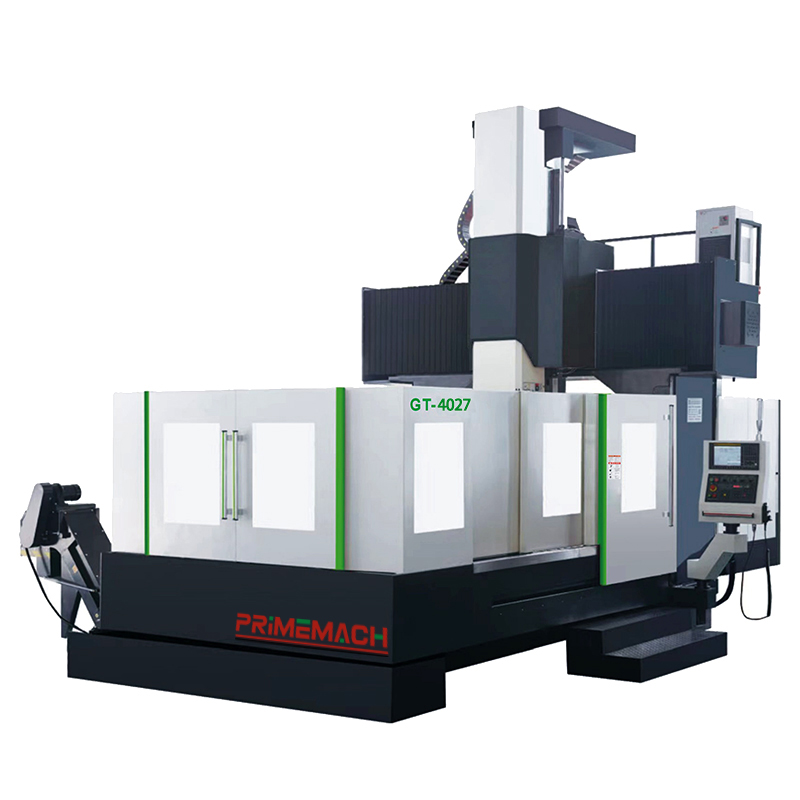
Você escolhe um fuso BT50 para ambientes extremos de alto torque. Ele serve como a interface definitiva para corte com baixa vibração. As altas taxas de remoção de metal exigem imenso suporte estrutural. Este cone maciço fornece a base mecânica necessária para um centro de usinagem para serviços pesados . Você não pode fingir rigidez ao cortar aços endurecidos.
As capacidades de desempenho excedem dramaticamente os cones menores. A enorme área de superfície cônica proporciona extrema rigidez. Este suporte estrutural evita ruídos durante cortes radiais pesados. A boca em sino acontece quando fortes forças de corte abrem ligeiramente o cone. O BT50 resiste a esta deformação perigosa sem esforço.
Fresas maciças: aciona facilmente fresas de facear intercambiáveis com diâmetro superior a dez centímetros.
Mandrilamento profundo: Suporta barras de mandrilamento personalizadas pesadas com deflexão mínima.
Estabilidade térmica: Grande massa cônica atua como dissipador de calor durante desbaste pesado.
Ele lida com conjuntos de ferramentas significativamente mais pesados com segurança. Você pode implantar ferramentas longas e enfadonhas personalizadas sem induzir conversas perigosas. A força de tração da barra de tração geralmente dobra a de um BT40. Isso prende o porta-ferramenta com força inflexível.
As peças fundidas de máquinas tipo ponte oferecem uma rigidez inerente incrível. Eles combinam perfeitamente com enormes fusos BT50. A usinagem de grandes envelopes requer inerentemente maiores alcances da ferramenta. Os operadores devem ir fundo em grandes peças aeroespaciais ou automotivas. Ferramentas mais longas agem como diapasões sob cargas de corte. Eles vibram facilmente e estragam o acabamento superficial.
O BT50 fornece amortecimento crítico de vibrações. Este amortecimento mecânico mantém tolerâncias rigorosas em peças de trabalho maciças. A pesada fundição da ponte absorve as forças de corte. O fuso BT50 transfere essas forças sem flexionar. Essa sinergia torna o fresamento pesado previsível e altamente lucrativo.
A comparação dessas reduções requer uma avaliação estruturada. Você deve alinhar os recursos físicos com os resultados de usinagem desejados. A tabela abaixo descreve as principais diferenças entre dimensões críticas.
Recurso de conicidade do fuso e comparação de resultados
Dimensão Avaliação |
Interface BT40 |
Interface BT50 |
|---|---|---|
Taxa de Remoção de Material (MRR) |
Excelente em bolsões de alumínio de alta velocidade e contornos de liga leve. |
Domina o desbaste de alto torque em aço, ferro fundido e titânio. |
Massa porta-ferramentas |
A massa mais leve permite trocas rápidas de ferramentas e rápida aceleração do fuso. |
Uma massa mais pesada limita a aceleração, mas proporciona um enorme amortecimento de vibrações. |
Capacidade e pegada ATC |
Permite magazines de ferramentas densos em um espaço físico menor da máquina. |
Requer magazines maiores e robustos e braços trocadores de ferramentas fortemente reforçados. |
Dimensionamento de custos iniciais |
Requisitos de capital básicos mais baixos para pinos de tração e porta-ferramentas. |
Requer um prêmio significativo para rolamentos, peças fundidas e ferramentas maciças. |
Devemos também fornecer um contexto alternativo em relação aos tapers HSK e SK. Às vezes, ignorar totalmente o padrão BT faz sentido em termos de engenharia. HSK63 e HSK100 se destacam em fresamento dinâmico de altíssima velocidade. Sua haste oca se expande em altas RPM para segurar o fuso com mais firmeza. No entanto, a BT continua a ser o padrão inabalável para um centro de usinagem CNC de pórtico para serviços pesados . A BT oferece robustez incomparável e ampla disponibilidade no mercado. SK (DIN 69871) oferece desempenho semelhante ao BT, mas apresenta slots de flange diferentes para trocadores de ferramentas europeus.
Os compradores enfrentam riscos de migração significativos ao mudar de plataforma de fuso. Devemos alertar os compradores sobre questões estritas de compatibilidade cruzada. Os cones BT e CAT são extremamente semelhantes. No entanto, eles não são nativamente intercambiáveis. Você não pode trocá-los sem alterar a barra de tração, os pinos de tração e os braços da pinça ATC.
BT apresenta um flange em V perfeitamente simétrico. CAT utiliza um flange assimétrico projetado para padrões ANSI. Além disso, a BT usa roscas métricas para pinos de tração. CAT usa fios imperiais. A mistura desses padrões leva à queda de ferramentas e à destruição de fusos. Você deve manter um controle de estoque rigoroso.
Aconselhamos vivamente os compradores a auditarem os seus suportes de ferramentas existentes. A atualização de uma loja de BT40 para BT50 requer investimentos paralelos. Você deve adquirir novos porta-ferramentas, pinças e pinos de tração. Esse investimento em ferramentas geralmente excede o custo básico de atualização do fuso. Você deve calcular esse requisito de capital antecipadamente.
Finalizar sua especificação requer lógica estrita. Siga esta árvore de decisão condicional para finalizar sua escolha:
Se você usina principalmente alumínio e precisa de contorno 3D rápido, escolha BT40.
Se a dureza do seu material exceder consistentemente 40 HRC, então exija uma interface BT50.
Se você utiliza regularmente fresas de facear intercambiáveis maiores que três polegadas, avance para BT50.
Se o seu espaço limitar estritamente a área ocupada pelo ATC, o BT40 oferece a densidade necessária.
Se você precisa de desbaste pesado, mas deseja velocidades mais altas, investigue as opções do BBT50 de contato duplo.
A decisão BT40 versus BT50 representa uma escolha abrangente de ecossistema. Nunca é apenas uma simples atualização de componentes. Seu fuso determina os requisitos de fundição da sua máquina. Ele controla o peso máximo da ferramenta. Basicamente, ele define o limite máximo para as taxas de remoção de material.
A especificação excessiva do fuso reduz a agilidade de fabricação. Desperdiça energia e retarda os movimentos rápidos do eixo. Por outro lado, a subespecificação compromete gravemente a qualidade da peça. Causa trepidação, estraga acabamentos superficiais e destrói prematuramente pastilhas caras de metal duro.
Incentivamos os compradores a consultar diretamente os engenheiros de aplicação. Execute estudos de tempo abrangentes em suas peças específicas. Teste seus materiais mais duros e o maior alcance da ferramenta. Use esses dados concretos antes de finalizar a especificação para seu próximo centro de usinagem CNC de pórtico de precisão . O alinhamento adequado garante lucratividade de fabricação a longo prazo.
R: Não, eles não são nativamente intercambiáveis. Os cones BT e CAT usam diferentes geometrias de flange. BT apresenta um flange em V simétrico. O CAT utiliza um flange em V assimétrico projetado para diferentes braços de pinça do trocador automático de ferramentas (ATC). Além disso, eles usam roscas de tração totalmente diferentes. A BT usa threads métricas, enquanto a CAT depende de threads imperiais. Misturá-los causa danos graves.
R: Um fuso BT padrão só faz contato ao longo da superfície cônica. Uma pequena folga permanece entre o flange da ferramenta e a face do fuso. Os sistemas de contato duplo (BBT) eliminam essa lacuna. O porta-ferramenta entra em contato com o cone e a face do fuso simultaneamente. Isto aumenta significativamente a rigidez radial e reduz a deflexão durante a usinagem em alta velocidade.
R: A física determina que rolamentos maiores gerem mais calor. Portanto, os fusos BT50 padrão funcionam mais lentamente do que as variantes BT40. No entanto, os fusos BT50 modernos e sofisticados usam sistemas de resfriamento avançados e rolamentos de cerâmica. Essas configurações premium podem atingir RPMs excepcionalmente altos. Você pagará um prêmio de capital significativo por esta capacidade especializada.
R: A atualização depende muito do diâmetro da fresa e da profundidade de corte. Como regra geral da indústria, o desbaste contínuo em materiais acima de 40 HRC exige uma interface BT50. Você também precisa do BT50 ao operar fresas de facear intercambiáveis maiores que três polegadas. O BT40 simplesmente não possui força de tração na barra de tração para essas aplicações pesadas.


