

Просмотры: 0 Автор: Редактор сайта Время публикации: 3 августа 2026 г. Происхождение: Сайт


Изготовление костных винтов из медицинского титана представляет собой одно из самых сложных препятствий в производстве. Вы должны ориентироваться на экстремальные соотношения длины и диаметра, одновременно контролируя серьезный риск истирания инструмента. Строгие требования к соблюдению нулевых дефектов не оставляют места для ошибок.
Титан Ti-6Al-4V ELI плохо отводит тепло при резке. Это удерживает экстремальные температуры на режущей кромке. Такое тепло приводит к быстрому выходу инструмента из строя и локальному наклепу. Такое поведение материала приводит к отклонению деталей. Отклонение мгновенно разрушает критическую точность шага резьбы.
В этом руководстве представлена техническая основа для оценки архитектуры машин и методологий оснастки. Мы изучим передовые стратегии управления температурным режимом, которые помогут вам добиться масштабируемого и повторяемого производства. Инженеры-технологи, владельцы магазинов и отделы закупок найдут полезную информацию для завершения инвестиций в оборудование медицинского назначения.
Реалии материала: низкая теплопроводность титана требует очень жестких настроек станка и оптимизированной подачи СОЖ под высоким давлением для предотвращения наклепа.
Выбор оборудования: в то время как станки швейцарского типа являются отраслевым стандартом для изделий большой длины, токарный станок с ЧПУ предлагает значительные преимущества в скорости переналадки и жесткости для более коротких специализированных имплантатов.
Превосходство процесса: вихревое нарезание резьбы значительно превосходит одноточечное нарезание резьбы для костных винтов за счет минимизации прогиба и увеличения срока службы вставки.
Приоритет соответствия: выбор машины напрямую влияет на проверку соответствия стандарту ISO 13485; такие возможности, как термическая стабильность и эвакуация стружки, определяют повторяемость качества поверхности.
Обработка Ti-6Al-4V ELI требует глубокого понимания материаловедения. «ELI» означает «сверхнизкое количество межстраничных объявлений». Этот конкретный сорт обеспечивает превосходную биосовместимость и усталостную прочность. Однако это накладывает серьезные производственные ограничения.
Низкая теплопроводность остается основным препятствием. Традиционные металлы передают тепло чипу. Титан отказывается это делать. Вместо этого он концентрирует тепло непосредственно на режущей кромке. Эта экстремальная термическая нагрузка приводит к быстрой деградации инструмента. Это также приводит к локальному наклепу на поверхности детали. Как только поверхность затвердевает, последующие проходы становятся все более трудными.
Риски отклонения добавляют еще один уровень сложности. Костные винты имеют невероятно большое соотношение длины к диаметру. Кортикальные, губчатые и транспедикулярные винты представляют собой уникальные геометрические проблемы. Любое радиальное давление во время обработки отталкивает деталь от режущего инструмента. Этот изгиб нарушает точность шага резьбы. Это также нарушает допуски на размеры, необходимые для медицинских имплантатов.
Чтобы оценить успех процесса, мы должны учитывать строгие клинические критерии. Критерии успеха при производстве костных винтов включают в себя:
Устранение микрозаусенцев: Заусенцы отделяются во время имплантации. Это вызывает серьезные клинические осложнения и ставит под угрозу безопасность пациентов.
Стабильная обработка поверхности (Ra): Вы должны добиться окончательной отделки внутри машины. Операции вторичной полировки могут изменить геометрию резьбы.
Идеальный шаг: даже микроскопические отклонения шага резьбы могут привести к застреванию винта внутри кости.
Чтобы соответствовать этим критериям, вам понадобится очень жесткий фундамент машины. Вибрация напрямую приводит к ухудшению качества поверхности и непредсказуемому сроку службы инструмента.
Производители медицинского оборудования обычно выбирают одну из двух основных архитектур машин. Каждый из них предлагает определенные преимущества для различных конструкций имплантатов. Вы должны согласовать выбор машины с вашим конкретным ассортиментом продукции.
Сначала мы оцениваем машины швейцарского типа. Они остаются отраслевым стандартом для экстремальных длин. Они используют направляющую втулку для поддержки материала всего в миллиметрах от режущего инструмента. Эта поддержка необходима для деталей, имеющих соотношение длины к диаметру более 3:1. Швейцарские машины превосходно справляются с непрерывным производством с подачей прутков. Они могут работать без присмотра в течение длительных смен. Однако они имеют существенные недостатки. Швейцарские установки общеизвестно сложны. Стоимость оснастки остается высокой. Машины также требуют огромной площади в цехе.
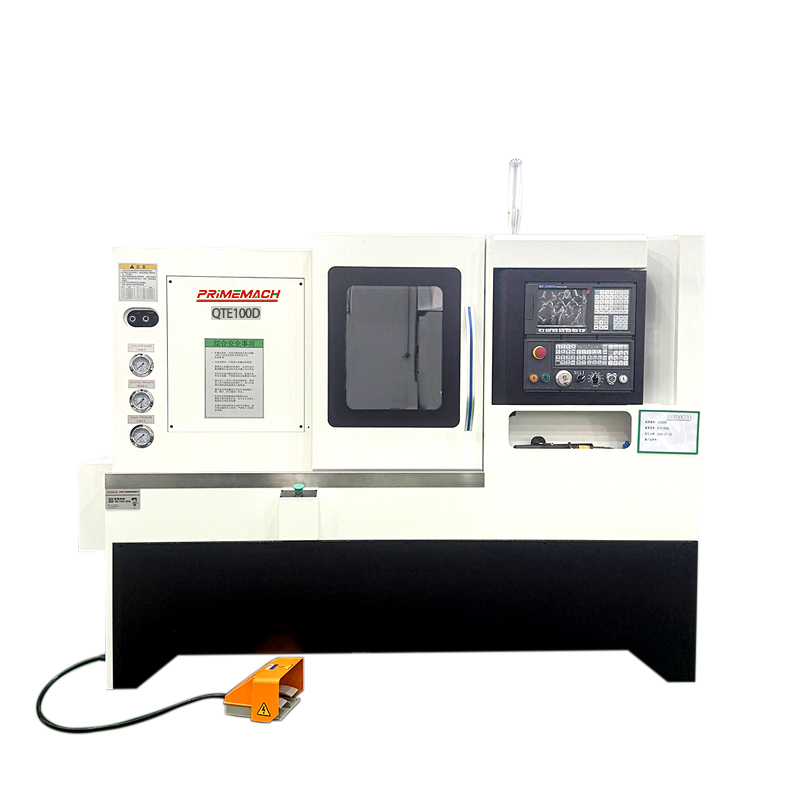
Далее мы рассматриваем альтернативу. Существуют веские аргументы в пользу Токарный станок с ЧПУ . В этой архитектуре инструменты устанавливаются в линейный ряд на поперечных суппортах. Это полностью исключает время индексации револьверной головки инструмента. Вы достигаете быстрого перехода от чипа к чипу. Отсутствие башни также обеспечивает исключительную жесткость и термическую стабильность. Он лучше всего подходит для коротких имплантатов. Здесь идеально сочетаются транспедикулярные винты и зубные абатменты. Высокая скорость шпинделя и короткое время цикла определяют окупаемость инвестиций.
Особенность |
Токарный станок швейцарского типа |
Токарный станок для инструментов |
|---|---|---|
Лучшее соотношение L/D |
Больше 3:1 |
Менее 3:1 |
Сложность настройки |
Высокий (требуется настройка направляющей втулки) |
Низкий (простая линейная компоновка инструмента) |
Время перехода от чипа к чипу |
Умеренный |
Чрезвычайно быстро |
жесткость |
Умеренный (зависит от втулки) |
Очень высокий (сплошной поперечный салазок) |
При определении дееспособного Токарный станок с ЧПУ для малых компонентов , вам должны потребоваться определенные функции. Допуски на биение шпинделя должны оставаться субмикронными. Любое колебание шпинделя передается непосредственно на профиль титановой резьбы. Машина также должна иметь активные системы термокомпенсации. Эти системы предотвращают смещение размеров, поскольку отливка нагревается во время непрерывных смен. Наконец, вам нужны возможности бесшовной интеграции. Станок должен легко соединяться с автоматическими устройствами подачи прутка и устройствами подачи СОЖ под высоким давлением.
Изготовление агрессивных профилей резьбы на медицинских винтах требует специальных методов. Обычно вы можете подойти к этому, используя два разных метода. Выбор влияет как на время цикла, так и на качество детали.
Одноточечная резьба представляет собой традиционный подход. Механизм основан на нескольких проходах с использованием одной вставки. Инструмент постепенно врезается глубже в титановую заготовку, пока не достигнет окончательного профиля.
Этот метод имеет серьезные ограничения. Высокое радиальное давление отталкивает титановую деталь от инструмента. Это отклонение вызывает вибрацию и нарушает точность размеров. Одноточечная резка также требует очень медленного времени цикла. Вам придется сделать много неглубоких проходов, чтобы справиться с жарой. Обычно мы ограничиваем этот вариант использования прототипированием. Это хорошо работает при небольших объемах продаж. Он также подходит для винтов с уникальными, нестандартными профилями резьбы, где специальные вращающиеся кольца недоступны.
И наоборот, накручивание резьбы является бесспорным отраслевым стандартом для костных винтов. В механизме используется специализированное режущее кольцо. Это кольцо удерживает несколько твердосплавных вставок. Он эксцентрично вращается вокруг стержня. Резка происходит за один проход. Кольцо работает непосредственно рядом с направляющей втулкой машины.
Вращение нити дает огромные преимущества. Во-первых, кинематика передает тепло непосредственно в чип. Он сохраняет деталь и инструмент прохладными. Во-вторых, сбалансированные силы резания приводят к нулевому отклонению. Это позволяет нарезать глубокие агрессивные профили резьбы. Губчатые костные винты требуют такой глубокой резьбы для удержания силы в мягкой костной ткани. Наконец, вихревое вращение обеспечивает превосходное качество поверхности. Режущее действие продлевает срок службы инструмента далеко за пределы традиционных одноточечных методов.
Реализация вихря потоков требует особых стратегий программирования. Вы должны синхронизировать вращение главного шпинделя (ось C) с частотой вращения вращающегося шпинделя и скоростью подачи по оси Z. Достижение этого соотношения обеспечивает точную подачу звука. Это также исключает риск появления граненых боковых сторон резьбы.
Оптимизация зоны резки позволяет отделить приемлемые детали от лома. Титан требует строгого соблюдения конкретных принципов оснастки и охлаждения. Здесь невозможно применить стандартную логику обработки стали.
Геометрия пластины играет решающую роль. Вы должны требовать резких и положительных передних углов. Эти острые края аккуратно режут титан. Они уменьшают силы резания и минимизируют выделение тепла. Вы должны активно избегать заточенных кромок. Заточенные или сильно закругленные инструменты вызывают трение. Трение мгновенно приводит к наклепу на поверхности титана. Как только материал затвердевает, следующий проход инструмента становится невозможным. Используйте полированные пластины, чтобы предотвратить приваривание титана к твердому сплаву.
Не меньшего внимания требуют системы подачи охлаждающей жидкости. Промышленность обычно предпочитает масло для прямой резки водорастворимым охлаждающим жидкостям для нарезания титановой резьбы. Смазочно-охлаждающая жидкость обеспечивает гораздо более высокую смазывающую способность. Такая смазывающая способность значительно снижает риск истирания материала. Истирание происходит, когда титан приваривается трением к режущей пластине. Масло предотвращает этот процесс микросварки.
Более того, вы сталкиваетесь с абсолютной необходимостью доставки под высоким давлением. Стандартная проточная охлаждающая жидкость совершенно не подходит для медицинской обработки. Вам нужны системы, обеспечивающие давление более 1000 фунтов на квадратный дюйм. Вы должны направить это давление именно на зону резания. Масло высокого давления действует как клин. Он разрушает стружку и отводит тепло от режущей кромки.
Управление эвакуацией чипов представляет собой огромную ежедневную головную боль. Титан естественным образом образует длинную волокнистую стружку во время непрерывного точения. Эти стружки любят обволакивать заготовку. Когда стружка запутывается, она царапает тонкую отделку нити. Они также могут полностью сломать тонкий костный винт.
Вы должны оценивать машины на основе их возможностей управления чипами. Посмотрите внимательно на дизайн зоны падения. Гравитация должна тянуть стружку прямо на конвейер. Расположение инструментов должно обеспечивать достаточный зазор. СОЖ под высоким давлением помогает разбить эту стружку на легко управляемые кусочки. Никогда не недооценивайте важность чистой эвакуации стружки.
Производство медицинских устройств выходит далеко за рамки резки металла. Вы должны доказать, что ваш процесс стабилен, воспроизводим и документирован. FDA и глобальные регулирующие органы требуют строгого соблюдения стандартов ISO 13485. Выбор вашего оборудования определяет, насколько легко вы достигнете этого соответствия.
Валидация процесса в значительной степени опирается на структуру IQ/OQ/PQ. Квалификация установки (IQ) и эксплуатационная квалификация (OQ) требуют достоверных данных. Вы должны убедиться, что выбранный Токарный станок с ЧПУ обеспечивает прозрачную регистрацию данных. Система управления должна регистрировать нагрузки на шпиндель, ошибки позиционирования оси и тепловые переменные. Эти объективные данные нужны вам, чтобы доказать, что машина работает в заданных параметрах. Квалификация производительности (PQ) подтверждает, что процесс позволяет получать стабильные детали с течением времени. Термически нестабильная машина неоднократно не пройдет тестирование PQ.
Внутрипроизводственный контроль устраняет разрыв между механической обработкой и контролем качества. Полная опора на измерения после обработки создает узкие места. Это также приводит к дорогостоящему металлолому. Мы настоятельно рекомендуем интегрировать оптические измерительные системы. Вы также можете использовать внутримашинное зондирование. Эти инструменты проверяют шаг резьбы, большой и меньший диаметры перед тем, как машина отрежет деталь от прутка. Раннее обнаружение отклонения размеров позволяет сэкономить целые партии дорогостоящего титанового сырья.
Прослеживаемость является основой медицинского производства. Вы должны отслеживать происхождение каждого костного винта. В современных цехах используется глубокая интеграция между устройством подачи прутка и системой управления станком. Эта интеграция отслеживает партии плавки материала непосредственно в зависимости от времени конкретного машинного цикла. Если позже обнаружится дефект материала, вы сможете изолировать точные детали, изготовленные из этого конкретного прутка. Система управления вашим станком должна поддерживать расширенное программирование макросов, чтобы обеспечить такое последовательное отслеживание.
Выбор идеального оборудования для титановых костных винтов требует стратегического подхода. Не полагайтесь на маркетинговые брошюры. Вы должны проверить технологию в реальном мире.
Запрос на повторный тур является наиболее важным шагом на пути к покупке. Никогда не совершайте покупки, основываясь только на технических характеристиках. Требовать от производителя станка выполнения пробной резки «под ключ». Предоставьте им свою конкретную титановую заготовку. Предоставьте им точный профиль резьбы и требования к допускам. Успешный выпуск доказывает, что станок, инструмент и системы СОЖ работают гармонично.
Оценивайте поддержку поставщиков так же тщательно, как и оборудование. Команда разработчиков приложений OEM-производителя определяет ваш долгосрочный успех. Их особый опыт в области медицинской резьбы и вихревой обработки так же ценен, как и сама машина. Убедитесь, что они предлагают комплексное обучение для ваших операторов.
Для успешного продвижения вперед выполните следующие действия:
Проверьте свой набор деталей: определите, действительно ли для вашей средней длины имплантата требуется станок швейцарского типа или более жесткая настройка группового инструмента позволит сократить время цикла.
Стандартизация стратегии подачи СОЖ: переход на масло для прямой резки под высоким давлением для всех операций по нарезанию резьбы в титане во избежание истирания.
Вращающееся приспособление: замените одноточечную резьбу специальными вращающимися кольцами для крупносерийного производства спонгиозных и кортикальных винтов.
Блокировка отслеживания: обновите средства управления вашим станком, чтобы автоматически регистрировать партии материалов и данные об износе инструмента в соответствии со стандартом ISO 13485.
Освоение производства титановых костных винтов сделает ваше предприятие ведущим производителем медицинской продукции. Это требует терпения, инвестиций и отказа идти на компромисс в отношении жесткости и управления температурой.
Ответ: Токарные станки с групповыми инструментами очень эффективны, но им не хватает опоры направляющей втулки, как на швейцарских токарных станках. Они лучше всего подходят для более коротких винтов или требуют специальной опоры задней бабки для большего соотношения длины к диаметру.
А: Вихревое вращение нарезает резьбу за один проход вблизи точки опоры, не допуская прогиба детали. Он также рассеивает тепло внутри стружки, продлевая срок службы инструмента и предотвращая истирание титана.
Ответ: Скорость вращения шпинделя должна строго контролироваться для поддержания оптимальной площади поверхности в минуту (SFM) — обычно ниже, чем у стали или алюминия, для управления теплом. Точная частота вращения зависит от диаметра заготовки и методологии оснастки.
Ответ: Для предотвращения заусенцев необходимы сверхострые пластины, точное программирование ЧПУ для траекторий входа/выхода инструмента (снятие фаски/обрезание резьбы) и очень жесткая архитектура станка для устранения вибраций.


