

Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-08-03 Origine : Site


L'usinage de vis à os en titane de qualité médicale présente l'un des obstacles les plus difficiles à la fabrication. Vous devez gérer des rapports longueur/diamètre extrêmes tout en gérant de graves risques de grippage des outils. Les mandats stricts de conformité zéro défaut ne laissent aucune place à l’erreur.
Le titane Ti-6Al-4V ELI dissipe mal la chaleur lors de la coupe. Cela emprisonne les températures extrêmes à la pointe de la technologie. Une telle chaleur entraîne une défaillance rapide de l'outil et un écrouissage localisé. Ces comportements matériels provoquent une déviation des pièces. La déviation détruit instantanément la précision critique du pas de filetage.
Ce guide fournit un cadre technique pour évaluer les architectures de machines et les méthodologies d'outillage. Nous explorerons des stratégies avancées de gestion thermique pour vous aider à réaliser une production évolutive et reproductible. Les ingénieurs de fabrication, les propriétaires d’ateliers et les équipes d’approvisionnement trouveront des informations exploitables pour finaliser les investissements en équipements de dispositifs médicaux.
Réalités matérielles : La faible conductivité thermique du titane nécessite des configurations de machine très rigides et un liquide de refroidissement haute pression optimisé pour empêcher l'écrouissage.
Sélection de l'équipement : Alors que les machines de type suisse constituent la norme de l'industrie pour les longueurs extrêmes, un tour à outils CNC offre des avantages significatifs en termes de vitesse de changement et de rigidité pour les implants spécialisés plus courts.
Supériorité du processus : le tourbillonnage du filetage surpasse considérablement le filetage en un seul point pour les vis à os en minimisant la déflexion et en prolongeant la durée de vie de l'insert.
Priorité de conformité : le choix de la machine a un impact direct sur la validation ISO 13485 ; des capacités telles que la stabilité thermique et l’évacuation des copeaux dictent la répétabilité de l’état de surface.
L’usinage du Ti-6Al-4V ELI nécessite une compréhension approfondie de la science des matériaux. 'ELI' signifie Extra Low Interstitials. Cette qualité spécifique offre une biocompatibilité et une résistance à la fatigue supérieures. Cependant, cela introduit de fortes contraintes de fabrication.
La faible conductivité thermique reste le principal obstacle. Les métaux traditionnels transfèrent la chaleur dans la puce. Titanium refuse de le faire. Il concentre la chaleur directement sur le tranchant. Cette charge thermique extrême entraîne une dégradation rapide de l'outil. Cela conduit également à un écrouissage localisé à la surface de la pièce. Une fois la surface durcie, les passes suivantes deviennent de plus en plus difficiles.
Les risques de déviation ajoutent un autre niveau de complexité. Les vis à os présentent des rapports longueur/diamètre incroyablement longs. Les vis corticales, spongieuses et pédiculaires présentent toutes des défis géométriques uniques. Toute pression radiale lors de l'usinage éloigne la pièce de l'outil de coupe. Cette flexion détruit la précision du pas de filetage. Cela ruine également les tolérances dimensionnelles requises pour les implants médicaux.
Pour évaluer le succès du processus, nous devons examiner des critères cliniques stricts. Les critères de réussite pour la fabrication de vis à os comprennent :
Élimination des micro-bavures : Les bavures se détachent lors de l'implantation. Cela entraîne de graves complications cliniques et compromet la sécurité des patients.
Finition de surface constante (Ra) : Vous devez obtenir la finition finale à l'intérieur de la machine. Les opérations de polissage secondaire peuvent modifier la géométrie du filetage.
Perfection du pas : Même des écarts microscopiques dans le pas du filetage peuvent provoquer le blocage de la vis à l'intérieur de l'os.
Pour répondre à ces critères, vous avez besoin d'une base de machine très rigide. Les vibrations se traduisent directement par de mauvais états de surface et une durée de vie imprévisible des outils.
Les fabricants de produits médicaux choisissent généralement entre deux architectures de machines principales. Chacun offre des avantages distincts pour différentes conceptions d’implants. Vous devez aligner votre choix de machine sur votre gamme de produits spécifique.
Tout d’abord, nous évaluons les machines de type suisse. Ceux-ci restent la norme de l’industrie pour les longueurs extrêmes. Ils utilisent une bague de guidage pour soutenir le matériau à quelques millimètres seulement de l'outil de coupe. Ce support est essentiel pour les pièces présentant un rapport longueur/diamètre supérieur à 3:1. Les machines suisses excellent dans la production continue alimentée à la barre. Ils peuvent fonctionner sans surveillance pendant de longues périodes. Cependant, ils comportent des faiblesses importantes. Les configurations suisses sont notoirement complexes. Les coûts d’outillage restent élevés. Les machines nécessitent également une empreinte massive dans l'atelier.
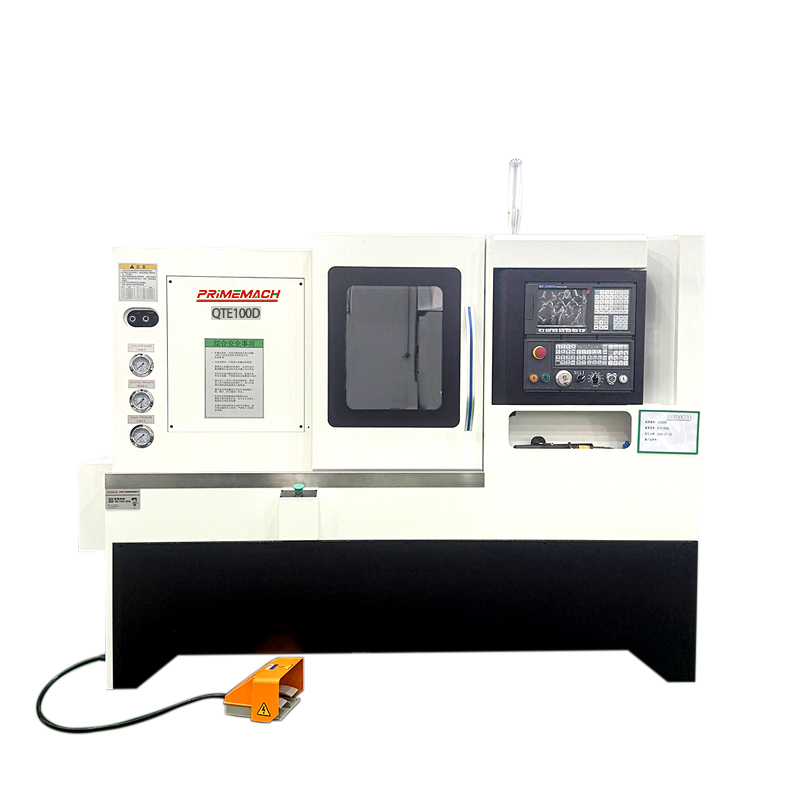
Ensuite, nous considérons l'alternative. Il existe de solides arguments en faveur du Tour à outils CNC . Cette architecture monte les outils en rangée linéaire sur le chariot transversal. Il élimine entièrement le temps d’indexation de la tourelle à outils. Vous obtenez des transitions rapides de puce à puce. L'absence de tourelle offre également une rigidité et une stabilité thermique exceptionnelles. C'est la meilleure solution pour les implants plus courts. Les vis pédiculaires et les piliers dentaires s’accordent ici parfaitement. Une vitesse de broche élevée et des temps de cycle rapides dictent votre retour sur investissement.
Fonctionnalité |
Tour de type suisse |
Tour à outils pour gangs |
|---|---|---|
Meilleur rapport L/D |
Supérieur à 3:1 |
Moins de 3:1 |
Complexité de la configuration |
Élevé (nécessite un réglage de la bague de guidage) |
Faible (disposition d'outils linéaire simple) |
Temps de puce à puce |
Modéré |
Extrêmement rapide |
Rigidité |
Modéré (s'appuie sur la bague) |
Très élevé (glissière transversale solide) |
Lors de la définition d'une personne capable Tour CNC à petits composants , vous devez exiger des fonctionnalités spécifiques. Les tolérances de faux-rond de la broche doivent rester inférieures au micron. Toute oscillation de la broche est transférée directement dans le profil du filetage en titane. La machine doit également comporter des systèmes de compensation thermique active. Ces systèmes empêchent la dérive dimensionnelle lorsque la pièce moulée s'échauffe pendant les changements continus. Enfin, vous avez besoin de capacités d’intégration transparentes. La machine doit se connecter facilement aux ravitailleurs de barres automatisés et aux unités de distribution de liquide de refroidissement haute pression.
La production de profils de filetage agressifs sur des vis médicales nécessite des techniques spécialisées. Vous pouvez généralement aborder cela en utilisant deux méthodes différentes. Le choix a un impact à la fois sur le temps de cycle et sur la qualité des pièces.
Le filetage en un seul point représente l'approche traditionnelle. Le mécanisme repose sur plusieurs passes utilisant un seul insert. L'outil coupe progressivement plus profondément dans le matériau en titane jusqu'à ce qu'il atteigne le profil final.
Cette méthode comporte de sérieuses limites. Une pression radiale élevée éloigne la pièce en titane de l'outil. Cette déviation provoque des vibrations et détruit la précision dimensionnelle. La découpe en un seul point nécessite également des temps de cycle très lents. Vous devez emprunter de nombreux passages peu profonds pour gérer la chaleur. Nous limitons généralement ce cas d'utilisation au prototypage. Cela fonctionne bien pour les courses à faible volume. Il s'adapte également aux vis dotées de profils de filetage uniques et non standard pour lesquels les bagues tourbillonnantes personnalisées ne sont pas disponibles.
À l’inverse, le tourbillonnage constitue la norme industrielle incontestée en matière de vis à os. Le mécanisme implique un anneau de coupe spécialisé. Cet anneau contient plusieurs inserts en carbure. Il tourne de manière excentrique autour de la barre. L'action de coupe s'effectue en un seul passage. L'anneau fonctionne directement à côté de la douille de guidage de la machine.
Le tourbillonnage offre d’énormes avantages. Premièrement, la cinématique transfère la chaleur directement dans la puce. Il garde la pièce et l'outil au frais. Deuxièmement, les forces de coupe équilibrées entraînent une déviation nulle. Cela vous permet de couper des profils de filetage profonds et agressifs. Les vis à os spongieux nécessitent ces filetages profonds pour maintenir la puissance dans les tissus osseux mous. Enfin, le tourbillonnage offre des finitions de surface considérablement supérieures. L'action de coupe prolonge la durée de vie de l'outil bien au-delà des méthodes traditionnelles à un seul point.
La mise en œuvre du thread tourbillonnant nécessite des stratégies de programmation spécifiques. Vous devez synchroniser la rotation de la broche principale (axe C) avec le régime de la broche tourbillonnante et la vitesse d'avance de l'axe Z. Obtenir ce rapport parfait garantit une génération de pitch précise. Cela élimine également le risque de flancs de filetage facettés.
L'optimisation de la zone de coupe sépare les pièces acceptables des rebuts. Le titane exige le strict respect de principes spécifiques d’outillage et de refroidissement. Vous ne pouvez pas appliquer ici la logique standard d’usinage de l’acier.
La géométrie d’insertion joue un rôle central. Vous devez imposer des angles de coupe nets et positifs. Ces arêtes vives cisaillent proprement le titane. Ils réduisent les forces de coupe et minimisent la génération de chaleur. Vous devez éviter de manière agressive les bords aiguisés. Les outils aiguisés ou fortement arrondis provoquent des frottements. Le frottement entraîne instantanément un écrouissage de la surface du titane. Une fois le matériau durci, cela gâche le prochain passage d'outil. Utilisez des inserts polis pour empêcher le titane de se souder au carbure.
Les systèmes de distribution de liquide de refroidissement nécessitent la même attention. L'industrie préfère généralement l'huile de coupe directe aux liquides de refroidissement solubles dans l'eau pour le filetage du titane. L'huile de coupe offre un pouvoir lubrifiant beaucoup plus élevé. Ce pouvoir lubrifiant réduit considérablement le risque de grippage des matériaux. Le grippage se produit lorsque le titane est soudé par friction à la plaquette de coupe. L'huile empêche ce processus de micro-soudage.
De plus, vous êtes confronté à la nécessité absolue d’une livraison à haute pression. Le liquide de refroidissement standard échoue complètement dans l’usinage médical. Vous avez besoin de systèmes délivrant plus de 1 000 PSI. Vous devez diriger cette pression précisément sur la zone de coupe. L'huile haute pression agit comme un coin. Il fracture les copeaux et éloigne la chaleur du tranchant.
La gestion de l’évacuation des copeaux constitue un véritable casse-tête quotidien. Le titane forme naturellement de longs copeaux filandreux lors d'un tournage continu. Ces copeaux adorent s'enrouler autour de la pièce. Lorsque les copeaux s'emmêlent, ils rayent la finition délicate du fil. Ils peuvent également casser entièrement la délicate vis à os.
Vous devez évaluer les machines en fonction de leurs capacités de gestion des puces. Regardez attentivement la conception de la zone de dépôt. La gravité devrait tirer les copeaux directement vers un convoyeur. La disposition des outils doit fournir un dégagement suffisant. Le liquide de refroidissement à haute pression aide à briser ces copeaux en morceaux gérables. Ne sous-estimez jamais l’importance d’une évacuation propre des copeaux.
La fabrication de dispositifs médicaux va bien au-delà de la découpe du métal. Vous devez prouver que votre processus est stable, reproductible et documenté. La FDA et les organismes de réglementation mondiaux exigent le strict respect des normes ISO 13485. Vos choix d’équipement dictent la facilité avec laquelle vous parvenez à cette conformité.
La validation des processus s'appuie fortement sur le cadre IQ/OQ/PQ. La qualification d’installation (IQ) et la qualification opérationnelle (OQ) nécessitent des données solides. Vous devez vous assurer du choix CNC Lathe fournit un enregistrement transparent des données. Le système de contrôle doit enregistrer les charges de broche, les erreurs de positionnement des axes et les variables thermiques. Vous avez besoin de ces données objectives pour prouver que la machine fonctionne selon les paramètres spécifiés. La qualification des performances (PQ) prouve que le processus produit des pièces cohérentes au fil du temps. Une machine thermiquement instable échouera à plusieurs reprises aux tests PQ.
L’inspection en cours de processus comble le fossé entre l’usinage et l’assurance qualité. S'appuyer entièrement sur les mesures post-processus crée des goulots d'étranglement. Cela conduit également à des déchets coûteux. Nous recommandons fortement d'intégrer des systèmes de mesure optiques. Vous pouvez également utiliser le sondage sur machine. Ces outils vérifient le pas du filetage, les diamètres majeurs et les diamètres mineurs avant que la machine ne coupe la pièce de la barre. La détection précoce d’une dérive dimensionnelle permet d’économiser des lots entiers de stock de titane coûteux.
La traçabilité constitue l’épine dorsale de la fabrication médicale. Vous devez retracer chaque vis à os jusqu'à ses origines de matière première. Les ateliers modernes utilisent une intégration approfondie entre le ravitailleur de barres et la commande de la machine. Cette intégration suit les lots de chaleur de matériaux directement sur des temps de cycle de machine spécifiques. Si un défaut de matériau fait surface plus tard, vous pouvez isoler les pièces exactes produites à partir de cette barre spécifique. Le contrôle de votre machine doit prendre en charge une programmation macro avancée pour gérer ce suivi en série.
La sélection de l’équipement idéal pour les vis à os en titane nécessite une approche stratégique. Ne vous fiez pas aux brochures marketing. Vous devez valider la technologie dans le monde réel.
La demande de liquidation constitue l'étape la plus critique de votre parcours d'achat. N’achetez jamais sur la seule base des spécifications. Exiger du constructeur de la machine qu’il réalise un essai de coupe clé en main. Fournissez-leur votre stock de barres de titane spécifique. Fournissez-leur votre profil de filetage exact et vos exigences de tolérance. Un écoulement réussi prouve que la machine, l'outillage et les systèmes de refroidissement fonctionnent ensemble harmonieusement.
Évaluez le support du fournisseur avec le même examen minutieux que le matériel. L'équipe d'ingénierie d'applications du constructeur OEM dicte votre réussite à long terme. Leur expertise spécifique en matière de filetage médical et de tourbillonnage est aussi précieuse que la machine elle-même. Assurez-vous qu’ils offrent une formation complète à vos opérateurs.
Pour avancer avec succès, mettez en œuvre ces étapes d’action :
Vérifiez votre mélange de pièces : Déterminez si la longueur moyenne de votre implant nécessite réellement une machine de type suisse, ou si une configuration d'outils groupés plus rigides produira des temps de cycle plus rapides.
Standardiser la stratégie de refroidissement : transition vers une huile de coupe droite haute pression pour toutes les opérations de filetage du titane afin d'éliminer le grippage.
Tourbillonnage d'outils : remplacez le filetage à un point par des anneaux de tourbillonnage à filetage personnalisé pour toute production de vis spongieuses et corticales à grand volume.
Verrouillage de la traçabilité : améliorez les commandes de votre machine pour enregistrer automatiquement les lots de matériaux et les données d'usure des outils afin de garantir la conformité à la norme ISO 13485.
La maîtrise de la production de vis à os en titane fait de votre atelier un fabricant médical de premier plan. Cela demande de la patience, de l'investissement et un refus de compromis sur la rigidité et la gestion thermique.
R : Les tours à outils groupés sont très efficaces mais ne disposent pas du support de bague de guidage d'un tour suisse. Ils conviennent mieux aux vis plus courtes ou nécessitent un support de poupée mobile spécialisé pour des rapports longueur/diamètre plus longs.
R : Le tourbillonnage coupe le filetage en un seul passage près du point d'appui, empêchant ainsi la pièce de se déformer. Il dissipe également la chaleur dans la puce, préservant ainsi la durée de vie de l'outil et empêchant le grippage du titane.
R : Les vitesses de broche doivent être strictement contrôlées pour maintenir une surface par minute (SFM) optimale, généralement inférieure à celle de l'acier ou de l'aluminium pour gérer la chaleur. Le régime exact dépend du diamètre du stock et de la méthodologie d'outillage.
R : La prévention des bavures nécessite des plaquettes ultra-pointues, une programmation CNC précise pour les trajectoires d'entrée/sortie des outils (chanfreinage/coupage du filetage) et des architectures de machines très rigides pour éliminer les vibrations.


