

Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-08-03 Origine: Sito


La lavorazione di viti ossee in titanio per uso medico rappresenta uno degli ostacoli più difficili della produzione. È necessario gestire rapporti lunghezza-diametro estremi gestendo al contempo gravi rischi di grippaggio degli utensili. I rigorosi mandati di conformità a zero difetti non lasciano spazio a errori.
Il titanio Ti-6Al-4V ELI dissipa scarsamente il calore durante il taglio. Ciò intrappola le temperature estreme all'avanguardia. Tale calore porta a un rapido guasto dell'utensile e ad un incrudimento localizzato. Questi comportamenti dei materiali causano la deflessione delle parti. La deflessione distrugge istantaneamente la precisione critica del passo della filettatura.
Questa guida fornisce un quadro tecnico per la valutazione delle architetture delle macchine e delle metodologie di attrezzamento. Esploreremo strategie avanzate di gestione termica per aiutarti a ottenere una produzione scalabile e ripetibile. Gli ingegneri di produzione, i proprietari di negozi e i team di approvvigionamento troveranno informazioni utili per finalizzare gli investimenti nelle apparecchiature per dispositivi medici.
Realtà dei materiali: la bassa conduttività termica del titanio richiede configurazioni della macchina altamente rigide e un refrigerante ad alta pressione ottimizzato per prevenire l'incrudimento.
Selezione dell'attrezzatura: mentre le macchine a fantina mobile rappresentano lo standard industriale per le lunghezze estreme, un tornio CNC offre vantaggi significativi in termini di velocità di cambio e rigidità per impianti più corti e specializzati.
Superiorità del processo: il tourbillonnage supera drasticamente le prestazioni della filettatura a punto singolo per le viti ossee riducendo al minimo la deflessione e prolungando la durata dell'inserto.
Priorità di conformità: la scelta della macchina influisce direttamente sulla convalida ISO 13485; funzionalità come la stabilità termica e l'evacuazione del truciolo determinano la ripetibilità della finitura superficiale.
La lavorazione del Ti-6Al-4V ELI richiede un'intensa conoscenza della scienza dei materiali. 'ELI' sta per Extra Low Interstitial. Questo grado specifico offre biocompatibilità e resistenza alla fatica superiori. Tuttavia, introduce severi vincoli di produzione.
La bassa conduttività termica rimane l’ostacolo principale. I metalli tradizionali trasferiscono il calore nel chip. Il titanio si rifiuta di farlo. Concentra invece il calore direttamente sul tagliente. Questo carico termico estremo provoca un rapido degrado dell'utensile. Porta anche ad un incrudimento localizzato sulla superficie del pezzo. Una volta che la superficie si è indurita, le passate successive diventano sempre più difficili.
I rischi di deflessione aggiungono un ulteriore livello di complessità. Le viti ossee presentano rapporti lunghezza-diametro incredibilmente lunghi. Le viti corticali, da spongiosa e peduncolari presentano tutte sfide geometriche uniche. Qualsiasi pressione radiale durante la lavorazione spinge la parte lontano dall'utensile da taglio. Questa flessione distrugge la precisione del passo della filettatura. Inoltre rovina le tolleranze dimensionali richieste per gli impianti medici.
Per valutare il successo del processo, dobbiamo considerare criteri clinici rigorosi. I criteri di successo per la produzione di viti ossee includono:
Eliminazione delle microbave: le bave si staccano durante l'impianto. Ciò causa gravi complicazioni cliniche e compromette la sicurezza del paziente.
Finitura superficiale uniforme (Ra): La finitura finale deve essere ottenuta all'interno della macchina. Le operazioni di lucidatura secondarie possono alterare la geometria della filettatura.
Perfezione del passo: anche le deviazioni microscopiche del passo della filettatura possono causare il bloccaggio della vite all'interno dell'osso.
Per soddisfare questi criteri è necessaria una base della macchina estremamente rigida. Le vibrazioni si traducono direttamente in finiture superficiali scadenti e in una durata utensile imprevedibile.
I produttori di prodotti medicali scelgono in genere tra due principali architetture di macchine. Ciascuno offre vantaggi distinti per diversi design di impianti. È necessario allineare la scelta della macchina con il mix di prodotti specifico.
Innanzitutto, valutiamo le macchine Swiss Type. Questi rimangono lo standard del settore per le lunghezze estreme. Utilizzano una boccola di guida per supportare il materiale a pochi millimetri dall'utensile da taglio. Questo supporto è essenziale per le parti con rapporti lunghezza/diametro superiori a 3:1. Le macchine svizzere eccellono nella produzione continua alimentata da barre. Possono funzionare incustoditi per lunghi turni. Tuttavia, presentano notevoli debolezze. Le strutture svizzere sono notoriamente complesse. I costi degli utensili rimangono elevati. Le macchine richiedono inoltre un ingombro enorme in officina.
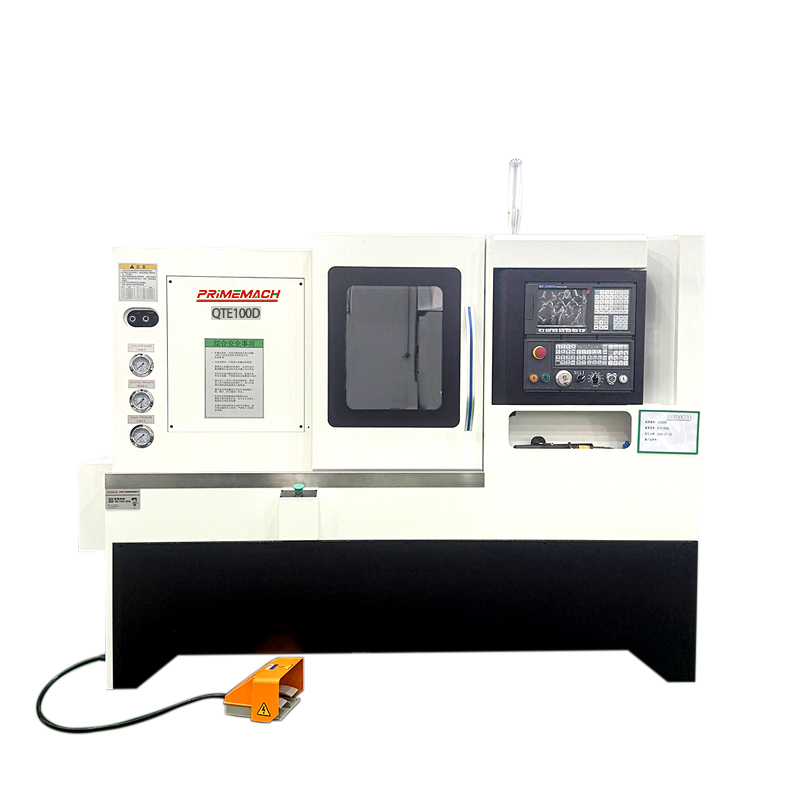
Successivamente, consideriamo l’alternativa. C'è una forte argomentazione a favore del Tornio per utensili CNC . Questa architettura monta gli strumenti in una fila lineare sulla slitta trasversale. Elimina completamente il tempo di indicizzazione della torretta portautensili. Ottieni rapide transizioni da chip a chip. L'assenza di torretta garantisce inoltre rigidità e stabilità termica eccezionali. È la soluzione migliore per gli impianti più corti. Qui le viti peduncolari e gli abutment dentali si abbinano perfettamente. L'elevata velocità del mandrino e i tempi di ciclo rapidi determinano il ritorno sull'investimento.
Caratteristica |
Tornio a fantina mobile |
Tornio per utensili multipli |
|---|---|---|
Miglior rapporto L/D |
Maggiore di 3:1 |
Meno di 3:1 |
Complessità di installazione |
Alto (richiede la messa a punto della boccola di guida) |
Basso (disposizione lineare semplice dello strumento) |
Tempo chip-to-chip |
Moderare |
Estremamente veloce |
Rigidità |
Moderato (si basa sulla boccola) |
Molto alto (slitta trasversale solida) |
Quando si definisce un capace Tornio CNC per piccoli componenti , è necessario richiedere funzionalità specifiche. Le tolleranze di eccentricità del mandrino devono rimanere inferiori al micron. Qualsiasi oscillazione del mandrino si trasferisce direttamente nel profilo della filettatura in titanio. La macchina deve inoltre essere dotata di sistemi di compensazione termica attiva. Questi sistemi impediscono la deriva dimensionale dovuta al riscaldamento della colata durante i continui spostamenti. Infine, sono necessarie funzionalità di integrazione perfetta. La macchina deve connettersi facilmente con alimentatori di barre automatizzati e unità di erogazione del refrigerante ad alta pressione.
La produzione di profili di filettatura aggressivi su viti medicali richiede tecniche specializzate. In genere puoi affrontare questo problema utilizzando due metodi diversi. La scelta influisce sia sul tempo di ciclo che sulla qualità della parte.
La filettatura a punto singolo rappresenta l'approccio tradizionale. Il meccanismo si basa su più passaggi utilizzando un singolo inserto. Lo strumento taglia in modo incrementale più in profondità nel grezzo di titanio fino a raggiungere il profilo finale.
Questo metodo comporta gravi limitazioni. L'elevata pressione radiale spinge la parte in titanio lontano dallo strumento. Questa deflessione provoca vibrazioni e distrugge la precisione dimensionale. Anche il taglio a punto singolo richiede tempi di ciclo molto lenti. Devi fare molti passaggi superficiali per gestire il caldo. In genere limitiamo questo caso d'uso alla prototipazione. Funziona bene per le tirature a basso volume. Si adatta anche a viti con profili di filettatura unici e non standard per le quali non sono disponibili anelli rotanti personalizzati.
Al contrario, il tourbillonnage rappresenta lo standard indiscusso del settore per le viti ossee. Il meccanismo prevede un anello tagliente specializzato. Questo anello contiene più inserti in metallo duro. Gira in modo eccentrico attorno al calcio della barra. L'azione di taglio avviene in un unico passaggio. L'anello funziona direttamente accanto alla boccola di guida della macchina.
Il tourbillonnage offre enormi vantaggi. Innanzitutto, la cinematica trasferisce il calore direttamente nel chip. Mantiene la parte e lo strumento freschi. In secondo luogo, le forze di taglio bilanciate determinano una deflessione pari a zero. Ciò consente di tagliare profili di filettatura profondi e aggressivi. Le viti per spongiosa richiedono queste filettature profonde per mantenere la potenza nel tessuto osseo molle. Infine, la rotazione offre finiture superficiali drasticamente superiori. L'azione di taglio estende la durata dell'utensile ben oltre i tradizionali metodi a punto singolo.
L'implementazione del tourbillon richiede strategie di programmazione specifiche. È necessario sincronizzare la rotazione del mandrino principale (asse C) con il numero di giri del mandrino rotante e la velocità di avanzamento dell'asse Z. Ottenere questo rapporto perfetto garantisce una generazione accurata del tono. Elimina anche il rischio di fianchi della filettatura sfaccettati.
L'ottimizzazione della zona di taglio separa le parti accettabili dagli scarti. Il titanio richiede una rigorosa aderenza a specifici principi di lavorazione e raffreddamento. Non è possibile applicare la logica di lavorazione dell'acciaio standard qui.
La geometria dell'inserto gioca un ruolo fondamentale. È necessario imporre angoli di inclinazione acuti e positivi. Questi bordi affilati tagliano il titanio in modo netto. Riducono le forze di taglio e minimizzano la generazione di calore. È necessario evitare in modo aggressivo i bordi levigati. Gli utensili levigati o molto raggiati causano sfregamenti. Lo sfregamento porta immediatamente all'incrudimento della superficie del titanio. Una volta che il materiale si indurisce, rovina la passata successiva dell'utensile. Utilizzare inserti lucidati per evitare che il titanio si salda al carburo.
I sistemi di erogazione del refrigerante richiedono la stessa attenzione. L'industria generalmente preferisce l'olio da taglio diretto rispetto ai refrigeranti idrosolubili per la filettatura del titanio. L'olio da taglio fornisce un potere lubrificante molto più elevato. Questo potere lubrificante riduce drasticamente il rischio di grippaggio del materiale. Il grippaggio si verifica quando il titanio si salda per attrito all'inserto da taglio. L'olio impedisce questo processo di microsaldatura.
Inoltre, dovete affrontare l'assoluta necessità di un'erogazione ad alta pressione. Il refrigerante standard non funziona completamente nella lavorazione medicale. Hai bisogno di sistemi che forniscano oltre 1.000 PSI. È necessario dirigere questa pressione esattamente sulla zona di taglio. L'olio ad alta pressione agisce come un cuneo. Frattura i trucioli e allontana il calore dal tagliente.
La gestione dell'evacuazione dei trucioli rappresenta un enorme grattacapo quotidiano. Il titanio forma naturalmente trucioli lunghi e fibrosi durante la tornitura continua. Questi trucioli adorano avvolgere il pezzo. Quando i trucioli si aggrovigliano, graffiano la delicata finitura del filo. Possono anche spezzare completamente la delicata vite ossea.
È necessario valutare le macchine in base alle loro capacità di gestione dei chip. Osserva attentamente il design della zona di rilascio. La gravità dovrebbe trascinare i trucioli direttamente nel trasportatore. La disposizione degli utensili dovrebbe fornire ampio spazio libero. Il refrigerante ad alta pressione aiuta a rompere questi trucioli in pezzi maneggevoli. Non sottovalutare mai l’importanza di un’evacuazione pulita dei trucioli.
La produzione di dispositivi medici va ben oltre il taglio del metallo. Devi dimostrare che il tuo processo è stabile, ripetibile e documentato. La FDA e gli organismi di regolamentazione globali richiedono il rigoroso rispetto degli standard ISO 13485. Le scelte relative alle apparecchiature determinano la facilità con cui si ottiene questa conformità.
La validazione del processo si basa fortemente sul framework IQ/OQ/PQ. La qualificazione dell'installazione (IQ) e la qualificazione operativa (OQ) richiedono dati solidi. È necessario garantire il prescelto Il tornio CNC fornisce una registrazione trasparente dei dati. Il sistema di controllo dovrebbe registrare i carichi del mandrino, gli errori di posizionamento degli assi e le variabili termiche. Questi dati oggettivi sono necessari per dimostrare che la macchina funziona entro i parametri specificati. La Performance Qualification (PQ) dimostra che il processo produce parti coerenti nel tempo. Una macchina termicamente instabile fallirà ripetutamente il test PQ.
L'ispezione in-process colma il divario tra lavorazione meccanica e garanzia di qualità. Affidarsi interamente alla misurazione post-processo crea colli di bottiglia. Porta anche a rottami costosi. Raccomandiamo vivamente di integrare sistemi di misurazione ottica. È inoltre possibile utilizzare il rilevamento in macchina. Questi strumenti verificano il passo della filettatura, i diametri maggiori e quelli minori prima che la macchina tagli la parte dalla barra. Individuare tempestivamente una deriva dimensionale consente di risparmiare interi lotti di costose scorte di titanio.
La tracciabilità costituisce la spina dorsale della produzione medica. È necessario risalire a ogni singola vite ossea fino alle origini della sua materia prima. Le officine moderne utilizzano una profonda integrazione tra lo caricatore di barre e il controllo della macchina. Questa integrazione tiene traccia dei lotti di calore del materiale direttamente in base ai tempi di ciclo della macchina specifici. Se un difetto del materiale emerge successivamente, è possibile isolare le parti esatte prodotte da quella barra specifica. Il controllo della macchina deve supportare la programmazione macro avanzata per gestire questo tracciamento seriale.
La selezione dell'attrezzatura ideale per le viti ossee in titanio richiede un approccio strategico. Non fare affidamento sulle brochure di marketing. È necessario convalidare la tecnologia nel mondo reale.
La richiesta di una liquidazione costituisce il passaggio più critico nel tuo percorso di acquisto. Non acquistare mai basandosi solo sulle specifiche. Richiedere al produttore della macchina di eseguire un taglio di prova chiavi in mano. Fornisci loro il tuo stock di barre di titanio specifico. Fornisci loro il profilo esatto della filettatura e i requisiti di tolleranza. Un run-off riuscito dimostra che la macchina, gli utensili e i sistemi di raffreddamento lavorano insieme in modo armonioso.
Valuta il supporto del fornitore con lo stesso controllo dell'hardware. Il team di ingegneri dell'applicazione dell'OEM determina il vostro successo a lungo termine. La loro competenza specifica nella filettatura medicale e nel tourbillonnage è preziosa quanto la macchina stessa. Assicurati che offrano una formazione completa per i tuoi operatori.
Per andare avanti con successo, implementa questi passaggi di azione:
Controlla il tuo mix di parti: determina se la lunghezza media del tuo impianto richiede veramente una macchina di tipo svizzero o se una configurazione di strumenti multipli più rigida produrrà tempi di ciclo più rapidi.
Strategia di standardizzazione del refrigerante: passaggio all'olio da taglio diretto ad alta pressione per tutte le operazioni di filettatura del titanio per eliminare il grippaggio.
Implementazione del vortice: sostituisci la filettatura a punto singolo con anelli di vortice a filettatura personalizzata per tutta la produzione di viti da spongiosa e corticale in grandi volumi.
Blocca la tracciabilità: aggiorna i controlli della tua macchina per registrare automaticamente i lotti di materiale e i dati sull'usura degli utensili per la conformità alla norma ISO 13485.
La padronanza della produzione di viti ossee in titanio fa sì che la vostra officina diventi uno dei principali produttori medicali. Richiede pazienza, investimenti e il rifiuto di scendere a compromessi sulla rigidità e sulla gestione termica.
R: I torni con utensili multipli sono altamente efficienti ma non dispongono del supporto della boccola di guida di un tornio svizzero. Sono più adatti per viti più corte o richiedono un supporto specializzato della contropunta per rapporti lunghezza/diametro più lunghi.
R: Il vortice taglia il filo in un unico passaggio vicino al punto di appoggio, evitando che la parte si deformi. Inoltre, dissipa il calore nel truciolo, preservando la durata dell'utensile e prevenendo il grippaggio del titanio.
R: Le velocità del mandrino devono essere rigorosamente controllate per mantenere un metraggio di superficie al minuto (SFM) ottimale, in genere inferiore a quello dell'acciaio o dell'alluminio per gestire il calore. Il numero di giri esatto dipende dal diametro del grezzo e dalla metodologia degli utensili.
R: La prevenzione delle bave richiede inserti ultra affilati, una programmazione CNC precisa per i percorsi di ingresso/uscita dell'utensile (smussatura/taglio della filettatura) e architetture macchina altamente rigide per eliminare le vibrazioni.


