

Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 03.08.2026 Herkunft: Website


Die Bearbeitung von Knochenschrauben aus medizinischem Titan stellt eine der größten Hürden in der Fertigung dar. Sie müssen mit extremen Längen-Durchmesser-Verhältnissen zurechtkommen und gleichzeitig das hohe Risiko eines Werkzeugabriebs in den Griff bekommen. Strenge Null-Fehler-Compliance-Vorgaben lassen keinen Raum für Fehler.
Ti-6Al-4V ELI-Titan leitet die Wärme beim Schneiden schlecht ab. Dadurch werden extreme Temperaturen an der Schneidkante eingefangen. Diese Hitze führt zu schnellem Werkzeugausfall und örtlicher Kaltverfestigung. Dieses Materialverhalten führt dazu, dass sich Teile verbiegen. Durch die Durchbiegung wird die kritische Genauigkeit der Gewindesteigung sofort zerstört.
Dieser Leitfaden bietet einen technischen Rahmen für die Bewertung von Maschinenarchitekturen und Werkzeugmethoden. Wir erforschen fortschrittliche Wärmemanagementstrategien, die Ihnen dabei helfen, eine skalierbare, wiederholbare Produktion zu erreichen. Fertigungsingenieure, Ladenbesitzer und Beschaffungsteams erhalten umsetzbare Erkenntnisse für den Abschluss von Investitionen in medizinische Geräte.
Materialrealitäten: Die geringe Wärmeleitfähigkeit von Titan erfordert hochsteife Maschinenaufbauten und optimierte Hochdruckkühlung, um Kaltverfestigung zu verhindern.
Auswahl der Ausrüstung: Während Swiss-Type-Maschinen der Industriestandard für extreme Längen sind, bietet eine CNC-Drehmaschine mit mehreren Werkzeugen erhebliche Vorteile in Bezug auf Wechselgeschwindigkeit und Steifigkeit für kürzere, spezielle Implantate.
Prozessüberlegenheit: Das Gewindewirbeln übertrifft das Einpunktgewindeschneiden für Knochenschrauben deutlich, indem es die Durchbiegung minimiert und die Lebensdauer des Einsatzes verlängert.
Compliance-Priorität: Die Wahl der Maschine wirkt sich direkt auf die ISO 13485-Validierung aus; Fähigkeiten wie thermische Stabilität und Spanabfuhr bestimmen die Wiederholbarkeit der Oberflächengüte.
Die Bearbeitung von Ti-6Al-4V ELI erfordert ein umfassendes Verständnis der Materialwissenschaften. „ELI“ steht für Extra Low Interstitials. Diese spezielle Sorte bietet eine hervorragende Biokompatibilität und Ermüdungsfestigkeit. Es führt jedoch zu erheblichen Herstellungsbeschränkungen.
Das Haupthindernis bleibt die geringe Wärmeleitfähigkeit. Herkömmliche Metalle übertragen Wärme in den Chip. Titanium weigert sich, dies zu tun. Stattdessen wird die Wärme direkt an der Schneidkante konzentriert. Diese extreme thermische Belastung führt zu einem schnellen Werkzeugverschleiß. Außerdem kommt es zu einer lokalen Kaltverfestigung der Teileoberfläche. Sobald die Oberfläche aushärtet, werden die nachfolgenden Durchgänge immer schwieriger.
Ablenkungsrisiken erhöhen die Komplexität zusätzlich. Knochenschrauben weisen ein unglaublich langes Verhältnis von Länge zu Durchmesser auf. Kortikalis-, Spongiosa- und Pedikelschrauben stellen alle einzigartige geometrische Herausforderungen dar. Jeder radiale Druck während der Bearbeitung drückt das Teil vom Schneidwerkzeug weg. Diese Biegung zerstört die Genauigkeit der Gewindesteigung. Außerdem werden die für medizinische Implantate erforderlichen Maßtoleranzen beeinträchtigt.
Um den Prozesserfolg zu bewerten, müssen wir strenge klinische Kriterien berücksichtigen. Zu den Erfolgskriterien für die Herstellung von Knochenschrauben gehören:
Beseitigung von Mikrograten: Grate lösen sich bei der Implantation. Dies führt zu schwerwiegenden klinischen Komplikationen und gefährdet die Patientensicherheit.
Konsistente Oberflächengüte (Ra): Sie müssen die Endgüte im Inneren der Maschine erreichen. Durch sekundäre Poliervorgänge kann sich die Gewindegeometrie verändern.
Steigungsperfektion: Selbst mikroskopische Abweichungen in der Gewindesteigung können dazu führen, dass die Schraube im Knochen festsitzt.
Um diese Kriterien zu erfüllen, benötigen Sie ein hochsteifes Maschinenfundament. Vibrationen führen direkt zu einer schlechten Oberflächengüte und einer unvorhersehbaren Werkzeuglebensdauer.
Medizinhersteller wählen typischerweise zwischen zwei Hauptmaschinenarchitekturen. Jedes bietet unterschiedliche Vorteile für unterschiedliche Implantatdesigns. Sie müssen Ihre Maschinenauswahl auf Ihren spezifischen Produktmix abstimmen.
Zunächst bewerten wir Swiss-Type-Maschinen. Diese bleiben der Industriestandard für extreme Längen. Sie verwenden eine Führungsbuchse, um das Material nur wenige Millimeter vom Schneidwerkzeug entfernt zu halten. Diese Unterstützung ist für Teile mit einem Längen-Durchmesser-Verhältnis von mehr als 3:1 unerlässlich. Schweizer Maschinen zeichnen sich durch eine kontinuierliche Bar-Fed-Produktion aus. Sie können lange Schichten unbeaufsichtigt laufen. Allerdings weisen sie erhebliche Schwächen auf. Schweizer Systeme sind bekanntermaßen komplex. Die Werkzeugkosten bleiben hoch. Die Maschinen erfordern außerdem eine enorme Stellfläche in der Werkstatt.
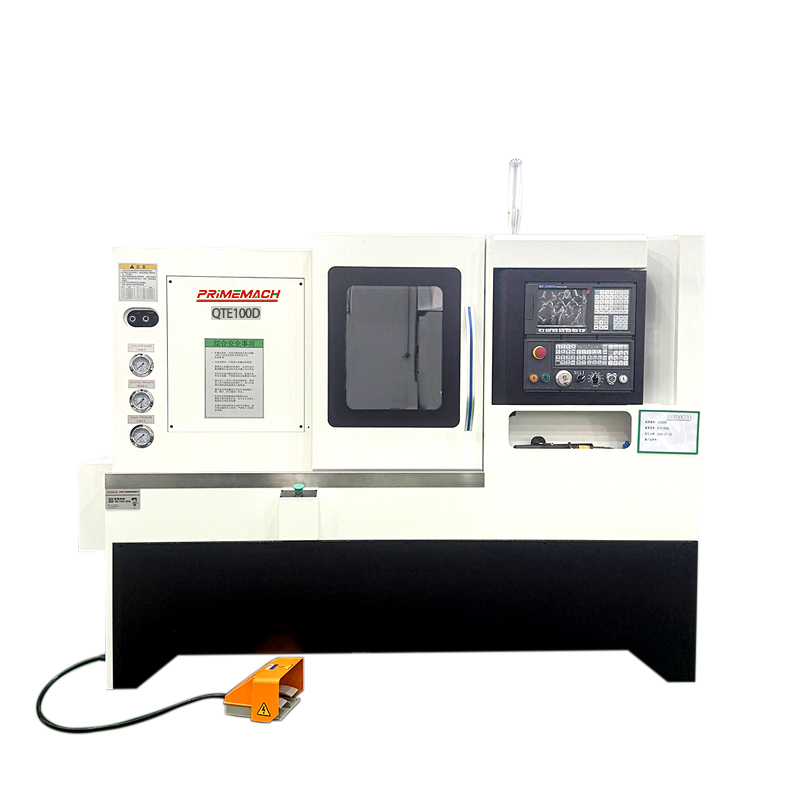
Als nächstes betrachten wir die Alternative. Es gibt ein starkes Argument dafür CNC-Gang-Werkzeugdrehmaschine . Diese Architektur montiert Werkzeuge in einer linearen Reihe auf dem Kreuzschlitten. Dadurch entfällt die Zeit für die Indexierung des Werkzeugrevolvers vollständig. Sie erreichen schnelle Span-zu-Span-Übergänge. Das Fehlen eines Turms sorgt außerdem für außergewöhnliche Steifigkeit und thermische Stabilität. Es eignet sich am besten für kürzere Implantate. Pedikelschrauben und Dentalabutments passen hier perfekt zusammen. Hohe Spindelgeschwindigkeit und schnelle Zykluszeiten bestimmen Ihre Kapitalrendite.
Besonderheit |
Langdrehmaschine |
Werkzeugdrehmaschine |
|---|---|---|
Bestes L/D-Verhältnis |
Größer als 3:1 |
Weniger als 3:1 |
Komplexität des Setups |
Hoch (erfordert eine Abstimmung der Führungsbuchse) |
Niedrig (einfache lineare Werkzeuganordnung) |
Chip-zu-Chip-Zeit |
Mäßig |
Extrem schnell |
Steifigkeit |
Mäßig (abhängig von der Buchse) |
Sehr hoch (solider Kreuzschlitten) |
Bei der Definition eines fähigen Wenn Sie eine CNC-Drehmaschine für kleine Komponenten benötigen, müssen Sie bestimmte Funktionen verlangen. Die Rundlauftoleranzen der Spindel müssen im Submikrometerbereich liegen. Jegliches Wackeln der Spindel überträgt sich direkt auf das Titan-Gewindeprofil. Die Maschine muss außerdem über aktive thermische Kompensationssysteme verfügen. Diese Systeme verhindern Maßabweichungen, wenn sich das Gussteil während kontinuierlicher Schichten erwärmt. Schließlich benötigen Sie nahtlose Integrationsmöglichkeiten. Die Maschine muss problemlos mit automatischen Stangenladern und Hochdruck-Kühlmittelzufuhreinheiten verbunden werden können.
Die Herstellung aggressiver Gewindeprofile an medizinischen Schrauben erfordert spezielle Techniken. Im Allgemeinen können Sie dies mit zwei verschiedenen Methoden angehen. Die Wahl wirkt sich sowohl auf die Zykluszeit als auch auf die Teilequalität aus.
Das Single-Point-Threading stellt den traditionellen Ansatz dar. Der Mechanismus basiert auf mehreren Durchgängen mit einem einzigen Einsatz. Das Werkzeug schneidet schrittweise tiefer in das Titanmaterial, bis es das endgültige Profil erreicht.
Diese Methode weist erhebliche Einschränkungen auf. Hoher Radialdruck drückt das Titanteil vom Werkzeug weg. Diese Durchbiegung verursacht Rattern und zerstört die Maßhaltigkeit. Auch das Einpunktschneiden erfordert sehr langsame Zykluszeiten. Sie müssen viele flache Pässe nehmen, um die Hitze in den Griff zu bekommen. Normalerweise beschränken wir diesen Anwendungsfall auf das Prototyping. Es eignet sich gut für Läufe mit geringem Volumen. Es passt auch für Schrauben mit einzigartigen, nicht standardmäßigen Gewindeprofilen, bei denen keine kundenspezifischen Wirbelringe verfügbar sind.
Umgekehrt gilt das Gewindewirbeln als unangefochtener Industriestandard für Knochenschrauben. Der Mechanismus umfasst einen speziellen Schneidring. Dieser Ring nimmt mehrere Hartmetalleinsätze auf. Es dreht sich exzentrisch um das Stangenmaterial. Der Schneidvorgang erfolgt in einem einzigen Durchgang. Der Ring arbeitet direkt neben der Führungsbuchse der Maschine.
Das Gewindewirbeln bietet enorme Vorteile. Erstens überträgt die Kinematik die Wärme direkt in den Chip. Es hält das Teil und das Werkzeug kühl. Zweitens führen die ausgeglichenen Schnittkräfte zu einer Nulldurchbiegung. Dadurch können Sie tiefe, aggressive Gewindeprofile schneiden. Spongiosaschrauben benötigen diese tiefen Gewinde, um im weichen Knochengewebe Halt zu bieten. Schließlich liefert das Wirbeln deutlich bessere Oberflächengüten. Die Schneidwirkung verlängert die Werkzeuglebensdauer weit über herkömmliche Einpunktmethoden hinaus.
Die Umsetzung des Gewindewirbelns erfordert spezielle Programmierstrategien. Sie müssen die Drehung der Hauptspindel (C-Achse) mit der Drehzahl der Wirbelspindel und der Vorschubgeschwindigkeit der Z-Achse synchronisieren. Wenn dieses Verhältnis perfekt ist, wird eine genaue Tonhöhenerzeugung gewährleistet. Außerdem entfällt die Gefahr facettierter Gewindeflanken.
Durch die Optimierung der Schneidzone werden akzeptable Teile vom Ausschuss getrennt. Titan erfordert die strikte Einhaltung spezifischer Werkzeug- und Kühlprinzipien. Sie können hier keine Standardlogik für die Stahlbearbeitung anwenden.
Die Wendeplattengeometrie spielt eine entscheidende Rolle. Sie müssen scharfe, positive Spanwinkel vorschreiben. Diese scharfen Kanten schneiden das Titan sauber ab. Sie reduzieren die Schnittkräfte und minimieren die Wärmeentwicklung. Sie müssen geschliffene Kanten unbedingt vermeiden. Geschliffene oder stark abgerundete Werkzeuge verursachen Reibung. Durch Reiben kommt es sofort zu einer Kaltverfestigung der Titanoberfläche. Sobald das Material kalt wird, wird der nächste Werkzeugdurchgang zunichte gemacht. Verwenden Sie polierte Einsätze, um zu verhindern, dass Titan mit dem Hartmetall verschweißt.
Kühlmittelversorgungssysteme erfordern die gleiche Aufmerksamkeit. Die Industrie bevorzugt beim Titan-Gewindeschneiden in der Regel reines Schneidöl gegenüber wasserlöslichen Kühlmitteln. Schneidöl bietet eine viel höhere Schmierfähigkeit. Diese Schmierfähigkeit reduziert das Risiko von Materialabrieb drastisch. Abrieb tritt auf, wenn Titan mit dem Schneideinsatz reibverschweißt wird. Öl verhindert diesen Mikroschweißvorgang.
Darüber hinaus sind Sie mit der absoluten Notwendigkeit einer Hochdruckförderung konfrontiert. Bei der medizinischen Bearbeitung versagt die Standard-Flüssigkeitskühlung vollständig. Sie benötigen Systeme mit mehr als 1.000 PSI. Diesen Druck müssen Sie gezielt auf die Schnittzone richten. Hochdrucköl wirkt als Keil. Es bricht die Späne und leitet die Hitze von der Schneidkante ab.
Die Verwaltung der Späneabfuhr bereitet täglich enorme Kopfschmerzen. Titan bildet beim kontinuierlichen Drehen von Natur aus lange, faserige Späne. Diese Späne lieben es, sich um das Werkstück zu legen. Wenn sich Späne verheddern, zerkratzen sie die empfindliche Fadenoberfläche. Sie können die empfindliche Knochenschraube auch vollständig zerbrechen.
Sie müssen Maschinen anhand ihrer Chip-Management-Fähigkeiten bewerten. Schauen Sie sich das Drop-Zone-Design genau an. Die Schwerkraft sollte die Späne direkt nach unten in ein Förderband ziehen. Die Anordnung der Werkzeuge sollte ausreichend Freiraum bieten. Hochdruckkühlmittel helfen dabei, diese Späne in handliche Stücke zu zerkleinern. Unterschätzen Sie niemals die Bedeutung einer sauberen Spanabfuhr.
Die Herstellung medizinischer Geräte geht weit über das Schneiden von Metall hinaus. Sie müssen nachweisen, dass Ihr Prozess stabil, wiederholbar und dokumentiert ist. Die FDA und globale Aufsichtsbehörden fordern die strikte Einhaltung der ISO 13485-Standards. Ihre Wahl der Ausrüstung bestimmt, wie einfach Sie diese Konformität erreichen.
Die Prozessvalidierung basiert stark auf dem IQ/OQ/PQ-Framework. Für die Installationsqualifizierung (IQ) und die Betriebsqualifizierung (OQ) sind solide Daten erforderlich. Sie müssen die Auserwählten sicherstellen CNC-Drehmaschine bietet transparente Datenprotokollierung. Das Steuerungssystem sollte Spindellasten, Achspositionierungsfehler und thermische Variablen aufzeichnen. Sie benötigen diese objektiven Daten, um nachzuweisen, dass die Maschine innerhalb der angegebenen Parameter arbeitet. Die Leistungsqualifizierung (PQ) beweist, dass der Prozess im Laufe der Zeit konsistente Teile liefert. Eine thermisch instabile Maschine wird den PQ-Test wiederholt nicht bestehen.
Die In-Prozess-Inspektion schließt die Lücke zwischen Bearbeitung und Qualitätssicherung. Wenn man sich ausschließlich auf die Nachbearbeitungsmessung verlässt, entstehen Engpässe. Außerdem entsteht teurer Ausschuss. Wir empfehlen dringend die Integration optischer Messsysteme. Sie können auch die maschineninterne Messung nutzen. Diese Werkzeuge überprüfen die Gewindesteigung, den Hauptdurchmesser und den Nebendurchmesser, bevor die Maschine das Teil von der Stange schneidet. Durch das frühzeitige Erkennen einer Maßabweichung können ganze Chargen teurer Titanvorräte eingespart werden.
Rückverfolgbarkeit ist das Rückgrat der medizinischen Herstellung. Sie müssen jede einzelne Knochenschraube bis zu ihrem Rohstoffursprung zurückverfolgen. Moderne Werkstätten nutzen eine tiefe Integration zwischen dem Stangenlader und der Maschinensteuerung. Diese Integration verfolgt Materialwärmechargen direkt zu bestimmten Maschinenzykluszeiten. Wenn später ein Materialfehler auftritt, können Sie die genauen Teile isolieren, die aus diesem bestimmten Stab hergestellt wurden. Ihre Maschinensteuerung muss eine erweiterte Makroprogrammierung unterstützen, um diese Serienverfolgung zu bewältigen.
Die Auswahl der idealen Ausrüstung für Titan-Knochenschrauben erfordert einen strategischen Ansatz. Verlassen Sie sich nicht auf Marketingbroschüren. Sie müssen die Technologie in der realen Welt validieren.
Die Beantragung einer Abwicklung ist der wichtigste Schritt auf Ihrem Einkaufsweg. Kaufen Sie niemals allein aufgrund der Spezifikationen. Fordern Sie den Maschinenhersteller auf, einen schlüsselfertigen Probeschnitt durchzuführen. Versorgen Sie sie mit Ihrem spezifischen Titan-Stangenmaterial. Teilen Sie ihnen Ihr genaues Gewindeprofil und Ihre Toleranzanforderungen mit. Ein erfolgreicher Test beweist, dass Maschine, Werkzeug und Kühlmittelsysteme harmonisch zusammenarbeiten.
Bewerten Sie den Anbieter-Support mit der gleichen Sorgfalt wie die Hardware. Das Anwendungsentwicklungsteam des OEM entscheidet über Ihren langfristigen Erfolg. Ihr spezifisches Fachwissen im medizinischen Gewindeschneiden und Gewindewirbeln ist ebenso wertvoll wie die Maschine selbst. Stellen Sie sicher, dass sie eine umfassende Schulung für Ihre Bediener anbieten.
Um erfolgreich voranzukommen, implementieren Sie die folgenden Aktionsschritte:
Überprüfen Sie Ihren Teilemix: Stellen Sie fest, ob Ihre durchschnittliche Implantatlänge wirklich eine Maschine vom Typ Swiss erfordert oder ob eine steifere Werkzeugkonfiguration schnellere Zykluszeiten ermöglicht.
Standardisierung der Kühlmittelstrategie: Übergang zu geradem Hochdruck-Schneidöl für alle Titan-Gewindebearbeitungen, um Abrieb zu vermeiden.
Implementieren Sie das Wirbeln: Ersetzen Sie das Einpunktgewindeschneiden durch kundenspezifische Gewindewirbelringe für die gesamte Massenproduktion von Spongiosa- und Kortikalisschrauben.
Sichere Rückverfolgbarkeit: Rüsten Sie Ihre Maschinensteuerung auf, um Materialchargen und Werkzeugverschleißdaten automatisch zu protokollieren und so die ISO 13485-Konformität zu gewährleisten.
Durch die Beherrschung der Produktion von Titan-Knochenschrauben etabliert sich Ihr Unternehmen als führender Medizinhersteller. Es erfordert Geduld, Investitionen und die Weigerung, Kompromisse bei der Steifigkeit und dem Wärmemanagement einzugehen.
A: Mehrfachdrehmaschinen sind hocheffizient, verfügen jedoch nicht über die Führungsbuchsenunterstützung einer Schweizer Drehmaschine. Sie eignen sich am besten für kürzere Schrauben oder erfordern eine spezielle Reitstockunterstützung für größere Längen-Durchmesser-Verhältnisse.
A: Beim Wirbeln wird das Gewinde in einem einzigen Durchgang in der Nähe des Auflagepunkts geschnitten, wodurch verhindert wird, dass sich das Teil verbiegt. Außerdem leitet es die Wärme an den Span ab, verlängert die Standzeit des Werkzeugs und verhindert ein Festfressen des Titans.
A: Die Spindelgeschwindigkeiten müssen streng kontrolliert werden, um ein optimales Surface Footage per Minute (SFM) aufrechtzuerhalten – normalerweise niedriger als bei Stahl oder Aluminium, um die Wärme zu verwalten. Die genaue Drehzahl hängt vom Materialdurchmesser und der Werkzeugmethode ab.
A: Die Vermeidung von Graten erfordert ultrascharfe Wendeschneidplatten, eine präzise CNC-Programmierung für die Ein- und Austrittswege des Werkzeugs (Anfasen/Abschneiden des Gewindes) und äußerst steife Maschinenarchitekturen, um Rattern zu vermeiden.


