

Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 21/07/2026 Origine: Sito


La produzione di alta precisione dipende dalla vera concentricità. È necessario allineare perfettamente l'asse di rotazione con le caratteristiche lavorate per garantire il successo. In caso contrario, si verificheranno costosi scarti, guasti di assemblaggio e prestazioni delle parti compromesse.
Le tradizionali configurazioni multi-macchina introducono intrinsecamente tolleranze di accumulo. Lo spostamento di una parte da un tornio a una fresatrice distrugge la precisione di base. Per le parti complesse, fare affidamento sul rimontaggio manuale diventa un enorme rischio aziendale.
Questa guida spiega in che modo i centri di tornitura avanzati riescono a eliminare gli errori di concentricità. Esamineremo il business case per la lavorazione a setup singolo e delineeremo i vantaggi immediati del ROI. Imparerai anche i criteri per valutare le capacità delle macchine per il tuo reparto di produzione.
L'errore di impilamento è il nemico principale della concentricità: ogni volta che una parte viene rimontata, la precisione del datum della linea di base diminuisce.
La rigidità della macchina e la stabilità termica determinano la capacità di base: un tornio CNC non può produrre parti più concentriche della sua eccentricità del mandrino.
L'architettura a configurazione singola è la soluzione definitiva: l'adozione di una macchina fresa-tornitura CNC riduce i rischi di gestione dell'operatore e riduce matematicamente la deviazione.
Il trasferimento automatizzato delle parti preserva i riferimenti: una macchina fresa-tornitura CNC a doppio mandrino consente la lavorazione back-end mantenendo il riferimento della linea centrale originale.
Per definire il successo nella lavorazione moderna è necessario andare oltre le tolleranze dimensionali di base. È necessario valutare la lettura dell'indicatore totale (TIR) e il suo impatto diretto sul bilancio dinamico delle parti. Prendi in considerazione alberi aerospaziali o viti ossee mediche. In queste applicazioni, una leggera deviazione di concentricità provoca forti vibrazioni o guasti biologici catastrofici. Non è possibile controllare la qualità di una parte; devi inserirlo nelle fondamenta.
Il routing multi-setup comporta gravi costi nascosti. Lo spostamento di parti tra diverse postazioni di lavoro riduce rapidamente la redditività.
Costi di manodopera eccessivi: la composizione di parti su macchine secondarie richiede ore di lavoro dell'operatore ben retribuito.
Colli di bottiglia nella garanzia della qualità: gli ispettori devono verificare costantemente i dati dopo ogni movimento della macchina, rallentando la produttività.
Aumento del tasso di scarto: l'errore umano durante il ribaltamento manuale delle parti porta inevitabilmente a pezzi disallineati e lotti rifiutati.
Affidarsi a 'operatori eroi' introduce rischi estremi di scalabilità. Potresti avere un macchinista veterano che può brillantemente spessorare e indicare le parti per soddisfare le specifiche TIR rigorose. Tuttavia, questa non è una strategia di produzione scalabile. Quando si prendono un giorno libero, la tua produzione si ferma. La vera scalabilità richiede di fare affidamento su un’architettura della macchina capace piuttosto che sull’intervento manuale.
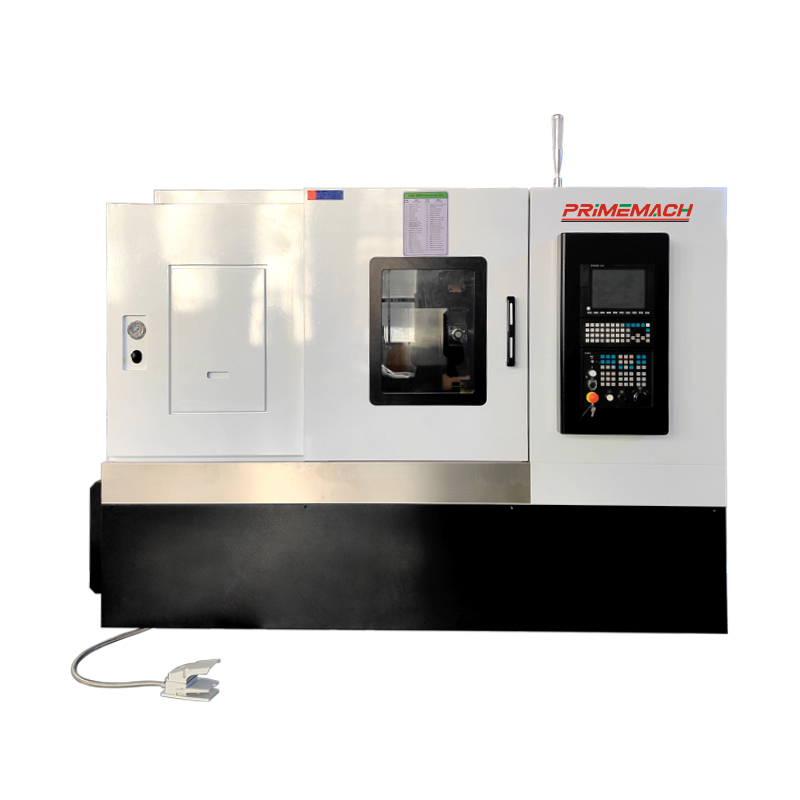
Un rigido Il tornio CNC fa affidamento sulla meccanica sottostante per mantenere tolleranze strette. L'architettura del fuso determina il limite assoluto della tua concentricità. I cuscinetti a contatto angolare gestiscono in modo efficiente sia i carichi radiali che quelli assiali. Per applicazioni di ultraprecisione, i mandrini idrostatici forniscono una pellicola fluida pressurizzata. Eliminano completamente il contatto metallo-metallo, riducendo al minimo il gioco radiale e raggiungendo limiti di runout inferiori al micron.
I cicli di produzione prolungati generano enormi quantità di calore. L'aumento termico nella fusione e nella paletta del mandrino spinge l'utensile fuori centro. Le macchine all’avanguardia implementano la gestione della compensazione termica per combattere questo problema. I sensori integrati monitorano le variazioni di temperatura nel telaio della macchina. Sofisticati algoritmi software compensano quindi dinamicamente gli assi X e Z per mantenere la vera linea centrale. Ciò impedisce che le parti escano dalla tolleranza durante un lungo turno.
La scelta delle guide determina anche la rigidità e il controllo delle vibrazioni.
Tipo di guida |
Vantaggio primario |
Controllo delle vibrazioni |
Miglior caso d'uso dell'applicazione |
|---|---|---|---|
Modi della scatola |
Massima rigidità |
Smorzamento superiore |
Tagli pesanti interrotti su leghe tenaci |
Guide lineari |
Microposizionamento |
Smorzamento moderato |
Rapide ad alta velocità e tornitura leggera e di precisione |
Adottare un La macchina fresa-torno CNC sposta completamente la filosofia di produzione. I produttori lo chiamano approccio 'Done-in-One'. Consolidando le operazioni di tornitura e fresatura in un unico sistema di coordinate, si eliminano gli errori di accumulo inerenti al rifissaggio manuale. Il punto centrale di rotazione primario rimane bloccato.
Le dinamiche degli utensili live forniscono un'incredibile flessibilità. L'integrazione della cinematica degli assi B e Y consente agli utensili da taglio di avvicinarsi al pezzo da angolazioni complesse. È possibile eseguire forature decentrate e fresature complesse di tasche mentre il mandrino principale trattiene saldamente il pezzo. Poiché il pezzo non lascia mai il mandrino, il rapporto tra il diametro tornito e l'elemento fresato rimane matematicamente perfetto.
La valutazione dei vantaggi in termini di funzionalità e risultato rivela aggiornamenti immediati del processo. Prendi in considerazione la tornitura poligonale o la maschiatura rigida. Se esegui queste operazioni in un'unica configurazione, garantisci l'allineamento di fase al 100%. I piani fresati, i fori trasversali e l'asse principale tornito condivideranno l'esatta concentricità. Evitate il quotidiano gioco d'ipotesi di provare a riallineare un pezzo precedentemente tornito all'interno di un centro di fresatura autonomo.
Utilizzando a La fresa-tornitura CNC bimandrino consente di automatizzare l'intero ciclo di vita del pezzo in modo sicuro. La meccanica dei trasferimenti sincronizzati è una meraviglia dell'ingegneria di processo. Il mandrino principale e il contromandrino sincronizzano perfettamente i loro giri/min e gli angoli di fase. Trasferiscono il pezzo a metà ciclo senza perdere il riferimento del punto zero originale.
Questo trasferimento automatizzato consente la lavorazione del 'sesto lato' del pezzo. È possibile completare complesse operazioni di tornitura in tirata mantenendo il diametro concentrico precedentemente lavorato. Questa rigorosa conservazione dei dati garantisce che il TIR fronte-retro rimanga entro i micron. Gli operatori non toccano mai il pezzo finché la macchina non lascia cadere il componente finito nel raccoglitore dei pezzi.
Tuttavia, le realtà di implementazione comportano rischi specifici che è necessario gestire:
Rigorosa pianificazione PM: l'allineamento del contromandrino non è infinito. È necessario attenersi rigorosamente alle routine di manutenzione preventiva per mantenere entrambi i mandrini perfettamente fermi.
Riallineamento post-incidente: anche piccoli incidenti della macchina possono disallineare il contromandrino. Il riallineamento meccanico utilizzando barre di prova specializzate è obbligatorio dopo ogni collisione.
Requisiti CAM avanzati: orchestrare in modo sicuro passaggi senza collisioni richiede un software CAM robusto e post-processori perfettamente integrati. Non fare affidamento sulla programmazione conversazionale manuale per trasferimenti complessi del mandrino.
Anche una macchina da mezzo milione di dollari non riuscirà a soddisfare le specifiche di concentricità se il bloccaggio del pezzo viene compromesso. Il bloccaggio del pezzo rimane l'anello debole in molte configurazioni ad alta precisione. Non è possibile ottenere la vera concentricità se le ganasce del mandrino provocano un runout prima ancora che l'utensile da taglio tocchi il materiale.
Capire quando utilizzare sistemi di presa specifici è una realtà fondamentale per l'operatore. I sistemi di pinze si dimostrano di gran lunga superiori per barre uniformi. Offrono una forza di presa a 360 gradi e soffrono di una distorsione centrifuga minima ad alti regimi. Ciò mantiene il materiale perfettamente centrato.
In alternativa, i getti di forma strana richiedono ganasce morbide annoiate. I macchinisti spesso commettono un errore critico qui. Alesano le ganasce senza simulare la reale pressione di serraggio. È necessario alesare le ganasce morbide utilizzando un anello alesatore dedicato. Ciò precarica le ganasce del mandrino, imitando l'esatta pressione idraulica che subiranno durante la produzione. In caso contrario si garantisce il runout della parte.
Sistema di sostegno del lavoro |
Idoneità del materiale |
Rischio di distorsione centrifuga |
Requisiti di installazione |
|---|---|---|---|
Mandrini portapinze |
Barra uniforme (tonda/esagonale) |
Estremamente basso |
Cambi rapidi, richiede dimensioni di pinze corrispondenti |
Mascelle morbide annoiate |
Fusioni, forgiati, forme strane |
Da moderato ad alto (a seconda del numero di giri) |
Richiede un'alesatura attenta con una pressione di serraggio simulata |
Mascelle dure |
Stock grezzo, prime operazioni |
Alto |
Preparazione minima, incline a rovinare le superfici finite |
L'usura e la deflessione dell'utensile influenzano fortemente i risultati di concentricità. Forze di taglio pesanti spingono naturalmente la parte fuori centro. Man mano che gli inserti si consumano, la pressione di taglio aumenta, peggiorando la deflessione. Per i pezzi con elevati rapporti lunghezza/diametro (L/D), l'utilizzo di contropunte programmabili o lunette idrauliche non è negoziabile. Questi supporti contrastano la pressione dell'utensile, evitando che il materiale si pieghi lontano dall'inserto e preservando il vero TIR.
Per selezionare la giusta attrezzatura multitasking è necessario analizzare il mix di componenti specifico. Osserva attentamente le tue stampe più complesse. Richiedono solo semplici utensili motorizzati per i fori trasversali di base? Oppure richiedono l’interpolazione simultanea completa di 5 assi per lavorare i contorni aerospaziali scolpiti? L'adattamento della cinematica della macchina all'esatta geometria del pezzo impedisce gravi acquisti eccessivi o attrezzature insufficienti.
Calcola le variabili del ROI esclusivamente in base ai guadagni di efficienza. Guarda la riduzione immediata del Work in Process (WIP). La lavorazione a setup singolo elimina i pallet di pezzi semilavorati rimasti in officina. Calcolare i tempi di setup eliminati. Invece di smontare tre macchine, i vostri operatori ne installano una. Infine, considera la drastica riduzione degli scarti ottenuta eliminando gli errori di gestione umana.
Adottare rigorosi passaggi successivi prima di firmare un ordine di acquisto:
Richiedete tagli di prova standard ai costruttori di macchine utensili.
Richiedi il test standard NAS 979 per verificare l'accuratezza dinamica.
Misura la concentricità nel mondo reale sotto carichi di taglio effettivi, anziché affidarti solo alle metriche di posizionamento statico calibrate al laser.
Il mantenimento della concentricità nelle parti complesse si basa interamente su una solida ingegneria di processo e un'architettura avanzata della macchina. Non puoi più dipendere esclusivamente dalle competenze uniche di alcuni operatori veterani per raggiungere i rigidi limiti TIR.
Investire in pratiche rigide di mantenimento del lavoro garantisce che i dati di riferimento rimangano veri. Il passaggio alla tecnologia a configurazione singola elimina completamente i rischi associati al rimontaggio manuale delle parti.
Implementando questi cambiamenti sistemici, i produttori spostano la concentricità da un gioco d’ipotesi quotidiano a una certezza prevedibile e matematicamente controllata. Valuta oggi stesso il tuo pavimento, testa le variabili attuali di runout e aggiorna il tuo processo per proteggere i tuoi margini di profitto.
R: Non automaticamente. Se la punta non è perfettamente centrata rispetto al mandrino (a causa del disallineamento della torretta), o se la punta cammina durante l'entrata, il foro risulterà sovradimensionato o rastremato, violando la concentricità. Sono necessari controlli della perforazione del centro e dell'allineamento della torretta.
R: Per le parti con un rapporto lunghezza/diametro (L/D) maggiore di 3:1, è necessaria una contropunta programmabile o una lunetta idraulica per contrastare la pressione dell'utensile ed evitare che il materiale si pieghi lontano dall'inserto.
R: Mentre i torni CNC standard possono normalmente contenere un TIR di 0,0005' (0,012 mm), le macchine di fascia alta dotate di compensazione termica e sistemi di pinze di precisione possono raggiungere tolleranze fino a 0,0001' (0,0025 mm) in ambienti controllati.


