

Visualizações: 0 Autor: Editor do site Horário de publicação: 21/07/2026 Origem: Site


A fabricação de alta precisão depende da verdadeira concentricidade. Você deve alinhar perfeitamente o eixo rotacional com os recursos usinados para garantir o sucesso. Não fazer isso resulta em sucata cara, falhas de montagem e comprometimento do desempenho da peça.
As configurações tradicionais de múltiplas máquinas introduzem inerentemente tolerâncias de empilhamento. Mover uma peça de um torno para uma fresadora destrói sua precisão de linha de base. Para peças complexas, depender da refixação manual torna-se um enorme risco comercial.
Este guia explica como os centros de torneamento avançados eliminam erros de concentricidade. Examinaremos o caso de negócios para usinagem de configuração única e delinearemos os benefícios imediatos do ROI. Você também aprenderá os critérios para avaliar as capacidades das máquinas para sua área de produção.
O erro de empilhamento é o principal inimigo da concentricidade: cada vez que uma peça é refixada, a precisão do ponto de referência da linha de base diminui.
A rigidez da máquina e a estabilidade térmica determinam a capacidade básica: um torno CNC não pode produzir peças mais concêntricas do que o desvio do seu próprio fuso.
A arquitetura de configuração única é a solução definitiva: a adoção de uma máquina fresadora e torneadora CNC reduz os riscos de manuseio do operador e reduz matematicamente o desvio.
A transferência automatizada de peças preserva os pontos de referência: uma fresadora CNC de fuso duplo permite a usinagem de back-end, mantendo a referência da linha central original.
Definir o sucesso na usinagem moderna requer ir além das tolerâncias dimensionais básicas. Você deve avaliar a leitura total do indicador (TIR) e seu impacto direto no equilíbrio dinâmico das peças. Considere eixos aeroespaciais ou parafusos ósseos médicos. Nessas aplicações, um ligeiro desvio de concentricidade causa vibração severa ou falha biológica catastrófica. Você não pode inspecionar a qualidade de uma peça; você deve usiná-lo na fundação.
O roteamento com múltiplas configurações acarreta graves custos ocultos. Mover peças entre diferentes estações de trabalho diminui rapidamente a lucratividade.
Custos excessivos de mão de obra: A discagem de peças em máquinas secundárias leva horas de trabalho altamente remunerado do operador.
Gargalos na garantia de qualidade: Os inspetores devem verificar constantemente os dados de referência após cada movimento da máquina, diminuindo o rendimento.
Aumento das taxas de refugo: erros humanos durante a troca manual de peças levam inevitavelmente a peças de trabalho desalinhadas e lotes rejeitados.
Depender de “operadores heróis” apresenta riscos extremos de escalabilidade. Você pode ter um maquinista veterano que pode calçar e indicar peças de maneira brilhante para atingir as especificações TIR rígidas. No entanto, esta não é uma estratégia de produção escalável. Quando eles tiram um dia de folga, sua produção é interrompida. A verdadeira escalabilidade exige contar com uma arquitetura de máquina capaz, em vez de intervenção manual.
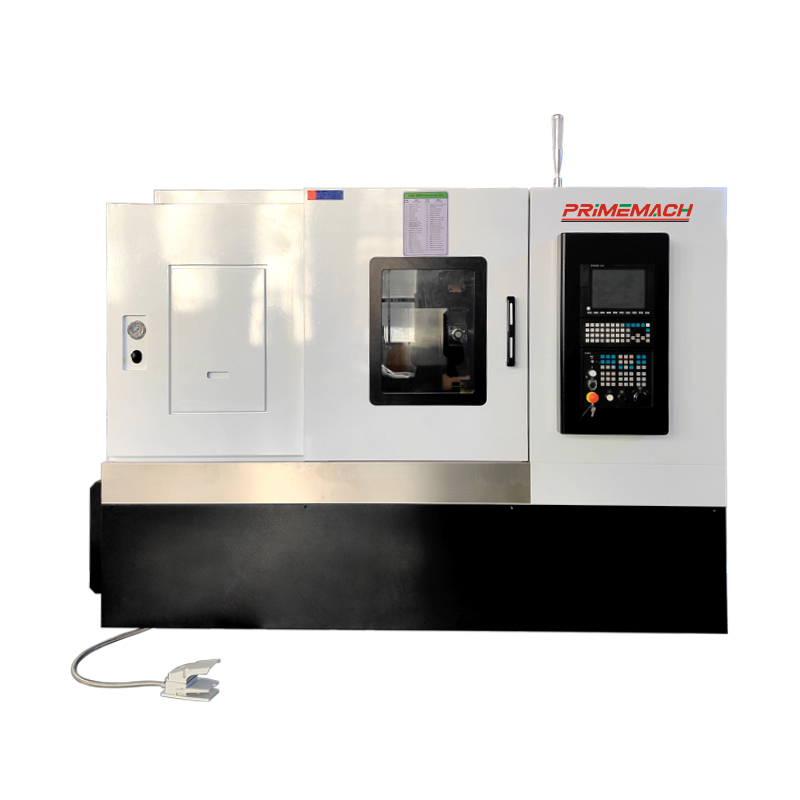
Um rígido O Torno CNC depende de sua mecânica subjacente para manter tolerâncias rígidas. A arquitetura do fuso determina o limite absoluto da sua concentricidade. Os rolamentos de contato angular suportam cargas radiais e axiais com eficiência. Para aplicações de ultraprecisão, os fusos hidrostáticos fornecem um filme de fluido pressurizado. Eles eliminam completamente o contato metal-metal, minimizando a folga radial e alcançando limites de desvio submícron.
As execuções de produção prolongadas geram grandes quantidades de calor. O crescimento térmico na peça fundida e no cabeçote do fuso empurra a ferramenta para fora do centro. Máquinas de última geração implementam gerenciamento de compensação térmica para combater isso. Sensores integrados monitoram as mudanças de temperatura em toda a estrutura da máquina. Algoritmos de software sofisticados compensam dinamicamente os eixos X e Z para manter a verdadeira linha central. Isso evita que as peças saiam da tolerância durante um longo turno.
A escolha das guias também determina a rigidez e o controle de vibração.
Tipo de guia |
Vantagem Primária |
Controle de vibração |
Melhor caso de uso de aplicativo |
|---|---|---|---|
Formas de caixa |
Rigidez Máxima |
Amortecimento Superior |
Cortes interrompidos pesados em ligas tenazes |
Guias Lineares |
Micro-posicionamento |
Amortecimento Moderado |
Corredeiras de alta velocidade e giro leve e preciso |
Adotando um A máquina fresadora CNC muda totalmente a filosofia de produção. Os fabricantes chamam isso de abordagem “Feito em Um”. Ao consolidar as operações de torneamento e fresamento em um único sistema de coordenadas, você elimina os erros de empilhamento inerentes à refixação manual. O ponto central rotacional primário permanece bloqueado.
A dinâmica das ferramentas dinâmicas proporciona uma flexibilidade incrível. A integração da cinemática dos eixos B e Y permite que as ferramentas de corte se aproximem da peça de trabalho a partir de ângulos complexos. Você pode executar furações descentralizadas e fresamento de bolsões complexos enquanto o fuso principal segura a peça com firmeza. Como a peça nunca sai do mandril, a relação entre o diâmetro torneado e a característica fresada permanece matematicamente perfeita.
A avaliação dos benefícios do recurso ao resultado revela atualizações imediatas do processo. Considere torneamento poligonal ou rosqueamento rígido. Se você realizar essas operações em uma configuração, você garante 100% de alinhamento de fase. Planos fresados, furos cruzados e o eixo principal torneado compartilharão a concentricidade exata. Você evita o jogo diário de adivinhação de tentar realinhar uma peça previamente torneada dentro de um centro de fresamento independente.
Usando um A máquina fresadora CNC de fuso duplo permite automatizar todo o ciclo de vida da peça com segurança. A mecânica das transferências sincronizadas é uma maravilha da engenharia de processos. O fuso principal e o subfuso sincronizam perfeitamente suas RPM e ângulos de fase. Eles transferem a peça no meio do ciclo sem perder a referência original do ponto zero.
Esta transferência automatizada permite usinar o “sexto lado” da peça. Você pode realizar operações complexas de torneamento reverso mantendo o diâmetro concêntrico previamente usinado. Essa preservação rigorosa dos dados garante que o TIR de frente para trás permaneça dentro de mícrons. Os operadores nunca tocam na peça até que a máquina coloque o componente acabado no coletor de peças.
No entanto, as realidades de implementação acarretam riscos específicos que você deve gerenciar:
Programação PM rigorosa: O alinhamento do subfuso não é infinito. Você deve aderir estritamente às rotinas de manutenção preventiva para manter ambos os fusos funcionando perfeitamente.
Realinhamento pós-colisão: Mesmo pequenos acidentes da máquina podem desalinhar o subfuso. O realinhamento mecânico utilizando barras de teste especializadas é obrigatório após qualquer colisão.
Requisitos avançados de CAM: orquestrar transferências sem colisões com segurança requer software CAM robusto e pós-processadores perfeitamente ajustados. Não confie na programação conversacional manual para transferências complexas de fusos.
Mesmo uma máquina de meio milhão de dólares falhará nas especificações de concentricidade se a fixação for comprometida. A fixação continua sendo o elo mais fraco em muitas configurações de alta precisão. Você não pode alcançar a verdadeira concentricidade se as mandíbulas do mandril induzirem desvio antes mesmo que a ferramenta de corte toque o material.
Compreender quando implementar sistemas de fixação específicos é uma realidade crítica para o operador. Os sistemas de pinças provam ser muito superiores para barras uniformes. Eles oferecem força de preensão de 360 graus e sofrem distorção centrífuga mínima em altas RPMs. Isso mantém o material perfeitamente centralizado.
Alternativamente, peças fundidas de formato estranho requerem mandíbulas macias perfuradas. Os maquinistas muitas vezes cometem um erro crítico aqui. Eles perfuraram as mandíbulas sem simular a pressão de fixação real. Você deve perfurar mandíbulas macias usando um anel de perfuração de mandíbula dedicado. Isso pré-carrega as mandíbulas do mandril, imitando a pressão hidráulica exata que elas experimentarão durante a produção. Não fazer isso garante o esgotamento da peça.
Sistema de fixação |
Adequação de materiais |
Risco de distorção centrífuga |
Requisitos de configuração |
|---|---|---|---|
Mandris de pinça |
Estoque de barra uniforme (redondo/hexagonal) |
Extremamente baixo |
Trocas rápidas, requerem tamanhos de pinças correspondentes |
Mandíbulas macias entediadas |
Fundidos, Forjados, Formas Estranhas |
Moderado a alto (depende do RPM) |
Requer mandrilamento cuidadoso sob pressão de fixação simulada |
Mandíbulas Duras |
Estoque bruto, primeiras operações |
Alto |
Preparação mínima, propensa a danificar superfícies acabadas |
O desgaste e a deflexão da ferramenta influenciam fortemente os resultados de concentricidade. Forças de corte pesadas naturalmente empurram a peça para fora do centro. À medida que as pastilhas se desgastam, a pressão de corte aumenta, piorando a deflexão. Para peças de trabalho com altas relações comprimento-diâmetro (L/D), a utilização de contrapontos programáveis ou apoios estáveis hidráulicos não é negociável. Esses suportes neutralizam a pressão da ferramenta, evitando que o material se desvie da pastilha e preservando o verdadeiro TIR.
A seleção do equipamento multitarefa certo requer a análise de seu mix de peças específico. Observe atentamente suas impressões mais complexas. Eles exigem apenas ferramentas motorizadas simples para furos cruzados básicos? Ou eles exigem interpolação simultânea completa de 5 eixos para usinar contornos aeroespaciais esculpidos? Combinar a cinemática da máquina com a geometria exata da peça evita compras excessivas ou falta de equipamento.
Calcule suas variáveis de ROI exclusivamente com base em ganhos de eficiência. Observe a redução imediata no Trabalho em Processo (WIP). A usinagem de configuração única elimina paletes de peças semiacabadas no chão de fábrica. Calcule os tempos de setup eliminados. Em vez de desmontar três máquinas, seus operadores montam uma. Por fim, leve em consideração a redução drástica de refugo obtida com a eliminação de erros de manuseio humano.
Siga as próximas etapas rigorosas antes de assinar um pedido de compra:
Solicite cortes de teste padrão aos fabricantes de máquinas-ferramenta.
Exija o teste padrão NAS 979 para verificar a precisão dinâmica.
Meça a concentricidade do mundo real sob cargas de corte reais, em vez de confiar apenas nas métricas de posicionamento estático calibradas a laser.
A manutenção da concentricidade em peças complexas depende inteiramente de uma engenharia de processos robusta e de uma arquitetura de máquina avançada. Você não pode mais depender apenas das habilidades únicas de alguns operadores veteranos para atingir limites rígidos de TIR.
Investir em práticas rígidas de fixação de trabalho garante que seus dados básicos permaneçam verdadeiros. A atualização para a tecnologia de configuração única elimina totalmente os riscos associados à refixação manual de peças.
Ao implementar essas mudanças sistêmicas, os fabricantes mudam a concentricidade de um jogo diário de adivinhação para uma certeza previsível e matematicamente controlada. Avalie seu piso hoje, teste suas variáveis atuais de desvio e atualize seu processo para proteger suas margens de lucro.
R: Não automaticamente. Se a broca não estiver perfeitamente centralizada com o fuso (devido ao desalinhamento da torre), ou se a broca caminhar ao entrar, o furo ficará superdimensionado ou cônico, violando a concentricidade. São necessárias verificações de perfuração central e alinhamento da torre.
R: Para peças com relação comprimento/diâmetro (L/D) superior a 3:1, é necessário um cabeçote móvel programável ou um apoio estável hidráulico para neutralizar a pressão da ferramenta e evitar que o material se desvie da pastilha.
R: Embora os tornos CNC padrão possam suportar rotineiramente TIR de 0,0005' (0,012mm), máquinas de última geração equipadas com compensação térmica e sistemas de pinça de precisão podem perseguir tolerâncias de até 0,0001' (0,0025mm) em ambientes controlados.


