

Просмотры: 0 Автор: Редактор сайта Время публикации: 21 июля 2026 г. Происхождение: Сайт


Высокоточное производство зависит от истинной концентричности. Для достижения успеха необходимо идеально совместить ось вращения с обрабатываемыми деталями. Несоблюдение этого требования приводит к дорогостоящему бракованию, сбоям в сборке и снижению производительности деталей.
Традиционные установки с несколькими машинами по своей сути предусматривают допуски на штабелирование. Перемещение детали с токарного станка на фрезерный снижает вашу базовую точность. Для сложных деталей ручная переналадка становится огромным бизнес-риском.
В этом руководстве объясняется, как современные токарные центры устраняют ошибки концентричности. Мы рассмотрим экономическое обоснование обработки за один установ и обрисуем непосредственную выгоду от окупаемости инвестиций. Вы также узнаете критерии оценки возможностей оборудования для вашего производства.
Ошибка компоновки — главный враг концентричности: каждый раз, когда деталь повторно фиксируется, точность исходной базовой точки ухудшается.
Жесткость и термическая стабильность станка определяют базовые возможности: токарный станок с ЧПУ не может производить детали, более концентричные, чем биение собственного шпинделя.
Единая архитектура является окончательным решением: использование токарно-фрезерного станка с ЧПУ снижает риски, связанные с работой оператора, и математически уменьшает отклонения.
Автоматизированный перенос деталей сохраняет исходные данные: двухшпиндельный токарно-фрезерный станок с ЧПУ позволяет выполнять обработку на задней стороне детали, сохраняя при этом исходную осевую линию.
Для достижения успеха в современной механической обработке необходимо выйти за рамки базовых допусков на размеры. Вы должны оценить общее показание индикатора (TIR) и его прямое влияние на баланс динамической части. Рассмотрим аэрокосмические валы или медицинские костные винты. В этих случаях небольшое отклонение концентричности вызывает сильную вибрацию или катастрофический биологический отказ. Вы не можете проверить качество детали; вы должны врезать его в фундамент.
Маршрутизация с несколькими настройками влечет за собой серьезные скрытые затраты. Перемещение деталей между разными рабочими станциями быстро снижает прибыльность.
Чрезмерные затраты на рабочую силу: набор деталей на вспомогательных машинах занимает часы высокооплачиваемого времени оператора.
Узкие места в обеспечении качества: инспекторам приходится постоянно проверять данные после каждого перемещения машины, что замедляет производительность.
Увеличение процента брака: Человеческая ошибка при переворачивании деталей вручную неизбежно приводит к смещению заготовок и бракованию партий.
Опора на «операторов-героев» сопряжена с огромными рисками масштабируемости. У вас может быть машинист-ветеран, который блестяще сможет установить прокладки и указать детали, соответствующие строгим требованиям TIR. Однако это не масштабируемая производственная стратегия. Когда они берут выходной, ваше производство останавливается. Истинная масштабируемость требует использования мощной машинной архитектуры, а не ручного вмешательства.
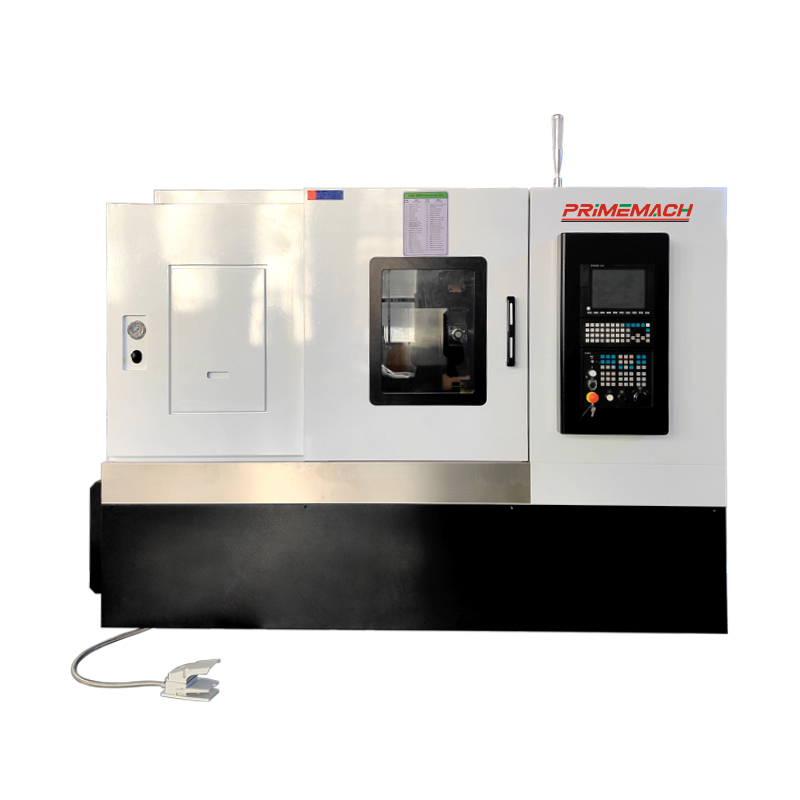
Жесткий Токарный станок с ЧПУ опирается на свою основную механику для обеспечения жестких допусков. Архитектура шпинделя диктует абсолютный предел вашей концентричности. Радиально-упорные подшипники эффективно справляются как с радиальными, так и с осевыми нагрузками. Для сверхточных применений гидростатические шпиндели создают пленку жидкости под давлением. Они полностью исключают контакт металла с металлом, сводя к минимуму радиальный люфт и достигая субмикронных пределов биения.
Длительные производственные циклы выделяют огромное количество тепла. Термический рост отливки и бабки шпинделя смещает инструмент от центра. Для борьбы с этим в современных машинах применяется система термокомпенсации. Встроенные датчики контролируют изменения температуры по всему корпусу машины. Сложные программные алгоритмы затем динамически смещают оси X и Z, чтобы сохранить истинную центральную линию. Это предотвращает выход деталей за пределы допуска во время длительной смены.
Выбор направляющих также определяет жесткость и контроль вибрации.
Тип направляющей |
Основное преимущество |
Контроль вибрации |
Лучший вариант использования приложения |
|---|---|---|---|
Коробочные пути |
Максимальная жесткость |
Превосходное увлажнение |
Тяжёлое прерывистое резание твёрдых сплавов |
Линейные направляющие |
Микро-позиционирование |
Умеренное увлажнение |
Скоростные пороги и легкая точность поворотов |
Принятие Фрезерно-токарный станок с ЧПУ полностью меняет философию производства. Производители называют это подходом «Сделано в одном». Объединив операции точения и фрезерования в единую систему координат, вы исключаете ошибки компоновки, присущие ручной переналадке. Первичная центральная точка вращения остается заблокированной.
Динамика приводного инструмента обеспечивает невероятную гибкость. Интеграция кинематики осей B и Y позволяет режущим инструментам приближаться к заготовке под сложными углами. Вы можете выполнять сверление со смещением от центра и сложное фрезерование карманов, пока главный шпиндель надежно удерживает деталь. Поскольку заготовка никогда не выходит из патрона, соотношение между диаметром токарной обработки и фрезерованной деталью остается математически идеальным.
Оценка преимуществ от функции к конечному результату позволяет выявить немедленную модернизацию процесса. Рассмотрите возможность токарной обработки многоугольников или жесткого нарезания резьбы. Если вы выполните эти операции за одну настройку, вы гарантируете 100% выравнивание фаз. Фрезерованные лыски, поперечные отверстия и главная поворотная ось будут иметь точную концентричность. Вы обходите ежедневную игру в угадайку, пытаясь выровнять ранее обработанную деталь внутри автономного фрезерного центра.
Используя Двухшпиндельный фрезерно-токарный станок с ЧПУ позволяет безопасно автоматизировать весь жизненный цикл детали. Механика синхронизированной передачи управления является чудом технологического процесса. Главный шпиндель и вспомогательный шпиндель идеально синхронизируют свои обороты и фазовые углы. Они переносят деталь в середине цикла, не теряя исходной нулевой точки.
Этот автоматический перенос позволяет обрабатывать «шестую сторону» детали. Вы можете выполнять сложные операции обратного точения, сохраняя ранее обработанный концентрический диаметр. Такое строгое сохранение исходных данных гарантирует, что TIR по направлению вперед-назад остается в пределах микронов. Операторы никогда не прикасаются к детали до тех пор, пока машина не опустит готовую деталь в уловитель деталей.
Однако реалии реализации несут в себе определенные риски, которыми вы должны управлять:
Строгое планирование PM: выравнивание субшпинделя не является бесконечным. Вы должны строго соблюдать процедуры профилактического обслуживания, чтобы оба шпинделя оставались исправными.
Повторная центровка после аварии: Даже незначительные поломки станка могут привести к нарушению выравнивания субшпинделя. Механическая регулировка с использованием специальных испытательных стержней обязательна после любого столкновения.
Расширенные требования к CAM. Для безопасной организации передачи управления без коллизий требуется надежное программное обеспечение CAM и идеально настроенные постпроцессоры. Не полагайтесь на ручное диалоговое программирование для сложных передач шпинделя.
Даже машина стоимостью полмиллиона долларов не сможет обеспечить соответствие требованиям по концентричности, если крепление заготовки будет нарушено. Крепление остается слабым звеном во многих высокоточных установках. Вы не сможете добиться истинной концентричности, если кулачки патрона вызывают биение еще до того, как режущий инструмент коснется материала.
Понимание того, когда следует использовать определенные системы захвата, является важной реальностью для оператора. Цанговые системы значительно превосходят однородные прутки. Они обеспечивают силу захвата на 360 градусов и страдают от минимальной центробежной деформации на высоких оборотах. Это обеспечивает идеальное центрирование материала.
Альтернативно, для отливок необычной формы требуются мягкие губки с просверленными отверстиями. Машинисты здесь часто допускают критическую ошибку. Они растачивали кулачки без имитации фактического давления зажима. Вы должны растачивать мягкие кулачки, используя специальное кольцо для растачивания кулачков. Это предварительно нагружает кулачки патрона, имитируя точное гидравлическое давление, которое они будут испытывать во время производства. Невыполнение этого требования гарантирует биение детали.
Система крепления |
Пригодность материала |
Риск центробежного искажения |
Требования к настройке |
|---|---|---|---|
Цанговые патроны |
Однородный пруток (круглый/шестигранный) |
Чрезвычайно низкий |
Быстрая переналадка, требуется соответствие размеров цанги |
Скучающие мягкие челюсти |
Отливки, поковки, необычные формы |
От умеренного до высокого (зависит от частоты вращения) |
Требуется тщательное растачивание под искусственным давлением зажима. |
Твердые челюсти |
Необработанный материал, первые операции |
Высокий |
Минимальная подготовка, склонность к испорчению готовой поверхности. |
Износ и отклонение инструмента сильно влияют на результаты концентричности. Тяжелые силы резания естественным образом смещают деталь от центра. По мере износа пластин давление резания увеличивается, что приводит к ухудшению прогиба. Для заготовок с высоким соотношением длины к диаметру (L/D) использование программируемых задних бабок или гидравлических люнетов не подлежит обсуждению. Эти опоры противодействуют давлению инструмента, предотвращая прогибание материала от пластины и сохраняя истинный TIR.
Выбор подходящего многозадачного оборудования требует анализа конкретного набора деталей. Посмотрите внимательно на свои самые сложные отпечатки. Требуются ли им только простые приводные инструменты для выполнения основных поперечных отверстий? Или им требуется полная одновременная 5-осевая интерполяция для машинной обработки аэрокосмических контуров? Согласование кинематики станка с точной геометрией вашей детали предотвращает серьезные закупки или недостаточное оснащение.
Рассчитайте переменные рентабельности инвестиций исключительно на основе повышения эффективности. Посмотрите на немедленное сокращение незавершенного производства (НЗП). Обработка за один установ исключает необходимость хранения поддонов с заготовками в цехе. Рассчитайте сокращенное время установки. Вместо того, чтобы снести три машины, ваши операторы установили одну. Наконец, учтите резкое сокращение количества отходов, достигнутое за счет устранения ошибок при обращении с людьми.
Прежде чем подписывать заказ на поставку, примите следующие строгие меры:
Запросите стандартные пробные резы у производителей станков.
Потребуйте стандартного теста NAS 979 для проверки динамической точности.
Измеряйте реальную концентричность при реальных нагрузках резания, а не доверяйте только статическим показателям позиционирования, откалиброванным с помощью лазера.
Поддержание концентричности в сложных деталях полностью зависит от надежного технологического процесса и передовой архитектуры станка. Вы больше не можете полагаться исключительно на уникальные навыки нескольких опытных операторов в достижении жестких ограничений МДП.
Инвестиции в жесткие методы фиксации рабочего места гарантируют, что ваши базовые данные останутся верными. Переход на технологию единой установки полностью устраняет риски, связанные с ручной перенастройкой деталей.
Внедряя эти системные изменения, производители превращают концентричность из ежедневной игры в угадайку в предсказуемую, математически контролируемую уверенность. Оцените свой пол сегодня, протестируйте текущие параметры биения и модернизируйте свой процесс, чтобы защитить свою прибыль.
О: Не автоматически. Если сверло не находится точно по центру шпинделя (из-за смещения револьверной головки) или если сверло ходит при входе, отверстие будет слишком большого размера или сужается, нарушая концентричность. Требуется центральное сверление и проверка центровки револьверной головки.
A: Для деталей с соотношением длины к диаметру (L/D) более 3:1 требуется программируемая задняя бабка или гидравлический люнет, чтобы противодействовать давлению инструмента и предотвращать отклонение материала от пластины.
Ответ: В то время как стандартные токарные станки с ЧПУ обычно выдерживают допуск 0,0005 дюйма (0,012 мм) TIR, высокотехнологичные станки, оснащенные термокомпенсацией и прецизионными цанговыми системами, могут снижать допуски до 0,0001 дюйма (0,0025 мм) в контролируемых условиях.


