

Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-07-21 Origine : Site


La fabrication de haute précision repose sur une véritable concentricité. Vous devez aligner parfaitement l’axe de rotation avec les caractéristiques usinées pour garantir le succès. Ne pas le faire entraîne des rebuts coûteux, des échecs d’assemblage et des performances compromises des pièces.
Les configurations multi-machines traditionnelles introduisent intrinsèquement des tolérances d’empilement. Déplacer une pièce d'un tour vers une fraiseuse détruit votre précision de base. Pour les pièces complexes, recourir au refixage manuel devient un risque commercial énorme.
Ce guide explique comment les centres de tournage avancés éliminent les erreurs de concentricité. Nous examinerons l’analyse de rentabilisation de l’usinage à configuration unique et présenterons les avantages immédiats du retour sur investissement. Vous apprendrez également les critères d’évaluation des capacités des machines pour votre atelier de production.
L'erreur d'empilement est le principal ennemi de la concentricité : chaque fois qu'une pièce est refixée, la précision des références de base se dégrade.
La rigidité de la machine et la stabilité thermique déterminent ses capacités de base : un tour CNC ne peut pas produire des pièces plus concentriques que son propre faux-rond de broche.
L'architecture à configuration unique est la solution définitive : l'adoption d'une machine de fraisage-tournage CNC atténue les risques de manipulation de l'opérateur et réduit mathématiquement les écarts.
Le transfert automatisé des pièces préserve les références : une machine de fraisage-tournage CNC à double broche permet un usinage en aval tout en conservant la référence de la ligne centrale d'origine.
Définir le succès dans l’usinage moderne nécessite d’aller au-delà des tolérances dimensionnelles de base. Vous devez évaluer la lecture de l'indicateur total (TIR) et son impact direct sur l'équilibre dynamique des pièces. Pensez aux tiges aérospatiales ou aux vis à os médicales. Dans ces applications, un léger écart de concentricité provoque de graves vibrations ou une défaillance biologique catastrophique. Vous ne pouvez pas inspecter la qualité d'une pièce ; vous devez l'usiner dans la fondation.
Le routage multi-installation entraîne des coûts cachés importants. Le déplacement de pièces sur différents postes de travail draine rapidement la rentabilité.
Coûts de main-d'œuvre excessifs : la composition de pièces sur des machines secondaires prend des heures de temps d'opérateur très bien rémunérées.
Goulots d'étranglement liés à l'assurance qualité : les inspecteurs doivent constamment vérifier les données après chaque déplacement de la machine, ce qui ralentit le débit.
Augmentation des taux de rebut : une erreur humaine lors du retournement manuel des pièces entraîne inévitablement un mauvais alignement des pièces et des lots rejetés.
S'appuyer sur des « opérateurs héros » introduit des risques extrêmes en matière d'évolutivité. Vous pourriez avoir un machiniste chevronné capable de caler et d'indiquer avec brio des pièces répondant aux spécifications TIR strictes. Cependant, il ne s’agit pas d’une stratégie de production évolutive. Lorsqu’ils prennent un jour de congé, votre production s’arrête. La véritable évolutivité exige de s'appuyer sur une architecture de machine performante plutôt que sur une intervention manuelle.
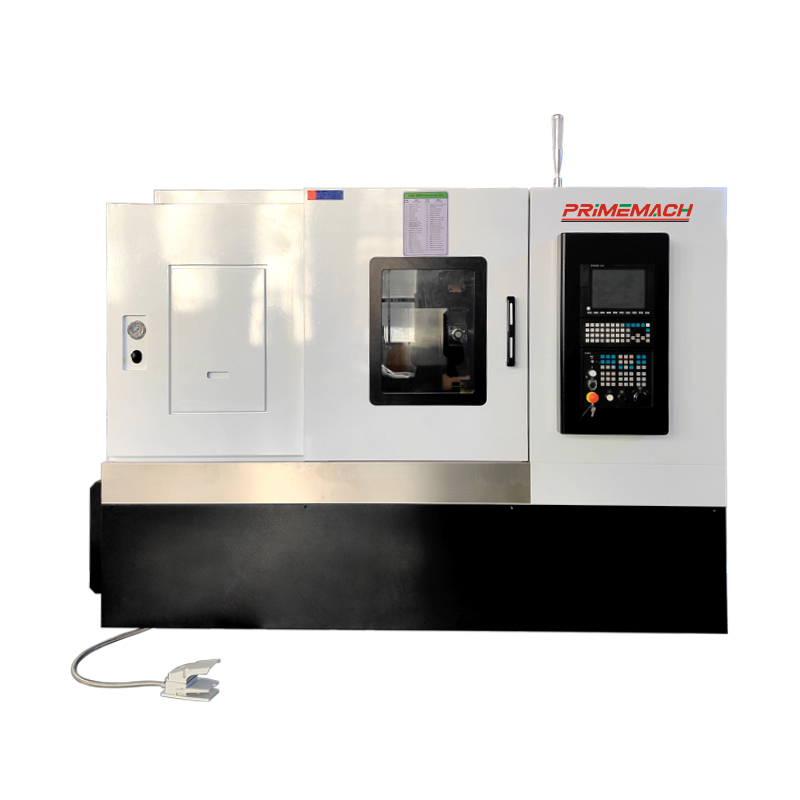
Un rigide Le tour CNC s'appuie sur sa mécanique sous-jacente pour maintenir des tolérances serrées. L'architecture de broche dicte la limite absolue de votre concentricité. Les roulements à contact oblique supportent efficacement les charges radiales et axiales. Pour les applications d'ultra-précision, les broches hydrostatiques fournissent un film fluide sous pression. Ils éliminent complètement le contact métal sur métal, minimisant le jeu radial et atteignant des limites de faux-rond inférieures au micron.
Les cycles de production prolongés génèrent d’énormes quantités de chaleur. La croissance thermique dans la pièce moulée et la poupée mobile pousse l'outil hors du centre. Les machines de pointe déploient une gestion de compensation thermique pour lutter contre cela. Des capteurs intégrés surveillent les changements de température dans tout le châssis de la machine. Des algorithmes logiciels sophistiqués décalent ensuite dynamiquement les axes X et Z pour maintenir la véritable ligne centrale. Cela empêche les pièces de sortir des tolérances au cours d'un long travail.
Votre choix de guidages dicte également la rigidité et le contrôle des vibrations.
Type de voie de guidage |
Avantage principal |
Contrôle des vibrations |
Meilleur cas d'utilisation d'application |
|---|---|---|---|
Façons de boîte |
Rigidité maximale |
Amortissement supérieur |
Coupes interrompues importantes sur alliages durs |
Guidages linéaires |
Micro-positionnement |
Amortissement modéré |
Rapides à grande vitesse et virages légers et précis |
Adopter un La machine de fraisage-tournage CNC change complètement la philosophie de production. Les fabricants appellent cela l'approche « Done-in-One ». En consolidant les opérations de tournage et de fraisage dans un seul système de coordonnées, vous éliminez les erreurs d'empilement inhérentes au refixage manuel. Le point central de rotation principal reste verrouillé.
La dynamique des outils en direct offre une flexibilité incroyable. L'intégration de la cinématique des axes B et Y permet aux outils de coupe d'approcher la pièce sous des angles complexes. Vous pouvez exécuter des perçages décentrés et des fraisages de poches complexes tandis que la broche principale maintient fermement la pièce. Comme la pièce ne quitte jamais le mandrin, la relation entre le diamètre tourné et la caractéristique fraisée reste mathématiquement parfaite.
L'évaluation des avantages des fonctionnalités par rapport aux résultats révèle des mises à niveau immédiates des processus. Envisagez le tournage de polygones ou le taraudage rigide. Si vous effectuez ces opérations en une seule configuration, vous garantissez un alignement de phase à 100 %. Les plats fraisés, les trous transversaux et l'axe principal tourné partageront une concentricité exacte. Vous évitez le jeu de devinettes quotidien consistant à essayer de réaligner une pièce précédemment tournée dans un centre de fraisage autonome.
Utiliser un La machine de fraisage-tournage CNC à double broche vous permet d'automatiser l'ensemble du cycle de vie des pièces en toute sécurité. La mécanique des transferts synchronisés est une merveille de l’ingénierie des procédés. La broche principale et la broche secondaire synchronisent parfaitement leurs RPM et leurs angles de phase. Ils transfèrent la pièce en milieu de cycle sans perdre la référence du point zéro d'origine.
Ce transfert automatisé permet d'usiner la « sixième face » de la pièce. Vous pouvez effectuer des opérations de retournement complexes tout en conservant le diamètre concentrique précédemment usiné. Cette préservation stricte des données garantit que le TIR d’avant en arrière reste à l’intérieur du micron. Les opérateurs ne touchent jamais la pièce jusqu'à ce que la machine laisse tomber le composant fini dans le récupérateur de pièces.
Cependant, les réalités de la mise en œuvre comportent des risques spécifiques que vous devez gérer :
Planification stricte des PM : l'alignement de la contre-broche n'est pas infini. Vous devez respecter strictement les routines de maintenance préventive pour que les deux broches restent fidèles à la réalité.
Réalignement après un accident : même des accidents mineurs de la machine peuvent désaligner la contre-broche. Un réalignement mécanique à l’aide de barres d’essai spécialisées est obligatoire après toute collision.
Exigences CAM avancées : orchestrer en toute sécurité des transferts sans collision nécessite un logiciel CAM robuste et des post-processeurs parfaitement intégrés. Ne comptez pas sur la programmation conversationnelle manuelle pour les transferts de broches complexes.
Même une machine d'un demi-million de dollars échouera aux spécifications de concentricité si le maintien de la pièce est compromis. Le serrage reste le maillon faible de nombreuses configurations de haute précision. Vous ne pouvez pas obtenir une véritable concentricité si les mâchoires de votre mandrin provoquent un faux-rond avant même que l'outil de coupe ne touche le matériau.
Comprendre quand déployer des systèmes de préhension spécifiques est une réalité cruciale pour les opérateurs. Les systèmes à pinces s'avèrent largement supérieurs pour les barres uniformes. Ils offrent une force de préhension à 360 degrés et souffrent d'une distorsion centrifuge minimale à des régimes élevés. Cela maintient le matériau parfaitement centré.
Alternativement, les pièces moulées de forme irrégulière nécessitent des mâchoires souples alésées. Les machinistes commettent souvent ici une erreur critique. Ils ont percé les mâchoires sans simuler la pression de serrage réelle. Vous devez percer les mors souples à l'aide d'une bague d'alésage dédiée. Cela précharge les mâchoires du mandrin, imitant exactement la pression hydraulique qu'elles subiront pendant la production. Ne pas le faire garantit un faux-rond de la pièce.
Système de serrage |
Adéquation du matériau |
Risque de distorsion centrifuge |
Exigences de configuration |
|---|---|---|---|
Mandrins à pinces |
Barre uniforme (ronde/hexagonale) |
Extrêmement faible |
Changements rapides, nécessite des tailles de pinces correspondantes |
Mâchoires molles ennuyées |
Pièces moulées, pièces forgées, formes étranges |
Modéré à élevé (dépendant du régime) |
Nécessite un alésage minutieux sous une pression de serrage simulée |
Mâchoires dures |
Brut, premières opérations |
Haut |
Préparation minimale, susceptible de rayer les surfaces finies |
L'usure et la déviation de l'outil influencent fortement les résultats de concentricité. Des forces de coupe importantes poussent naturellement la pièce hors du centre. À mesure que les plaquettes s'usent, la pression de coupe augmente, ce qui aggrave la déflexion. Pour les pièces présentant des rapports longueur/diamètre (L/D) élevés, l'utilisation de contre-poupées programmables ou de lunettes de stabilité hydrauliques n'est pas négociable. Ces supports neutralisent la pression de l'outil, empêchant le matériau de s'éloigner de la plaquette et préservant le véritable TIR.
La sélection du bon équipement multitâche nécessite l’analyse de votre combinaison de pièces spécifique. Examinez attentivement vos impressions les plus complexes. Nécessitent-ils uniquement un simple outillage sous tension pour les trous transversaux de base ? Ou exigent-ils une interpolation simultanée complète sur 5 axes pour usiner les contours aérospatiaux sculptés ? Faire correspondre la cinématique de la machine à la géométrie exacte de votre pièce évite de graves achats excessifs ou un sous-équipement.
Calculez vos variables de retour sur investissement uniquement sur la base des gains d'efficacité. Regardez la réduction immédiate des travaux en cours (WIP). L'usinage en une seule configuration élimine les palettes de pièces semi-finies qui traînent dans l'atelier. Calculez les temps de configuration éliminés. Au lieu de démolir trois machines, vos opérateurs en installent une. Enfin, tenez compte de la réduction drastique des déchets obtenue en supprimant les erreurs de manipulation humaine.
Suivez les étapes suivantes strictes avant de signer un bon de commande :
Demandez des coupes d’essai standard aux constructeurs de machines-outils.
Exigez le test standard NAS 979 pour vérifier la précision dynamique.
Mesurez la concentricité réelle sous des charges de coupe réelles, plutôt que de vous fier uniquement aux mesures de positionnement statique étalonnées au laser.
Le maintien de la concentricité dans des pièces complexes repose entièrement sur une ingénierie de processus robuste et une architecture de machine avancée. Vous ne pouvez plus compter uniquement sur les compétences uniques de quelques opérateurs chevronnés pour respecter les limites TIR strictes.
Investir dans des pratiques de serrage rigides garantit que vos données de base restent vraies. La mise à niveau vers une technologie à configuration unique supprime entièrement les risques associés à la refixation manuelle des pièces.
En mettant en œuvre ces changements systémiques, les fabricants font passer la concentricité d’un jeu de devinettes quotidien à une certitude prévisible et contrôlée mathématiquement. Évaluez votre plancher dès aujourd'hui, testez vos variables de sortie actuelles et améliorez votre processus pour protéger vos marges bénéficiaires.
R : Pas automatiquement. Si la perceuse n'est pas parfaitement centrée avec la broche (en raison d'un mauvais alignement de la tourelle), ou si la perceuse marche à l'entrée, le trou sera surdimensionné ou effilé, violant la concentricité. Des vérifications du perçage central et de l’alignement de la tourelle sont nécessaires.
R : Pour les pièces dont le rapport longueur/diamètre (L/D) est supérieur à 3 : 1, une contre-pointe programmable ou une lunette hydraulique est nécessaire pour contrecarrer la pression de l'outil et empêcher le matériau de s'éloigner de la plaquette.
R : Alors que les tours CNC standard peuvent régulièrement contenir un TIR de 0,0005' (0,012 mm), les machines haut de gamme équipées de systèmes de compensation thermique et de pinces de serrage de précision peuvent atteindre des tolérances jusqu'à 0,0001' (0,0025 mm) dans des environnements contrôlés.


