

Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 21.07.2026 Herkunft: Website


Bei der hochpräzisen Fertigung kommt es auf echte Rundlaufgenauigkeit an. Um den Erfolg sicherzustellen, müssen Sie die Rotationsachse perfekt auf die bearbeiteten Merkmale ausrichten. Geschieht dies nicht, kommt es zu teurem Ausschuss, Montagefehlern und einer beeinträchtigten Teileleistung.
Herkömmliche Konfigurationen mit mehreren Maschinen führen zwangsläufig zu Stapeltoleranzen. Der Transport eines Teils von einer Drehmaschine zu einer Fräsmaschine zerstört Ihre Grundgenauigkeit. Bei komplexen Teilen wird die manuelle Nachmontage zu einem enormen Geschäftsrisiko.
In diesem Leitfaden wird erläutert, wie moderne Drehzentren Konzentrizitätsfehler beheben. Wir werden den Geschäftsfall für die Bearbeitung in einer Aufspannung untersuchen und die unmittelbaren ROI-Vorteile skizzieren. Außerdem lernen Sie die Kriterien zur Bewertung der Maschinenfähigkeiten für Ihre Produktionshalle kennen.
Stapelfehler sind der Hauptfeind der Konzentrizität: Jedes Mal, wenn ein Teil neu befestigt wird, verschlechtert sich die Genauigkeit der Grundlinie.
Maschinensteifigkeit und thermische Stabilität bestimmen die grundlegende Leistungsfähigkeit: Eine CNC-Drehmaschine kann keine Teile produzieren, die konzentrischer sind als ihr eigener Spindelrundlauf.
Die Single-Setup-Architektur ist die endgültige Lösung: Der Einsatz einer CNC-Fräs-Drehmaschine verringert die Risiken bei der Bedienung durch den Bediener und reduziert rechnerisch Abweichungen.
Durch die automatisierte Teileübertragung bleiben Bezugspunkte erhalten: Eine CNC-Fräs-Drehmaschine mit zwei Spindeln ermöglicht die Bearbeitung am hinteren Ende unter Beibehaltung der ursprünglichen Mittellinienreferenz.
Um in der modernen Bearbeitung erfolgreich zu sein, muss man über grundlegende Maßtoleranzen hinausgehen. Sie müssen den Gesamtindikatorwert (TIR) und seinen direkten Einfluss auf das dynamische Teilegleichgewicht bewerten. Denken Sie an Schäfte aus der Luft- und Raumfahrt oder medizinische Knochenschrauben. Bei diesen Anwendungen führt eine geringfügige Konzentrizitätsabweichung zu starken Vibrationen oder einem katastrophalen biologischen Versagen. Sie können die Qualität eines Teils nicht prüfen; Sie müssen es in das Fundament einarbeiten.
Multi-Setup-Routing bringt erhebliche versteckte Kosten mit sich. Das Verschieben von Teilen über verschiedene Arbeitsstationen hinweg schmälert die Rentabilität schnell.
Überhöhte Arbeitskosten: Das Einwählen von Teilen auf Sekundärmaschinen nimmt Stunden hochbezahlter Bedienerzeit in Anspruch.
Engpässe bei der Qualitätssicherung: Prüfer müssen die Daten nach jeder Maschinenbewegung ständig überprüfen, was den Durchsatz verlangsamt.
Erhöhte Ausschussraten: Menschliche Fehler beim manuellen Teilewechsel führen unweigerlich zu falsch ausgerichteten Werkstücken und Ausschusschargen.
Sich auf „Heldenoperatoren“ zu verlassen, birgt extreme Skalierbarkeitsrisiken. Möglicherweise verfügen Sie über einen erfahrenen Maschinisten, der Teile hervorragend auslegen und angeben kann, um strenge TIR-Spezifikationen einzuhalten. Dies ist jedoch keine skalierbare Produktionsstrategie. Wenn sie einen Tag frei nehmen, stoppt Ihre Produktion. Echte Skalierbarkeit erfordert, dass man sich auf eine leistungsfähige Maschinenarchitektur verlässt und nicht auf manuelle Eingriffe.
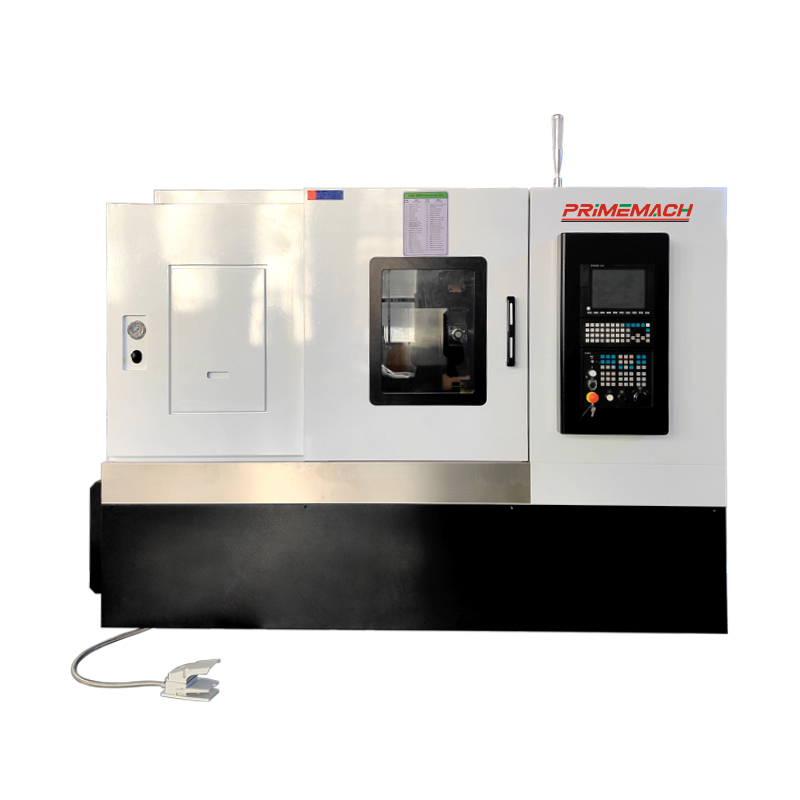
Eine starre Eine CNC-Drehmaschine verlässt sich auf die zugrunde liegende Mechanik, um enge Toleranzen einzuhalten. Die Spindelarchitektur bestimmt die absolute Grenze Ihrer Konzentrizität. Schrägkugellager bewältigen sowohl radiale als auch axiale Belastungen effizient. Für Ultrapräzisionsanwendungen sorgen hydrostatische Spindeln für einen unter Druck stehenden Flüssigkeitsfilm. Sie eliminieren den Metall-zu-Metall-Kontakt vollständig, minimieren das Radialspiel und erreichen Rundlaufgrenzen im Submikrometerbereich.
Längere Produktionsläufe erzeugen enorme Mengen an Wärme. Durch die Wärmeausdehnung im Gussteil und am Spindelstock wird das Werkzeug aus der Mitte verschoben. Um dem entgegenzuwirken, setzen moderne Maschinen auf ein thermisches Kompensationsmanagement. Integrierte Sensoren überwachen Temperaturänderungen im gesamten Maschinenrahmen. Hochentwickelte Softwarealgorithmen versetzen dann die X- und Z-Achsen dynamisch, um die wahre Mittellinie beizubehalten. Dadurch wird verhindert, dass Teile während einer langen Schicht aus der Toleranz geraten.
Ihre Wahl der Führungsbahnen bestimmt auch die Steifigkeit und Vibrationskontrolle.
Führungswegtyp |
Hauptvorteil |
Vibrationskontrolle |
Bester Anwendungsfall |
|---|---|---|---|
Box-Wege |
Maximale Steifigkeit |
Überlegene Dämpfung |
Schwere unterbrochene Schnitte bei zähen Legierungen |
Linearführungen |
Mikropositionierung |
Mäßige Dämpfung |
Schnelle Stromschnellen und leichte, präzise Kurvenfahrten |
Annahme eines Die CNC-Fräs-Drehmaschine verändert die Produktionsphilosophie völlig. Hersteller nennen dies den „Done-in-One“-Ansatz. Durch die Konsolidierung von Dreh- und Fräsvorgängen in einem einzigen Koordinatensystem vermeiden Sie Stapelfehler, die beim manuellen Nachspannen auftreten. Der primäre Drehmittelpunkt bleibt gesperrt.
Die Dynamik angetriebener Werkzeuge bietet unglaubliche Flexibilität. Die Integration der B-Achsen- und Y-Achsen-Kinematik ermöglicht es Schneidwerkzeugen, sich dem Werkstück aus komplexen Winkeln zu nähern. Sie können außermittige Bohrungen und komplexe Taschenfräsungen durchführen, während die Hauptspindel das Teil festhält. Da das Werkstück das Spannfutter nie verlässt, bleibt die Beziehung zwischen dem gedrehten Durchmesser und dem gefrästen Merkmal mathematisch perfekt.
Die Bewertung der Feature-to-Outcome-Vorteile zeigt sofortige Prozessverbesserungen. Erwägen Sie Polygondrehen oder starres Gewindeschneiden. Wenn Sie diese Vorgänge in einem Setup durchführen, garantieren Sie eine 100-prozentige Phasenausrichtung. Gefräste Flächen, Querbohrungen und die Hauptdrehachse weisen eine exakte Konzentrizität auf. Sie umgehen das tägliche Ratespiel, bei dem Sie versuchen, ein zuvor gedrehtes Teil in einem eigenständigen Fräszentrum neu auszurichten.
Mit a Mit der CNC-Fräs-Drehmaschine mit zwei Spindeln können Sie den gesamten Teilelebenszyklus sicher automatisieren. Die Mechanik synchronisierter Übergaben ist ein Wunderwerk der Verfahrenstechnik. Die Hauptspindel und die Gegenspindel synchronisieren ihre Drehzahl und Phasenwinkel perfekt. Sie übertragen das Teil mitten im Zyklus, ohne den ursprünglichen Nullpunktbezug zu verlieren.
Dieser automatisierte Transfer ermöglicht die Bearbeitung der „sechsten Seite“ des Teils. Sie können komplizierte Rückdrehvorgänge durchführen und dabei den zuvor bearbeiteten konzentrischen Durchmesser beibehalten. Diese strikte Datenerhaltung stellt sicher, dass die TIR von vorne nach hinten innerhalb von Mikrometern bleibt. Bediener berühren das Teil erst dann, wenn die Maschine das fertige Bauteil in den Teilefänger fallen lässt.
Die Realität der Umsetzung birgt jedoch spezifische Risiken, die Sie bewältigen müssen:
Strikte PM-Planung: Die Ausrichtung der Gegenspindel ist nicht unendlich. Sie müssen sich strikt an die vorbeugenden Wartungsroutinen halten, um die einwandfreie Funktion beider Spindeln zu gewährleisten.
Neuausrichtung nach einem Unfall: Selbst geringfügige Maschinenabstürze können dazu führen, dass die Gegenspindel nicht richtig ausgerichtet ist. Nach jeder Kollision ist eine mechanische Neuausrichtung mithilfe spezieller Prüfstäbe erforderlich.
Erweiterte CAM-Anforderungen: Die sichere Orchestrierung kollisionsfreier Übergaben erfordert robuste CAM-Software und perfekt abgestimmte Postprozessoren. Verlassen Sie sich bei komplexen Spindeltransfers nicht auf die manuelle Dialogprogrammierung.
Selbst eine Maschine im Wert von einer halben Million Dollar wird die Konzentrizitätsspezifikationen nicht erfüllen, wenn die Werkstückspannung beeinträchtigt ist. Die Werkstückspannung bleibt bei vielen hochpräzisen Aufbauten das schwache Glied. Sie können keine echte Rundlaufgenauigkeit erreichen, wenn Ihre Spannbacken einen Rundlauf verursachen, bevor das Schneidwerkzeug das Material überhaupt berührt.
Zu verstehen, wann bestimmte Greifsysteme eingesetzt werden müssen, ist eine entscheidende Realität für den Bediener. Spannzangensysteme erweisen sich bei gleichmäßigem Stangenmaterial als deutlich überlegen. Sie bieten eine 360-Grad-Greifkraft und leiden unter minimaler Zentrifugalverzerrung bei hohen Drehzahlen. Dadurch bleibt das Material perfekt zentriert.
Alternativ erfordern ungewöhnlich geformte Gussteile gebohrte weiche Backen. Hier machen Maschinisten oft einen entscheidenden Fehler. Sie bohren die Backen, ohne den tatsächlichen Spanndruck zu simulieren. Weiche Backen müssen mit einem speziellen Backenbohrring gebohrt werden. Dadurch werden die Spannbacken vorgespannt und der exakte hydraulische Druck nachgeahmt, dem sie während der Produktion ausgesetzt sind. Andernfalls ist ein Teilschlag garantiert.
Werkstückhaltesystem |
Materialeignung |
Risiko einer Zentrifugalverzerrung |
Setup-Anforderungen |
|---|---|---|---|
Spannzangenfutter |
Einheitliches Stangenmaterial (rund/sechskant) |
Extrem niedrig |
Schnelle Umrüstung, erfordert passende Spannzangengrößen |
Gelangweilte weiche Kiefer |
Gussteile, Schmiedeteile, Sonderformen |
Mäßig bis hoch (RPM-abhängig) |
Erfordert sorgfältiges Bohren unter simuliertem Spanndruck |
Harte Kiefer |
Roher Bestand, erste Operationen |
Hoch |
Minimale Vorbereitung, neigt dazu, die fertigen Oberflächen zu beschädigen |
Werkzeugverschleiß und Werkzeugablenkung haben großen Einfluss auf die Konzentrizitätsergebnisse. Starke Schnittkräfte verschieben das Teil natürlich aus der Mitte. Wenn die Wendeschneidplatten verschleißen, erhöht sich der Schneiddruck, wodurch sich die Durchbiegung verschlechtert. Bei Werkstücken mit einem hohen Verhältnis von Länge zu Durchmesser (L/D) ist die Verwendung programmierbarer Reitstöcke oder hydraulischer Lünetten nicht verhandelbar. Diese Stützen wirken dem Werkzeugdruck entgegen und verhindern so, dass sich das Material von der Wendeschneidplatte wegbiegt und die echte TIR erhalten bleibt.
Die Auswahl der richtigen Multitasking-Ausrüstung erfordert die Analyse Ihres spezifischen Teilemixes. Schauen Sie sich Ihre komplexesten Drucke genau an. Benötigen sie nur einfache angetriebene Werkzeuge für einfache Querbohrungen? Oder erfordern sie eine vollständige 5-Achsen-Simultaninterpolation, um geformte Luft- und Raumfahrtkonturen zu bearbeiten? Durch die Anpassung der Maschinenkinematik an Ihre exakte Teilegeometrie werden schwerwiegende Überkäufe oder Unterausstattungen vermieden.
Berechnen Sie Ihre ROI-Variablen ausschließlich auf der Grundlage von Effizienzsteigerungen. Schauen Sie sich die unmittelbare Reduzierung der Work in Process (WIP) an. Bei der Bearbeitung in einer Aufspannung müssen keine Paletten mit halbfertigen Teilen mehr in der Werkstatt herumliegen. Berechnen Sie die eingesparten Rüstzeiten. Anstatt drei Maschinen abzureißen, bauen Ihre Bediener eine auf. Berücksichtigen Sie schließlich die drastische Ausschussreduzierung, die durch die Eliminierung menschlicher Handhabungsfehler erreicht wird.
Ergreifen Sie strikte nächste Schritte, bevor Sie eine Bestellung unterzeichnen:
Fordern Sie bei den Werkzeugmaschinenherstellern Standard-Testschnitte an.
Fordern Sie den NAS 979-Standardtest an, um die dynamische Genauigkeit zu überprüfen.
Messen Sie die Konzentrizität in der Praxis unter tatsächlichen Schnittlasten, anstatt sich nur auf laserkalibrierte statische Positionierungsmetriken zu verlassen.
Die Aufrechterhaltung der Konzentrizität bei komplexen Teilen hängt ausschließlich von einer robusten Verfahrenstechnik und einer fortschrittlichen Maschinenarchitektur ab. Sie können sich nicht länger ausschließlich auf die einzigartigen Fähigkeiten einiger erfahrener Betreiber verlassen, um die engen TIR-Grenzwerte einzuhalten.
Durch die Investition in starre Werkstückhaltepraktiken wird sichergestellt, dass Ihre Grunddaten korrekt bleiben. Durch die Umrüstung auf die Single-Setup-Technologie entfallen die Risiken, die mit der manuellen Nachmontage von Teilen verbunden sind, vollständig.
Durch die Umsetzung dieser systemischen Änderungen verwandeln Hersteller die Konzentrizität von einem täglichen Ratespiel in eine vorhersehbare, mathematisch kontrollierte Gewissheit. Bewerten Sie noch heute Ihren Boden, testen Sie Ihre aktuellen Rundlaufvariablen und aktualisieren Sie Ihren Prozess, um Ihre Gewinnmargen zu schützen.
A: Nicht automatisch. Wenn der Bohrer nicht perfekt mittig zur Spindel ist (aufgrund einer Fehlausrichtung des Revolvers) oder wenn der Bohrer beim Eintritt läuft, ist das Loch zu groß oder verjüngt, was die Konzentrizität beeinträchtigt. Es sind Zentrierungsbohrungen und Überprüfungen der Turmausrichtung erforderlich.
A: Für Teile mit einem Verhältnis von Länge zu Durchmesser (L/D) von mehr als 3:1 ist ein programmierbarer Reitstock oder eine hydraulische Lünette erforderlich, um dem Werkzeugdruck entgegenzuwirken und zu verhindern, dass sich das Material von der Wendeschneidplatte wegbiegt.
A: Während Standard-CNC-Drehmaschinen routinemäßig 0,0005 Zoll (0,012 mm) TIR halten können, können High-End-Maschinen, die mit thermischer Kompensation und Präzisionsspannzangensystemen ausgestattet sind, in kontrollierten Umgebungen Toleranzen bis zu 0,0001 Zoll (0,0025 mm) einhalten.


