

Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 26/10/2026 Origine: Sito


La rastremazione del mandrino funge da collo di bottiglia principale o da fattore determinante per le velocità di rimozione del materiale (MRR). Determina le spese per gli utensili. Determina anche la rigidità complessiva della macchina. Scegliere tra BT40 e BT50 implica molto di più che selezionare una semplice dimensione del mandrino. Questa scelta determina la massa di lancio della tua attrezzatura. Stabilisce i limiti di assorbimento di potenza. Ti blocca anche in un ecosistema di strumenti specifico. Una specifica eccessiva drena capitale e rallenta le operazioni dinamiche. Una sottospecificazione porta a vibrazioni catastrofiche, rapida usura degli utensili e parti scartate.
Questa guida offre un quadro neutrale e incentrato sull'ingegneria. Abbiniamo le specifiche del mandrino direttamente alle vostre esatte esigenze di produzione. Ti aiuteremo a evitare l'errore comune 'più grande è sempre meglio'. Imparerai come valutare accuratamente la durezza del materiale, la portata dell'utensile e il volume della parte. Forniamo criteri chiari per selezionare l'interfaccia ottimale per le vostre specifiche esigenze di lavorazione.
BT40 è ottimizzato per applicazioni ad alto numero di giri e di medio impiego, offrendo un'accelerazione più rapida e costi di attrezzamento inferiori, rendendolo ideale per alluminio, acciaio leggero e profilatura 3D complessa.
BT50 offre rigidità e trasferimento di coppia superiori, fungendo da base necessaria per il taglio a coppia elevata di leghe dure e l'asportazione di materiale su larga scala.
Le configurazioni avanzate (come i mandrini BBT a doppio contatto) possono colmare le lacune prestazionali, ma la selezione di base deve essere in linea con il materiale primario e il volume delle parti dell'officina.
Dobbiamo prima inquadrare il problema aziendale di fondo. I produttori si trovano ad affrontare un compromesso costante tra velocità del mandrino e rigidità meccanica. Il numero di giri elevato consente velocità di avanzamento elevate nei materiali morbidi. La coppia elevata spinge le frese di grandi dimensioni attraverso le leghe resistenti. La selezione errata del tapering rovina la redditività. Un mandrino sottodimensionato provoca un'eccessiva usura dell'utensile e forti vibrazioni. Un mandrino sovradimensionato spreca capitale e prolunga i tempi di ciclo attraverso una lenta accelerazione.
Il cono BT segue lo standard MAS 403. Utilizza un rapporto di conicità 7/24 altamente collaudato. Ciò significa che il diametro cambia di sette pollici su ventiquattro pollici di lunghezza. Questa geometria specifica crea un cono autodistaccante. Consente cambi utensile rapidi e affidabili. Lo standard impone severi requisiti di spessore della flangia. Garantisce una precisa compatibilità con il cambio utensile automatico (ATC). Richiede inoltre la precisione esatta della linea di riferimento per il posizionamento ripetibile dell'asse Z.
È necessario definire chiaramente la metrica operativa principale. Vuoi ottimizzare la contornatura rapida e le finiture superficiali a specchio? Oppure hai bisogno di massimizzare la rimozione volumetrica del materiale nelle leghe tenaci? La definizione dei criteri di successo semplifica completamente il processo di selezione. Il materiale principale del pezzo determina direttamente la fisica del mandrino richiesta.
Il mandrino BT40 rappresenta lo standard agile per la produzione moderna. Le officine di lavoro richiedono versatilità quotidiana. Il BT40 offre esattamente questa flessibilità operativa. Bilancia magnificamente velocità e prestazioni su vari materiali.
Le capacità prestazionali brillano negli ambienti ad alta velocità. I mandrini BT40 standard raggiungono facilmente da 10.000 a 20.000 giri/min. Un gruppo mandrino più leggero consente un'accelerazione dell'asse Z molto più rapida. Migliora anche i tassi di decelerazione della macchina. Riduci al minimo i tempi passivi durante la complessa profilatura di superfici 3D. Cicli di riempimento più rapidi nell'alluminio consentono di risparmiare tempi ciclo enormi su grandi cicli di produzione.
Movimenti agili: la massa ridotta consente inversioni dinamiche degli assi senza sforzo del servo.
Efficienza in termini di costi: i portautensili standard costano notevolmente meno rispetto alle alternative più grandi.
Elevate velocità del mandrino: i cuscinetti più piccoli generano meno calore, consentendo regimi più elevati e sostenuti.
Tuttavia, esistono limitazioni fisiche distinte. I mandrini BT40 sono soggetti a vibrazioni sotto carichi radiali pesanti. Hanno difficoltà quando si utilizzano frese per spianatura di grande diametro. Anche le barre di alesatura a lunga portata provocano intense vibrazioni armoniche. Ciò deriva da una forza di trazione della barra di traino inferiore rispetto ai coni più grandi. La macchina semplicemente non riesce a mantenere l'utensile sufficientemente rigido durante un massiccio impegno laterale.
Dobbiamo discutere la realtà attuativa attuale. I produttori utilizzano spesso configurazioni a doppio contatto come BBT40. Le rastremazioni standard lasciano un piccolo spazio sulla flangia. BBT40 fornisce il contatto simultaneo conico e flangiato. Questo semplice aggiornamento migliora significativamente la rigidità della linea di base. Ottieni uno smorzamento delle vibrazioni migliorato. Puoi raggiungere questo obiettivo senza passare a una classe conica massiccia. Serve come via di mezzo perfetta per le officine di lavoro progressiste.
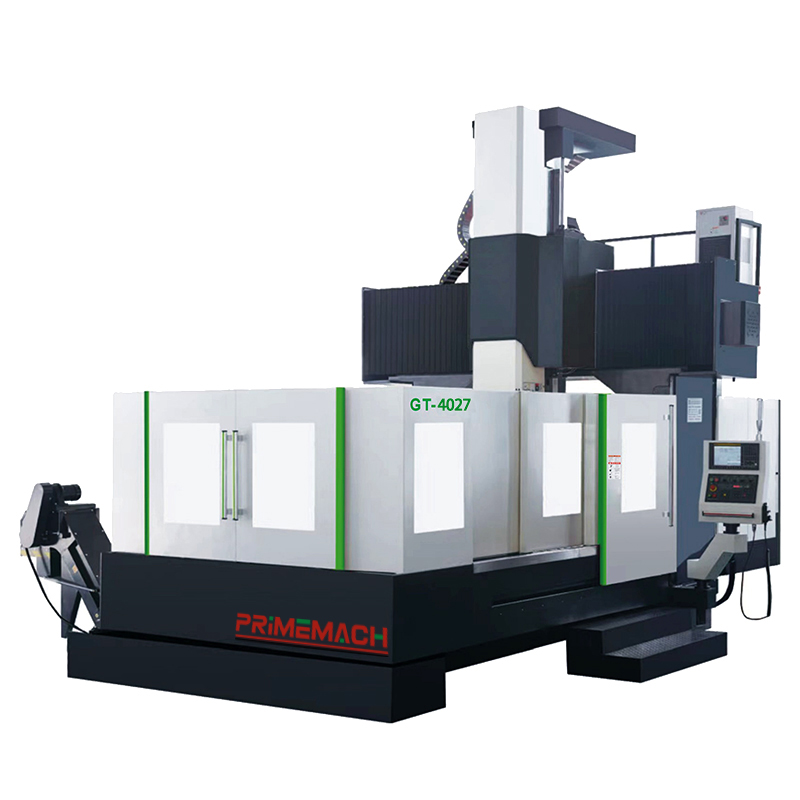
Scegli un mandrino BT50 per ambienti estremi con coppia elevata. Funge da interfaccia definitiva per il taglio a basse vibrazioni. Gli elevati tassi di rimozione del metallo richiedono un immenso supporto strutturale. Questa massiccia conicità fornisce la base meccanica necessaria per a centro di lavoro pesante . Non è possibile simulare la rigidità durante il taglio degli acciai temprati.
Le capacità prestazionali superano notevolmente i coni più piccoli. L'enorme superficie conica fornisce un'estrema rigidità. Questo supporto strutturale impedisce l'effetto svasato durante i tagli radiali pesanti. L'effetto svasato si verifica quando forze di taglio pesanti aprono leggermente il cono. BT50 resiste senza sforzo a questa pericolosa deformazione.
Frese di grandi dimensioni: guidano facilmente frese indicizzabili di diametro superiore a quattro pollici.
Barenatura profonda: supporta barre di alesatura personalizzate pesanti con deflessione minima.
Stabilità termica: la grande massa conica funge da dissipatore di calore durante la sgrossatura pesante.
Gestisce in modo sicuro gruppi di utensili significativamente più pesanti. Puoi implementare strumenti noiosi e lunghi personalizzati senza indurre chiacchiere pericolose. La forza di trazione del timone spesso raddoppia quella di un BT40. Ciò blocca il portautensile con forza inflessibile.
Le fusioni a macchina a ponte offrono un'incredibile rigidità intrinseca. Si abbinano perfettamente ai massicci mandrini BT50. La lavorazione di inviluppi di grandi dimensioni richiede intrinsecamente portate dell'utensile più lunghe. Gli operatori devono raggiungere in profondità enormi parti aerospaziali o automobilistiche. Gli strumenti più lunghi agiscono come diapason sotto i carichi di taglio. Vibrano facilmente e rovinano le finiture superficiali.
BT50 fornisce uno smorzamento critico delle vibrazioni. Questo smorzamento meccanico mantiene tolleranze strette su pezzi di grandi dimensioni. La pesante fusione del ponte assorbe le forze di taglio. Il mandrino BT50 trasferisce tali forze senza flettersi. Questa sinergia rende la fresatura pesante prevedibile e altamente redditizia.
Il confronto di queste asperità richiede una valutazione strutturata. È necessario allineare le caratteristiche fisiche con i risultati di lavorazione desiderati. La tabella seguente illustra le differenze principali tra le dimensioni critiche.
Confronto delle caratteristiche del cono del mandrino e dei risultati
Dimensione della valutazione |
Interfaccia BT40 |
Interfaccia BT50 |
|---|---|---|
Tasso di rimozione materiale (MRR) |
Eccelle nella realizzazione di tasche in alluminio ad alta velocità e nella contornatura di leghe leggere. |
Domina la sgrossatura a coppia elevata di acciaio, ghisa e titanio. |
Massa del portautensili |
La massa più leggera consente rapidi cambi utensile e una rapida accelerazione del mandrino. |
La massa più pesante limita l'accelerazione ma fornisce un massiccio smorzamento delle vibrazioni. |
Capacità e impronta ATC |
Consente magazzini utensili densi con un ingombro fisico della macchina ridotto. |
Richiede caricatori più grandi e robusti e bracci cambio utensile fortemente rinforzati. |
Ridimensionamento dei costi iniziali |
Requisiti patrimoniali di base inferiori per tiranti e portautensili. |
Richiede un premio significativo per cuscinetti, fusioni e attrezzature massicce. |
Dobbiamo anche fornire un contesto alternativo per quanto riguarda le conicità HSK e SK. A volte, bypassare lo standard BT ha del tutto senso dal punto di vista ingegneristico. HSK63 e HSK100 eccellono nella fresatura dinamica ad altissima velocità. Il loro gambo cavo si espande ad alti regimi per afferrare più saldamente il mandrino. Tuttavia, BT rimane lo standard incrollabile per a Centro di lavoro CNC a portale per carichi pesanti . BT offre robustezza senza pari e ampia disponibilità sul mercato. SK (DIN 69871) offre prestazioni simili a BT ma presenta slot flangiati diversi per i cambiautensili europei.
Gli acquirenti si trovano ad affrontare rischi di migrazione significativi quando cambiano le piattaforme dei mandrini. Dobbiamo avvisare gli acquirenti sui severi problemi di compatibilità incrociata. I taper BT e CAT sembrano estremamente simili. Tuttavia, non sono nativamente intercambiabili. Non è possibile scambiarli senza cambiare la barra di traino, i perni di trazione e i bracci della pinza ATC.
BT presenta una flangia a V perfettamente simmetrica. CAT utilizza una flangia asimmetrica progettata per gli standard ANSI. Inoltre, BT utilizza filettature metriche per i tiranti. CAT utilizza filettature imperiali. Mescolare questi standard porta alla caduta degli utensili e alla distruzione dei mandrini. È necessario mantenere un rigoroso controllo dell'inventario.
Consigliamo vivamente agli acquirenti di verificare i depositi degli attrezzi esistenti. L'aggiornamento di un negozio da BT40 a BT50 richiede investimenti paralleli. È necessario acquistare nuovi portautensili, pinze e prigionieri di trazione. Questo investimento in attrezzature spesso supera il costo di aggiornamento del mandrino di base. È necessario calcolare in anticipo questo requisito patrimoniale.
La finalizzazione delle specifiche richiede una logica rigorosa. Segui questo albero decisionale condizionale per finalizzare la tua scelta:
Se lavori principalmente l'alluminio e necessiti di una rapida contornatura 3D, scegli BT40.
Se la durezza del tuo materiale supera costantemente i 40 HRC, allora richiedi un'interfaccia BT50.
Se utilizzi regolarmente frese a fissaggio meccanico più grandi di tre pollici, passa a BT50.
Se la tua superficie limita strettamente l'ingombro dell'ATC, BT40 offre la densità richiesta.
Se hai bisogno di sgrossatura pesante ma desideri velocità più elevate, esamina le opzioni BBT50 a doppio contatto.
La decisione BT40 rispetto a BT50 rappresenta una scelta ecosistemica globale. Non si tratta mai solo di un semplice aggiornamento dei componenti. Il tuo mandrino determina i requisiti di colata della tua macchina. Controlla il peso massimo dell'utensile. Fondamentalmente stabilisce il limite massimo per i tassi di rimozione del materiale.
Specificare eccessivamente il mandrino riduce l’agilità della produzione. Spreca energia e rallenta i movimenti rapidi degli assi. Al contrario, una sottospecificazione compromette gravemente la qualità della parte. Causa vibrazioni, rovina le finiture superficiali e distrugge prematuramente i costosi inserti in metallo duro.
Incoraggiamo gli acquirenti a consultare direttamente gli ingegneri applicativi. Esegui studi temporali completi sulle tue parti specifiche. Metti alla prova i materiali più duri e le portate più lunghe degli strumenti. Utilizza questi dati concreti prima di finalizzare le specifiche per il tuo prossimo Centro di lavoro CNC a portale di precisione . Un corretto allineamento garantisce la redditività della produzione a lungo termine.
R: No, non sono nativamente intercambiabili. I coni BT e CAT utilizzano flange con geometrie diverse. BT presenta una flangia a V simmetrica. CAT utilizza una flangia a V asimmetrica progettata per diversi bracci di presa con cambio utensile automatico (ATC). Inoltre utilizzano filettature dei tiranti completamente diverse. BT utilizza filettature metriche, mentre CAT si affida a filettature imperiali. Mescolarli provoca gravi danni.
R: Un mandrino BT standard entra in contatto solo lungo la superficie rastremata. Rimane un piccolo spazio tra la flangia dell'utensile e la faccia del mandrino. I sistemi a doppio contatto (BBT) eliminano questa lacuna. Il portautensile entra in contatto contemporaneamente sia con il cono che con la faccia del mandrino. Ciò aumenta significativamente la rigidità radiale e riduce la deflessione durante la lavorazione ad alta velocità.
R: La fisica impone che i cuscinetti più grandi generino più calore. Pertanto, i mandrini BT50 standard funzionano più lentamente rispetto alle varianti BT40. Tuttavia, i moderni mandrini BT50 di fascia alta utilizzano sistemi di raffreddamento avanzati e cuscinetti in ceramica. Queste configurazioni premium possono raggiungere RPM eccezionalmente elevati. Pagherai un significativo premio di capitale per questa capacità specializzata.
R: L'aggiornamento dipende in larga misura dal diametro della fresa e dalla profondità di taglio. Come regola generale del settore, la sgrossatura continua di materiali superiori a 40 HRC richiede un'interfaccia BT50. È necessario anche il BT50 quando si utilizzano frese a spianare indicizzabili più grandi di tre pollici. Il BT40 semplicemente non ha la forza di trazione della barra di traino necessaria per queste applicazioni pesanti.


