

Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 20/10/2026 Origine: Sito


L'aggiornamento a a Il tornio CNC con utensili live trasforma un'officina dalla tornitura tradizionale alla produzione one-in-done. Questo balzo consente enormi guadagni di produttività, ma la scelta della configurazione degli assi ha un forte impatto sul ROI. Gli acquirenti spesso hanno difficoltà a determinare se l'interpolazione standard dell'asse C è sufficiente per le loro famiglie di componenti. In alternativa, si chiedono se la maggiore spesa in conto capitale di un vero asse Y sia necessaria per eliminare le operazioni di fresatura secondarie. Fare la scelta sbagliata porta a frustranti colli di bottiglia o a sprechi di budget.
Questo articolo fornisce un quadro tecnico e commerciale per valutare le capacità dell'asse C rispetto a quelle dell'asse Y. Ci concentriamo sui limiti geometrici, sulle tolleranze reali e sulle considerazioni del software CAM per garantire una selezione sicura delle apparecchiature. Imparerai esattamente come allineare i tuoi investimenti in lavorazioni meccaniche con le effettive esigenze della tua officina.
L'asse C utilizza la rotazione del mandrino e il movimento dell'asse X per simulare la fresatura, il che è conveniente ma introduce limitazioni con la geometria decentrata e la finitura superficiale.
Un asse Y fisico consente all'utensile da taglio di spostarsi perpendicolarmente al centro del mandrino, consentendo una vera foratura fuori centro, lavorazione piana e sedi per chiavetta con tolleranza stretta.
Investire nella capacità dell'asse Y riduce la necessità di spostare parti complesse su un VMC (centro di lavoro verticale) a 4 assi, riducendo drasticamente i tempi di configurazione e i costi di attrezzatura.
La configurazione del software CAM e la messa a punto del post-processore (ad esempio, forzando i percorsi utensile dell'asse Y sull'asse C) sono realtà di implementazione critiche che richiedono conoscenze di programmazione avanzate.
Comprendere la base meccanica è fondamentale per la selezione dell'attrezzatura. Prezzi standard I torni CNC differiscono drasticamente in base interamente al design degli assi. È necessario sapere esattamente come la macchina esegue i comandi di fresatura per giustificare il prezzo.
In una configurazione con asse C, il mandrino principale diventa un asse rotante controllato con precisione. Funziona simultaneamente lungo gli assi X e Z. La macchina si basa interamente sull'interpolazione delle coordinate polari per lavorare le caratteristiche sulla faccia o sul diametro esterno del pezzo.
Poiché non esiste un asse Y fisico, la macchina deve ruotare la parte mentre sposta l'utensile dentro e fuori lungo l'asse X. Questo simula la fresatura piana. Tuttavia, questo approccio comporta una grave vulnerabilità meccanica. Quando l'utensile da taglio attraversa il punto centrale esatto (X=0), l'interpolazione deve invertire rapidamente la direzione. Questa improvvisa inversione fisica spesso introduce un contraccolpo microscopico. Di conseguenza, vedrai spesso segni di interpolazione, che incidono negativamente sulla finitura superficiale finale.
Un vero asse Y introduce un asse perpendicolare fisico completamente separato. I costruttori spesso ottengono questo risultato aggiungendo un sistema a cuneo secondario direttamente sulla torretta. Questo design consente all'utensile motorizzato di spostarsi verticalmente sopra o sotto la linea centrale del mandrino.
Con un asse Y fisico, il mandrino non ha bisogno di ruotare per fresare una superficie piana. L'utensile viaggia semplicemente dritto attraverso la parte in una linea ortogonale. Questo movimento lineare diretto migliora drasticamente la rigidità della macchina. Migliora inoltre la stabilità termica rispetto al semplice affidamento sull'interpolazione rotativa. Le forze di taglio si trasferiscono in modo più prevedibile nella fusione della macchina, garantendo una precisione superiore.
Confronto della configurazione degli assi
Caratteristica |
Asse C (interpolazione polare) |
Asse Y (movimento ortogonale) |
|---|---|---|
Tipo di movimento |
Simulato (rotativo + asse X) |
Asse perpendicolare fisico |
Foratura fuori centro |
Non è possibile |
Completamente supportato |
Inversione della linea centrale |
Richiede una rapida inversione dell'asse X |
Movimento lineare fluido attraverso il centro |
Rigidità |
Moderare |
Alto (supporto strutturale diretto) |
È necessario valutare attentamente le famiglie di parti per determinare dove il costo maggiorato di un asse Y produce rendimenti decrescenti. Un asse C è altamente efficace per molte applicazioni comuni.
Le macchine standard con asse C eccellono in geometrie ideali specifiche. Gestiscono facilmente la perforazione trasversale direttamente sulla linea centrale. Eseguono senza soluzione di continuità modelli di fori di base sulla faccia di una parte. Sono perfetti anche per tagliare semplici parti esagonali o chiavi piatte. Se la tua produzione quotidiana ruota attorno a queste caratteristiche di base, l’interpolazione polare funziona in modo brillante.
Dal punto di vista dell’efficienza dei costi, a La compatta fresa-tornitura CNC dotata solo di un asse C funge da punto di ingresso ideale. Le officine che passano dalla tradizionale tornitura a 2 assi vedranno miglioramenti immediati del flusso di lavoro. Puoi finire le parti in un unico setup senza spendere troppo per la cinematica avanzata.
Naturalmente è necessario accettare alcuni compromessi. Le finiture superficiali dei piani potrebbero presentare lievi segni di interpolazione. Tuttavia, questo è spesso del tutto accettabile per superfici di accoppiamento non critiche o componenti hardware standard. Se il piatto esiste solo perché possa essere afferrato con una chiave inglese, la perfezione è raramente necessaria.
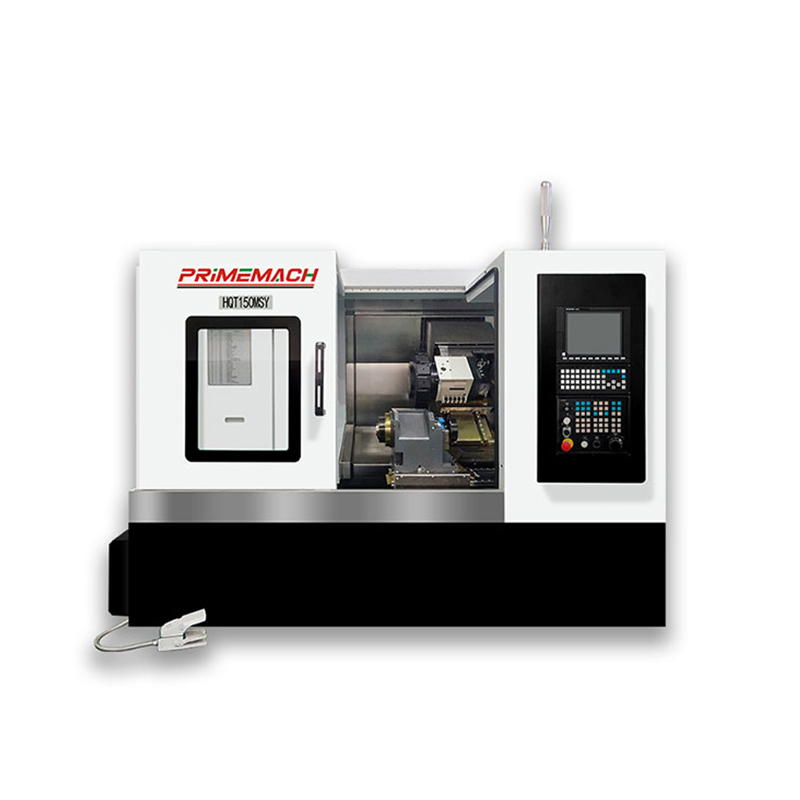
Per giustificare la maggiore spesa in conto capitale di un asse Y è necessario esaminare attentamente le capacità ampliate. Questo investimento riduce direttamente i tassi di scarto e apre le porte a contratti più complessi e più remunerativi.
Le caratteristiche fuori centro richiedono assolutamente un asse Y. Quando un foro incrociato non interseca la linea centrale della parte, un asse C semplicemente non può raggiungerlo. Inoltre, la lavorazione di sedi per chiavetta profonde e con pareti diritte diventa problematica senza un asse Y. L'interpolazione rotativa spesso introduce una leggera rastremazione sulle pareti della sede della chiavetta. Un asse Y fisico fresa queste fessure perfettamente diritte ogni volta.
L'eliminazione dell'interpolazione dell'asse C rimuove completamente anche gli errori di inversione dell'asse X. Questo vantaggio meccanico si traduce in finiture superficiali superiori su superfici piane. Ottieni un controllo dimensionale molto più stretto sull'intera parte. Quando si lavorano superfici di accoppiamento di tipo aerospaziale, questo livello di precisione è obbligatorio.
Infine, un asse Y fisico prolunga significativamente la durata dell'utensile. Mantenere un carico di truciolo costante è vitale per le frese in metallo duro. Il movimento lineare dell'asse Y consente velocità di avanzamento costanti. Al contrario, l’interpolazione dell’asse C richiede velocità radiali variabili, che fanno fluttuare il carico del truciolo. La fresatura ortogonale stabile preserva le costose frese con utensili motorizzati molto più a lungo.
La tornitura multiasse cambia radicalmente il modo in cui le officine affrontano l’efficienza del flusso di lavoro. Obbliga i manager a confrontare le nuove configurazioni di fresatura-tornitura con le tradizionali configurazioni multi-macchina.
Molti proprietari di negozi discutono sull'acquisto di un tornio con asse Y piuttosto che sul mantenimento di un tornio a 2 assi più economico. Considerano lo spostamento dei pezzi torniti su un centro di lavoro verticale (VMC) a 4 assi per le operazioni di fresatura. Questo approccio tradizionale sembra inizialmente più economico, ma nasconde enormi inefficienze.
È necessario tenere conto dei costi di manodopera correnti. Ogni volta che un operatore movimenta un pezzo per spostarlo tra le macchine, si perde denaro. Le configurazioni multi-macchina inoltre gonfiano l'inventario dei lavori in corso (WIP). Inoltre, lo spostamento delle parti tra le attrezzature introduce errori di accumulo delle tolleranze. Un tornio con asse Y elimina queste configurazioni secondarie, garantendo una migliore concentricità e riducendo drasticamente i tempi di movimentazione dell'operatore.
Per massimizzare l'efficienza, molti negozi alla fine si espandono fino a a Fresatrice-tornitrice CNC bimandrino . La combinazione di un vero asse Y con un contromandrino consente una lavorazione completa 'fatto in uno'. La macchina può girare, fresare e consegnare automaticamente la parte per rifinire il lato posteriore.
Sebbene il costo iniziale sia innegabilmente elevato, i benefici a lungo termine sono sconcertanti. Sbloccherai il potenziale per una vera produzione non presidiata o a luci spente.
Tempi di installazione ridotti: gli operatori installano una macchina invece di due.
Migliore precisione delle parti: i trasferimenti automatizzati mantengono l'allineamento assoluto tra le operazioni.
Ottimizzazione della manodopera: un operatore può gestire più macchine bimandrino contemporaneamente.
Produttività più rapida: entra la barra grezza e ne esce una parte completamente finita.
L'aggiornamento dell'hardware è solo metà dell'opera. È necessario affrontare i costi nascosti dell'adozione. L'integrazione del software e la formazione degli operatori presentano realtà di implementazione reali.
La transizione dalla tornitura standard ai percorsi utensile dell'asse Y richiede un notevole passo avanti nella padronanza del software CAM. Pacchetti software come Mastercam o Esprit gestiscono magnificamente queste operazioni, ma solo se il programmatore comprende la cinematica. La generazione di percorsi utensile efficienti sull'asse Y richiede conoscenze tecniche più approfondite rispetto alla programmazione di base del tornio a 2 assi.
Le sfide del post-processore sono ostacoli estremamente comuni. È necessario configurare correttamente il post-processore per forzare la macchina a utilizzare l'asse Y. Spesso, i post generici utilizzano per impostazione predefinita l'interpolazione dell'asse C per determinate funzionalità. La correzione di questo problema richiede una risoluzione dei problemi specifica:
Controlla le impostazioni del percorso utensile: assicurati che il tuo software CAM stia emettendo coordinate ortogonali anziché codici rotanti.
Modifica variabili post: collabora con il tuo rivenditore per modificare lo script post-processore per dare priorità ai limiti dell'asse Y.
Verifica in simulazione: esegui sempre simulazioni di digital twin per rilevare rotazioni impreviste dell'asse C prima di colpire la macchina.
Testare i materiali rigidi tagliati: eseguire un blocco di prova per verificare che le pareti piane siano perfettamente diritte.
Anche l'adozione dell'operatore determina il tuo successo. Gli operatori di setup devono affrontare una ripida curva di apprendimento. Devono imparare come sondare con precisione le caratteristiche fuori centro. Devono padroneggiare le nuove procedure di correzione degli utensili per gli utensili motorizzati. La risoluzione delle chiacchiere decentrate richiede pazienza e una formazione mirata.
La scelta tra asse C e asse Y su un tornio CNC con utensili motorizzati si riduce a tre fattori. È necessario valutare la complessità della parte, le tolleranze richieste e gli obiettivi di riduzione dell'impostazione. Un asse C gestisce la fresatura di base in modo efficiente e fornisce un punto di ingresso altamente conveniente nella tornitura multiasse. Tuttavia, le officine che desiderano eliminare completamente le operazioni di fresatura secondaria o automatizzare la produzione dovrebbero dare priorità all’investimento in un asse Y fisico.
Per garantire una transizione fluida, concentrati su questi passaggi successivi orientati all'azione:
Controlla le stampe delle parti attuali e quotate rigorosamente per le caratteristiche fuori centro.
Calcola i costi di manodopera dell'operatore legati alle attuali configurazioni VMC secondarie.
Consulta il tuo fornitore di software CAM per valutare la disponibilità del post-processore prima di finalizzare l'acquisto di qualsiasi macchina.
Investi molto nella formazione degli operatori per la tastatura decentrata e la gestione dell'offset utensile.
R: Sì, tramite interpolazione polare, ma potrebbe lasciare lievi segni di testimonianza vicino alla linea centrale a causa dell'inversione dell'asse. È sufficiente per i piani di base ma non per le superfici di accoppiamento di tipo aerospaziale.
R: Ciò richiede modifiche specifiche del post-processore e impostazioni del percorso utensile all'interno di software come Mastercam o Autodesk per produrre coordinate ortogonali (Y) anziché codici di interpolazione rotativa.
R: Le macchine compatte gestiscono in modo efficace la fresatura da leggera a media, ma i tassi di rimozione del materiale pesante (MRR) favoriscono comunque la massa e la rigidità superiori di un VMC dedicato. L'asse Y su un tornio ha la priorità per il completamento delle lavorazioni, non per la sgrossatura di massa.
R: Anche se i prezzi variano a seconda del costruttore, l'aggiunta di un vero asse Y fisico generalmente comporta un sovrapprezzo dal 15% al 25% rispetto a una configurazione standard di utensili motorizzati con asse C, escluso l'aumento del costo dei portautensili compatibili.


