

Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 20.10.2026 Herkunft: Website


Upgrade auf a Eine CNC-Drehmaschine mit angetriebenen Werkzeugen wandelt einen Betrieb vom traditionellen Drehen zur Einzelfertigung um. Dieser Sprung ermöglicht enorme Produktivitätssteigerungen, aber die Wahl der Achsenkonfiguration wirkt sich stark auf den ROI aus. Käufer haben oft Schwierigkeiten festzustellen, ob die Standard-C-Achsen-Interpolation für ihre Teilefamilien ausreichend ist. Alternativ fragen sie sich, ob der höhere Kapitalaufwand einer echten Y-Achse notwendig ist, um sekundäre Fräsvorgänge zu eliminieren. Die falsche Wahl führt zu frustrierenden Engpässen oder verschwendetem Budget.
Dieser Artikel bietet einen technischen und kommerziellen Rahmen für die Bewertung der C-Achsen- und Y-Achsen-Fähigkeiten. Wir konzentrieren uns auf geometrische Grenzen, Toleranzrealitäten und Überlegungen zur CAM-Software, um eine sichere Geräteauswahl zu gewährleisten. Sie erfahren genau, wie Sie Ihre Bearbeitungsinvestitionen an Ihre tatsächlichen Anforderungen in der Werkstatt anpassen können.
Die C-Achse nutzt Spindelrotation und X-Achsen-Bewegung, um das Fräsen zu simulieren. Dies ist kostengünstig, bringt jedoch Einschränkungen aufgrund der außermittigen Geometrie und Oberflächenbeschaffenheit mit sich.
Eine physische Y-Achse ermöglicht die Bewegung des Schneidwerkzeugs senkrecht zur Spindelmitte und ermöglicht so echtes außermittiges Bohren, flache Bearbeitung und Keilnuten mit engen Toleranzen.
Die Investition in die Y-Achsen-Fähigkeit reduziert die Notwendigkeit, komplexe Teile zu einem 4-Achsen-VMC (Vertical Machining Center) zu bewegen, was die Rüstzeiten und Vorrichtungskosten drastisch senkt.
Die Konfiguration der CAM-Software und die Optimierung des Postprozessors (z. B. Erzwingen der Y-Achsen-Werkzeugwege gegenüber der C-Achse) sind wichtige Implementierungsaspekte, die fortgeschrittene Programmierkenntnisse erfordern.
Das Verständnis der mechanischen Grundlinie ist für die Auswahl der Ausrüstung von entscheidender Bedeutung. Preise für Standard CNC-Drehmaschinen unterscheiden sich grundlegend durch ihre Achsenkonstruktion. Um den Preis zu rechtfertigen, müssen Sie genau wissen, wie die Maschine Fräsbefehle ausführt.
Bei einer C-Achsen-Konfiguration wird die Hauptspindel zu einer präzise gesteuerten Rundachse. Es arbeitet gleichzeitig neben der X- und Z-Achse. Die Maschine basiert vollständig auf Polarkoordinateninterpolation, um Merkmale auf der Fläche oder dem Außendurchmesser des Teils zu bearbeiten.
Da es keine physische Y-Achse gibt, muss die Maschine das Teil drehen, während sie das Werkzeug entlang der X-Achse hinein und heraus bewegt. Dies simuliert das Flachfräsen. Dieser Ansatz birgt jedoch eine große mechanische Schwachstelle. Wenn das Schneidwerkzeug den genauen Mittelpunkt (X=0) kreuzt, muss die Interpolation schnell die Richtung umkehren. Diese plötzliche physikalische Umkehr führt oft zu mikroskopisch kleinem Spiel. Daher kommt es häufig zu Interpolationsspuren, die sich negativ auf die endgültige Oberflächenbeschaffenheit auswirken.
Eine echte Y-Achse führt eine völlig separate, physikalisch senkrechte Achse ein. Bauherren erreichen dies oft, indem sie direkt am Turm ein sekundäres Keilsystem anbringen. Durch diese Konstruktion kann sich das angetriebene Werkzeug vertikal über oder unter der Spindelmittellinie bewegen.
Bei einer physischen Y-Achse muss sich die Spindel nicht drehen, um eine flache Oberfläche zu fräsen. Das Werkzeug fährt einfach in einer orthogonalen Linie direkt über das Teil. Diese direkte lineare Bewegung verbessert die Steifigkeit der Maschine erheblich. Es verbessert auch die thermische Stabilität im Vergleich zur reinen Rotationsinterpolation. Die Schnittkräfte werden vorhersehbarer auf das Maschinengussteil übertragen, was zu einer höheren Genauigkeit führt.
Vergleich der Achsenkonfigurationen
Besonderheit |
C-Achse (Polarinterpolation) |
Y-Achse (orthogonale Bewegung) |
|---|---|---|
Bewegungstyp |
Simuliert (Rotation + X-Achse) |
Physikalische senkrechte Achse |
Außermittiges Bohren |
Nicht möglich |
Vollständig unterstützt |
Mittellinienumkehr |
Erfordert eine schnelle X-Achsen-Umkehr |
Sanfte lineare Bewegung über die Mitte |
Steifigkeit |
Mäßig |
Hoch (direkte strukturelle Unterstützung) |
Sie müssen Ihre Teilefamilien sorgfältig bewerten, um festzustellen, wo die höheren Kosten einer Y-Achse zu sinkenden Erträgen führen. Eine C-Achse ist für viele gängige Anwendungen äußerst effektiv.
Standard-C-Achsen-Maschinen zeichnen sich durch bestimmte ideale Geometrien aus. Querbohrungen direkt auf der Mittellinie sind problemlos möglich. Sie führen nahtlos grundlegende Lochmuster auf der Vorderseite eines Teils aus. Sie eignen sich auch perfekt zum Schneiden einfacher Innensechskant- oder Schlüsselflächen. Wenn sich Ihre tägliche Produktion um diese Grundfunktionen dreht, leistet die Polarinterpolation hervorragende Ergebnisse.
Aus Sicht der Kosteneffizienz a die kompakte CNC-Fräs-Drehmaschine, die nur mit einer C-Achse ausgestattet ist. Als idealer Einstieg dient Betriebe, die vom herkömmlichen 2-Achsen-Drehen aufrüsten, werden sofortige Verbesserungen im Arbeitsablauf feststellen. Sie können Teile in einer Aufspannung fertigstellen, ohne die Kosten für eine fortschrittliche Kinematik zu sprengen.
Natürlich müssen Sie gewisse Kompromisse eingehen. Oberflächenbeschaffenheiten auf ebenen Flächen können leichte Interpolationsspuren aufweisen. Bei unkritischen Passflächen oder Standard-Hardwarekomponenten ist dies jedoch oft völlig akzeptabel. Wenn die Fläche nur zum Greifen eines Schraubenschlüssels vorhanden ist, ist Perfektion selten erforderlich.
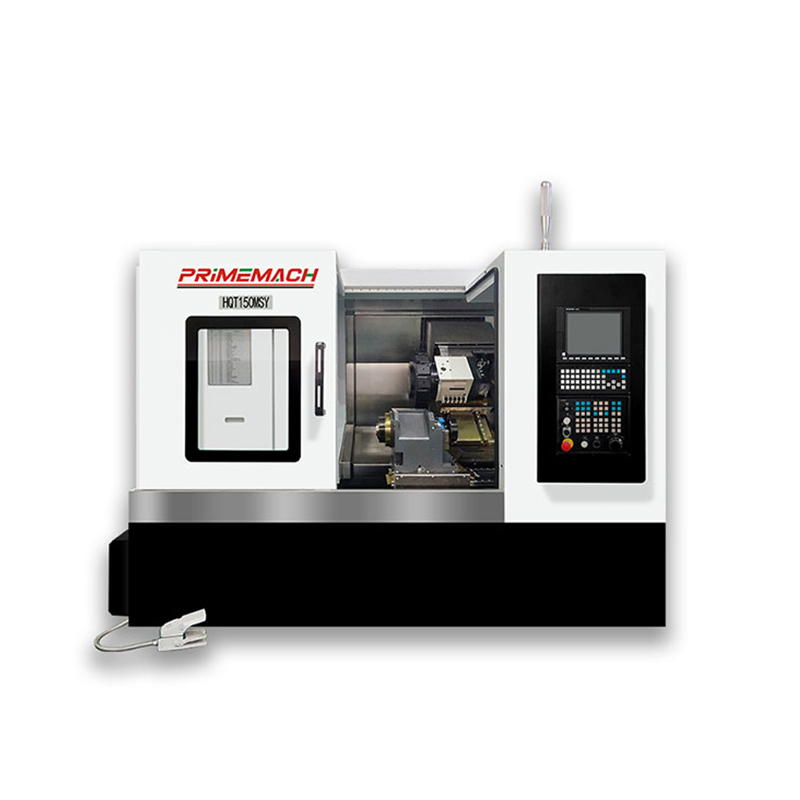
Um den höheren Investitionsaufwand einer Y-Achse zu rechtfertigen, muss man sich die erweiterten Möglichkeiten genau ansehen. Diese Investition senkt direkt die Ausschussquote und öffnet die Tür zu komplexeren, höher bezahlten Verträgen.
Außermittige Merkmale erfordern unbedingt eine Y-Achse. Wenn ein quer gebohrtes Loch die Mittellinie des Teils nicht schneidet, kann eine C-Achse es einfach nicht erreichen. Darüber hinaus wird die Bearbeitung tiefer, gerader Keilnuten ohne Y-Achse problematisch. Bei der Rotationsinterpolation kommt es häufig zu einer leichten Verjüngung der Keilnutwände. Eine physische Y-Achse fräst diese Schlitze jedes Mal perfekt gerade.
Durch die Eliminierung der C-Achsen-Interpolation werden auch Umkehrfehler der X-Achse vollständig beseitigt. Dieser mechanische Vorteil führt zu hervorragenden Oberflächengüten auf ebenen Flächen. Sie erhalten eine viel genauere Maßkontrolle über das gesamte Teil. Bei der Bearbeitung von Passflächen in Luft- und Raumfahrtqualität ist dieses Maß an Präzision unerlässlich.
Schließlich verlängert eine physische Y-Achse Ihre Werkzeuglebensdauer erheblich. Bei Hartmetallfräsern ist die Aufrechterhaltung einer konstanten Spanlast von entscheidender Bedeutung. Die lineare Bewegung der Y-Achse ermöglicht konstante Vorschubgeschwindigkeiten. Im Gegensatz dazu erfordert die C-Achsen-Interpolation variable Radialgeschwindigkeiten, die die Spanlast schwanken lassen. Durch das stabile orthogonale Fräsen bleiben Ihre teuren angetriebenen Werkzeugfräser viel länger erhalten.
Das mehrachsige Drehen verändert grundlegend die Herangehensweise von Betrieben an die Effizienz von Arbeitsabläufen. Dies zwingt Manager dazu, neue Fräs-Dreh-Konfigurationen mit herkömmlichen Konfigurationen mit mehreren Maschinen zu vergleichen.
Viele Ladenbesitzer diskutieren den Kauf einer Y-Achsen-Drehmaschine oder den Kauf einer günstigeren 2-Achsen-Drehmaschine. Sie erwägen, gedrehte Teile für die Fräsvorgänge in ein 4-Achsen-Vertikalbearbeitungszentrum (VMC) zu verlagern. Dieser traditionelle Ansatz erscheint zunächst kostengünstiger, birgt jedoch massive Ineffizienzen.
Sie müssen die laufenden Arbeitskosten einkalkulieren. Jedes Mal, wenn ein Bediener ein Teil anfasst, um es zwischen Maschinen zu bewegen, verlieren Sie Geld. Multi-Maschinen-Setups blähen auch Ihren Work-in-Progress-Bestand (WIP) auf. Darüber hinaus führt die Bewegung von Teilen zwischen Vorrichtungen zu Toleranzstapelfehlern. Eine Y-Achsen-Drehmaschine macht diese sekundären Einstellungen überflüssig, was eine bessere Konzentrizität garantiert und die Bearbeitungszeit des Bedieners drastisch reduziert.
Um die Effizienz zu maximieren, skalieren viele Geschäfte irgendwann auf eine Größe Doppelspindel-CNC-Fräs-Drehmaschine . Die Kombination einer echten Y-Achse mit einer Gegenspindel ermöglicht eine vollständige „Done-in-One“-Bearbeitung. Die Maschine kann das Teil automatisch drehen, fräsen und weitergeben, um die Rückseite fertigzustellen.
Während die anfänglichen Kosten unbestreitbar hoch sind, sind die langfristigen Vorteile atemberaubend. Sie erschließen das Potenzial für eine echte unbeaufsichtigte oder unbeaufsichtigte Fertigung.
Reduzierte Rüstzeiten: Bediener richten eine Maschine statt zwei ein.
Höhere Teilegenauigkeit: Automatisierte Übergaben gewährleisten die absolute Ausrichtung zwischen den Vorgängen.
Arbeitsoptimierung: Ein Bediener kann mehrere Doppelspindelmaschinen gleichzeitig verwalten.
Schnellerer Durchsatz: Rohes Stangenmaterial wird eingelegt und ein komplett fertiges Teil kommt heraus.
Ein Upgrade Ihrer Hardware ist nur die halbe Miete. Sie müssen sich mit den versteckten Kosten einer Adoption befassen. Softwareintegration und Bedienerschulung stellen reale Umsetzungsrealitäten dar.
Der Übergang vom Standarddrehen zu Y-Achsen-Werkzeugwegen erfordert einen erheblichen Sprung in der Beherrschung der CAM-Software. Softwarepakete wie Mastercam oder Esprit bewältigen diese Vorgänge wunderbar, aber nur, wenn der Programmierer die Kinematik versteht. Die Generierung effizienter Y-Achsen-Werkzeugwege erfordert tiefere technische Kenntnisse als die grundlegende Programmierung von 2-Achsen-Drehmaschinen.
Postprozessor-Herausforderungen sind äußerst häufige Hindernisse. Sie müssen den Postprozessor richtig konfigurieren, um die Maschine zur Verwendung der Y-Achse zu zwingen. Generische Beiträge verwenden für bestimmte Features häufig standardmäßig die C-Achsen-Interpolation. Um dies zu beheben, ist eine spezielle Fehlerbehebung erforderlich:
Werkzeugwegeinstellungen prüfen: Stellen Sie sicher, dass Ihre CAM-Software orthogonale Koordinaten anstelle von Rotationscodes ausgibt.
Post-Variablen ändern: Arbeiten Sie mit Ihrem Reseller zusammen, um das Postprozessor-Skript zu bearbeiten, um Y-Achsen-Grenzwerte zu priorisieren.
In der Simulation überprüfen: Führen Sie immer digitale Zwillingssimulationen durch, um unerwartete Drehungen der C-Achse zu erkennen, bevor sie auf die Maschine treffen.
Probeschneiden von starren Materialien: Führen Sie einen Testblock durch, um sicherzustellen, dass flache Wände perfekt gerade sind.
Auch die Akzeptanz durch die Betreiber bestimmt Ihren Erfolg. Einrichter stehen vor einer steilen Lernkurve. Sie müssen lernen, außermittige Merkmale genau zu prüfen. Sie müssen neue Werkzeugkorrekturverfahren für angetriebene Werkzeuge beherrschen. Die Fehlerbehebung bei außermittigem Rattern erfordert Geduld und gezieltes Training.
Die Wahl zwischen C-Achse und Y-Achse auf einer CNC-Drehmaschine mit angetriebenen Werkzeugen hängt von drei Faktoren ab. Sie müssen die Komplexität der Teile, die erforderlichen Toleranzen und Ihre Ziele zur Rüstreduzierung abwägen. Eine C-Achse erledigt das einfache Fräsen effizient und bietet einen äußerst kostengünstigen Einstieg in das Mehrachsdrehen. Betriebe, die sekundäre Fräsvorgänge vollständig eliminieren oder die Produktion automatisieren möchten, sollten jedoch der Investition in eine physische Y-Achse Vorrang einräumen.
Um einen reibungslosen Übergang zu gewährleisten, konzentrieren Sie sich auf die folgenden handlungsorientierten nächsten Schritte:
Überprüfen Sie Ihre aktuellen und angebotenen Teiledrucke streng auf außermittige Merkmale.
Berechnen Sie die Arbeitskosten für den Bediener, die mit Ihren aktuellen sekundären VMC-Einrichtungen verbunden sind.
Wenden Sie sich an Ihren CAM-Softwareanbieter, um die Eignung des Postprozessors zu beurteilen, bevor Sie den Kauf einer Maschine abschließen.
Investieren Sie viel in die Bedienerschulung für außermittige Messungen und Werkzeugversatzmanagement.
A: Ja, durch Polarinterpolation, es kann jedoch aufgrund der Achsenumkehr zu leichten Spuren in der Nähe der Mittellinie kommen. Es ist für einfache Flachflächen ausreichend, jedoch nicht für Passflächen in Luft- und Raumfahrtqualität.
A: Dies erfordert spezielle Postprozessor-Modifikationen und Werkzeugwegeinstellungen in Software wie Mastercam oder Autodesk, um orthogonale Koordinaten (Y) anstelle von Rotationsinterpolationscodes auszugeben.
A: Kompakte Maschinen bewältigen leichtes bis mittleres Fräsen effektiv, aber hohe Materialentfernungsraten (MRR) begünstigen immer noch die überlegene Masse und Steifigkeit einer speziellen VMC. Die Y-Achse einer Drehmaschine hat für die Fertigstellung von Features Vorrang, nicht für das Massenschruppen.
A: Während die Preise je nach Hersteller variieren, erfordert der Einbau einer echten physischen Y-Achse im Allgemeinen einen Aufpreis von 15 bis 25 % gegenüber einer standardmäßigen C-Achsen-Antriebswerkzeugkonfiguration, wobei die erhöhten Kosten für kompatible Werkzeughalter nicht berücksichtigt sind.


