

Просмотры: 0 Автор: Редактор сайта Время публикации: 20.10.2026 Происхождение: Сайт


Обновление до Токарный станок с ЧПУ с движущейся оснасткой переводит цех от традиционной токарной обработки к производству по принципу «один в одном». Этот скачок обеспечивает значительный прирост производительности, но выбор конфигурации оси сильно влияет на рентабельность инвестиций. Покупателям часто сложно определить, достаточна ли стандартная интерполяция по оси C для их семейств деталей. С другой стороны, они задаются вопросом, необходимы ли более высокие капитальные затраты на настоящую ось Y для устранения вторичных операций фрезерования. Неправильный выбор приводит к неприятным узким местам или пустой трате бюджета.
В этой статье представлена техническая и коммерческая основа для оценки возможностей оси C и оси Y. Мы уделяем особое внимание геометрическим ограничениям, реальным допускам и соображениям программного обеспечения CAM, чтобы обеспечить уверенный выбор оборудования. Вы узнаете, как согласовать инвестиции в механическую обработку с реальными потребностями цеха.
Ось C использует вращение шпинделя и перемещение по оси X для имитации фрезерования, что экономически эффективно, но накладывает ограничения из-за смещения от центра геометрии и качества поверхности.
Физическая ось Y позволяет режущему инструменту двигаться перпендикулярно центру шпинделя, что обеспечивает действительное сверление со смещением от центра, плоскую обработку и изготовление шпоночных пазов с жесткими допусками.
Инвестиции в возможности работы с осью Y уменьшают необходимость перемещения сложных деталей в 4-осевой VMC (вертикальный обрабатывающий центр), что значительно сокращает время наладки и затраты на приспособления.
Конфигурация программного обеспечения CAM и настройка постпроцессора (например, принудительное использование траектории инструмента по оси Y вместо оси C) являются критически важными реалиями реализации, которые требуют передовых знаний программирования.
Понимание базовой механики имеет решающее значение для выбора оборудования. Цены на стандарт Токарные станки с ЧПУ кардинально различаются исключительно по конструкции осей. Вы должны точно знать, как станок выполняет команды фрезерования, чтобы оправдать цену.
В конфигурации оси C главный шпиндель становится точно управляемой поворотной осью. Он работает одновременно по осям X и Z. Станок полностью полагается на интерполяцию полярных координат для обработки деталей на торце или внешнем диаметре детали.
Поскольку физической оси Y нет, станок должен вращать деталь, перемещая инструмент внутрь и наружу вдоль оси X. Это имитирует плоское фрезерование. Однако этот подход несет в себе серьезную механическую уязвимость. Когда режущий инструмент пересекает точную центральную точку (X=0), интерполяция должна быстро изменить направление. Этот внезапный физический разворот часто вызывает микроскопическую обратную реакцию. Следовательно, вы часто будете видеть следы интерполяции, которые негативно влияют на окончательную чистоту поверхности.
Настоящая ось Y представляет собой совершенно отдельную физическую перпендикулярную ось. Строители часто достигают этого, добавляя дополнительную систему клиновых направляющих непосредственно на башню. Такая конструкция позволяет приводному инструменту перемещаться вертикально выше или ниже осевой линии шпинделя.
Благодаря физической оси Y шпинделю не нужно вращаться для фрезерования плоской поверхности. Инструмент просто перемещается по детали по ортогональной линии. Это прямое линейное движение значительно повышает жесткость машины. Это также повышает термическую стабильность по сравнению с использованием только вращательной интерполяции. Силы резания более предсказуемо передаются на отливку, обеспечивая превосходную точность.
Сравнение конфигураций осей
Особенность |
Ось C (полярная интерполяция) |
Ось Y (ортогональное движение) |
|---|---|---|
Тип движения |
Имитация (поворот + ось X) |
Физическая перпендикулярная ось |
Сверление со смещением от центра |
Невозможно |
Полностью поддерживается |
Разворот центральной линии |
Требуется быстрый разворот оси X. |
Плавное линейное движение по центру |
Жесткость |
Умеренный |
Высокий (Прямая структурная поддержка) |
Вы должны тщательно оценить свои семейства деталей, чтобы определить, где повышенная стоимость оси Y приводит к уменьшению прибыли. Ось C очень эффективна для многих распространенных приложений.
Стандартные станки с осью C отличаются идеальной геометрией. Они легко справляются с поперечным сверлением прямо по осевой линии. Они легко выполняют основные рисунки отверстий для болтов на лицевой стороне детали. Они также идеально подходят для резки простых шестигранных лысок или лысок под гаечные ключи. Если ваша повседневная работа вращается вокруг этих основных функций, полярная интерполяция работает блестяще.
С точки зрения экономической эффективности, Компактный токарно-фрезерный станок с ЧПУ, оснащенный только осью C, служит идеальной отправной точкой. Цеха, переходящие с традиционной 2-осевой токарной обработки, сразу же увидят улучшение рабочего процесса. Вы можете обрабатывать детали за один установ, не тратя денег на продвинутую кинематику.
Конечно, вы должны пойти на определенные компромиссы. На поверхности плоских поверхностей могут присутствовать небольшие следы интерполяции. Однако зачастую это вполне приемлемо для некритических сопрягаемых поверхностей или стандартных аппаратных компонентов. Если плоская поверхность существует только для того, чтобы ее можно было захватить гаечным ключом, совершенство редко бывает необходимым.
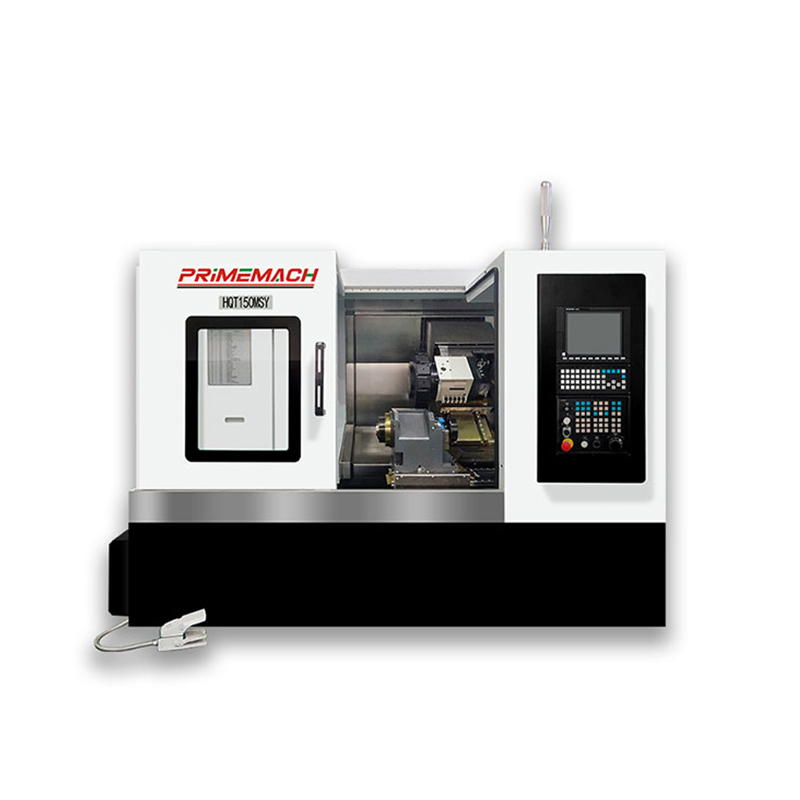
Оправдание более высоких капитальных затрат по оси Y требует внимательного изучения расширенных возможностей. Эти инвестиции напрямую снижают процент брака и открывают двери для более сложных и высокооплачиваемых контрактов.
Смещенные от центра элементы абсолютно требуют наличия оси Y. Когда поперечно-просверленное отверстие не пересекает центральную линию детали, ось C просто не может достичь его. Кроме того, без оси Y обработка глубоких шпоночных пазов с прямыми стенками становится проблематичной. Вращательная интерполяция часто приводит к небольшому сужению стенок шпоночного паза. Физическая ось Y каждый раз фрезерует эти пазы идеально ровно.
Устранение интерполяции по оси C также полностью устраняет ошибки разворота оси X. Это механическое преимущество приводит к превосходному качеству поверхности плоских поверхностей. Вы получаете гораздо более жесткий контроль размеров всей детали. При обработке сопрягаемых поверхностей аэрокосмического класса этот уровень точности является обязательным.
Наконец, физическая ось Y значительно продлевает срок службы вашего инструмента. Поддержание постоянной нагрузки на стружку жизненно важно для твердосплавных фрез. Линейное перемещение по оси Y обеспечивает постоянную скорость подачи. Напротив, интерполяция по оси C требует переменных радиальных скоростей, которые колеблют нагрузку на стружку. Стабильное ортогональное фрезерование намного дольше сохраняет ваши дорогие приводные фрезы.
Многоосная токарная обработка фундаментально меняет подход предприятий к эффективности рабочего процесса. Это заставляет менеджеров сравнивать новые конфигурации токарно-фрезерных станков с традиционными установками, состоящими из нескольких станков.
Многие владельцы мастерских спорят о покупке токарного станка с осью Y вместо использования более дешевого 2-осевого станка. Они рассматривают возможность перемещения токарных деталей в 4-осевой вертикальный обрабатывающий центр (VMC) для фрезерных операций. Этот традиционный подход на первый взгляд кажется более дешевым, но за ним скрывается огромная неэффективность.
Вы должны учитывать текущие затраты на рабочую силу. Каждый раз, когда оператор перемещает деталь между станками, вы теряете деньги. Установка нескольких компьютеров также приводит к увеличению запасов незавершенного производства (НЗП). Кроме того, перемещение деталей между приспособлениями приводит к ошибкам суммирования допусков. Токарный станок с осью Y исключает эти вторичные настройки, гарантируя лучшую концентричность и значительно сокращая время работы оператора.
Чтобы максимизировать эффективность, многие магазины в конечном итоге масштабируются до двухшпиндельный фрезерно-токарный станок с ЧПУ . Сочетание истинной оси Y с контршпинделем обеспечивает полную обработку по принципу «сделано за один». Станок может автоматически поворачивать, фрезеровать и передавать деталь для окончательной обработки обратной стороны.
Хотя первоначальные затраты, несомненно, высоки, долгосрочные выгоды ошеломляют. Вы раскрываете потенциал настоящего автоматического производства или производства без освещения.
Сокращение времени настройки: операторы настраивают одну машину вместо двух.
Повышенная точность деталей. Автоматизированная передача обслуживания обеспечивает абсолютную согласованность между операциями.
Оптимизация труда: один оператор может одновременно управлять несколькими двухшпиндельными станками.
Более высокая производительность: поступает необработанный пруток, а выходит полностью готовая деталь.
Обновление оборудования – это только полдела. Вы должны учитывать скрытые издержки усыновления. Интеграция программного обеспечения и обучение операторов представляют собой реальные реалии внедрения.
Переход от стандартной токарной обработки к траекториям оси Y требует серьезного скачка в освоении программного обеспечения CAM. Пакеты программного обеспечения, такие как Mastercam или Esprit, прекрасно справляются с этими операциями, но только если программист понимает кинематику. Создание эффективных траекторий движения инструмента по оси Y требует более глубоких технических знаний, чем базовое программирование двухосных токарных станков.
Проблемы постпроцессора являются чрезвычайно распространенными препятствиями. Вы должны правильно настроить постпроцессор, чтобы заставить станок использовать ось Y. Часто общие сообщения по умолчанию используют интерполяцию по оси C для определенных функций. Чтобы исправить это, необходимо выполнить конкретные действия по устранению неполадок:
Аудит настроек траектории инструмента: убедитесь, что ваше программное обеспечение CAM выводит ортогональные координаты вместо ротационных кодов.
Измените переменные публикации: обратитесь к своему торговому посреднику, чтобы отредактировать сценарий постпроцессора, чтобы установить приоритеты ограничений по оси Y.
Проверка в моделировании: всегда запускайте моделирование цифровых двойников, чтобы уловить неожиданные повороты оси C, прежде чем приступить к работе со станком.
Тестовая резка жестких материалов: запустите тестовый блок, чтобы убедиться, что плоские стены имеют абсолютно прямую форму.
Принятие операторов также определяет ваш успех. Машинистам по наладке предстоит пройти крутой курс обучения. Они должны научиться точно определять объекты, смещенные от центра. Им необходимо освоить новые процедуры корректировки приводного инструмента. Устранение нецентральной болтовни требует терпения и целенаправленной подготовки.
Выбор между осью C и осью Y на токарном станке с ЧПУ с приводным инструментом сводится к трем факторам. Вы должны взвесить сложность детали, необходимые допуски и цели по сокращению наладки. Ось C эффективно справляется с базовым фрезерованием и обеспечивает экономически выгодную точку входа в многоосную токарную обработку. Однако предприятиям, стремящимся полностью исключить операции вторичного фрезерования или автоматизировать производство, следует отдать приоритет инвестициям в физическую ось Y.
Чтобы обеспечить плавный переход, сосредоточьтесь на следующих ориентированных на действия следующих шагах:
Проверяйте текущие и заявленные отпечатки деталей строго на предмет смещения от центра.
Рассчитайте затраты на рабочую силу оператора, связанные с текущими дополнительными настройками VMC.
Прежде чем завершить покупку машины, проконсультируйтесь с поставщиком программного обеспечения CAM, чтобы оценить готовность постпроцессора.
Инвестируйте значительные средства в обучение операторов измерениям со смещением от центра и управлению смещением инструмента.
О: Да, посредством полярной интерполяции, но из-за разворота оси могут оставаться небольшие следы возле центральной линии. Этого достаточно для обычных лысок, но не для сопрягаемых поверхностей аэрокосмического класса.
О: Это требует определенных модификаций постпроцессора и настроек траектории инструмента в таких программах, как Mastercam или Autodesk, для вывода ортогональных координат (Y), а не кодов поворотной интерполяции.
О: Компактные станки эффективно справляются с фрезерованием легкой и средней сложности, но скорость съема тяжелого материала (MRR) по-прежнему благоприятствует превосходной массе и жесткости специализированного VMC. Ось Y на токарном станке имеет приоритет для завершения детали, а не для объемной черновой обработки.
Ответ: Хотя цены варьируются в зависимости от производителя, добавление настоящей физической оси Y обычно требует наценки на 15–25 % по сравнению со стандартной конфигурацией приводного инструмента с осью C, не считая увеличения стоимости совместимых держателей инструмента.


