

Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-10-26 Origine : Site


Le cône de la broche agit comme le principal goulot d'étranglement ou comme catalyseur ultime des taux d'enlèvement de matière (MRR). Cela dicte les dépenses d’outillage. Il détermine également la rigidité globale de la machine. Choisir entre BT40 et BT50 implique bien plus que la sélection d’une simple taille de broche. Ce choix dicte la masse de lancer de votre équipement. Il établit des limites de consommation d’énergie. Il vous enferme également dans un écosystème d’outils spécifique. La sur-spécification draine le capital et ralentit les opérations dynamiques. Une sous-spécification entraîne des bavardages catastrophiques, une usure rapide des outils et des pièces rejetées.
Ce guide offre un cadre neutre et axé sur l’ingénierie. Nous adaptons les spécifications des broches directement à vos demandes de production exactes. Nous vous aiderons à éviter le mythe courant « plus c’est gros, c’est toujours mieux ». Vous apprendrez à évaluer avec précision la dureté du matériau, la portée de l'outil et le volume de la pièce. Nous fournissons des critères clairs pour sélectionner l’interface optimale pour vos besoins d’usinage spécifiques.
Le BT40 est optimisé pour les applications à haut régime et à usage moyen, offrant une accélération plus rapide et des coûts d'outillage réduits, ce qui le rend idéal pour l'aluminium, l'acier léger et le profilage 3D complexe.
Le BT50 offre une rigidité et un transfert de couple supérieurs, constituant la base nécessaire pour l'usinage à couple élevé dans les alliages durs et l'enlèvement de matière à grande échelle.
Les configurations avancées (telles que les broches BBT à double contact) peuvent combler les écarts de performances, mais la sélection de base doit s'aligner sur le matériau principal et le volume de pièces de l'atelier.
Nous devons d’abord cerner le problème commercial sous-jacent. Les fabricants sont confrontés à un compromis constant entre la vitesse de broche et la rigidité mécanique. Un régime élevé permet des avances rapides dans les matériaux souples. Un couple élevé pousse les grosses fraises à travers des alliages résistants. Une sélection incorrecte du cône ruine la rentabilité. Une broche sous-dimensionnée provoque une usure excessive de l’outil et de graves vibrations. Une broche surdimensionnée gaspille du capital et prolonge les temps de cycle en raison d'une accélération lente.
Le cône BT suit la norme MAS 403. Il utilise un rapport de conicité 7/24 hautement éprouvé. Cela signifie que le diamètre change de sept pouces sur vingt-quatre pouces de longueur. Cette géométrie spécifique crée un cône auto-libérant. Il permet des changements d'outils rapides et fiables. La norme impose des exigences strictes en matière d’épaisseur de bride. Il garantit une compatibilité précise avec le changeur d'outils automatique (ATC). Cela exige également une précision exacte de la ligne de jauge pour un positionnement reproductible sur l’axe Z.
Vous devez définir clairement votre principale mesure opérationnelle. Souhaitez-vous optimiser le contouring rapide et les finitions de surface miroir ? Ou avez-vous besoin de maximiser l’enlèvement volumétrique de matière dans les alliages durs ? Définir vos critères de réussite simplifie entièrement le processus de sélection. Le matériau principal de votre pièce à usiner dicte directement la physique de la broche requise.
La broche BT40 constitue la norme agile pour la fabrication moderne. Les ateliers exigent une polyvalence quotidienne. Le BT40 offre exactement cette flexibilité opérationnelle. Il équilibre parfaitement vitesse et performances sur différents matériaux.
Les capacités de performance brillent dans les environnements à grande vitesse. Les broches BT40 standard atteignent facilement 10 000 à 20 000 tr/min. Un ensemble de broche plus léger permet une accélération beaucoup plus rapide sur l'axe Z. Cela améliore également les taux de décélération de la machine. Vous minimisez les temps sans découpe lors du profilage de surfaces 3D complexes. Des cycles de débourrage plus rapides dans l'aluminium permettent d'économiser un temps de cycle considérable sur les grandes séries de production.
Mouvements agiles : la masse réduite permet des inversions d'axe dynamiques sans contrainte d'asservissement.
Rentabilité : les porte-outils standard coûtent nettement moins cher que les alternatives plus grandes.
Vitesses de broche élevées : les roulements plus petits génèrent moins de chaleur, permettant des régimes soutenus plus élevés.
Il existe cependant des limitations physiques distinctes. Les broches BT40 restent sujettes au broutage sous de lourdes charges radiales. Ils ont du mal à utiliser des fraises à surfacer de grand diamètre. Les barres d’alésage à longue portée provoquent également d’intenses vibrations harmoniques. Cela provient d’une force de traction sur la barre d’attelage inférieure à celle des cônes plus grands. La machine ne peut tout simplement pas maintenir l’outil suffisamment rigide lors d’un engagement latéral massif.
Nous devons discuter de la réalité actuelle de la mise en œuvre. Les fabricants utilisent souvent des configurations à double contact comme le BBT40. Les cônes standard laissent un petit espace au niveau de la bride. Le BBT40 fournit un contact simultané avec le cône et la bride. Cette simple mise à niveau améliore considérablement la rigidité de base. Vous bénéficiez d’un meilleur amortissement des vibrations. Vous y parvenez sans passer à une classe de réduction massive. Il constitue un juste milieu idéal pour les ateliers progressistes.
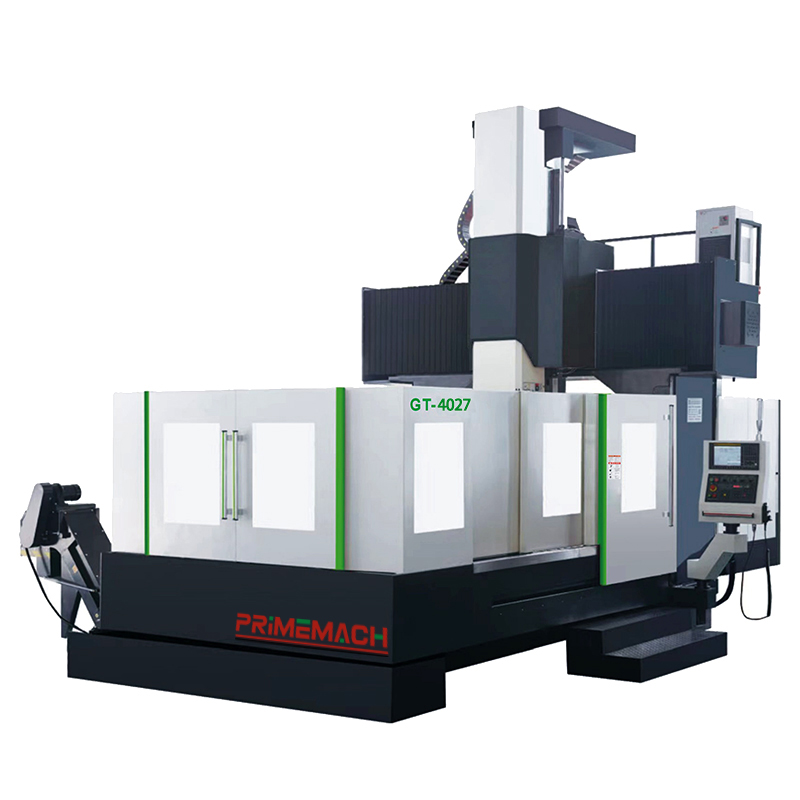
Vous choisissez une broche BT50 pour les environnements à couple extrêmement élevé. Il constitue l'interface ultime pour la découpe à faibles vibrations. Des taux d’enlèvement de métal élevés nécessitent un immense soutien structurel. Ce cône massif fournit la base mécanique requise pour un centre d'usinage robuste . Vous ne pouvez pas simuler la rigidité lorsque vous coupez des aciers trempés.
Les capacités de performance dépassent considérablement les cônes plus petits. La surface conique massive offre une rigidité extrême. Ce support structurel empêche les embouchures lors de coupes radiales lourdes. La gueule de cloche se produit lorsque de fortes forces de coupe ouvrent légèrement le cône. Le BT50 résiste sans effort à cette déformation dangereuse.
Fraises massives : Entraîne facilement les fraises à surfacer indexables dépassant quatre pouces de diamètre.
Alésage profond : prend en charge les barres d'alésage lourdes personnalisées avec une déflexion minimale.
Stabilité thermique : la grande masse conique agit comme un dissipateur thermique lors d'une ébauche lourde.
Il gère en toute sécurité des ensembles d’outils beaucoup plus lourds. Vous pouvez déployer de longs outils ennuyeux personnalisés sans provoquer de bavardages dangereux. La force de traction sur la barre d'attelage est souvent le double de celle d'un BT40. Cela serre le porte-outil avec une force inflexible.
Les pièces moulées en machine de type pont offrent une incroyable rigidité inhérente. Ils se marient parfaitement avec les énormes broches BT50. L'usinage de grandes enveloppes nécessite par nature des portées d'outils plus longues. Les opérateurs doivent pénétrer en profondeur dans les pièces massives de l’aérospatiale ou de l’automobile. Les outils plus longs agissent comme des diapasons sous des charges de coupe. Ils vibrent facilement et ruinent les finitions de surface.
BT50 fournit un amortissement critique des vibrations. Cet amortissement mécanique maintient des tolérances serrées sur des pièces massives. Le lourd bâti du pont absorbe les forces de coupe. La broche BT50 transfère ces forces sans flexion. Cette synergie rend le fraisage intensif prévisible et hautement rentable.
La comparaison de ces cônes nécessite une évaluation structurée. Vous devez aligner les caractéristiques physiques avec les résultats d'usinage souhaités. Le tableau ci-dessous présente les principales différences entre les dimensions critiques.
Comparaison des caractéristiques et des résultats du cône de broche
Dimension d'évaluation |
Interface BT40 |
Interface BT50 |
|---|---|---|
Taux d'enlèvement de matière (MRR) |
Excelle dans les poches en aluminium à grande vitesse et le contourage en alliage léger. |
Domine l'ébauche à couple élevé dans l'acier, la fonte et le titane. |
Masse du porte-outil |
Une masse plus légère permet des changements d'outils rapides et une accélération rapide de la broche. |
Une masse plus lourde limite l’accélération mais offre un amortissement massif des vibrations. |
Capacité et empreinte ATC |
Permet des magasins d'outils denses dans un encombrement physique de machine réduit. |
Nécessite des magasins plus grands et robustes et des bras de changeur d'outils fortement renforcés. |
Mise à l'échelle du coût initial |
Diminution des exigences de capital de base pour les goujons de traction et les porte-outils. |
Nécessite une prime importante pour les roulements, pièces moulées et outillage massifs. |
Nous devons également fournir un contexte alternatif concernant les réductions HSK et SK. Parfois, contourner complètement la norme BT est une solution techniquement logique. Les HSK63 et HSK100 excellent dans le fraisage dynamique à ultra-haute vitesse. Leur tige creuse se dilate à haut régime pour serrer plus fermement la broche. Cependant, BT reste la norme inébranlable pour un centre d'usinage CNC à portique robuste . BT offre une robustesse inégalée et une large disponibilité sur le marché. SK (DIN 69871) offre des performances similaires à BT mais comporte des fentes de bride différentes pour les changeurs d'outils européens.
Les acheteurs sont confrontés à des risques de migration importants lorsqu’ils changent de plate-forme de broche. Nous devons avertir les acheteurs des problèmes stricts de compatibilité croisée. Les cônes BT et CAT se ressemblent énormément. Cependant, ils ne sont pas nativement interchangeables. Vous ne pouvez pas les échanger sans changer la barre d'attelage, les goujons de traction et les bras de préhension ATC.
BT est doté d'une bride en V parfaitement symétrique. CAT utilise une bride asymétrique conçue pour les normes ANSI. De plus, BT utilise des filetages métriques pour les tirettes. CAT utilise des fils impériaux. Mélanger ces normes entraîne des chutes d'outils et des broches détruites. Vous devez maintenir un contrôle strict des stocks.
Nous conseillons vivement aux acheteurs de vérifier leurs berceaux à outils existants. Faire passer une boutique de BT40 à BT50 nécessite des investissements parallèles. Vous devez acheter de nouveaux porte-outils, pinces et goujons de traction. Cet investissement en outillage dépasse souvent le coût de mise à niveau de la broche de base. Vous devez calculer au préalable ce besoin en capital.
La finalisation de votre spécification nécessite une logique stricte. Suivez cet arbre de décision conditionnel pour finaliser votre choix :
Si vous usinez principalement de l'aluminium et avez besoin d'un contourage 3D rapide, choisissez le BT40.
Si la dureté de votre matériau dépasse systématiquement 40 HRC, imposez une interface BT50.
Si vous utilisez régulièrement des fraises à surfacer indexables de plus de trois pouces, passez au BT50.
Si votre espace au sol limite strictement l'empreinte ATC, alors le BT40 offre la densité requise.
Si vous avez besoin d’une ébauche lourde mais souhaitez des vitesses plus élevées, étudiez les options BBT50 à double contact.
La décision BT40 versus BT50 représente un choix global d’écosystème. Il ne s’agit jamais d’une simple mise à niveau d’un composant. Votre broche dicte les exigences de votre machine en matière de moulage. Il contrôle le poids maximum de votre outil. Il fixe fondamentalement votre plafond pour les taux d’enlèvement de matière.
La sur-spécification de votre broche réduit l’agilité de la fabrication. Cela gaspille de l’énergie et ralentit les mouvements rapides des axes. À l’inverse, une sous-spécification compromet gravement la qualité des pièces. Cela provoque des vibrations, ruine les finitions de surface et détruit prématurément les inserts en carbure coûteux.
Nous encourageons les acheteurs à consulter directement les ingénieurs d’application. Exécutez des études de temps complètes sur vos pièces spécifiques. Testez vos matériaux les plus durs et vos outils les plus longs. Utilisez ces données concrètes avant de finaliser les spécifications de votre prochain Centre d'usinage CNC à portique de précision . Un bon alignement garantit la rentabilité de la fabrication à long terme.
R : Non, ils ne sont pas nativement interchangeables. Les cônes BT et CAT utilisent différentes géométries de bride. BT est doté d'une bride en V symétrique. CAT utilise une bride en V asymétrique conçue pour différents bras de préhension de changeur d'outils automatique (ATC). De plus, ils utilisent des filetages de goujons totalement différents. BT utilise des filetages métriques, tandis que CAT s'appuie sur des filetages impériaux. Les mélanger provoque de graves dommages.
R : Une broche BT standard établit un contact uniquement le long de la surface conique. Un petit espace subsiste entre la bride de l'outil et la face de la broche. Les systèmes à double contact (BBT) éliminent cet écart. Le porte-outil entre en contact simultanément avec le cône et la face de la broche. Cela augmente considérablement la rigidité radiale et réduit la déflexion lors de l'usinage à grande vitesse.
R : La physique veut que les roulements plus gros génèrent plus de chaleur. Par conséquent, les broches BT50 standard fonctionnent plus lentement que les variantes BT40. Cependant, les broches BT50 haut de gamme modernes utilisent des systèmes de refroidissement avancés et des roulements en céramique. Ces configurations premium peuvent atteindre des RPM exceptionnellement élevés. Vous paierez une prime en capital importante pour cette capacité spécialisée.
R : La mise à niveau dépend fortement du diamètre de votre fraise et de la profondeur de coupe. En règle générale dans l'industrie, l'ébauche continue dans des matériaux supérieurs à 40 HRC nécessite une interface BT50. Vous avez également besoin du BT50 lorsque vous utilisez des fraises à surfacer indexables de plus de trois pouces. Le BT40 n’a tout simplement pas la force de traction de la barre d’attelage pour ces applications lourdes.


