

Просмотры: 0 Автор: Редактор сайта Время публикации: 26.10.2026 Происхождение: Сайт


Конус шпинделя действует как основное узкое место или главный фактор скорости съема материала (MRR). Это диктует затраты на оснастку. Он также определяет общую жесткость машины. Выбор между BT40 и BT50 подразумевает гораздо больше, чем просто выбор простого размера шпинделя. Этот выбор определяет литейную массу вашего оборудования. Он устанавливает пределы энергопотребления. Это также привязывает вас к определенной экосистеме инструментов. Чрезмерная спецификация истощает капитал и замедляет динамичные операции. Недостаточные спецификации приводят к катастрофической вибрации, быстрому износу инструмента и браку деталей.
Это руководство предлагает нейтральную, ориентированную на разработку структуру. Мы подбираем характеристики шпинделя непосредственно в соответствии с вашими производственными потребностями. Мы поможем вам избежать распространенного заблуждения «чем больше, тем лучше». Вы научитесь точно оценивать твердость материала, вылет инструмента и объем детали. Мы предоставляем четкие критерии выбора оптимального интерфейса для ваших конкретных требований к обработке.
BT40 оптимизирован для работы на высоких оборотах и в условиях средней нагрузки, обеспечивая более быстрое ускорение и более низкие затраты на оснастку, что делает его идеальным для обработки алюминия, легкой стали и сложного 3D-профилирования.
BT50 обеспечивает превосходную жесткость и передачу крутящего момента, служа необходимой основой для резки твердых сплавов с высоким крутящим моментом и крупномасштабного снятия припуска.
Расширенные конфигурации (например, шпиндели BBT с двойным контактом) могут устранить пробелы в производительности, но базовый выбор должен соответствовать основному материалу и объему деталей в цехе.
Сначала мы должны сформулировать основную проблему бизнеса. Производители сталкиваются с постоянным выбором между скоростью шпинделя и механической жесткостью. Высокая частота вращения обеспечивает высокую скорость подачи при обработке мягких материалов. Высокий крутящий момент позволяет фрезам больших размеров работать с прочными сплавами. Неправильный выбор конуса снижает прибыльность. Шпиндель меньшего размера вызывает чрезмерный износ инструмента и сильную вибрацию. Слишком большой шпиндель приводит к потере капитала и увеличению времени цикла за счет медленного ускорения.
Конус BT соответствует стандарту MAS 403. В нем используется проверенное соотношение конусности 7/24. Это означает, что диаметр меняется на семь дюймов на протяжении двадцати четырех дюймов длины. Эта особая геометрия создает самовысвобождающийся конус. Это обеспечивает быструю и надежную смену инструмента. Стандарт предъявляет строгие требования к толщине фланцев. Это обеспечивает точную совместимость с устройством автоматической смены инструмента (ATC). Это также требует точной точности измерительной линии для повторяемого позиционирования по оси Z.
Вы должны четко определить свой основной операционный показатель. Вы хотите оптимизировать работу для быстрого контурирования и зеркальной обработки поверхности? Или вам необходимо максимально увеличить объем съема материала при обработке твердых сплавов? Определение критериев успеха полностью упрощает процесс выбора. Ваш основной материал заготовки напрямую определяет требуемую физику шпинделя.
Шпиндель BT40 служит гибким стандартом современного производства. Мастерские требуют ежедневной универсальности. BT40 обеспечивает именно такую эксплуатационную гибкость. Он прекрасно сочетает в себе скорость и производительность при работе с различными материалами.
Возможности производительности проявляются в высокоскоростных средах. Стандартные шпиндели BT40 легко достигают скорости от 10 000 до 20 000 об/мин. Более легкий узел шпинделя обеспечивает гораздо более быстрое ускорение по оси Z. Это также улучшает скорость замедления машины. Вы минимизируете время, необходимое для выполнения сложной трехмерной обработки поверхности. Более быстрые циклы клевания алюминия экономят огромное время цикла при больших производственных циклах.
Быстрые движения: уменьшенная масса позволяет динамически реверсировать оси без нагрузки на сервопривод.
Экономическая эффективность: стандартные держатели инструментов стоят значительно дешевле, чем более крупные альтернативы.
Высокие скорости шпинделя: подшипники меньшего размера выделяют меньше тепла, что позволяет поддерживать более высокие обороты.
Однако существуют явные физические ограничения. Шпиндели BT40 по-прежнему склонны к вибрации при больших радиальных нагрузках. Они испытывают трудности при эксплуатации торцевых фрез большого диаметра. Расточные оправки с большим вылетом также вызывают интенсивную гармоническую вибрацию. Это связано с меньшим тяговым усилием на дышле по сравнению с конусами большего размера. Станок просто не может удерживать инструмент достаточно жестко во время массивного бокового зацепления.
Мы должны обсудить текущую реальность реализации. Производители часто используют конфигурации с двумя контактами, такие как BBT40. Стандартные конусы оставляют небольшой зазор на фланце. BBT40 обеспечивает одновременный контакт конуса и фланца. Это простое обновление значительно повышает жесткость базовой линии. Вы получаете улучшенное гашение вибрации. Вы достигаете этого без перехода на класс с массивным конусом. Он служит идеальным посредником для прогрессивных мастерских.
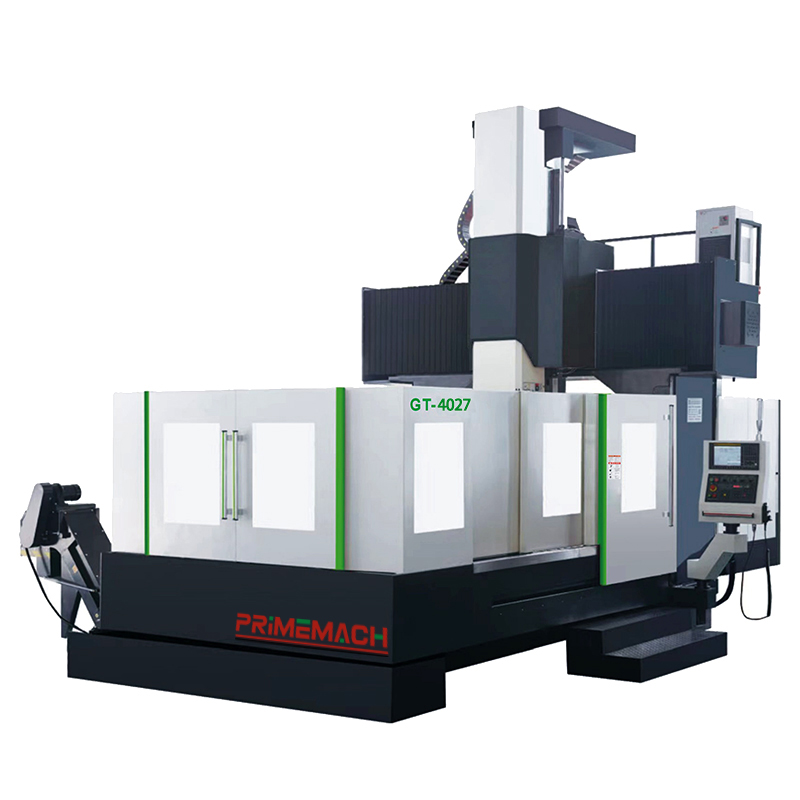
Вы выбираете шпиндель BT50 для работы в условиях экстремально высоких крутящих моментов. Он служит идеальным интерфейсом для резки с низким уровнем вибрации. Высокая скорость съема металла требует огромной структурной поддержки. Этот массивный конус обеспечивает необходимую механическую основу для сверхмощный обрабатывающий центр . Вы не можете имитировать жесткость при резке закаленной стали.
Возможности производительности значительно превосходят меньшие конусы. Массивная коническая поверхность обеспечивает чрезвычайную жесткость. Эта структурная поддержка предотвращает раструб во время тяжелых радиальных резов. Раструб возникает, когда сильные режущие силы слегка приоткрывают конус. BT50 легко противостоит этой опасной деформации.
Массивные фрезы: легко приводят в движение сменные торцевые фрезы диаметром более четырех дюймов.
Глубокое растачивание: поддержка тяжелых нестандартных расточных оправок с минимальным прогибом.
Термическая стабильность: Большая коническая масса действует как теплоотвод во время тяжелой черновой обработки.
Он безопасно справляется со значительно более тяжелыми инструментами. Вы можете использовать длинные специальные инструменты для растачивания, не вызывая опасной болтовни. Тяговое усилие на дышле часто вдвое больше, чем у BT40. Это зажимает держатель инструмента с непреклонной силой.
Машинное литье мостового типа обеспечивает невероятную внутреннюю жесткость. Они идеально сочетаются с массивными шпинделями BT50. Обработка больших размеров по своей сути требует большего радиуса действия инструмента. Операторам приходится глубоко проникать в массивные детали аэрокосмической и автомобильной промышленности. Более длинные инструменты действуют как камертоны при режущих нагрузках. Они легко вибрируют и портят отделку поверхности.
BT50 обеспечивает критическое гашение вибрации. Это механическое демпфирование обеспечивает жесткие допуски для массивных заготовок. Тяжелая отливка моста поглощает силы резания. Шпиндель BT50 передает эти силы без изгиба. Эта синергия делает фрезерование в тяжелых условиях предсказуемым и высокорентабельным.
Сравнение этих сокращений требует структурированной оценки. Вы должны согласовать физические характеристики с желаемыми результатами обработки. В таблице ниже показаны основные различия по критическим параметрам.
Сравнение характеристик конуса шпинделя и результатов
Оценочный параметр |
Интерфейс BT40 |
Интерфейс BT50 |
|---|---|---|
Скорость удаления материала (MRR) |
Превосходно подходит для высокоскоростной обработки карманов в алюминии и контурной обработки легких сплавов. |
Преобладает при черновой обработке стали, чугуна и титана с высоким крутящим моментом. |
Масса держателя инструмента |
Меньшая масса обеспечивает быструю смену инструмента и быстрое ускорение шпинделя. |
Более тяжелая масса ограничивает ускорение, но обеспечивает мощное гашение вибраций. |
Пропускная способность и площадь УВД |
Позволяет хранить плотные магазины инструментов при меньшей занимаемой площади. |
Требуются более крупные и прочные магазины и усиленные рычаги смены инструмента. |
Масштабирование первоначальной стоимости |
Снижение базовых требований к капиталу для шпилек и держателей инструментов. |
Требуется значительная надбавка за массивные подшипники, отливки и оснастку. |
Мы также должны предоставить альтернативный контекст относительно HSK и сокращения выбросов SK. Иногда полный обход стандарта BT имеет инженерный смысл. HSK63 и HSK100 превосходно справляются со сверхскоростным динамическим фрезерованием. Их полый хвостовик расширяется при высоких оборотах, плотнее захватывая шпиндель. Тем не менее, BT остается непоколебимым стандартом для Мощный портальный обрабатывающий центр с ЧПУ . BT предлагает непревзойденную надежность и широкую доступность на рынке. SK (DIN 69871) имеет характеристики, аналогичные BT, но имеет другие фланцевые пазы для европейских устройств смены инструмента.
Покупатели сталкиваются со значительными миграционными рисками при смене шпиндельных платформ. Мы должны предупредить покупателей о строгих вопросах перекрестной совместимости. Конусы BT и CAT выглядят очень похоже. Однако изначально они не являются взаимозаменяемыми. Их невозможно заменить, не заменяя дышло, тяговые шпильки и захваты ATC.
BT имеет идеально симметричный V-образный фланец. В CAT используется асимметричный фланец, разработанный в соответствии со стандартами ANSI. Кроме того, BT использует метрическую резьбу для шпилек. CAT использует дюймовую резьбу. Смешение этих стандартов приводит к падению инструментов и разрушению шпинделей. Вы должны поддерживать строгий контроль запасов.
Мы настоятельно рекомендуем покупателям проверить существующие наборы инструментов. Модернизация магазина с BT40 до BT50 требует параллельных инвестиций. Вам необходимо приобрести новые держатели инструментов, цанги и шпильки. Эти инвестиции в оснастку часто превышают стоимость модернизации базового шпинделя. Вы должны заранее рассчитать это требование к капиталу.
Завершение спецификации требует строгой логики. Следуйте этому дереву условных решений, чтобы окончательно определиться с выбором:
Если вы в основном обрабатываете алюминий и вам требуется быстрая 3D-контурная обработка, выберите BT40.
Если твердость вашего материала постоянно превышает 40 HRC, установите интерфейс BT50.
Если вы регулярно используете сменные торцевые фрезы размером более трех дюймов, перейдите на BT50.
Если площадь вашего помещения строго ограничивает площадь УВД, то BT40 обеспечит необходимую плотность.
Если вам нужна тяжелая черновая обработка, но вам нужны более высокие скорости, рассмотрите варианты с двойным контактом BBT50.
Решение BT40 или BT50 представляет собой комплексный выбор экосистемы. Это никогда не бывает простым обновлением компонентов. Ваш шпиндель определяет требования к литью вашей машины. Он контролирует максимальный вес инструмента. По сути, он устанавливает потолок скорости съема материала.
Чрезмерное определение шпинделя снижает гибкость производства. Это растрачивает энергию и замедляет быстрые движения осей. И наоборот, недостаточные спецификации серьезно ухудшают качество деталей. Это вызывает вибрацию, портит отделку поверхности и преждевременно разрушает дорогие твердосплавные пластины.
Мы рекомендуем покупателям напрямую консультироваться с инженерами по применению. Проведите комплексное исследование времени для ваших конкретных частей. Испытайте самые твердые материалы и самый длинный радиус действия инструмента. Используйте эти достоверные данные, прежде чем завершить разработку спецификации для следующего проекта. прецизионный портальный обрабатывающий центр с ЧПУ . Правильная центровка гарантирует долгосрочную рентабельность производства.
О: Нет, они изначально не взаимозаменяемы. В конусах BT и CAT используются фланцы разной геометрии. BT имеет симметричный V-образный фланец. CAT использует асимметричный V-образный фланец, предназначенный для различных захватов устройств автоматической смены инструмента (ATC). Кроме того, они используют совершенно другую резьбу шпилек. BT использует метрическую резьбу, а CAT — дюймовую. Их смешивание наносит серьезный ущерб.
О: Стандартный шпиндель BT контактирует только по конической поверхности. Между фланцем инструмента и торцом шпинделя остается небольшой зазор. Системы двойного контакта (BBT) устраняют этот пробел. Держатель инструмента одновременно контактирует как с конусом, так и с торцом шпинделя. Это значительно увеличивает радиальную жесткость и уменьшает прогибы при высокоскоростной обработке.
Ответ: Согласно физике, подшипники большего размера выделяют больше тепла. Поэтому стандартные шпиндели BT50 работают медленнее, чем варианты BT40. Однако в современных высокопроизводительных шпинделях BT50 используются усовершенствованные системы охлаждения и керамические подшипники. Эти конфигурации премиум-класса позволяют достигать исключительно высоких оборотов в минуту. За эту специализированную возможность вы заплатите значительную капитальную премию.
О: Модернизация во многом зависит от диаметра фрезы и глубины резания. Как правило, для непрерывной черновой обработки материалов с твердостью выше 40 HRC требуется интерфейс BT50. Вам также понадобится BT50 при использовании торцевых фрез со сменными пластинами размером более трех дюймов. BT40 просто не хватает тягового усилия для таких тяжелых работ.


