

Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 10.08.2026 Herkunft: Website


Die Medizingeräteindustrie schreitet rasch zu einer extremen Miniaturisierung implantierbarer und chirurgischer Geräte voran. Wir beobachten ständig diese kritische Veränderung bei Komponenten wie neuronalen Sondenanschlüssen, empfindlichen Knochenstiften und winzigen Herzschrittmacherkontakten. Diese lebenswichtigen Teile müssen nun zuverlässig in unglaublich anspruchsvollen mikroskopischen Maßstäben hergestellt werden.
Die Skalierung der Produktion dieser Submillimeter-Komponenten stellt die Ingenieurteams vor enorme mechanische Hürden. Hersteller kämpfen täglich darum, makellose Dimensionsstabilität, makellose Oberflächenbeschaffenheit und kompromisslose Biokompatibilität aufrechtzuerhalten. Standardproduktionsmethoden versagen bei diesen Abmessungen häufig, was zu inakzeptablen Ausschussraten führt und ein Risiko für die Patientensicherheit darstellt.
Dieser umfassende Leitfaden bietet Entwicklungs- und Beschaffungsteams einen äußerst praktischen Bewertungsrahmen. Sie erfahren genau, wie Sie fortschrittliche Drehtechnologien für anspruchsvolle Anwendungen im Mikromaßstab bewerten können. Darüber hinaus unterstützen wir Sie bei der sicheren Auswahl von Fertigungspartnern, die bei der Massenproduktion stets strenge Mikrotoleranzen einhalten können.
Maschinenausrichtung: Die Anpassung der Teilekomplexität an die richtige Ausrüstung – wie z. B. die Wahl einer CNC-Werkzeugdrehmaschine für großvolumige, einfache Stifte im Vergleich zu einer Servo-Revolver-CNC-Drehmaschine für Steckverbinder mit mehreren Funktionen – bestimmt die grundlegende Wirtschaftlichkeit der Einheit.
Materialrealitäten: Die Bearbeitung von Titan und PEEK in medizinischer Qualität im Mikromaßstab erfordert spezielle Wärmemanagement- und Werkzeugverschleißstrategien, um eine Verformung der Teile zu verhindern.
Compliance-Integration: Echte medizinische Mikrobearbeitung basiert auf einer strengen Prozessvalidierung (IQ/OQ/PQ) und einer 100 % optischen Inspektion, nicht nur auf der Standardzertifizierung nach ISO 13485.
Lieferantenüberprüfung: Ein kompetenter Partner muss überprüfbare Strategien zur Gratentfernung, zur Verwaltung der Werkzeuglebensdauer und zur Rückverfolgbarkeit auf Chargenebene vorweisen.
Präzision ist nicht nur ein Ziel bei der Herstellung medizinischer Geräte; Es dient als strikte Grundlage für das Überleben des Patienten. Bei der Bewertung von Mikrokomponenten müssen Ingenieure sorgfältig die Risiken definieren, die mit einem Teileausfall einhergehen. Fällt bei einem implantierbaren Defibrillator ein elektrischer Anschluss aus, kann das Gerät keine lebensrettenden Impulse abgeben. Wenn ein chirurgischer Führungsstift eine leichte Fehlausrichtung aufweist, kann es sein, dass ein Chirurg eine Knochenbahn falsch bohrt, was zu katastrophalen klinischen Ergebnissen führt.
Der Übergang von der industriellen Standardbearbeitung zur echten medizinischen Mikrobearbeitung bringt völlig neue physikalische Realitäten mit sich. Wir definieren Mikrobearbeitung als die Herstellung von Teilen mit einem Durchmesser von weniger als 0,125 Zoll (3,175 mm). In diesem Maßstab ändert sich die Physik des Metallschneidens grundlegend. Der Radius des Schneidwerkzeugs nähert sich oft der Tiefe des Schnitts selbst an. Dieses Phänomen führt dazu, dass das Werkzeug am Material reibt, anstatt es sauber abzuscheren. Ingenieure nennen dies den „Pflugeffekt“, der häufig winzige Teile von der Schneidkante wegdrückt und so die Maßgenauigkeit zerstört.
Unterschiedliche medizinische Komponenten erfordern sehr unterschiedliche Bearbeitungsprioritäten, um den klinischen Erfolg zu gewährleisten. Wir müssen bestimmte Teilemerkmale direkt den beabsichtigten Patientenergebnissen zuordnen:
Medizinische Stifte: Diese erfordern absolute Geradheit und völlig gratfreie Spitzen. Selbst ein mikroskopisch kleiner Grat an einem Knochenstift kann das umliegende Weichgewebe zerreißen, was zu unnötigen Traumata führt und die Genesungszeit des Patienten verlängert.
Steckverbinder: Diese erfordern eine einwandfreie Konzentrizität und eine hervorragende Oberflächengüte. Glatte, perfekt ausgerichtete Oberflächen gewährleisten eine unterbrechungsfreie elektrische Signalübertragung, insbesondere in flüssigkeitsreichen physiologischen Umgebungen.
Herkömmliche Drehzentren versagen bei diesen Miniaturabmessungen regelmäßig. Eine Standarddrehmaschine erzeugt subtile Spindelvibrationen. Während eine Vibration von 0,0005 Zoll an einer Automobilwelle unbemerkt bleibt, ruiniert sie den Anschluss einer medizinischen Sonde vollständig. Darüber hinaus stellt die thermische Ausdehnung eine massive Bedrohung dar. Beim Betrieb von Standardmaschinen erwärmen sich ihre gusseisernen Rahmen und dehnen sich aus. Eine geringfügige Temperaturverschiebung kann das Schneidwerkzeug aus der Toleranz bringen, was zu explodierenden Ausschussraten führt. Um diese Herausforderungen zu meistern, müssen Hersteller hochspezialisierte Drehmaschinen einsetzen.
Die Auswahl der optimalen Ausrüstung entscheidet über den Projekterfolg. Entwicklungsteams müssen Maschinentypen streng auf der Grundlage der Teilegeometrie, der Materialsteifigkeit und des Produktionsvolumens bewerten. Sie können ein hochkomplexes Mikroteil nicht auf eine einfache Makrodrehmaschine zwingen und wiederholbare Ergebnisse erwarten.
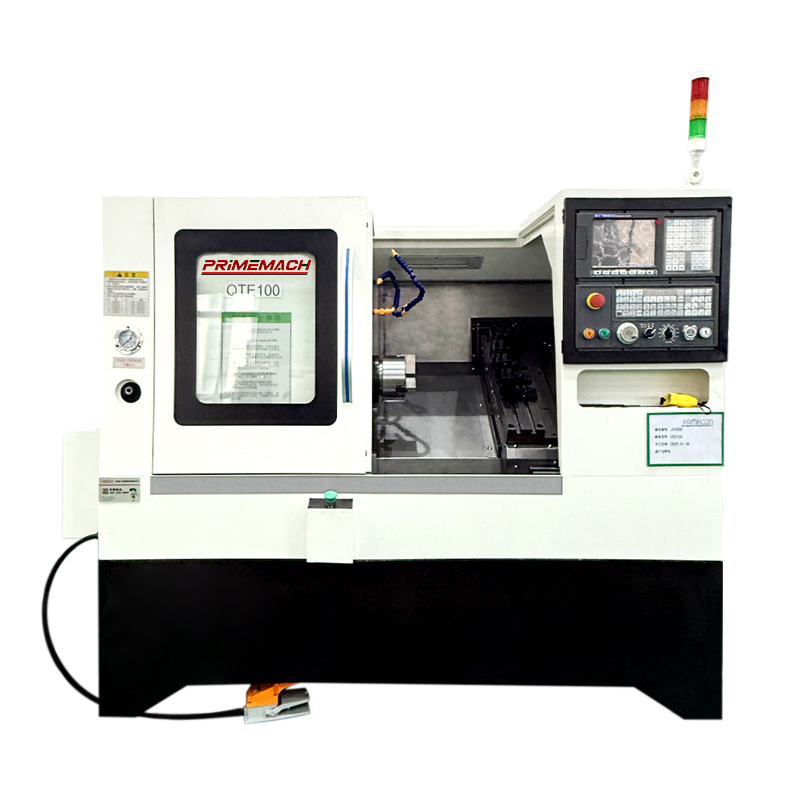
Wenn eine Massenproduktion relativ einfacher Teile erforderlich ist, streben wir oft nach einem CNC-Gang-Werkzeugdrehmaschine . Diese Konfiguration montiert Schneidwerkzeuge in einer linearen Reihe auf einem einzigen Querschlitten, sodass kein rotierender Revolver erforderlich ist.
Dieser Aufbau eignet sich hervorragend für medizinische Stifte, einfache Kontakte und einfache Schäfte. Die Vorteile sind erheblich. Da die Maschine einen schweren Revolver nicht ausspannt, dreht und wieder einspannt, sinken die Span-zu-Span-Zeiten auf Bruchteile einer Sekunde. Dies sorgt für außergewöhnliche Geschwindigkeit. Noch wichtiger ist, dass das Fehlen beweglicher Revolver-Indexer die mechanische Steifigkeit und Positionswiederholgenauigkeit deutlich erhöht. Beim Drehen von Mikrodurchmessern verhindert diese Steifigkeit ein Durchbiegen des Werkzeugs und stellt sicher, dass jeder Knochenstift genau den Spezifikationen des ersten entspricht.
Mikroverbinder verfügen häufig über sich kreuzende Löcher, gefräste Flächen und winzige Gewinde. Für diese Multi-Feature-Teile a Eine Servo-Revolver-CNC-Drehmaschine wird erforderlich. Diese Maschine verwendet einen rotierenden Revolver, der von hochpräzisen Servomotoren angetrieben wird.
Mit dieser Konfiguration lassen sich komplexe medizinische Anschlüsse problemlos verwalten, die mehrere unterschiedliche Vorgänge in einem einzigen Setup erfordern. Durch die Integration angetriebener Werkzeuge (kraftbetriebene Fräser und Bohrer, die im Revolver montiert sind) kann die Maschine außermittige Merkmale erzeugen, ohne dass das Teil jemals ausgeworfen wird. Hochgeschwindigkeits-Servomotoren sorgen für eine exakte und schnelle Positionierung komplizierter Geometrien, wodurch die Gesamtzykluszeiten verkürzt werden und gleichzeitig die Konzentrizität streng kontrolliert wird.
Wir müssen die Drehbank im Schweizer Stil kurz kontextualisieren. Wenn ein Bauteil ein Verhältnis von Länge zu Durchmesser von mehr als 3:1 aufweist, wird sich das Material mit ziemlicher Sicherheit vom Schneidwerkzeug wegbiegen. Schweizer Maschinen lösen dieses Problem durch den Einsatz einer Führungsbuchse. Die Führungsbuchse stützt das Material nur wenige Millimeter vom Schneidvorgang entfernt fest und ermöglicht es Herstellern, lange, schlanke medizinische Implantate ohne Durchbiegung zu drehen.
Vergleichstabelle für medizinische Drehgeräte
Maschinenkonfiguration |
Beste medizinische Anwendung |
Hauptvorteil |
Komplexität des Setups |
|---|---|---|---|
Werkzeugdrehmaschine |
Knochenstifte, einfache Kontakte |
Hohe Steifigkeit, extrem schnelle Zykluszeiten |
Niedrig bis mittel |
Servo-Revolverdrehmaschine |
Steckverbinder, Multifunktionsgehäuse |
Live-Tooling-Integration, Werkzeugspeicher mit hoher Kapazität |
Mittel bis Hoch |
Langdrehmaschine |
Lange Führungsdrähte, schlanke Implantate (L/D > 3:1) |
Verhindert Durchbiegung bei langen Teilen durch Führungsbuchse |
Hoch |
Entwickler medizinischer Geräte stehen vor einem ständigen Tauziehen zwischen behördlichen Anforderungen und der Realität in der Fertigung. Ein Material bietet möglicherweise perfekte Biokompatibilität im menschlichen Körper, verhält sich jedoch in einer Werkzeugmaschine schrecklich. Bevor Sie mit einem Mikrodrehprojekt beginnen, ist es wichtig, diese Materialeigenschaften zu verstehen.
Titan dominiert aufgrund seiner hohen Festigkeit und Inertheit den orthopädischen und implantierbaren Bereich. Im Mikromaßstab birgt es jedoch erhebliche Risiken. Titan besitzt eine notorisch niedrige Wärmeleitfähigkeit. Anstatt dass die Wärme durch die Metallspäne entweicht, konzentriert sich die Wärme direkt auf das Schneidwerkzeug. Dies führt zu schnellem Werkzeugverschleiß, gefährlicher Hitzeentwicklung und Abrieb (Verschweißen des Materials mit dem Fräser).
Um Teile aus Mikrotitan erfolgreich zu bearbeiten, implementieren Betriebe strenge Lösungen. Sie nutzen Hochdruck-Kühlmittelsysteme, die Strahlflüssigkeit mit über 1.000 PSI direkt an der Schneidzone abgeben. Dadurch werden die Späne zerkleinert und die starke Hitze abgeführt. Darüber hinaus müssen Maschinisten optimierte Vorschubgeschwindigkeiten programmieren und verbindliche Werkzeugwechselpläne durchsetzen und Wendeschneidplatten austauschen, lange bevor sie stumpf erscheinen.
Polymere wie PEEK (Polyetheretherketon) bieten eine hervorragende Strahlendurchlässigkeit und Festigkeit und eignen sich daher ideal für Wirbelsäulenkäfige und neurologische Anschlüsse. Dennoch bergen Kunststoffe einzigartige Risiken. Sie leiden unter Materialrückfederung und schneller Wärmeausdehnung beim Schneiden. Wenn ein Werkzeug zu stark drückt, wird der Kunststoff komprimiert, zerschnitten und dehnt sich dann wieder außerhalb der Toleranz aus. Gratbildung beeinträchtigt auch die Mikrobearbeitung von Kunststoffen.
Effektive Lösungen erfordern Fingerspitzengefühl. Maschinisten verwenden messerscharfe, polierte Hartmetallwerkzeuge, die speziell zum Scheren von Kunststoffen entwickelt wurden, ohne übermäßige Reibung zu erzeugen. Sie laufen mit niedrigen Spindeldrehzahlen, um ein Schmelzen des Materials zu verhindern. Darüber hinaus setzen Hersteller vor und nach der Bearbeitung häufig thermische Entspannungsverfahren ein, um eine langfristige Maßhaltigkeit sicherzustellen.
Medizinische Edelstähle bleiben der Standard für chirurgische Instrumente und Herz-Kreislauf-Komponenten. Das Hauptaugenmerk liegt hier auf der Erzielung aggressiver Ra-Oberflächen direkt ab der Spindel. Jeder fähige CNC-Drehmaschinen müssen während der ersten Drehphase zuverlässig spiegelähnliche Oberflächen erzeugen. Sich stark auf sekundäre Poliervorgänge zu verlassen, ist im Mikromaßstab gefährlich, da durch aggressives Polieren oder Polieren leicht Mikrotoleranzen verändert und scharfe Geometrien zerstört werden können.
Die Herstellung medizinischer Komponenten im Submillimeterbereich erfordert einen philosophischen Wandel in der Qualitätskontrolle. Standard-Qualitätsmanagementsysteme reichen für die Mikrobearbeitung einfach nicht aus, wenn sie nicht mit strengen Prozessvalidierungen auf Mikroebene kombiniert werden.
Der Besitz eines ISO 13485-Zertifikats beweist, dass eine Einrichtung über ein medizinisches Qualitätssystem verfügt, es beweist jedoch nicht, dass sie einen Stift mit einem Durchmesser von 0,010 Zoll zuverlässig bearbeiten kann. Echte medizinische Mikrobearbeitung erfordert eindeutige Prozessvalidierungsrahmen, die die Wiederholbarkeit gewährleisten sollen, bevor überhaupt mit der Serienproduktion begonnen wird.
Hersteller müssen den gesamten CNC-Prozess statistisch validieren. Dieser strukturierte Ansatz verhindert katastrophale Ausfälle im Feld.
Installationsqualifikation (IQ): Überprüft, ob die Werkzeugmaschine gemäß den Herstellerspezifikationen korrekt installiert ist.
Betriebsqualifizierung (OQ): Testet die Gerätegrenzen, um die Betriebsparameter im ungünstigsten Fall zu ermitteln.
Leistungsqualifizierung (PQ): Führt langfristige statistische Tests unter normalen Bedingungen durch, um zu beweisen, dass der Prozess kontinuierlich konforme Teile produziert.
Was man nicht richtig anfassen kann, kann man nicht inspizieren. Herkömmliche Koordinatenmessgeräte (KMGs) verwenden taktile Stifte, die das Teil physisch antasten. Im Mikromaßstab wird durch den Druck eines KMG-Stifts ein empfindlicher Titanstift physisch verbogen, was zu falschen Messwerten führt. Daher muss sich die Inspektion auf fortschrittliche berührungslose Bildverarbeitungssysteme, hochauflösende optische Komparatoren und Präzisions-Lasermikrometer stützen, um genaue Maßdaten ohne Teileverzerrung zu erfassen.
Bei medizinischen Implantaten und intravaskulären Geräten bleibt die Rückverfolgbarkeit nicht verhandelbar. Ein kompetenter Lieferant gewährleistet die vollständige Rückverfolgbarkeit der Rohmaterialcharge bis hin zur einzelnen Komponente. Moderne Mikrodrehzentren verfügen heute über eine automatische Datenprotokollierung auf Maschinenspindelebene, die genaue Drehzahlen, Schnittkräfte und Betriebstemperaturen für jede einzelne produzierte Charge aufzeichnet.
Bei der Auswahl eines Mikrodreh-Partners tragen die Beschaffungsteams eine große Verantwortung. Sie müssen potenzielle Anbieter nicht nur nach ihrem Preis bewerten, sondern auch nach ihrer Fähigkeit, hochspezifische mikroskopische Risiken zu bewältigen.
In der Mikrobearbeitung sind Grate eine unvermeidbare Realität. Ein Grat, der sich für die menschliche Hand wie feiner Staub anfühlt, sieht unter einem 50-fach-Mikroskop wie eine zerklüftete Bergkette aus. Bewerten Sie Anbieter vor allem anhand ihrer Entgratungsmethode. Fragen Sie, wie sie es schaffen, Grate zu entfernen, ohne wichtige Merkmale zu zerstören. Fortschrittliche Partner nutzen kryogenes Entgraten – das Einfrieren von Teilen, um Grate vor dem sanften Trommelschleifen spröde zu machen – oder spezielles Zentrifugal-Taumelpolieren, das empfindliche Geometrien schützt und gleichzeitig Kanten glättet.
Fragen Sie potenzielle Partner, wie sie mit der thermischen Stabilisierung in ihrer Anlage umgehen. Fehlt in einer Maschinenwerkstatt eine aggressive Klimatisierung, führen die Schwankungen der Umgebungstemperatur zwischen Morgen und Nachmittag dazu, dass sich die Maschinenrahmen physisch ausdehnen und zusammenziehen. Diese thermische Drift zerstört Mikrotoleranzen. Zuverlässige Anbieter sorgen für streng kontrollierte Temperaturumgebungen und verwenden Maschinen mit internen Spindelkühlern.
Verwenden Sie diese umsetzbare Reihenfolge, wenn Sie einen neuen Fertigungspartner auditieren:
Benutzen sie spezielle Mikrodrehmaschinen (z. B. speziell angefertigte Gang Tool- oder Swiss-Anlagen) oder versuchen sie, Mikroteile auf übergroßen Makrodrehmaschinen herzustellen?
Können sie tatsächliche Prozessfähigkeitsindizes (Cpk/Ppk) aus früheren Mikrosteckverbinderprojekten bereitstellen? Sie sollten einen Cpk-Wert von mehr als 1,33 anstreben, um statistische Stabilität sicherzustellen.
Sind ihre Prüfgeräte speziell für Toleranzen im Submikrometerbereich aktiv kalibriert und verlassen sie sich in erster Linie auf berührungslose Messungen?
Die erfolgreiche Beschaffung von medizinischen Stiften und Steckverbindern im Mikromaßstab erfordert einen umfassenden Ansatz. Sie müssen den CNC-Drehprozess, das spezifische Materialverhalten und die optischen Prüfprotokolle als ein einziges, eng integriertes System behandeln. Ein Ausfall in einem Bereich führt schnell zu inakzeptablen Ausschussraten und klinischen Risiken.
Raten Sie Ihren Entwicklungsteams im weiteren Verlauf, sich frühzeitig an die ausgewählten Anbieter zu wenden, um eine strenge DFM-Prüfung (Design for Manufacturability) durchführen zu lassen. Konzentrieren Sie sich bei diesen Überprüfungen insbesondere auf Toleranzstapel, Werkzeugabstände und etablierte Entgratungsstrategien, bevor Sie Prototypenläufe genehmigen. Indem Sie die Komplexität der Teile mit der richtigen Drehtechnologie in Einklang bringen und eine strenge statistische Validierung durchsetzen, können Sie die Produktion kritischer medizinischer Mikrokomponenten erfolgreich skalieren.
A: Mit fortgeschrittenen Anlagen, insbesondere Langdrehmaschinen oder Präzisionsdrehmaschinen, können Durchmesser zuverlässig auf etwa 0,002 Zoll (0,05 mm) gedreht werden. Das Erreichen dieses Ziels hängt jedoch stark von der Steifigkeit der gewählten medizinischen Legierung und dem Einsatz geeigneter Mikroschneidgeometrien ab.
A: Spezifizieren Sie Mehrfachwerkzeuge für Hochgeschwindigkeits- und Hochpräzisionsläufe von Teilen mit einfachen Geometrien wie geraden Stiften oder einfachen Kontakten, da das Fehlen beweglicher Revolver die thermische Drift verringert. Wählen Sie Servorevolver, wenn komplexe, mehrachsige Funktionen an Steckverbindern robuste Funktionen für angetriebene Werkzeuge erfordern.
A: Hersteller validieren Mikrofinishes mithilfe von Weißlichtinterferometrie oder speziellen optischen Profilometern. Diese berührungslosen Technologien sind zwingend erforderlich, da herkömmliche Eingabestifte mit taktiler Oberfläche zu groß sind, um in Mikrofunktionen zu passen, und die Gefahr besteht, dass empfindliche medizinische Komponenten stark zerkratzt werden.
A: Nein. Während optimale Werkzeuge und Vorschubgeschwindigkeiten die Gratbildung an der Spindel deutlich minimieren, sind sekundäre Mikroentgratungsprozesse fast überall erforderlich. Intravaskuläre und implantierbare medizinische Geräte erfordern absolut makellose Kanten, um Gewebeverletzungen vorzubeugen, was ein spezielles Polieren nach der Bearbeitung erforderlich macht.


