

Visualizações: 0 Autor: Editor do site Horário de publicação: 10/08/2026 Origem: Site


A indústria de dispositivos médicos caminha rapidamente para a miniaturização extrema de equipamentos implantáveis e cirúrgicos. Vemos constantemente essa mudança crítica em componentes como conectores de sondas neurais, delicados pinos ósseos e minúsculos contatos de marca-passos. Estas peças vitais devem agora ser fabricadas de forma confiável em escalas microscópicas incrivelmente exigentes.
O dimensionamento da produção desses componentes submilimétricos apresenta imensos obstáculos mecânicos para as equipes de engenharia. Os fabricantes lutam diariamente para manter a estabilidade dimensional impecável, o acabamento superficial impecável e a biocompatibilidade intransigente. Os métodos de produção padrão falham frequentemente nestas dimensões, causando taxas de desperdício inaceitáveis e representando riscos para a segurança do paciente.
Este guia abrangente oferece às equipes de engenharia e compras uma estrutura de avaliação altamente prática. Você descobrirá exatamente como avaliar tecnologias avançadas de torneamento para aplicações exigentes em microescala. Também o ajudaremos a selecionar com confiança parceiros de fabricação que possam manter microtolerâncias rigorosas de forma consistente durante a produção de alto volume.
Alinhamento de máquinas: Combinar a complexidade da peça com o equipamento certo – como escolher um torno CNC Gang Tool para pinos simples e de alto volume versus um torno CNC Servo Turret para conectores multifuncionais – determina a economia da unidade básica.
Realidades materiais: A usinagem de titânio de grau médico e PEEK em microescalas requer gerenciamento térmico específico e estratégias de desgaste de ferramentas para evitar a deformação da peça.
Integração de conformidade: A verdadeira microusinagem médica depende de validação rigorosa de processos (IQ/OQ/PQ) e inspeção 100% óptica, e não apenas da certificação padrão ISO 13485.
Verificação do fornecedor: um parceiro capaz deve demonstrar estratégias verificáveis para remoção de rebarbas, gerenciamento da vida útil da ferramenta e rastreabilidade em nível de lote.
A precisão não é apenas um objetivo na fabricação de dispositivos médicos; serve como uma base estrita para a sobrevivência do paciente. Ao avaliar microcomponentes, os engenheiros devem definir cuidadosamente os riscos associados à falha da peça. Se um conector elétrico de um desfibrilador implantável falhar, o dispositivo não poderá fornecer impulsos que salvam vidas. Se um pino-guia cirúrgico apresentar um leve desalinhamento, o cirurgião poderá perfurar uma trajetória óssea incorretamente, levando a resultados clínicos catastróficos.
Passar da usinagem industrial padrão para a verdadeira microusinagem médica introduz realidades físicas inteiramente novas. Definimos microusinagem como a produção de peças com diâmetro inferior a 0,125 polegadas (3,175 mm). Nessa escala, a física do corte de metal muda fundamentalmente. O raio da ferramenta de corte geralmente se aproxima da profundidade do corte em si. Este fenômeno faz com que a ferramenta esfregue contra o material em vez de cortá-lo de forma limpa. Os engenheiros chamam isso de “efeito de aração” e frequentemente empurra peças minúsculas para longe da aresta de corte, destruindo a precisão dimensional.
Diferentes componentes médicos exigem prioridades de usinagem muito diferentes para garantir o sucesso clínico. Devemos mapear recursos de peças específicas diretamente para os resultados pretendidos para os pacientes:
Pinos Médicos: Requerem retidão absoluta e pontas totalmente livres de rebarbas. Mesmo uma rebarba microscópica num pino ósseo pode rasgar o tecido mole circundante, causando trauma desnecessário e prolongando o tempo de recuperação do paciente.
Conectores: exigem concentricidade perfeita e acabamentos superficiais superiores. Superfícies lisas e perfeitamente alinhadas garantem transmissão ininterrupta de sinais elétricos, especialmente em ambientes fisiológicos com muitos fluidos.
Os centros de torneamento tradicionais falham regularmente nessas dimensões em miniatura. Um torno padrão gera vibrações sutis no fuso. Embora uma vibração de 0,0005 polegadas passe despercebida em um eixo automotivo, ela destrói completamente o conector de uma sonda médica. Além disso, a expansão térmica representa uma ameaça enorme. À medida que as máquinas padrão funcionam, suas estruturas de ferro fundido aquecem e se expandem. Uma pequena mudança de temperatura pode tirar a ferramenta de corte da tolerância, resultando em taxas de refugo disparadas. Para vencer esses desafios, os fabricantes devem implementar equipamentos de torneamento altamente especializados.
A seleção do equipamento ideal determina o sucesso do projeto. As equipes de engenharia devem avaliar os tipos de máquinas com base estritamente na geometria das peças, na rigidez do material e no volume de produção. Você não pode forçar uma micropeça altamente complexa em um macrotorno básico e esperar resultados repetíveis.
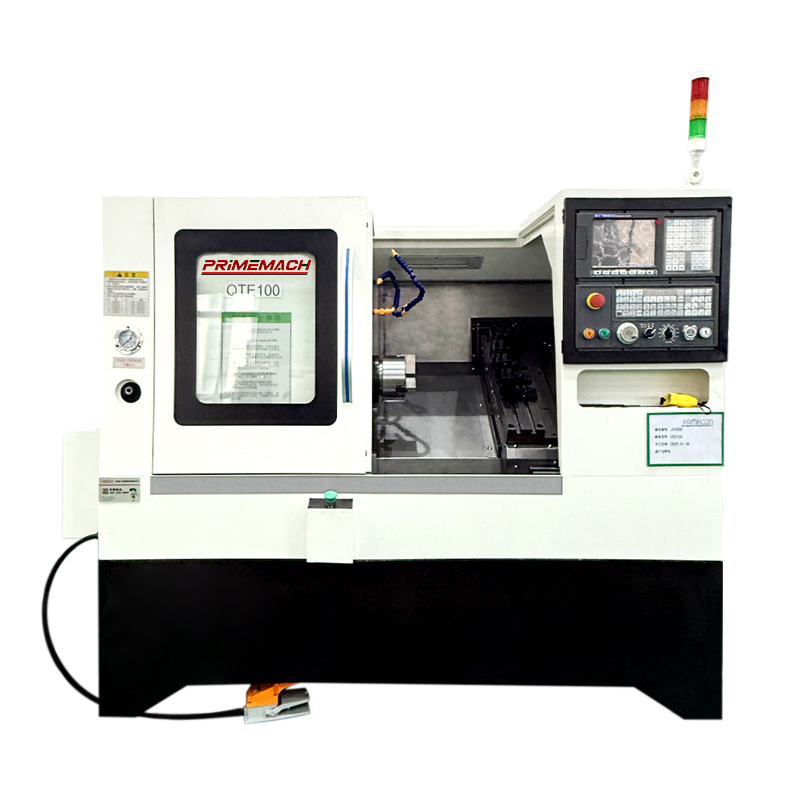
Quando é necessária a produção de grandes volumes de peças relativamente simples, muitas vezes olhamos para um Torno de ferramenta de grupo CNC . Esta configuração monta ferramentas de corte em uma fileira linear em um único carro transversal, eliminando a necessidade de uma torre giratória.
Esta configuração funciona excepcionalmente bem para pinos médicos, contatos básicos e eixos simples. As vantagens são substanciais. Como a máquina não desfixa, gira e recoloca uma torre pesada, os tempos entre cavacos caem para frações de segundo. Isso proporciona uma velocidade excepcional. Mais importante ainda, a falta de indexadores móveis da torre aumenta significativamente a rigidez mecânica e a repetibilidade posicional. Ao tornear microdiâmetros, esta rigidez evita a deflexão da ferramenta, garantindo que cada pino ósseo corresponda às especificações exatas do primeiro.
Os microconectores geralmente apresentam furos que se cruzam, superfícies fresadas e roscas minúsculas. Para essas peças multifuncionais, um Torno CNC Servo Torreta torna-se necessário. Esta máquina utiliza uma torre rotativa acionada por servomotores de alta precisão.
Essa configuração gerencia facilmente conectores médicos complexos que exigem diversas operações distintas em uma única configuração. Ao integrar ferramentas motorizadas (fresas motorizadas e brocas montadas na torre), a máquina pode criar recursos descentralizados sem nunca ejetar a peça. Os servomotores de alta velocidade fornecem posicionamento rápido e exato para geometrias complexas, reduzindo os tempos gerais de ciclo e mantendo a concentricidade rigorosamente controlada.
Devemos contextualizar brevemente o torno estilo suíço. Quando um componente apresenta uma relação comprimento/diâmetro superior a 3:1, é quase certo que o material se desviará da ferramenta de corte. As máquinas suíças resolvem isso utilizando uma bucha guia. A bucha-guia suporta firmemente o material a apenas alguns milímetros de distância da ação de corte, permitindo que os fabricantes tornem implantes médicos longos e finos sem deflexão.
Gráfico de comparação de equipamentos de torneamento médico
Configuração da máquina |
Melhor Aplicação Médica |
Vantagem Primária |
Complexidade de configuração |
|---|---|---|---|
Torno de ferramentas de gangue |
Pinos ósseos, contatos simples |
Alta rigidez, tempos de ciclo extremamente rápidos |
Baixo a Médio |
Torno Servo Torreta |
Conectores, caixas multifuncionais |
Integração de ferramentas ativas, armazenamento de ferramentas de alta capacidade |
Médio a alto |
Torno Tipo Suíço |
Fios-guia longos, implantes delgados (L/D > 3:1) |
Evita a deflexão em peças longas através da bucha-guia |
Alto |
Os projetistas de dispositivos médicos enfrentam um constante cabo de guerra entre as demandas regulatórias e as realidades de fabricação. Um material pode oferecer biocompatibilidade perfeita dentro do corpo humano, mas se comportar de maneira terrível dentro de uma máquina-ferramenta. Compreender essas características do material é essencial antes de iniciar qualquer projeto de microtorneamento.
O titânio domina o setor ortopédico e implantável devido à sua alta resistência e natureza inerte. No entanto, apresenta riscos graves em microescalas. O titânio possui condutividade térmica notoriamente baixa. Em vez do calor escapar pelos cavacos de metal, o calor se concentra diretamente na ferramenta de corte. Isso causa desgaste rápido da ferramenta, geração perigosa de calor e escoriações (o material se solda à fresa).
Para usinar peças de microtitânio com sucesso, as oficinas implementam soluções rigorosas. Eles utilizam sistemas de refrigeração de alta pressão, com fluido de jateamento de mais de 1.000 PSI diretamente na zona de corte. Isso quebra os chips e remove o calor intenso. Além disso, os maquinistas devem programar taxas de avanço otimizadas e impor cronogramas obrigatórios de troca de ferramentas, substituindo as pastilhas muito antes que elas pareçam cegas.
Polímeros como PEEK (polieteretercetona) proporcionam excelente radiolucidez e resistência, tornando-os ideais para gaiolas espinhais e conectores neurológicos. No entanto, os plásticos trazem riscos únicos. Eles sofrem com o retorno elástico do material e com a rápida expansão térmica durante o corte. Se uma ferramenta empurrar com muita força, o plástico se comprime, é cortado e depois se expande fora da tolerância. A formação de rebarbas também prejudica a microusinagem plástica.
Soluções eficazes requerem um toque delicado. Os maquinistas usam ferramentas de metal duro polidas e afiadas, projetadas especificamente para cisalhar plásticos sem gerar atrito excessivo. Eles operam em baixas velocidades do fuso para evitar que o material derreta. Além disso, os fabricantes frequentemente empregam processos de alívio de tensão térmica antes e depois da usinagem para garantir estabilidade dimensional a longo prazo.
Os aços inoxidáveis médicos continuam sendo o padrão para instrumentos cirúrgicos e componentes cardiovasculares. O foco principal aqui envolve obter acabamentos superficiais agressivos de Ra logo no fuso. Qualquer capaz O torno CNC deve gerar acabamentos espelhados de maneira confiável durante a fase inicial de torneamento. Depender fortemente de operações de polimento secundário é perigoso em microescala, pois o polimento ou polimento agressivo pode facilmente alterar microtolerâncias e destruir geometrias nítidas.
A produção de componentes médicos submilimétricos exige uma mudança filosófica no controle de qualidade. Os sistemas de gerenciamento de qualidade padrão são simplesmente insuficientes para microusinagem, a menos que sejam combinados com validações rigorosas de processos em nível micro.
Ter um certificado ISO 13485 prova que uma instalação possui um sistema de qualidade médica em vigor, mas não prova que pode usinar com segurança um pino de 0,010 polegadas de diâmetro. A verdadeira microusinagem médica requer estruturas de validação de processos distintas, projetadas para garantir a repetibilidade antes mesmo do início da produção em grande escala.
Os fabricantes devem validar estatisticamente todo o processo CNC. Esta abordagem estruturada evita falhas catastróficas no campo.
Qualificação de Instalação (IQ): Verifica se a máquina-ferramenta está instalada corretamente de acordo com as especificações do fabricante.
Qualificação Operacional (OQ): Testa os limites do equipamento para estabelecer os piores parâmetros operacionais.
Qualificação de Desempenho (PQ): Executa testes estatísticos de longo prazo em condições normais para provar que o processo produz continuamente peças conformes.
Você não pode inspecionar o que não pode tocar adequadamente. As máquinas tradicionais de medição por coordenadas (CMMs) utilizam pontas táteis que sondam fisicamente a peça. Em microescalas, a pressão de uma ponta CMM dobrará fisicamente um delicado pino de titânio, proporcionando uma leitura falsa. Consequentemente, a inspeção deve contar com sistemas avançados de visão sem contato, comparadores ópticos de alta resolução e micrômetros a laser de precisão para capturar dados dimensionais precisos sem distorção das peças.
A rastreabilidade permanece inegociável para implantes médicos e dispositivos intravasculares. Um fornecedor competente garante a rastreabilidade completa do lote de matéria-prima até o componente individual. Os modernos centros de microtorneamento agora apresentam registro automatizado de dados no nível do fuso da máquina, registrando RPMs exatos, forças de corte e temperaturas operacionais para cada lote produzido.
As equipes de compras têm enorme responsabilidade ao selecionar um parceiro de microtorneamento. Você deve avaliar os fornecedores potenciais não apenas pelo preço, mas também pela capacidade de gerenciar riscos microscópicos altamente específicos.
Na microusinagem, as rebarbas são uma realidade inevitável. Uma rebarba que parece poeira fina para a mão humana parece uma cordilheira irregular sob um microscópio de 50x. Avalie os fornecedores com base fortemente em sua metodologia de rebarbação. Pergunte como eles conseguem remover rebarbas sem destruir recursos críticos. Parceiros avançados utilizam rebarbação criogênica – peças congeladas para tornar as rebarbas quebradiças antes do movimento suave – ou polimento centrífugo especializado que protege geometrias frágeis enquanto suaviza as bordas.
Pergunte aos potenciais parceiros como eles lidam com a estabilização térmica dentro de suas instalações. Se uma oficina mecânica não tiver um controle climático agressivo, as flutuações da temperatura ambiente entre a manhã e a tarde farão com que a estrutura da máquina se expanda e contraia fisicamente. Essa deriva térmica destrói as microtolerâncias. Fornecedores confiáveis mantêm ambientes de temperatura estritamente controlados e utilizam máquinas com resfriadores de eixo interno.
Use esta sequência prática ao auditar um novo parceiro de fabricação:
Eles operam equipamentos de microtorneamento dedicados (como Gang Tool especialmente desenvolvidos ou configurações suíças) ou estão tentando operar micropeças em macrotornos superdimensionados?
Eles podem fornecer índices reais de capacidade de processo (Cpk/Ppk) de projetos anteriores de microconectores? Você deve procurar um Cpk maior que 1,33 para garantir a estabilidade estatística.
Seus equipamentos de inspeção são ativamente calibrados especificamente para tolerâncias submicrométricas e eles dependem principalmente de medições sem contato?
A aquisição bem-sucedida de pinos e conectores médicos em microescala exige uma abordagem abrangente. Você deve tratar o processo de torneamento CNC, o comportamento específico do material e os protocolos de inspeção óptica como um sistema único e totalmente integrado. Uma falha em uma área se transforma rapidamente em taxas de sucata inaceitáveis e riscos clínicos.
À medida que você avança, aconselhe suas equipes de engenharia a abordar antecipadamente os fornecedores selecionados para uma revisão rigorosa do Design for Manufacturability (DFM). Concentre essas revisões especificamente em aumentos de tolerâncias, folgas de ferramentas e estratégias de rebarbação estabelecidas antes de autorizar qualquer execução de protótipo. Ao alinhar a complexidade das peças com a tecnologia de torno correta e aplicar uma validação estatística rigorosa, você pode dimensionar com sucesso a produção de microcomponentes médicos críticos.
R: Configurações avançadas, especialmente tornos do tipo suíço ou de precisão, podem reduzir diâmetros de maneira confiável para aproximadamente 0,002 polegadas (0,05 mm). No entanto, conseguir isso depende muito da rigidez da liga médica escolhida e do emprego de geometrias de microcorte adequadas.
R: Especifique ferramentas de grupo para execuções de peças de alta velocidade e alta precisão com geometrias simples, como pinos retos ou contatos básicos, já que a falta de torres móveis reduz o desvio térmico. Escolha torres servo quando recursos complexos e multieixos em conectores exigirem recursos robustos de ferramentas motorizadas.
R: Os fabricantes validam microacabamentos usando interferometria de luz branca ou perfilômetros ópticos especializados. Essas tecnologias sem contato são obrigatórias porque as pontas de superfície tátil tradicionais são muito grandes para caber dentro de micro-recursos e correm o risco de arranhar gravemente componentes médicos delicados.
R: Não. Embora as ferramentas e taxas de avanço ideais minimizem significativamente a formação de rebarbas no fuso, processos secundários de micro-rebarbação são quase universalmente necessários. Dispositivos médicos intravasculares e implantáveis exigem bordas absolutamente perfeitas para evitar traumas nos tecidos, necessitando de polimento pós-usinagem especializado.


