

Просмотры: 0 Автор: Редактор сайта Время публикации: 10.08.2026 Происхождение: Сайт


Индустрия медицинского оборудования быстро движется к предельной миниатюризации имплантируемого и хирургического оборудования. Мы постоянно наблюдаем этот критический сдвиг в таких компонентах, как разъемы нейронных датчиков, тонкие костные штифты и крошечные контакты кардиостимулятора. Эти жизненно важные детали теперь должны надежно производиться в невероятно сложных микроскопических масштабах.
Масштабирование производства этих субмиллиметровых компонентов представляет собой огромные механические препятствия для инженерных команд. Производители ежедневно борются за сохранение первозданной стабильности размеров, безупречного качества поверхности и бескомпромиссной биосовместимости. Стандартные методы производства часто не достигают этих размеров, что приводит к неприемлемому проценту брака и создает риски для безопасности пациентов.
Это комплексное руководство предоставляет группам инженеров и закупщиков весьма практичную основу для оценки. Вы узнаете, как именно оценить передовые технологии токарной обработки для требовательных микромасштабных применений. Мы также поможем вам уверенно выбрать партнеров-производителей, которые смогут последовательно соблюдать строгие микродопуски при крупносерийном производстве.
Согласование оборудования. Сопоставление сложности детали с правильным оборудованием — например, выбор токарного станка с ЧПУ для больших объемов простых штифтов по сравнению с токарным станком с ЧПУ с сервоприводом для многофункциональных разъемов — определяет базовую экономику устройства.
Реалии материалов: обработка медицинского титана и PEEK в микромасштабах требует специальных стратегий управления температурным режимом и износа инструментов для предотвращения деформации деталей.
Интеграция соответствия: настоящая медицинская микрообработка основана на строгой проверке процесса (IQ/OQ/PQ) и 100% оптическом контроле, а не только на стандартной сертификации ISO 13485.
Проверка поставщиков. Способный партнер должен продемонстрировать поддающиеся проверке стратегии удаления заусенцев, управления сроком службы инструмента и отслеживания на уровне партии.
Точность — это не просто цель производства медицинского оборудования; он служит строгим базовым показателем выживаемости пациентов. При оценке микрокомпонентов инженеры должны тщательно определить риски, связанные с выходом детали из строя. Если электрический разъем имплантируемого дефибриллятора выйдет из строя, устройство не сможет доставлять жизненно важные импульсы. Если хирургический направляющий штифт имеет небольшое смещение, хирург может просверлить траекторию кости неправильно, что приведет к катастрофическим клиническим последствиям.
Переход от стандартной промышленной обработки к настоящей медицинской микрообработке открывает совершенно новые физические реальности. Мы определяем микрообработку как производство деталей диаметром менее 0,125 дюйма (3,175 мм). В этом масштабе принципиально меняется физика резки металла. Радиус режущего инструмента часто приближается к глубине самого реза. Это явление приводит к тому, что инструмент трётся о материал, а не аккуратно его срезает. Инженеры называют это «эффектом вспашки», и он часто отталкивает крошечные детали от режущей кромки, нарушая точность размеров.
Различные медицинские компоненты требуют совершенно разных приоритетов обработки, чтобы гарантировать клинический успех. Мы должны сопоставить особенности конкретных частей непосредственно с предполагаемыми результатами лечения пациентов:
Медицинские штифты: они требуют абсолютной прямолинейности и отсутствия заусенцев на концах. Даже микроскопический заусенец на костном штифте может повредить окружающие мягкие ткани, вызывая ненужную травму и продлевая время восстановления пациента.
Соединители: они требуют безупречной концентричности и превосходной обработки поверхности. Гладкие, идеально выровненные поверхности обеспечивают бесперебойную передачу электрического сигнала, особенно в физиологических средах с большим содержанием жидкости.
Традиционные токарные станки регулярно терпят неудачу при таких миниатюрных размерах. Стандартный токарный станок генерирует тонкие вибрации шпинделя. Хотя вибрация в 0,0005 дюйма остается незамеченной на автомобильном валу, она полностью разрушает разъем медицинского датчика. Более того, тепловое расширение представляет собой огромную угрозу. Во время работы стандартных машин их чугунные корпуса нагреваются и расширяются. Небольшое изменение температуры может вывести режущий инструмент за пределы допуска, что приведет к резкому увеличению количества брака. Чтобы справиться с этими проблемами, производители должны использовать узкоспециализированное токарное оборудование.
Выбор оптимального оборудования определяет успех проекта. Инженерные группы должны оценивать типы машин строго на основе геометрии детали, жесткости материала и объема производства. Вы не можете насадить очень сложную микродеталь на базовый токарный станок и ожидать повторяемых результатов.
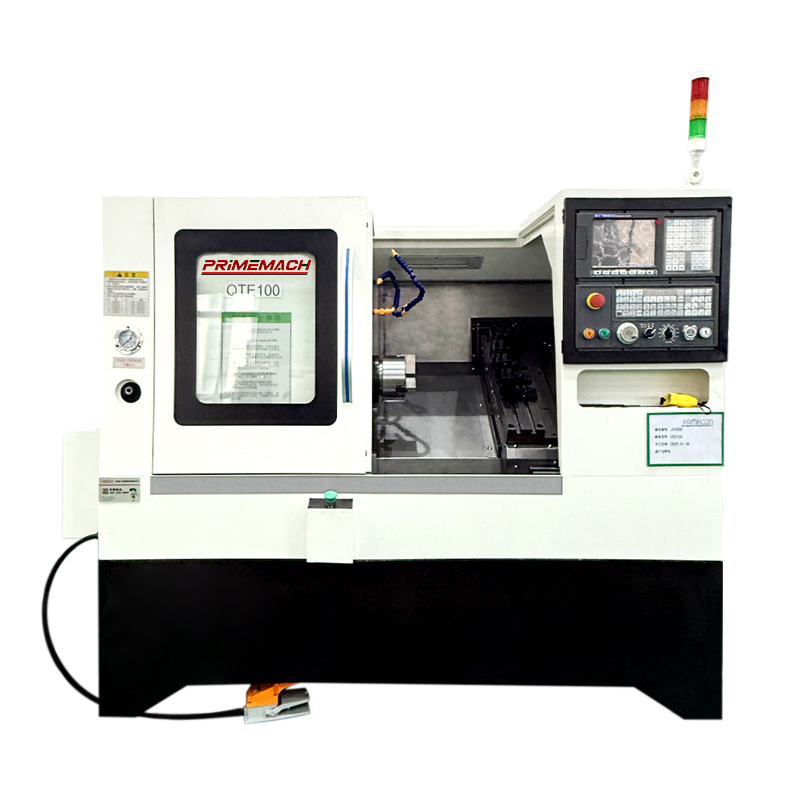
Когда требуется крупносерийное производство относительно простых деталей, мы часто обращаемся к Токарный станок с ЧПУ . В этой конфигурации режущие инструменты устанавливаются линейным рядом на одном поперечном суппорте, что устраняет необходимость во вращающейся револьверной головке.
Эта установка исключительно хорошо работает для медицинских штифтов, основных контактов и простых стержней. Преимущества существенные. Поскольку станок не разжимает, не вращает и не зажимает тяжелую револьверную головку, время обработки одной стружки сокращается до долей секунды. Это обеспечивает исключительную скорость. Что еще более важно, отсутствие подвижных индексаторов револьверной головки значительно повышает механическую жесткость и повторяемость положения. При токарной обработке микродиаметров такая жесткость предотвращает отклонение инструмента, гарантируя, что каждый костный штифт точно соответствует характеристикам первого.
Микроразъемы часто имеют пересекающиеся отверстия, фрезерованные лыски и крошечную резьбу. Для этих многофункциональных деталей токарно-револьверный станок с ЧПУ . Становится необходимым В этой машине используется вращающаяся револьверная головка, приводимая в движение высокоточными серводвигателями.
Эта конфигурация позволяет легко управлять сложными медицинскими разъемами, требующими выполнения нескольких различных операций в одной установке. За счет интеграции приводного инструмента (механических фрез и сверл, установленных в револьверной головке) станок может создавать смещенные от центра детали, даже не извлекая деталь. Высокоскоростные серводвигатели обеспечивают точное и быстрое позиционирование изделий сложной геометрии, сокращая общее время цикла и сохраняя при этом строгий контроль концентричности.
Мы должны кратко представить себе токарный станок швейцарского типа. Когда соотношение длины к диаметру детали превышает 3:1, материал почти наверняка отодвинется от режущего инструмента. Швейцарские машины решают эту проблему за счет использования направляющей втулки. Направляющая втулка надежно удерживает материал всего в миллиметрах от места резания, что позволяет производителям поворачивать длинные и тонкие медицинские имплантаты без отклонения.
Сравнительная таблица медицинского токарного оборудования
Конфигурация машины |
Лучшее медицинское приложение |
Основное преимущество |
Сложность настройки |
|---|---|---|---|
Токарный станок для инструментов |
Костные штифты, простые контакты |
Высокая жесткость, чрезвычайно быстрое время цикла |
От низкого до среднего |
Токарно-револьверный станок с сервоприводом |
Разъемы, многофункциональные корпуса |
Интеграция динамических инструментов, хранилище инструментов большой емкости |
От среднего до высокого |
Токарный станок швейцарского типа |
Длинные проводники, тонкие имплантаты (Д/Д > 3:1) |
Предотвращает отклонение длинных деталей благодаря направляющей втулке |
Высокий |
Разработчики медицинского оборудования сталкиваются с постоянным перетягиванием каната между нормативными требованиями и производственными реалиями. Материал может обладать идеальной биосовместимостью внутри человеческого тела, но ужасно вести себя внутри станка. Понимание этих характеристик материала необходимо перед началом любого проекта микротокарной обработки.
Титан доминирует в ортопедическом и имплантируемом секторе благодаря своей высокой прочности и инертной природе. Тем не менее, это представляет серьезные риски на микромасштабах. Титан обладает заведомо низкой теплопроводностью. Вместо того, чтобы тепло уходить через металлическую стружку, оно фокусируется непосредственно на режущем инструменте. Это вызывает быстрый износ инструмента, опасное выделение тепла и истирание (приваривание материала к фрезе).
Для успешной обработки деталей из микротитана цеха применяют строгие решения. Они используют системы подачи охлаждающей жидкости под высоким давлением, превышающим 1000 фунтов на квадратный дюйм непосредственно в зоне резки. Это разобьет стружку и отведет сильное тепло. Кроме того, станочники должны программировать оптимизированные скорости подачи и соблюдать графики обязательной смены инструмента, заменяя пластины задолго до того, как они затупятся.
Полимеры, такие как PEEK (полиэфирэфиркетон), обеспечивают превосходную рентгенопрозрачность и прочность, что делает их идеальными для спинальных клеток и неврологических разъемов. Тем не менее, пластик несет в себе уникальные риски. Они страдают от пружинения материала и быстрого теплового расширения во время резки. Если инструмент нажимает слишком сильно, пластик сжимается, разрезается, а затем снова расширяется за пределы допуска. Образование заусенцев также мешает микрообработке пластмасс.
Эффективные решения требуют деликатного подхода. Механики используют острые, как бритва, полированные твердосплавные инструменты, специально разработанные для резки пластмасс без возникновения избыточного трения. Они работают на низкой скорости шпинделя, чтобы предотвратить плавление материала. Кроме того, производители часто используют процессы снятия термических напряжений до и после механической обработки, чтобы обеспечить долговременную стабильность размеров.
Медицинские нержавеющие стали остаются стандартом для хирургических инструментов и компонентов сердечно-сосудистой системы. Основное внимание здесь уделяется достижению агрессивной обработки поверхности Ra прямо на шпинделе. Любой способный Токарный станок с ЧПУ должен надежно создавать зеркальную поверхность на начальном этапе токарной обработки. Сильно полагаться на операции вторичной полировки опасно на микромасштабе, поскольку агрессивная галтовка или полировка могут легко изменить микродопуски и разрушить острую геометрию.
Производство медицинских компонентов размером менее миллиметра требует философского сдвига в контроле качества. Стандартные системы управления качеством просто недостаточны для микрообработки, если они не сочетаются со строгой проверкой процесса на микроуровне.
Наличие сертификата ISO 13485 доказывает, что на предприятии имеется система медицинского качества, но не доказывает, что оно может надежно обрабатывать штифт диаметром 0,010 дюйма. Настоящая медицинская микрообработка требует отдельной системы проверки процессов, призванной гарантировать повторяемость еще до начала полномасштабного производства.
Производители должны статистически подтвердить весь процесс ЧПУ. Такой структурированный подход предотвращает катастрофические сбои на местах.
Квалификация установки (IQ): проверяет правильность установки станка в соответствии со спецификациями производителя.
Эксплуатационная квалификация (OQ): проверяет пределы оборудования для определения рабочих параметров наихудшего случая.
Квалификация производительности (PQ): проводит долгосрочные статистические испытания в нормальных условиях, чтобы доказать, что в процессе непрерывно производятся соответствующие детали.
Вы не можете осмотреть то, чего не можете как следует потрогать. Традиционные координатно-измерительные машины (КИМ) используют тактильные щупы, которые физически исследуют деталь. На микромасштабах давление щупа КИМ физически сгибает тонкий титановый штифт, что приводит к ложным показаниям. Следовательно, контроль должен опираться на передовые системы бесконтактного зрения, оптические компараторы высокого разрешения и прецизионные лазерные микрометры для сбора точных данных о размерах без искажения деталей.
Прослеживаемость не подлежит обсуждению для медицинских имплантатов и внутрисосудистых устройств. Опытный поставщик обеспечивает полную отслеживаемость партии сырья вплоть до отдельного компонента. Современные токарные станки теперь оснащены автоматизированной регистрацией данных на уровне шпинделя станка, регистрируя точные обороты в минуту, силы резания и рабочие температуры для каждой произведенной партии.
Отделы закупок несут огромную ответственность при выборе партнера по микротокарной обработке. Вы должны оценивать потенциальных поставщиков не только по их цене, но и по их способности управлять весьма специфическими микроскопическими рисками.
В микрообработке заусенцы являются неизбежной реальностью. Заусенец, который ощущается человеческой рукой как мелкая пыль, под 50-кратным микроскопом выглядит как зубчатый горный хребет. Оценивайте поставщиков на основе их методологии снятия заусенцев. Спросите, как им удается удалять заусенцы, не разрушая критически важные детали. Опытные партнеры используют криогенное удаление заусенцев — замораживание деталей, чтобы заусенцы стали хрупкими перед осторожной обкаткой, — или специальную центробежную барабанную полировку, которая защищает хрупкие геометрические формы и сглаживает кромки.
Спросите потенциальных партнеров, как они справляются с термостабилизацией внутри своего объекта. Если в механическом цехе отсутствует агрессивный климат-контроль, колебания температуры окружающей среды между утром и днем приведут к физическому расширению и сжатию корпусов машин. Этот температурный дрейф разрушает микродопуски. Надежные поставщики поддерживают строго контролируемую температурную среду и используют машины с внутренними охладителями шпинделя.
Используйте эту последовательность действий при аудите нового партнера-производителя:
Используют ли они специальное микротокарное оборудование (например, специально разработанные Gang Tool или швейцарские установки) или пытаются обрабатывать микродетали на макротокарных станках большого размера?
Могут ли они предоставить фактические индексы возможностей процесса (Cpk/Ppk) из прошлых проектов микросоединителей? Вам следует искать Cpk выше 1,33, чтобы обеспечить статистическую стабильность.
Калибруется ли их инспекционное оборудование специально для субмикронных допусков, и полагаются ли они в первую очередь на бесконтактные измерения?
Успешная закупка медицинских штырей и разъемов микромасштаба требует комплексного подхода. Вы должны рассматривать процесс токарной обработки с ЧПУ, поведение конкретного материала и протоколы оптического контроля как единую, тесно интегрированную систему. Неисправность в одной области быстро приводит к неприемлемому проценту брака и клиническим рискам.
По мере продвижения вперед посоветуйте своим инженерным группам как можно раньше обратиться к поставщикам, включенным в короткий список, для тщательного анализа проектирования для технологичности (DFM). Сосредоточьте эти проверки конкретно на наборах допусков, зазорах между инструментами и установленных стратегиях удаления заусенцев, прежде чем санкционировать запуск любого прототипа. Согласовав сложность деталей с правильной технологией токарных станков и обеспечив строгую статистическую проверку, вы можете успешно масштабировать производство критически важных медицинских микрокомпонентов.
Ответ: Усовершенствованные установки, особенно швейцарские или прецизионные токарные станки, могут надежно уменьшать диаметры примерно до 0,002 дюйма (0,05 мм). Однако достижение этого во многом зависит от жесткости выбранного медицинского сплава и использования правильной геометрии микрорезки.
Ответ: Используйте комплектный инструмент для высокоскоростной и высокоточной обработки деталей простой геометрии, таких как прямые штифты или базовые контакты, поскольку отсутствие движущихся револьверных головок уменьшает тепловой дрейф. Выбирайте револьверные головки с сервоприводом, когда сложные многоосные функции разъемов требуют надежных возможностей приводного инструмента.
Ответ: Производители проверяют микрообработку с помощью интерферометрии белого света или специализированных оптических профилометров. Эти бесконтактные технологии являются обязательными, поскольку традиционные стилусы с тактильной поверхностью слишком велики, чтобы поместиться внутри микроэлементов, и рискуют серьезно поцарапать деликатные медицинские компоненты.
О: Нет. Несмотря на то, что оптимальные инструменты и скорости подачи значительно минимизируют образование заусенцев на шпинделе, практически повсеместно требуются вторичные процессы микрозачистки. Внутрисосудистые и имплантируемые медицинские устройства требуют абсолютно безупречных кромок для предотвращения травм тканей, что требует специальной полировки после механической обработки.


