

Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-08-10 Origine : Site


L’industrie des dispositifs médicaux s’oriente rapidement vers une miniaturisation extrême des équipements implantables et chirurgicaux. Nous constatons constamment ce changement critique dans des composants tels que les connecteurs de sondes neurales, les broches osseuses délicates et les minuscules contacts du stimulateur cardiaque. Ces pièces vitales doivent désormais être fabriquées de manière fiable à des échelles microscopiques incroyablement exigeantes.
Augmenter la production de ces composants submillimétriques présente d’immenses obstacles mécaniques pour les équipes d’ingénierie. Les fabricants luttent quotidiennement pour maintenir une stabilité dimensionnelle impeccable, une finition de surface impeccable et une biocompatibilité sans compromis. Les méthodes de production standard échouent fréquemment à ces dimensions, entraînant des taux de rebut inacceptables et posant des risques pour la sécurité des patients.
Ce guide complet offre aux équipes d’ingénierie et d’approvisionnement un cadre d’évaluation très pratique. Vous découvrirez exactement comment évaluer les technologies de tournage avancées pour les applications exigeantes à micro-échelle. Nous vous aiderons également à sélectionner en toute confiance des partenaires de fabrication capables de respecter systématiquement des micro-tolérances strictes lors d’une production en grand volume.
Alignement des machines : faire correspondre la complexité des pièces au bon équipement, comme le choix d'un tour à outils CNC pour les broches simples et à grand volume, par rapport à un tour CNC à servo-tourelle pour les connecteurs multi-fonctions, dicte l'économie de base de l'unité.
Réalités matérielles : L'usinage du titane et du PEEK de qualité médicale à des échelles micrométriques nécessite des stratégies spécifiques de gestion thermique et d'usure des outils pour éviter la déformation des pièces.
Intégration de la conformité : le véritable micro-usinage médical repose sur une validation rigoureuse des processus (IQ/OQ/PQ) et une inspection optique à 100 %, et pas seulement sur la certification standard ISO 13485.
Vérification des fournisseurs : un partenaire compétent doit démontrer des stratégies vérifiables pour l'élimination des bavures, la gestion de la durée de vie des outils et la traçabilité au niveau des lots.
La précision n’est pas simplement un objectif dans la fabrication de dispositifs médicaux ; il sert de référence stricte pour la survie du patient. Lors de l’évaluation des micro-composants, les ingénieurs doivent soigneusement définir les enjeux liés à la défaillance d’une pièce. Si un connecteur électrique d’un défibrillateur implantable tombe en panne, l’appareil ne peut pas délivrer d’impulsions vitales. Si une broche de guidage chirurgical présente un léger désalignement, un chirurgien peut mal percer une trajectoire osseuse, entraînant des résultats cliniques catastrophiques.
Le passage de l’usinage industriel standard au véritable micro-usinage médical introduit des réalités physiques entièrement nouvelles. Nous définissons le micro-usinage comme la production de pièces de moins de 0,125 pouces (3,175 mm) de diamètre. À cette échelle, la physique de la découpe du métal change fondamentalement. Le rayon de l'outil de coupe s'approche souvent de la profondeur de la coupe elle-même. Ce phénomène amène l’outil à frotter contre la matière au lieu de la cisailler proprement. Les ingénieurs appellent cela « l’effet de labour » et il éloigne fréquemment de minuscules pièces du tranchant, détruisant ainsi la précision dimensionnelle.
Différents composants médicaux nécessitent des priorités d’usinage très différentes pour garantir le succès clinique. Nous devons mapper les caractéristiques spécifiques des pièces directement aux résultats attendus pour les patients :
Épingles médicales : elles nécessitent une rectitude absolue et des pointes entièrement sans bavures. Même une bavure microscopique sur une tige osseuse peut déchirer les tissus mous environnants, provoquant un traumatisme inutile et prolongeant les temps de récupération du patient.
Connecteurs : ceux-ci exigent une concentricité parfaite et des finitions de surface supérieures. Des surfaces lisses et parfaitement alignées garantissent une transmission ininterrompue des signaux électriques, en particulier dans les environnements physiologiques riches en fluides.
Les centres de tournage traditionnels échouent régulièrement à ces dimensions miniatures. Un tour standard génère de subtiles vibrations de broche. Alors qu'une vibration de 0,0005 pouce passe inaperçue sur un arbre automobile, elle détruit complètement un connecteur de sonde médicale. De plus, la dilatation thermique constitue une menace considérable. Lorsque les machines standards fonctionnent, leurs châssis en fonte chauffent et se dilatent. Un léger changement de température peut pousser l’outil de coupe hors des tolérances, entraînant une montée en flèche des taux de rebut. Pour relever ces défis, les fabricants doivent déployer des équipements de tournage hautement spécialisés.
La sélection de l’équipement optimal est déterminante pour la réussite du projet. Les équipes d'ingénierie doivent évaluer les types de machines en se basant strictement sur la géométrie des pièces, la rigidité des matériaux et le volume de production. Vous ne pouvez pas forcer une micro-pièce très complexe sur un macro-tour de base et espérer des résultats reproductibles.
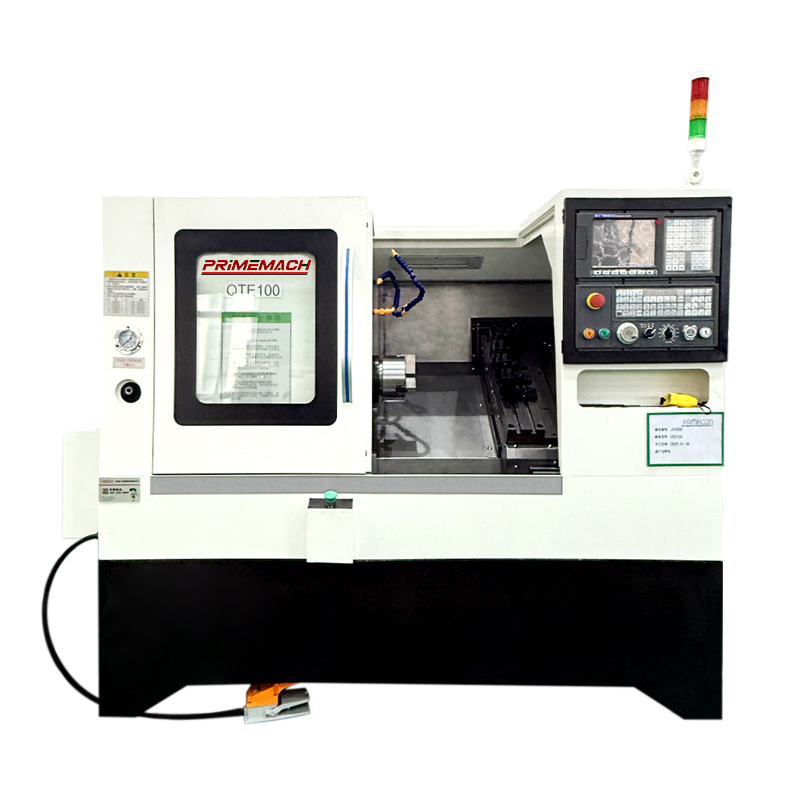
Lorsqu'une production en grand volume de pièces relativement simples est requise, nous nous tournons souvent vers un Tour à outils CNC . Cette configuration permet de monter les outils de coupe en rangée linéaire sur un seul chariot transversal, éliminant ainsi le besoin d'une tourelle rotative.
Cette configuration fonctionne exceptionnellement bien pour les broches médicales, les contacts de base et les arbres simples. Les avantages sont substantiels. Étant donné que la machine ne desserre pas, ne tourne pas et ne resserre pas une tourelle lourde, les temps d'une puce à l'autre chutent à des fractions de seconde. Cela offre une vitesse exceptionnelle. Plus important encore, l’absence d’indexeurs de tourelle mobiles augmente considérablement la rigidité mécanique et la répétabilité de position. Lors du tournage de micro-diamètres, cette rigidité empêche la déviation de l'outil, garantissant ainsi que chaque broche osseuse correspond aux spécifications exactes de la première.
Les micro-connecteurs comportent souvent des trous qui se croisent, des méplats fraisés et de minuscules filetages. Pour ces pièces multi-fonctions, un Un tour CNC à tourelle servo devient nécessaire. Cette machine utilise une tourelle rotative entraînée par des servomoteurs de haute précision.
Cette configuration gère facilement les connecteurs médicaux complexes nécessitant plusieurs opérations distinctes dans une seule configuration. En intégrant des outils motorisés (fraises et forets motorisés montés dans la tourelle), la machine peut créer des éléments décentrés sans jamais éjecter la pièce. Les servomoteurs à grande vitesse assurent un positionnement précis et rapide pour les géométries complexes, réduisant ainsi les temps de cycle globaux tout en gardant la concentricité étroitement contrôlée.
Il faut contextualiser brièvement le tour à la suisse. Lorsqu'un composant présente un rapport longueur/diamètre supérieur à 3:1, le matériau se pliera presque certainement par rapport à l'outil de coupe. Les machines suisses résolvent ce problème en utilisant une douille de guidage. La douille de guidage soutient fermement le matériau à quelques millimètres seulement de l'action de coupe, permettant aux fabricants de tourner des implants médicaux longs et minces sans déviation.
Tableau comparatif des équipements de tournage médical
Configuration de la machine |
Meilleure application médicale |
Avantage principal |
Complexité de la configuration |
|---|---|---|---|
Tour à outils pour gangs |
Broches osseuses, contacts simples |
Grande rigidité, temps de cycle extrêmement rapides |
Faible à moyen |
Tour à tourelle servo |
Connecteurs, boîtiers multifonctions |
Intégration d'outils en direct, stockage d'outils haute capacité |
Moyen à élevé |
Tour de type suisse |
Fils guides longs, implants fins (L/D > 3:1) |
Empêche la déviation des pièces longues grâce à la douille de guidage |
Haut |
Les concepteurs de dispositifs médicaux sont confrontés à un bras de fer constant entre les exigences réglementaires et les réalités de fabrication. Un matériau peut offrir une biocompatibilité parfaite à l’intérieur du corps humain mais se comporter terriblement à l’intérieur d’une machine-outil. Comprendre ces caractéristiques des matériaux est essentiel avant de se lancer dans tout projet de micro-tournage.
Le titane domine le secteur orthopédique et implantable en raison de sa haute résistance et de sa nature inerte. Cependant, cela présente de graves risques à une micro-échelle. Le titane possède une conductivité thermique notoirement faible. Au lieu de s’échapper par les copeaux métalliques, la chaleur se concentre directement dans l’outil de coupe. Cela provoque une usure rapide de l'outil, une génération de chaleur dangereuse et un grippage (le matériau se soude à la fraise).
Pour réussir l’usinage de pièces en micro-titane, les ateliers mettent en œuvre des solutions strictes. Ils utilisent des systèmes de refroidissement haute pression pour projeter du liquide à plus de 1 000 PSI directement sur la zone de coupe. Cela brise les copeaux et élimine la chaleur intense. De plus, les machinistes doivent programmer des vitesses d'avance optimisées et appliquer des programmes de changement d'outils obligatoires, en remplaçant les plaquettes bien avant qu'elles ne paraissent émoussées.
Les polymères comme le PEEK (Polyetheretherketone) offrent une excellente radiotransparence et résistance, ce qui les rend idéaux pour les cages vertébrales et les connecteurs neurologiques. Pourtant, les plastiques comportent des risques uniques. Ils souffrent d'un retour élastique du matériau et d'une dilatation thermique rapide lors de la coupe. Si un outil pousse trop fort, le plastique se comprime, se coupe, puis se dilate hors tolérance. La formation de bavures nuit également au micro-usinage du plastique.
Les solutions efficaces nécessitent une touche délicate. Les machinistes utilisent des outils en carbure polis et tranchants comme des rasoirs, conçus spécifiquement pour cisailler les plastiques sans générer de friction excessive. Ils fonctionnent à basse vitesse de broche pour empêcher le matériau de fondre. De plus, les fabricants utilisent souvent des processus de réduction des contraintes thermiques avant et après l'usinage pour garantir la stabilité dimensionnelle à long terme.
Les aciers inoxydables médicaux restent la norme pour les instruments chirurgicaux et les composants cardiovasculaires. L'objectif principal ici consiste à obtenir des finitions de surface Ra agressives dès la sortie de la broche. Tout capable Le tour CNC doit générer de manière fiable des finitions de type miroir pendant la phase de tournage initiale. S'appuyer fortement sur des opérations de polissage secondaire est dangereux à l'échelle micrométrique, car un culbutage ou un polissage agressif peut facilement modifier les microtolérances et détruire les géométries pointues.
La production de composants médicaux submillimétriques nécessite un changement philosophique en matière de contrôle qualité. Les systèmes de gestion de la qualité standard sont tout simplement insuffisants pour le micro-usinage à moins qu'ils ne soient associés à des validations de processus rigoureuses au niveau micro.
La détention d'un certificat ISO 13485 prouve qu'un établissement dispose d'un système de qualité médicale, mais cela ne prouve pas qu'il peut usiner de manière fiable une broche de 0,010 pouce de diamètre. Le véritable micro-usinage médical nécessite des cadres de validation de processus distincts conçus pour garantir la répétabilité avant le début de la production à grande échelle.
Les fabricants doivent valider statistiquement l'ensemble du processus CNC. Cette approche structurée évite des pannes catastrophiques sur le terrain.
Qualification d'installation (IQ) : vérifie que la machine-outil est installée correctement conformément aux spécifications du fabricant.
Qualification opérationnelle (QO) : teste les limites de l'équipement pour établir les paramètres de fonctionnement les plus défavorables.
Qualification des performances (PQ) : exécute des essais statistiques à long terme dans des conditions normales pour prouver que le processus produit en permanence des pièces conformes.
Vous ne pouvez pas inspecter ce que vous ne pouvez pas toucher correctement. Les machines à mesurer tridimensionnelles (MMT) traditionnelles utilisent des stylets tactiles qui sondent physiquement la pièce. À l’échelle micrométrique, la pression d’un stylet de MMT pliera physiquement une délicate tige en titane, fournissant ainsi une fausse lecture. Par conséquent, l’inspection doit s’appuyer sur des systèmes de vision sans contact avancés, des comparateurs optiques haute résolution et des micromètres laser de précision pour capturer des données dimensionnelles précises sans distorsion des pièces.
La traçabilité reste non négociable pour les implants médicaux et les dispositifs intravasculaires. Un fournisseur compétent garantit la traçabilité complète des lots de matières premières jusqu’au composant individuel. Les centres de microtournage modernes disposent désormais d'un enregistrement automatisé des données au niveau de la broche de la machine, enregistrant les régimes exacts, les forces de coupe et les températures de fonctionnement pour chaque lot produit.
Les équipes d’approvisionnement assument une responsabilité énorme lors de la sélection d’un partenaire de micro-tournage. Vous devez évaluer les fournisseurs potentiels non seulement sur leur prix, mais aussi sur leur capacité à gérer des risques microscopiques très spécifiques.
En micro-usinage, les bavures sont une réalité incontournable. Une bavure qui ressemble à une fine poussière pour la main humaine ressemble à une chaîne de montagnes déchiquetée sous un microscope 50x. Évaluez les fournisseurs en fonction de leur méthodologie d’ébavurage. Demandez-leur comment ils parviennent à éliminer les bavures sans détruire les fonctionnalités critiques. Les partenaires avancés utilisent l'ébavurage cryogénique (congélation des pièces pour rendre les bavures cassantes avant un culbutage doux) ou un polissage centrifuge spécialisé qui protège les géométries fragiles tout en lissant les bords.
Demandez à vos partenaires potentiels comment ils gèrent la stabilisation thermique à l'intérieur de leur installation. Si un atelier d'usinage ne dispose pas d'un contrôle climatique agressif, les fluctuations de température ambiante entre le matin et l'après-midi entraîneront une dilatation et une contraction physique des châssis des machines. Cette dérive thermique ruine les micro-tolérances. Les fournisseurs fiables maintiennent des environnements de température strictement contrôlés et utilisent des machines dotées de refroidisseurs à broche internes.
Utilisez cette séquence d'action lors de l'audit d'un nouveau partenaire de fabrication :
Utilisent-ils des équipements de micro-tournage dédiés (tels que des Gang Tool spécialement conçus ou des configurations suisses), ou tentent-ils d'exécuter des micro-pièces sur des macro-tours surdimensionnés ?
Peuvent-ils fournir des indices de capacité de processus réels (Cpk/Ppk) issus de projets de micro-connecteurs antérieurs ? Vous devez rechercher un Cpk supérieur à 1,33 pour garantir la stabilité statistique.
Leur équipement d'inspection est-il activement calibré spécifiquement pour des tolérances submicroniques et s'appuie-t-il principalement sur des mesures sans contact ?
L’approvisionnement réussi en broches et connecteurs médicaux à micro-échelle nécessite une approche globale. Vous devez traiter le processus de tournage CNC, le comportement spécifique des matériaux et les protocoles d'inspection optique comme un système unique et étroitement intégré. Un échec dans un domaine se traduit rapidement par des taux de rebut et des risques cliniques inacceptables.
À mesure que vous avancez, conseillez à vos équipes d’ingénierie de contacter rapidement les fournisseurs présélectionnés pour un examen rigoureux de la conception pour la fabricabilité (DFM). Concentrez ces examens spécifiquement sur les empilements de tolérances, les jeux d'outillage et les stratégies d'ébavurage établies avant d'autoriser toute exécution de prototype. En alignant la complexité des pièces sur la technologie de tour appropriée et en appliquant une validation statistique stricte, vous pouvez réussir à faire évoluer la production de micro-composants médicaux critiques.
R : Les configurations avancées, en particulier les tours à outils de type suisse ou de précision, peuvent réduire de manière fiable des diamètres jusqu'à environ 0,002 pouces (0,05 mm). Cependant, y parvenir dépend fortement de la rigidité de l’alliage médical choisi et de l’emploi de géométries de micro-coupe appropriées.
R : Spécifiez un outillage groupé pour des séries de pièces à grande vitesse et de haute précision présentant des géométries simples comme des broches droites ou des contacts de base, car l'absence de tourelles mobiles réduit la dérive thermique. Choisissez des tourelles servo lorsque des fonctionnalités complexes et multi-axes sur les connecteurs nécessitent des capacités d'outillage dynamiques robustes.
R : Les fabricants valident les microfinitions à l'aide d'une interférométrie à lumière blanche ou de profilomètres optiques spécialisés. Ces technologies sans contact sont obligatoires car les stylets à surface tactile traditionnels sont trop grands pour tenir à l’intérieur des micro-éléments et risquent de rayer gravement les composants médicaux délicats.
R : Non. Même si un outillage et des vitesses d'avance optimaux minimisent considérablement la formation de bavures au niveau de la broche, des processus de micro-ébavurage secondaires sont presque universellement requis. Les dispositifs médicaux intravasculaires et implantables nécessitent des bords absolument impeccables pour éviter les traumatismes tissulaires, ce qui nécessite un polissage post-usinage spécialisé.


