

Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-08-10 Origine: Sito


L’industria dei dispositivi medici si spinge rapidamente verso la miniaturizzazione estrema delle apparecchiature impiantabili e chirurgiche. Osserviamo costantemente questo cambiamento critico in componenti come connettori di sonde neurali, delicati perni ossei e minuscoli contatti di pacemaker. Queste parti vitali devono ora essere prodotte in modo affidabile su scala microscopica incredibilmente impegnativa.
Aumentare la produzione di questi componenti submillimetrici presenta immensi ostacoli meccanici per i team di ingegneri. I produttori lottano quotidianamente per mantenere la stabilità dimensionale originaria, una finitura superficiale impeccabile e una biocompatibilità senza compromessi. I metodi di produzione standard spesso falliscono a queste dimensioni, causando tassi di scarto inaccettabili e mettendo a rischio la sicurezza dei pazienti.
Questa guida completa offre ai team di progettazione e approvvigionamento un quadro di valutazione altamente pratico. Scoprirai esattamente come valutare le tecnologie di tornitura avanzate per applicazioni impegnative su microscala. Ti aiuteremo inoltre a selezionare con sicurezza partner di produzione in grado di mantenere costantemente rigorose microtolleranze durante la produzione di volumi elevati.
Allineamento dei macchinari: l'abbinamento della complessità delle parti all'attrezzatura giusta, ad esempio la scelta di un tornio CNC per utensili multipli per perni semplici e volumi elevati rispetto a un tornio CNC a servotorretta per connettori multi-funzione, determina l'economia di base dell'unità.
Realtà dei materiali: la lavorazione del titanio e del PEEK di grado medicale su microscala richiede strategie specifiche di gestione termica e di usura degli utensili per prevenire la deformazione della parte.
Integrazione della conformità: la vera microlavorazione medica si basa sulla rigorosa convalida del processo (IQ/OQ/PQ) e sull'ispezione ottica al 100%, non solo sulla certificazione standard ISO 13485.
Verifica del fornitore: un partner capace deve dimostrare strategie verificabili per la rimozione delle bave, la gestione della durata dell'utensile e la tracciabilità a livello di lotto.
La precisione non è semplicemente un obiettivo nella produzione di dispositivi medici; serve come riferimento rigoroso per la sopravvivenza del paziente. Quando valutano i microcomponenti, gli ingegneri devono definire attentamente la posta in gioco associata al guasto del componente. Se un connettore elettrico di un defibrillatore impiantabile si guasta, il dispositivo non è in grado di fornire impulsi salvavita. Se un perno della guida chirurgica presenta un leggero disallineamento, un chirurgo potrebbe forare una traiettoria ossea in modo errato, portando a risultati clinici catastrofici.
Il passaggio dalla lavorazione industriale standard alla vera microlavorazione medica introduce realtà fisiche completamente nuove. Definiamo microlavorazione la produzione di parti con diametro inferiore a 0,125 pollici (3,175 mm). Su questa scala, la fisica del taglio del metallo cambia radicalmente. Il raggio dell'utensile da taglio spesso si avvicina alla profondità del taglio stesso. Questo fenomeno fa sì che l'utensile sfreghi contro il materiale anziché tagliarlo in modo netto. Gli ingegneri lo chiamano 'effetto aratura' e spesso allontana le parti più piccole dal tagliente, distruggendo la precisione dimensionale.
Componenti medici diversi richiedono priorità di lavorazione molto diverse per garantire il successo clinico. Dobbiamo associare le caratteristiche specifiche della parte direttamente ai risultati previsti per il paziente:
Perni medici: richiedono assoluta rettilineità e punte completamente prive di bave. Anche una bava microscopica su un perno osseo può lacerare i tessuti molli circostanti, causando traumi inutili e prolungando i tempi di recupero del paziente.
Connettori: richiedono una concentricità impeccabile e finiture superficiali superiori. Superfici lisce e perfettamente allineate garantiscono una trasmissione ininterrotta del segnale elettrico, soprattutto in ambienti fisiologici ricchi di fluidi.
I centri di tornitura tradizionali falliscono regolarmente a queste dimensioni miniaturizzate. Un tornio standard genera sottili vibrazioni del mandrino. Mentre una vibrazione di 0,0005 pollici passa inosservata sull'albero di un'automobile, rovina completamente il connettore di una sonda medica. Inoltre, l’espansione termica rappresenta una minaccia enorme. Durante il funzionamento delle macchine standard, i loro telai in ghisa si riscaldano e si espandono. Uno spostamento minimo della temperatura può spingere l’utensile da taglio fuori tolleranza, con conseguente aumento vertiginoso del tasso di scarti. Per vincere queste sfide, i produttori devono utilizzare apparecchiature di tornitura altamente specializzate.
La selezione dell'attrezzatura ottimale determina il successo del progetto. I team di ingegneri devono valutare i tipi di macchina basandosi rigorosamente sulla geometria della parte, sulla rigidità del materiale e sul volume di produzione. Non è possibile forzare una micro-parte altamente complessa su un macrotornio di base e aspettarsi risultati ripetibili.
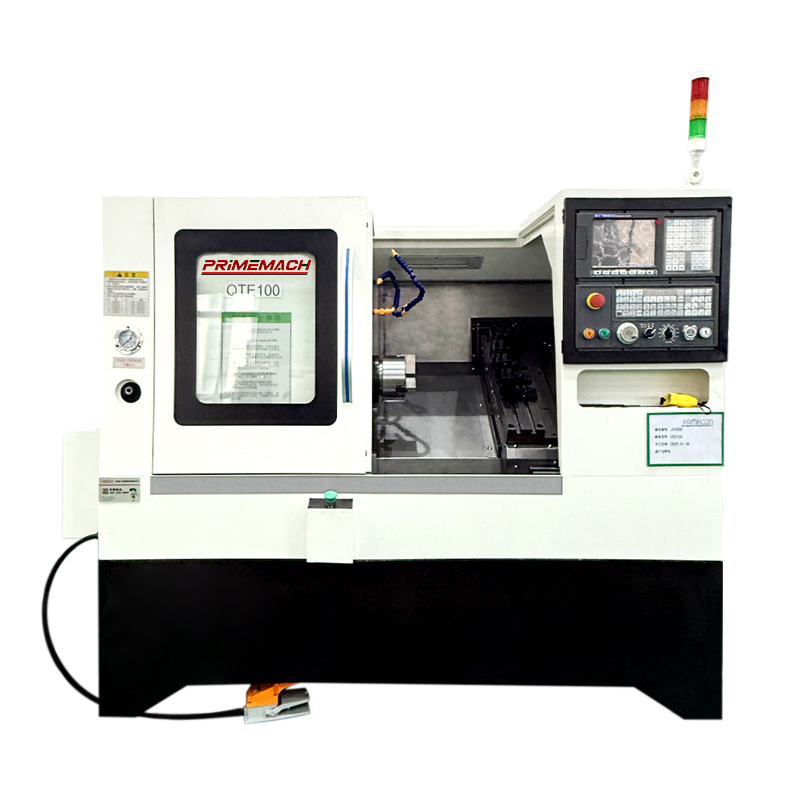
Quando è necessaria la produzione in grandi volumi di parti relativamente semplici, spesso guardiamo verso a Tornio per utensili CNC . Questa configurazione monta gli utensili da taglio in una fila lineare su un'unica slitta trasversale, eliminando la necessità di una torretta rotante.
Questa configurazione funziona eccezionalmente bene per pin medici, contatti di base e alberi semplici. I vantaggi sono sostanziali. Poiché la macchina non sblocca, ruota e blocca nuovamente una torretta pesante, i tempi truciolo-truciolo scendono a frazioni di secondo. Ciò offre una velocità eccezionale. Ancora più importante, la mancanza di indicizzatori mobili della torretta aumenta significativamente la rigidità meccanica e la ripetibilità di posizionamento. Durante la tornitura di microdiametri, questa rigidità impedisce la flessione dell'utensile, garantendo che ogni perno osseo corrisponda esattamente alle specifiche del primo.
I microconnettori presentano spesso fori intersecanti, superfici fresate e minuscole filettature. Per queste parti multifunzionali, a un tornio CNC a torretta servo . Diventa necessario Questa macchina utilizza una torretta rotante azionata da servomotori altamente precisi.
Questa configurazione gestisce facilmente connettori medici complessi che richiedono più operazioni distinte in un'unica configurazione. Integrando l'utensileria motorizzata (frese motorizzate e trapani montati sulla torretta), la macchina può creare caratteristiche fuori centro senza mai espellere il pezzo. I servomotori ad alta velocità forniscono un posizionamento preciso e rapido per geometrie complesse, riducendo i tempi di ciclo complessivi e mantenendo la concentricità strettamente controllata.
Dobbiamo contestualizzare brevemente il tornio a fantina mobile. Quando un componente presenta un rapporto lunghezza/diametro superiore a 3:1, quasi sicuramente il materiale si piegherà allontanandosi dall'utensile da taglio. Le macchine svizzere risolvono questo problema utilizzando una boccola di guida. La boccola di guida sostiene saldamente il materiale a pochi millimetri di distanza dall'azione di taglio, consentendo ai produttori di ruotare impianti medici lunghi e sottili senza deflessione.
Grafico comparativo delle attrezzature per tornitura medica
Configurazione della macchina |
Migliore applicazione medica |
Vantaggio primario |
Complessità di installazione |
|---|---|---|---|
Tornio per utensili multipli |
Perni ossei, contatti semplici |
Elevata rigidità, tempi ciclo estremamente rapidi |
Da basso a medio |
Tornio a torretta servo |
Connettori, custodie multifunzionali |
Integrazione degli strumenti live, spazio di archiviazione degli strumenti ad alta capacità |
Da medio ad alto |
Tornio a fantina mobile |
Fili guida lunghi, impianti sottili (L/D > 3:1) |
Previene la flessione su parti lunghe tramite la boccola di guida |
Alto |
I progettisti di dispositivi medici si trovano ad affrontare un costante tiro alla fune tra le esigenze normative e le realtà produttive. Un materiale potrebbe offrire una perfetta biocompatibilità all'interno del corpo umano ma comportarsi in modo pessimo all'interno di una macchina utensile. Comprendere queste caratteristiche del materiale è essenziale prima di avviare qualsiasi progetto di microtornitura.
Il titanio domina il settore ortopedico e impiantabile grazie alla sua elevata resistenza e natura inerte. Tuttavia, presenta gravi rischi su scala micro. Il titanio possiede notoriamente una bassa conduttività termica. Invece di disperdersi attraverso i trucioli metallici, il calore si concentra direttamente nell’utensile da taglio. Ciò provoca una rapida usura dell'utensile, una pericolosa generazione di calore e grippaggio (saldatura del materiale alla taglierina).
Per lavorare con successo le parti in microtitanio, le officine implementano soluzioni rigorose. Utilizzano sistemi di raffreddamento ad alta pressione che spruzzano fluido a oltre 1.000 PSI direttamente nella zona di taglio. Questo frantuma i trucioli e rimuove il calore intenso. Inoltre, gli operatori devono programmare velocità di avanzamento ottimizzate e applicare programmi obbligatori di cambio utensile, sostituendo gli inserti molto prima che appaiano smussati.
Polimeri come il PEEK (polietereterchetone) forniscono eccellente radiolucenza e resistenza, rendendoli ideali per gabbie spinali e connettori neurologici. Tuttavia, la plastica comporta rischi unici. Soffrono di ritorno elastico del materiale e di rapida espansione termica durante il taglio. Se uno strumento spinge troppo forte, la plastica si comprime, viene tagliata e quindi si espande nuovamente fuori tolleranza. La formazione di bave affligge anche la microlavorazione della plastica.
Le soluzioni efficaci richiedono un tocco delicato. I macchinisti utilizzano utensili in carburo lucidati e affilatissimi, progettati specificamente per tagliare la plastica senza generare attrito eccessivo. Funzionano a basse velocità del mandrino per evitare che il materiale si sciolga. Inoltre, i produttori spesso utilizzano processi di distensione termica prima e dopo la lavorazione per garantire stabilità dimensionale a lungo termine.
Gli acciai inossidabili medicali rimangono lo standard per gli strumenti chirurgici e i componenti cardiovascolari. L'obiettivo principale in questo caso è ottenere finiture superficiali Ra aggressive direttamente dal mandrino. Qualunque capace Il tornio CNC deve generare in modo affidabile finiture a specchio durante la fase di tornitura iniziale. Fare molto affidamento su operazioni di lucidatura secondarie è pericoloso su microscala, poiché la burattatura o la lucidatura aggressiva possono facilmente alterare le microtolleranze e distruggere le geometrie taglienti.
La produzione di componenti medici submillimetrici richiede un cambiamento filosofico nel controllo di qualità. I sistemi standard di gestione della qualità sono semplicemente insufficienti per la microlavorazione se non abbinati a rigorose convalide dei processi a livello micro.
Il possesso di un certificato ISO 13485 dimostra che una struttura dispone di un sistema di qualità medica, ma non dimostra che sia possibile lavorare in modo affidabile un perno da 0,010 pollici di diametro. La vera microlavorazione medica richiede strutture di validazione del processo distinte progettate per garantire la ripetibilità prima che inizi la produzione su vasta scala.
I produttori devono convalidare statisticamente l’intero processo CNC. Questo approccio strutturato previene guasti catastrofici sul campo.
Qualificazione dell'installazione (IQ): verifica che la macchina utensile sia installata correttamente secondo le specifiche del produttore.
Qualificazione operativa (OQ): verifica i limiti dell'apparecchiatura per stabilire i parametri operativi nel caso peggiore.
Performance Qualification (PQ): esegue prove statistiche a lungo termine in condizioni normali per dimostrare che il processo produce continuamente parti conformi.
Non puoi ispezionare ciò che non puoi toccare adeguatamente. Le tradizionali macchine di misura a coordinate (CMM) utilizzano stili tattili che sondano fisicamente la parte. Su microscala, la pressione di uno stilo di una CMM piegherà fisicamente un delicato perno di titanio, fornendo una lettura falsa. Di conseguenza, l’ispezione deve fare affidamento su sistemi di visione avanzati senza contatto, comparatori ottici ad alta risoluzione e micrometri laser di precisione per acquisire dati dimensionali accurati senza distorsioni delle parti.
La tracciabilità rimane non negoziabile per gli impianti medici e i dispositivi intravascolari. Un fornitore competente garantisce la completa tracciabilità del lotto di materie prime fino al singolo componente. I moderni centri di microtornitura sono ora dotati di registrazione automatizzata dei dati a livello del mandrino della macchina, registrando gli esatti giri al minuto, le forze di taglio e le temperature operative per ogni singolo lotto prodotto.
I team di approvvigionamento hanno un'enorme responsabilità nella selezione di un partner per la microtornitura. È necessario valutare i potenziali fornitori non solo in base al loro prezzo, ma anche in base alla loro capacità di gestire rischi microscopici altamente specifici.
Nella microlavorazione le bave sono una realtà inevitabile. Una bava che alla mano umana sembra polvere sottile appare come una catena montuosa frastagliata al microscopio 50x. Valutare i fornitori in base alla loro metodologia di sbavatura. Chiedi come riescono a rimuovere le bave senza distruggere le caratteristiche critiche. I partner avanzati utilizzano la sbavatura criogenica, ovvero il congelamento delle parti per rendere le bave fragili prima di una delicata burattatura, o la lucidatura centrifuga specializzata che protegge le geometrie fragili levigando i bordi.
Chiedi ai potenziali partner come gestiscono la stabilizzazione termica all'interno della loro struttura. Se un’officina meccanica non dispone di un controllo climatico aggressivo, le fluttuazioni della temperatura ambiente tra la mattina e il pomeriggio causeranno l’espansione e la contrazione fisica dei telai della macchina. Questa deriva termica rovina le microtolleranze. Fornitori affidabili mantengono ambienti a temperatura rigorosamente controllata e utilizzano macchine dotate di refrigeratori a mandrino interni.
Utilizza questa sequenza utilizzabile durante l'audit di un nuovo partner di produzione:
Utilizzano attrezzature dedicate per la microtornitura (come Gang Tool appositamente costruiti o configurazioni svizzere) o tentano di eseguire microparti su macrotorni sovradimensionati?
Possono fornire indici di capacità di processo effettivi (Cpk/Ppk) da precedenti progetti di microconnettori? Dovresti cercare un Cpk maggiore di 1,33 per garantire la stabilità statistica.
Le loro apparecchiature di ispezione sono calibrate attivamente in modo specifico per tolleranze inferiori al micron e si basano principalmente sulla misurazione senza contatto?
Il successo nell’approvvigionamento di pin e connettori medicali su microscala richiede un approccio globale. È necessario trattare il processo di tornitura CNC, il comportamento specifico del materiale e i protocolli di ispezione ottica come un unico sistema strettamente integrato. Un guasto in un'area si traduce rapidamente in tassi di scarto e rischi clinici inaccettabili.
Man mano che procedi, consiglia ai tuoi team di ingegneri di rivolgersi tempestivamente ai fornitori selezionati per una rigorosa revisione della progettazione per la producibilità (DFM). Concentrare queste revisioni specificamente sugli accumuli di tolleranza, sulle distanze degli utensili e sulle strategie di sbavatura stabilite prima di autorizzare qualsiasi esecuzione di prototipi. Allineando la complessità delle parti con la corretta tecnologia del tornio e applicando una rigorosa convalida statistica, è possibile ampliare con successo la produzione di microcomponenti medici critici.
R: Le configurazioni avanzate, in particolare i torni con utensili a fantina mobile o di precisione, possono trasformare in modo affidabile diametri fino a circa 0,002 pollici (0,05 mm). Tuttavia, il raggiungimento di questo obiettivo dipende in larga misura dalla rigidità della lega medica scelta e dall’impiego di adeguate geometrie di microtaglio.
R: Specifica l'attrezzatura multipla per cicli ad alta velocità e precisione di pezzi caratterizzati da geometrie semplici come perni diritti o contatti di base, poiché la mancanza di torrette mobili riduce la deriva termica. Scegli le torrette servo quando complesse funzionalità multiasse sui connettori richiedono robuste funzionalità di utensili motorizzati.
R: I produttori convalidano le microfiniture utilizzando l'interferometria a luce bianca o profilometri ottici specializzati. Queste tecnologie senza contatto sono obbligatorie perché gli stili tradizionali con superficie tattile sono troppo grandi per adattarsi alle microfunzioni e rischiano di graffiare gravemente i delicati componenti medici.
R: No. Sebbene velocità di utensile e avanzamento ottimali riducano significativamente la formazione di bave sul mandrino, i processi secondari di micro-sbavatura sono quasi universalmente richiesti. I dispositivi medici intravascolari e impiantabili richiedono bordi assolutamente impeccabili per prevenire traumi ai tessuti, rendendo necessaria una lucidatura post-lavorazione specializzata.


