

Visualizações: 0 Autor: Editor do site Horário de publicação: 01/05/2026 Origem: Site


A fabricação de moldes de precisão tradicionalmente depende de mão de obra altamente qualificada, juntamente com caros centros de fresagem multieixos ou equipamentos EDM. O padrão de fresas de 5 eixos para todos os componentes inflaciona artificialmente suas despesas com ferramentas. Os fabricantes muitas vezes ignoram a eficiência específica das operações de torneamento de componentes de moldes cilíndricos. Esse descuido leva a despesas desnecessárias com horas de máquina e prazos de entrega severamente prolongados.
Integrando um sistema de alta precisão O torno CNC para peças de molde axialmente simétricas reduz drasticamente as taxas horárias de usinagem. Também reduz significativamente os tempos de configuração para pinos centrais, luvas ejetoras e buchas de canal de entrada. Ao avaliar suas estratégias de roteamento no chão de fábrica, você pode descobrir enormes economias ocultas sem sacrificar a qualidade dos componentes.
Este artigo fornece uma estrutura técnica e financeira para os tomadores de decisão da indústria. Você aprenderá como a realocação da geometria do molde rotacional afeta os custos de produção, o rendimento do material e a eficiência do ciclo de injeção posterior.
Taxas de máquina por hora mais baixas: Tornos CNC normalmente operam com custos por hora significativamente mais baixos em comparação com fresadoras de 4 ou 5 eixos, gerando economia imediata de custos para peças simétricas.
Prazos de entrega acelerados: A transição da retificação tradicional ou EDM para o torneamento CNC avançado pode reduzir o tempo de fabricação de componentes de semanas para dias, alcançando tolerâncias tão estreitas quanto ±0,005 mm.
Eficiência a jusante: Os acabamentos superficiais superiores gerados pelo torneamento eliminam as necessidades de polimento secundário e melhoram a liberação do molde de injeção, otimizando o tempo do ciclo final.
DFM Estratégico: Até 85% do custo de um componente de molde é bloqueado durante o projeto; otimizar a geometria especificamente para operações de torno é a estratégia de redução de custos de maior aproveitamento.
Alocar corretamente o tempo da máquina continua sendo uma das decisões de roteamento mais críticas em uma fábrica de moldes. Muitas instalações enviam cegamente todos os componentes do molde para centros de usinagem multieixos. Esta abordagem ignora a ineficiência financeira inerente ao corte de peças axialmente simétricas em fresadoras de alta qualidade.
Uma fresadora padrão de 3 ou 5 eixos oferece taxas horárias que geralmente variam de US$ 80 a mais de US$ 200. Essas máquinas exigem programação intensiva, magazines de ferramentas complexos e operadores altamente qualificados. Em contraste, os centros de torneamento CNC padrão operam a um custo inicial significativamente mais baixo. As taxas horárias para tornos geralmente ficam entre US$ 50 e US$ 80. A remoção de peças rotacionais dos centros de fresamento premium reduz instantaneamente seus gastos básicos de fabricação.
Para maximizar o retorno do investimento (ROI), você deve identificar quais componentes específicos pertencem a um torno. As aplicações de molde alvo ideais incluem:
Pinos centrais
Pinos e mangas ejetoras
Pilares guia e buchas
Inserções de cavidade redonda
Buchas de entrada
Equipamentos modernos apresentam outra grande vantagem financeira: a capacidade de “fresamento-torno”. Tornos CNC avançados apresentam ferramentas dinâmicas, permitindo-lhes consolidar as operações. Anteriormente, um maquinista girava um pino central em um torno e depois o movia para uma fresadora para cortar um plano anti-rotação ou um canal de resfriamento complexo. As ferramentas dinâmicas lidam com esses recursos descentralizados em uma única configuração. A consolidação dessas etapas reduz drasticamente os custos de fixação, elimina tempos de filas secundárias e evita erros humanos durante a transferência de peças.
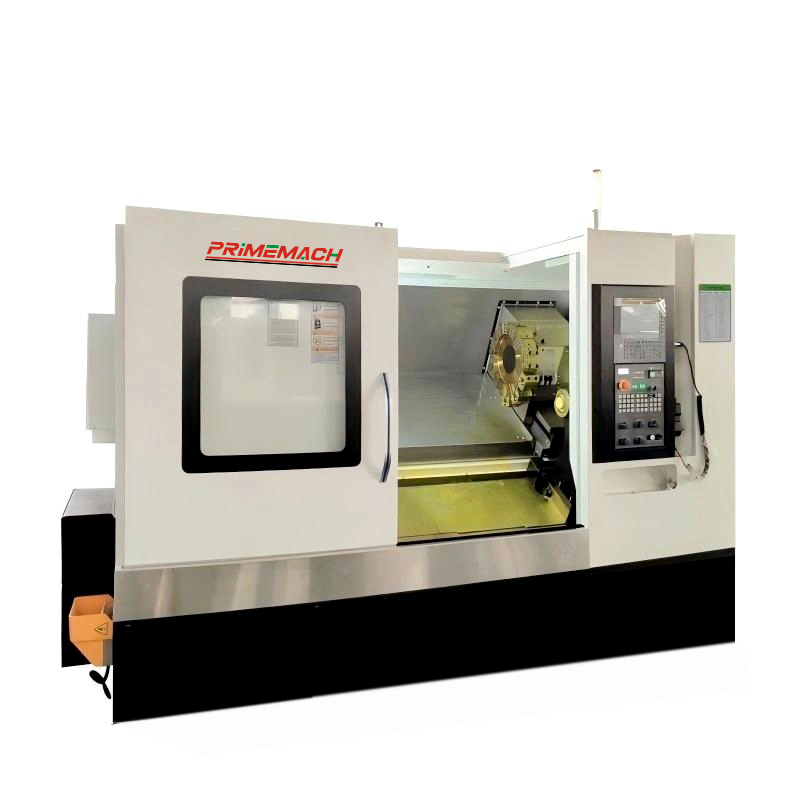
A mecânica física do torneamento oferece vantagens de custo distintas em relação ao fresamento. A compressão do tempo de ciclo representa o benefício mais imediato. Ao avaliar as taxas de remoção de material (MRR) para geometria cilíndrica, o torneamento supera amplamente o fresamento. Tornos removem material a granel por meio de corte contínuo. A ferramenta permanece constantemente engatada com a peça girando. O fresamento depende do corte interrompido, onde canais individuais atingem o material e saem repetidamente. O corte contínuo remove inerentemente o material de forma mais rápida e suave.
A minimização da configuração também reduz os custos diretos de mão de obra. O mandrilamento de uma peça cilíndrica em um torno leva segundos usando um mandril padrão de 3 mandíbulas ou sistema de pinça. Fixar esse mesmo material redondo em uma base de fresagem geralmente requer mandíbulas macias personalizadas, blocos em V ou matrizes de fixação complexas. A redução dessas configurações minimiza horas de trabalho dispendiosas. Menos configurações também eliminam erros de empilhamento de tolerância, garantindo que a peça permaneça concêntrica de ponta a ponta.
A longevidade das ferramentas apresenta outra importante variável de custo, especialmente na usinagem de metais duros. Os fabricantes de moldes frequentemente trabalham com materiais resistentes, como aço para ferramentas H13, aço pré-endurecido P20 ou cobre-berílio.
As pastilhas do torno mantêm o engate contínuo durante o corte. Essa estabilidade distribui o calor diretamente no cavaco, e não na aresta da ferramenta. Você obtém desgaste de ferramenta altamente previsível e custos de consumíveis substancialmente mais baixos. Por outro lado, as fresas de topo em aplicações de cavidades profundas sofrem com cargas variáveis de cavacos, choque térmico e trepidação, levando a quebras frequentes e caras de ferramentas.
Métrica de Produção |
Fresamento multieixos |
Torneamento CNC (Tornos) |
|---|---|---|
Ação de corte |
Interrompido (alto choque térmico) |
Contínuo (desgaste estável da ferramenta) |
Complexidade de configuração |
Alto (geralmente requer acessórios personalizados) |
Baixo (pinças/mandris padrão) |
Taxa horária típica |
$ 80 - $ 200 + |
US$ 50 - US$ 80 |
Controle de Concentricidade |
Propenso a erros de empilhamento em múltiplas configurações |
Excelente concentricidade natural em uma configuração |
Os benefícios financeiros do torneamento vão muito além do chão de fábrica. O trabalho de torno de precisão influencia diretamente a lucratividade do processo final de moldagem por injeção. Um acabamento superficial mais liso obtido diretamente do torno reduz o atrito mecânico. O torneamento pode atingir rotineiramente valores excepcionais de Ra sem a necessidade de retificação cilíndrica secundária.
Este acabamento impecável impacta a mecânica de ejeção da peça plástica. Pinos de núcleo mais suaves garantem a ejeção perfeita da peça, o que reduz drasticamente as taxas de defeitos, aderência de plástico e desperdício geral. Cada peça salva aumenta diretamente o seu rendimento.
Além disso, os pinos centrais torneados com precisão permitem canais de resfriamento internos altamente precisos. As fases de resfriamento frequentemente representam mais de 50% de um ciclo de moldagem por injeção. Se um canal de resfriamento não tiver concentricidade, a espessura da parede do pino varia. Paredes irregulares causam pontos quentes, forçando os operadores a prolongar os tempos de resfriamento. A concentricidade mais estreita obtida em um torno maximiza a transferência térmica. Essa otimização reduz diretamente o tempo de ciclo, aumentando o rendimento de peças por hora.
Finalmente, a alta repetibilidade garante a intercambialidade dos componentes. Centros de torneamento avançados controlam variações em níveis submicrométricos. Quando um pino ejetor se desgasta durante uma operação de alto volume, os técnicos podem trocar um pino substituto em minutos, sem necessidade de ajuste manual personalizado. Essa intercambialidade plug-and-play evita dispendiosas paradas de produção e mantém as máquinas de moldagem por injeção funcionando.
Adotando princípios estratégicos de Design para Manufaturabilidade (DFM) para Tornos CNC na fabricação de moldes de precisão mudam fundamentalmente a forma como os engenheiros abordam a geometria das peças. Até 85% do custo de um componente fica bloqueado durante a fase CAD. Você pode obter grandes economias projetando peças especificamente para torneamento.
Siga estas regras essenciais do DFM para otimizar os componentes do seu molde:
Otimização do tamanho do blank: Sempre leve em conta o tamanho bruto do blank de maneira adequada. Selecione um diâmetro bruto de barra o mais próximo possível do diâmetro máximo da peça. Este passo simples minimiza o desperdício de material, reduz drasticamente o tempo de desbaste e limita o desgaste da máquina.
Disciplina de tolerância: O excesso de tolerância destrói as margens de lucro. Especifique apenas tolerâncias extremas (por exemplo, ±0,005 mm) em superfícies de contato ou fechamentos críticos. O padrão de tolerâncias padrão (±0,125 mm) em áreas não funcionais reduz o tempo de usinagem desnecessário e os gargalos de inspeção.
Proporções de aspecto e paredes finas: Os engenheiros devem abordar os riscos de deflexão da ferramenta. Os pinos centrais delgados vibram facilmente durante cortes pesados. As diretrizes de projeto devem ditar as proporções máximas entre comprimento e diâmetro para evitar trepidações. Se relações de aspecto longas permanecerem necessárias, exija claramente o uso de contrapontos ou apoios estáveis em suas notas de fabricação.
Geometria Interna: Evite a todo custo especificar cantos internos agudos. Cantos agudos requerem ferramentas frágeis e especializadas ou processos EDM secundários lentos. Em vez disso, projete cada etapa interna com um raio. Certifique-se de que esse raio corresponda pelo menos aos raios da ponta da ferramenta padrão, permitindo que as pastilhas padrão fluam de maneira limpa através da geometria.
Nem todos os tornos lidam com tolerâncias de fabricação de moldes de maneira eficaz. Ao auditar seu chão de fábrica ou avaliar um novo parceiro de fabricação, você deve procurar recursos específicos de equipamentos adaptados para ferramentas de precisão.
Primeiro, avalie as RPM do fuso e as restrições de precisão. Componentes de molde miniaturizados, como buchas de micro-jito ou pequenos pinos ejetores, exigem velocidades de fuso excepcionalmente altas. Você deve manter pés por minuto (SFM) de superfície adequados em diâmetros pequenos para obter um corte limpo. Avalie máquinas capazes de atingir mais de 10.000 RPM enquanto mantêm estabilidade térmica absoluta. Os chillers de eixo tornam-se obrigatórios aqui para evitar a expansão térmica durante longos funcionamentos.
Em seguida, avalie a prontidão da automação. Os fabricantes de moldes frequentemente produzem grandes volumes de pinos e buchas padronizados. Procure integração com alimentadores de barras ou coletores de peças robóticos. Adotar a produção “às luzes apagadas” transforma os custos fixos de mão-de-obra em margens de lucro altamente escaláveis. Máquinas funcionando durante a noite sem assistência proporcionam o maior ROI possível.
Finalmente, inspecione a rigidez da máquina para torneamento difícil. A eliminação da moagem pós-tratamento térmico representa uma enorme economia de custos. No entanto, o corte de aços para ferramentas pré-endurecidos (45-60 HRC) exige imensa estabilidade estrutural. Selecione tornos de caixa para serviço pesado em vez de tornos de guia linear para essas tarefas. As guias em forma de caixa amortecem significativamente melhor as vibrações, garantindo tolerâncias estreitas e acabamentos perfeitos mesmo sob pressões de corte intensas.
A implantação de um torno CNC para componentes de molde apropriados não é apenas uma decisão de roteamento; é uma medida vital e estratégica de contenção de custos. Afastar turnos que exigem trabalho de gargalos de fresamento caros elimina processos de retificação secundários e reduz drasticamente os prazos de entrega. Ao adotar o corte contínuo em vez do fresamento interrompido, as oficinas reduzem os custos com ferramentas e melhoram o rendimento geral.
Aconselhamos as equipes de compras e engenharia a auditarem imediatamente seus projetos de moldes atuais. Identifique componentes simétricos de alto volume em suas montagens. Solicite estudos de tempo detalhados de seus parceiros de fabricação comparando custos de fresamento multieixos versus custos de torneamento.
Aja hoje mesmo, enviando um modelo CAD para uma revisão abrangente do DFM. Descubra a economia exata de custos que sua instalação pode obter por meio de operações dedicadas de torneamento de precisão.
R: Para recursos cilíndricos externos e certas aplicações de torneamento difícil, sim. O torneamento duro muitas vezes pode substituir a retificação cilíndrica e a eletroerosão a fio, reduzindo drasticamente os prazos de entrega. No entanto, a eletroerosão continua sendo absolutamente necessária para usinar cavidades profundas e com cantos vivos e recursos cegos complexos que as ferramentas rotativas não conseguem acessar fisicamente.
R: Para protótipos ou execuções de baixo volume (menos de 10.000 ciclos), o alumínio (como 6061 ou 7075) é altamente usinável e econômico. Para produção de alto volume, aços pré-endurecidos como o P20 oferecem um bom equilíbrio entre usinabilidade e durabilidade, enquanto o H13 é mais duro e requer configurações de máquina mais rígidas.
R: Tornos CNC padrão de 2 eixos normalmente têm taxas de operação por hora mais baixas (US$ 50 a US$ 80/hora) em comparação com fresas de 3 eixos (US$ 60 a US$ 100/hora) e fresas de 5 eixos (US$ 120 a US$ 200+/hora). Projetar peças axialmente simétricas especificamente para tornos é uma estratégia comprovada de redução de custos.
R: Centros de torneamento de precisão de alta qualidade podem manter tolerâncias consistentes de ±0,005 mm (ou aproximadamente 0,0002 polegadas) sob condições térmicas controladas. Essa precisão atende aos rigorosos requisitos de fechamento de moldes de injeção e ajustes deslizantes sem a necessidade de retificação secundária.


