

Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-05-01 Origine : Site


La fabrication de moules de précision repose traditionnellement sur une main-d’œuvre hautement qualifiée ainsi que sur des centres de fraisage multi-axes ou des équipements EDM coûteux. Le choix par défaut de fraiseuses à 5 axes pour tous les composants gonfle artificiellement vos dépenses en outillage. Les fabricants négligent souvent l’efficacité spécifique des opérations de tournage des composants de moules cylindriques. Cet oubli entraîne des dépenses inutiles en heures machine et des délais de livraison considérablement prolongés.
Intégrer une haute précision Le tour CNC pour pièces de moules à symétrie axiale réduit considérablement les taux d'usinage horaires. Il réduit également considérablement les temps de configuration des broches centrales, des manchons d'éjection et des bagues d'injection. En évaluant vos stratégies de routage en atelier, vous pouvez découvrir d'énormes économies cachées sans sacrifier la qualité des composants.
Cet article fournit un cadre technique et financier aux décideurs du secteur manufacturier. Vous découvrirez l'impact de la réaffectation de la géométrie du moule rotatif sur les coûts de production, le rendement des matériaux et l'efficacité du cycle d'injection en aval.
Tarifs horaires inférieurs : les tours CNC fonctionnent généralement à des coûts horaires nettement inférieurs à ceux des fraiseuses à 4 ou 5 axes, ce qui génère des économies immédiates pour les pièces symétriques.
Délais de livraison accélérés : la transition du meulage traditionnel ou de l'EDM au tournage CNC avancé peut réduire le temps de fabrication des composants de plusieurs semaines à quelques jours, atteignant des tolérances aussi serrées que ± 0,005 mm.
Efficacité en aval : les finitions de surface supérieures générées par le tournage au tour éliminent les besoins de polissage secondaire et améliorent le démoulage par injection, optimisant ainsi le temps de cycle final.
DFM stratégique : jusqu'à 85 % du coût d'un composant de moule est bloqué lors de la conception ; L'optimisation de la géométrie spécifiquement pour les opérations de tournage constitue la stratégie de réduction des coûts la plus efficace.
L'allocation correcte du temps machine reste l'une des décisions de routage les plus critiques dans un atelier de moulage. De nombreuses installations envoient aveuglément chaque composant de moule vers des centres d’usinage multi-axes. Cette approche ignore l’inefficacité financière inhérente à la découpe de pièces à symétrie axiale sur des fraiseuses haut de gamme.
Une fraiseuse standard à 3 ou 5 axes propose des tarifs horaires allant souvent de 80 $ à plus de 200 $. Ces machines nécessitent une programmation intensive, des magasins d'outils complexes et des opérateurs hautement qualifiés. En revanche, les centres de tournage CNC standard fonctionnent à un coût de base nettement inférieur. Les tarifs horaires des tours se situent souvent entre 50 $ et 80 $. En éloignant les pièces en rotation des centres de fraisage haut de gamme, vous réduisez instantanément vos dépenses de fabrication de base.
Pour maximiser votre retour sur investissement (ROI), vous devez identifier quels composants spécifiques appartiennent à un tour. Les applications idéales des moules cibles comprennent :
Broches centrales
Goupilles et manchons d'éjection
Piliers et bagues de guidage
Inserts à cavité ronde
Bagues d'injection
Les équipements modernes présentent un autre avantage financier majeur : la capacité de « fraisage-tournage ». Les tours CNC avancés disposent d'un outillage en direct, leur permettant de consolider les opérations. Auparavant, un machiniste tournait une goupille centrale sur un tour, puis la déplaçait vers une fraiseuse pour découper un méplat anti-rotation ou un canal de refroidissement complexe. Les outils en direct gèrent ces fonctionnalités excentrées dans une seule configuration. La consolidation de ces étapes réduit considérablement les coûts de montage, élimine les temps d'attente secondaires et évite les erreurs humaines lors du transfert des pièces.
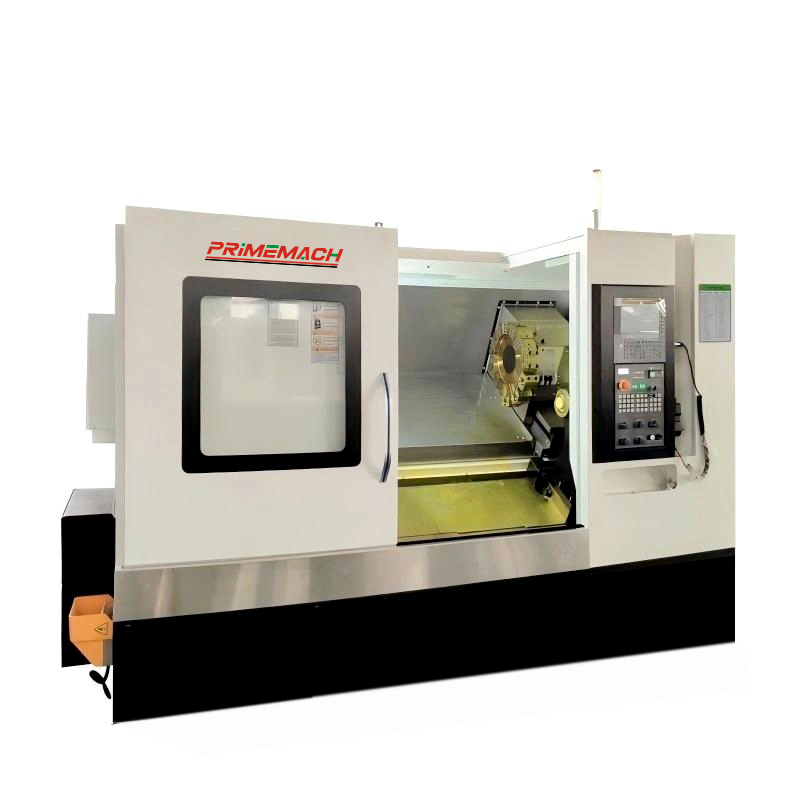
La mécanique physique du tournage offre des avantages de coût distincts par rapport au fraisage. La compression du temps de cycle représente l’avantage le plus immédiat. Lors de l'évaluation des taux d'enlèvement de matière (MRR) pour une géométrie cylindrique, le tournage surpasse largement le fraisage. Les tours éliminent les matériaux en vrac grâce à une coupe continue. L'outil reste constamment en prise avec la pièce en rotation. Le fraisage repose sur une coupe interrompue, au cours de laquelle des cannelures individuelles frappent le matériau et sortent à plusieurs reprises. La coupe continue enlève automatiquement la matière plus rapidement et plus facilement.
La minimisation de la configuration réduit également les coûts de main-d’œuvre directs. Le serrage d'une ébauche cylindrique dans un tour prend quelques secondes en utilisant un système de mandrin ou de pince standard à 3 mors. La fixation de ce même stock rond à un lit de broyeur nécessite souvent des mâchoires souples personnalisées, des blocs en V ou des réseaux de serrage complexes. La réduction de ces configurations minimise les heures de travail coûteuses. Moins de configurations éliminent également les erreurs d'empilement des tolérances, garantissant que la pièce reste concentrique d'un bout à l'autre.
La longévité des outils présente une autre variable de coût majeure, en particulier lors de l'usinage de métaux durs. Les fabricants de moules travaillent fréquemment avec des matériaux résistants comme l'acier à outils H13, l'acier pré-trempé P20 ou le cuivre au béryllium.
Les inserts de tour maintiennent un engagement continu pendant la coupe. Cette stabilité distribue la chaleur directement dans la puce plutôt que dans le bord de l'outil. Vous obtenez une usure des outils hautement prévisible et des coûts de consommables considérablement réduits. À l’inverse, les fraises en bout utilisées dans les applications à cavité profonde souffrent de charges de copeaux variables, de chocs thermiques et de broutages, entraînant des casses d’outils fréquentes et coûteuses.
Métrique de production |
Fraisage multi-axes |
Tournage CNC (Tours) |
|---|---|---|
Action de coupe |
Interrompu (choc thermique élevé) |
Continu (usure stable de l’outil) |
Complexité de la configuration |
Élevé (nécessite souvent des luminaires personnalisés) |
Faible (pinces/mandrins standard) |
Taux horaire typique |
80 $ - 200 $+ |
50 $ - 80 $ |
Contrôle de concentricité |
Sujet à l’empilement d’erreurs sur plusieurs configurations |
Excellente concentricité naturelle dans une seule configuration |
Les avantages financiers du tournage s’étendent bien au-delà de l’atelier d’usinage. Le travail de précision au tour influence directement la rentabilité du processus final de moulage par injection. Une finition de surface plus lisse obtenue directement à partir du tour réduit la friction mécanique. Le tournage peut régulièrement atteindre des valeurs Ra exceptionnelles sans nécessiter de rectification cylindrique secondaire.
Cette finition impeccable impacte la mécanique d’éjection de la pièce plastique. Les broches à noyau plus lisses garantissent une éjection transparente des pièces, ce qui réduit considérablement les taux de défauts, le collage du plastique et les rebuts globaux. Chaque pièce sauvegardée augmente directement votre rendement.
De plus, les broches centrales tournées avec précision permettent des canaux de refroidissement internes très précis. Les phases de refroidissement représentent fréquemment plus de 50 % d'un cycle de moulage par injection. Si un canal de refroidissement manque de concentricité, l'épaisseur de la paroi de la broche varie. Les parois inégales provoquent des points chauds, obligeant les opérateurs à prolonger les temps de refroidissement. Une concentricité plus étroite obtenue sur un tour maximise le transfert thermique. Cette optimisation réduit directement le temps de cycle, augmentant ainsi le rendement horaire de vos pièces.
Enfin, une répétabilité élevée garantit l’interchangeabilité des composants. Les centres de tournage avancés contrôlent les écarts jusqu’à des niveaux submicroniques. Lorsqu'une goupille d'éjection s'use lors d'un traitement à grand volume, les techniciens peuvent remplacer une goupille de remplacement en quelques minutes sans ajustement manuel personnalisé. Cette interchangeabilité plug-and-play évite les arrêts de production coûteux et permet aux machines de moulage par injection de continuer à fonctionner.
Adopter les principes stratégiques de conception pour la fabricabilité (DFM) pour Les tours CNC dans la fabrication de moules de précision changent fondamentalement la façon dont les ingénieurs abordent la géométrie des pièces. Jusqu'à 85 % du coût d'un composant est bloqué pendant la phase de CAO. Vous pouvez réaliser des économies considérables en concevant des pièces spécifiquement pour le tournage.
Suivez ces règles DFM essentielles pour optimiser les composants de votre moule :
Optimisation de la taille du blanc : tenez toujours compte correctement de la taille du blanc brut. Sélectionnez un diamètre de barre brute aussi proche que possible du diamètre maximum de la pièce. Cette étape simple minimise le gaspillage de matière, réduit considérablement le temps d’ébauche et limite l’usure de la machine.
Discipline de tolérance : une tolérance excessive détruit les marges bénéficiaires. Spécifiez uniquement des tolérances extrêmes (par exemple ±0,005 mm) sur les surfaces de contact ou les fermetures critiques. Le respect des tolérances standard (±0,125 mm) sur les zones non fonctionnelles réduit les temps d'usinage inutiles et les goulots d'étranglement d'inspection.
Rapports d'aspect et parois minces : les ingénieurs doivent prendre en compte les risques de déflexion des outils. Les broches fines vibrent facilement lors de coupes lourdes. Les directives de conception doivent dicter des rapports longueur/diamètre maximaux pour éviter les vibrations. Si des rapports d'aspect longs restent nécessaires, exigez clairement l'utilisation de contre-poupées ou de lunettes stables dans vos notes de fabrication.
Géométrie interne : évitez à tout prix de spécifier des coins internes pointus. Les angles vifs nécessitent des outils fragiles et spécialisés ou des processus d'électroérosion secondaires lents. Au lieu de cela, concevez chaque marche interne avec un rayon. Assurez-vous que ce rayon correspond au moins aux rayons de nez d'outil standard, permettant aux plaquettes standard de circuler proprement à travers la géométrie.
Tous les tours ne gèrent pas efficacement les tolérances de fabrication de moules. Lors de l'audit de votre atelier ou de l'évaluation d'un nouveau partenaire de fabrication, vous devez rechercher des capacités d'équipement spécifiques adaptées à l'outillage de précision.
Tout d’abord, évaluez le régime de la broche et les contraintes de précision. Les composants de moule miniaturisés, comme les micro-carrouses d'injection ou les minuscules broches d'éjection, nécessitent des vitesses de broche exceptionnellement élevées. Vous devez maintenir une surface appropriée en pieds par minute (SFM) sur les petits diamètres pour obtenir une coupe nette. Évaluez les machines capables d’atteindre plus de 10 000 tr/min tout en maintenant une stabilité thermique absolue. Les refroidisseurs à broche deviennent obligatoires ici pour empêcher la dilatation thermique lors de longs tirages.
Ensuite, évaluez l’état de préparation à l’automatisation. Les fabricants de moules produisent fréquemment de grands volumes de broches et de bagues standardisées. Recherchez l’intégration avec des ravitailleurs de barres ou des récupérateurs de pièces robotisés. L'adoption d'une fabrication « sans éclairage » transforme les coûts fixes de main-d'œuvre en marges bénéficiaires hautement évolutives. Les machines fonctionnant toute la nuit sans assistance offrent le retour sur investissement le plus élevé possible.
Enfin, inspectez la rigidité de la machine en cas de tournage dur. L’élimination du broyage après traitement thermique représente une économie considérable. Cependant, la coupe d'aciers à outils pré-trempés (45-60 HRC) exige une immense stabilité structurelle. Présélectionnez des tours à caisson robustes plutôt que des tours à guidage linéaire pour ces tâches. Les guidages en caisson amortissent nettement mieux les vibrations, garantissant des tolérances serrées et des finitions impeccables, même sous des pressions de coupe intenses.
Le déploiement d'un tour CNC pour les composants de moule appropriés n'est pas seulement une décision de routage ; il s’agit d’une mesure vitale et stratégique de maîtrise des coûts. En éliminant les tâches exigeantes en matière de travail, les goulots d'étranglement coûteux en matière de fraisage éliminent les processus de meulage secondaires et réduisent considérablement les délais de livraison. En privilégiant la coupe continue plutôt que le fraisage interrompu, les ateliers réduisent leurs coûts d'outillage et améliorent leur rendement global.
Nous conseillons aux équipes d’approvisionnement et d’ingénierie d’auditer immédiatement leurs conceptions de moules actuelles. Identifiez les composants symétriques à grand volume au sein de vos assemblages. Demandez à vos partenaires de fabrication des études de temps détaillées comparant les coûts de fraisage multi-axes et de tournage.
Agissez dès aujourd’hui en soumettant un modèle CAO pour un examen DFM complet. Découvrez les économies exactes que votre installation peut réaliser grâce à des opérations de tournage de précision dédiées.
R : Pour les éléments cylindriques externes et certaines applications de tournage dur, oui. Le tournage dur peut souvent remplacer la rectification cylindrique et l'électroérosion à fil, réduisant ainsi considérablement les délais de livraison. Cependant, l'électroérosion reste absolument nécessaire pour usiner des cavités profondes aux angles vifs et des éléments aveugles complexes auxquels les outils rotatifs ne peuvent pas physiquement accéder.
R : Pour les prototypes ou les séries à faible volume (moins de 10 000 cycles), l'aluminium (comme le 6061 ou le 7075) est hautement usinable et rentable. Pour la production en grand volume, les aciers pré-trempés comme le P20 offrent un bon équilibre entre usinabilité et durabilité, tandis que le H13 est plus dur et nécessite des configurations de machine plus rigides.
R : Les tours CNC à 2 axes standard ont généralement des taux de fonctionnement horaires inférieurs (50 $ à 80 $/h) par rapport aux fraiseuses à 3 axes (60 $ à 100 $/h) et aux fraiseuses à 5 axes (120 $ à 200 $ et plus/h). La conception de pièces à symétrie axiale spécifiquement pour le tour est une stratégie éprouvée de réduction des coûts.
R : Les centres de tournage de précision haut de gamme peuvent maintenir systématiquement des tolérances de ±0,005 mm (ou environ 0,0002 pouces) dans des conditions thermiques contrôlées. Cette précision répond aux exigences strictes des fermetures et des ajustements coulissants des moules à injection sans nécessiter de meulage secondaire.


