

Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 01.05.2026 Herkunft: Website


Der Präzisionsformenbau ist traditionell auf hochqualifizierte Arbeitskräfte neben teuren Mehrachsen-Fräszentren oder Erodiergeräten angewiesen. Wenn Sie für alle Komponenten standardmäßig auf 5-Achsen-Fräsmaschinen zurückgreifen, werden Ihre Werkzeugkosten künstlich in die Höhe getrieben. Hersteller übersehen häufig die besondere Effizienz von Drehvorgängen für zylindrische Formteile. Dieses Versäumnis führt zu unnötigen Kosten für Maschinenstunden und erheblich verlängerten Durchlaufzeiten.
Integration einer hochpräzisen Eine CNC-Drehmaschine für axialsymmetrische Formteile senkt die stündlichen Bearbeitungsraten drastisch. Außerdem werden die Rüstzeiten für Kernstifte, Auswerferhülsen und Angussbuchsen erheblich verkürzt. Durch die Bewertung Ihrer Shopfloor-Routing-Strategien können Sie massive versteckte Einsparungen aufdecken, ohne die Qualität der Komponenten zu beeinträchtigen.
Dieser Artikel bietet einen technischen und finanziellen Rahmen für Entscheidungsträger in der Fertigung. Sie erfahren, wie sich die Neuzuordnung der Rotationsformgeometrie auf die Produktionskosten, die Materialausbeute und die Effizienz des nachgelagerten Einspritzzyklus auswirkt.
Niedrigere Maschinenstundensätze: CNC-Drehmaschinen arbeiten im Vergleich zu 4- oder 5-Achsen-Fräsmaschinen in der Regel mit deutlich niedrigeren Stundenkosten, was zu sofortigen Kosteneinsparungen bei symmetrischen Teilen führt.
Beschleunigte Durchlaufzeiten: Der Übergang vom herkömmlichen Schleifen oder Erodieren zum fortschrittlichen CNC-Drehen kann die Herstellungszeit von Bauteilen von Wochen auf Tage verkürzen und Toleranzen von nur ±0,005 mm erreichen.
Nachgelagerte Effizienz: Überragende Oberflächengüten, die durch Drehen erzielt werden, machen ein Nachpolieren überflüssig und verbessern die Freigabe der Spritzgussform, wodurch die Endzykluszeit optimiert wird.
Strategisches DFM: Bis zu 85 % der Kosten einer Formkomponente werden während der Konstruktion festgelegt; Die Optimierung der Geometrie speziell für Drehoperationen ist die Strategie mit dem größten Kosteneinsparungseffekt.
Die korrekte Zuteilung der Maschinenzeit bleibt eine der wichtigsten Planungsentscheidungen in einem Formenbau. Viele Betriebe schicken blind jede Formkomponente an mehrachsige Bearbeitungszentren. Dieser Ansatz ignoriert die inhärente finanzielle Ineffizienz des Schneidens axialsymmetrischer Teile auf High-End-Fräsmaschinen.
Für eine standardmäßige 3- oder 5-Achsen-Fräsmaschine werden Stundensätze oft zwischen 80 und über 200 US-Dollar berechnet. Diese Maschinen erfordern eine intensive Programmierung, komplexe Werkzeugmagazine und hochqualifizierte Bediener. Im Gegensatz dazu sind Standard-CNC-Drehzentren mit deutlich geringeren Grundkosten zu haben. Die Stundensätze für Drehmaschinen liegen häufig zwischen 50 und 80 US-Dollar. Die Verlagerung von Rotationsteilen weg von Premium-Fräszentren führt zu einer sofortigen Reduzierung Ihrer Produktionsausgaben.
Um Ihren Return on Investment (ROI) zu maximieren, müssen Sie ermitteln, welche spezifischen Komponenten zu einer Drehmaschine gehören. Zu den idealen Zielanwendungen für Formen gehören:
Kernstifte
Auswerferstifte und -hülsen
Führungssäulen und Buchsen
Runde Hohlraumeinsätze
Angussbuchsen
Moderne Anlagen bringen einen weiteren großen finanziellen Vorteil mit sich: die Fähigkeit zum „Fräsen und Drehen“. Fortschrittliche CNC-Drehmaschinen verfügen über angetriebene Werkzeuge, die eine Konsolidierung von Vorgängen ermöglichen. Früher drehte ein Maschinist einen Kernstift auf einer Drehmaschine und bewegte ihn dann zu einer Fräse, um eine verdrehsichere Abflachung oder einen komplexen Kühlkanal zu schneiden. Mit angetriebenen Werkzeugen werden diese außermittigen Funktionen in einem einzigen Setup verarbeitet. Die Konsolidierung dieser Schritte reduziert die Vorrichtungskosten drastisch, eliminiert sekundäre Warteschlangenzeiten und verhindert menschliche Fehler beim Teiletransfer.
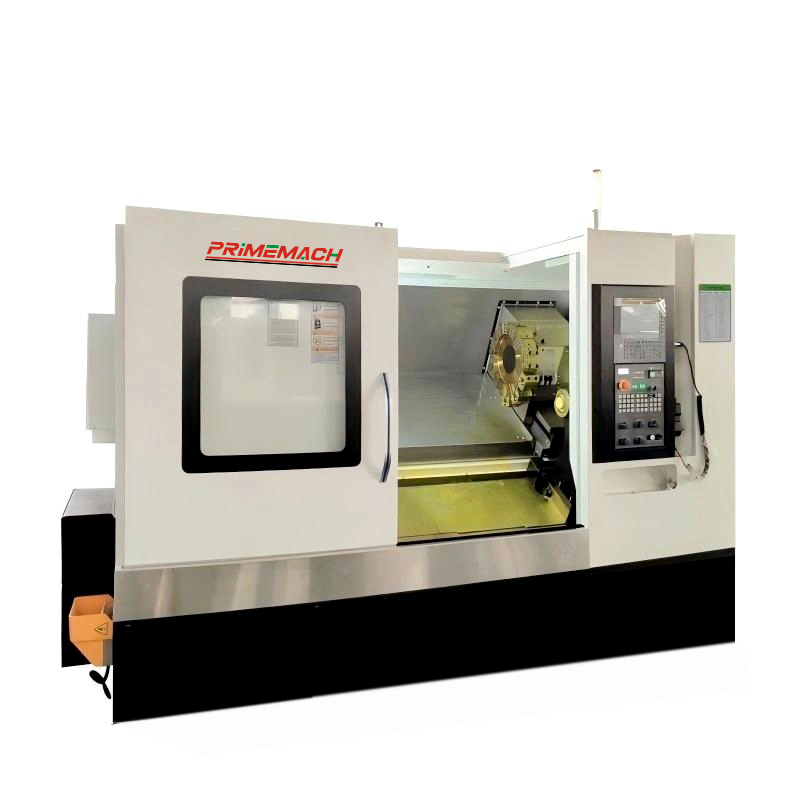
Die physikalische Mechanik des Drehens bietet deutliche Kostenvorteile gegenüber dem Fräsen. Die Komprimierung der Zykluszeit stellt den unmittelbarsten Vorteil dar. Bei der Bewertung der Materialentfernungsraten (MRR) für zylindrische Geometrie übertrifft das Drehen das Fräsen bei weitem. Drehmaschinen entfernen Schüttgut durch kontinuierliches Schneiden. Das Werkzeug bleibt ständig im Eingriff mit dem sich drehenden Werkstück. Das Fräsen beruht auf einem unterbrochenen Schnitt, bei dem einzelne Spannuten auf das Material auftreffen und wiederholt austreten. Durch kontinuierliches Schneiden wird Material von Natur aus schneller und reibungsloser entfernt.
Durch die Minimierung des Setups werden auch die direkten Arbeitskosten gesenkt. Das Spannen eines zylindrischen Rohlings in einer Drehmaschine dauert mit einem Standard-Dreibackenfutter oder einem Spannzangensystem Sekunden. Um das gleiche Rundmaterial an einem Fräsbett zu befestigen, sind häufig kundenspezifische weiche Backen, V-Blöcke oder komplexe Spannanordnungen erforderlich. Durch die Reduzierung dieser Setups werden teure Arbeitsstunden minimiert. Weniger Setups eliminieren auch Fehler bei der Toleranzstapelung und stellen sicher, dass das Teil von einem Ende zum anderen konzentrisch bleibt.
Die Langlebigkeit der Werkzeuge stellt einen weiteren wichtigen Kostenfaktor dar, insbesondere bei der Bearbeitung von Hartmetallen. Formenbauer arbeiten häufig mit robusten Materialien wie H13-Werkzeugstahl, vorgehärtetem P20-Stahl oder Berylliumkupfer.
Dreheinsätze bleiben während des Schnitts kontinuierlich im Eingriff. Diese Stabilität verteilt die Wärme direkt in den Span und nicht in die Werkzeugkante. Sie profitieren von einem gut vorhersehbaren Werkzeugverschleiß und wesentlich geringeren Verbrauchsmaterialkosten. Umgekehrt leiden Schaftfräser in Anwendungen mit tiefen Kavitäten unter schwankender Spanlast, thermischem Schock und Rattern, was zu häufigen und kostspieligen Werkzeugbrüchen führt.
Produktionsmetrik |
Mehrachsiges Fräsen |
CNC-Drehen (Drehmaschinen) |
|---|---|---|
Schneidaktion |
Unterbrochen (hoher Thermoschock) |
Kontinuierlich (stabiler Werkzeugverschleiß) |
Komplexität des Setups |
Hoch (erfordert häufig kundenspezifische Vorrichtungen) |
Niedrig (Standard-Spannzangen/Futter) |
Typischer Stundensatz |
80 $ - 200 $+ |
50 bis 80 US-Dollar |
Konzentrizitätskontrolle |
Anfällig für Stapelfehler bei mehreren Setups |
Hervorragende natürliche Rundlaufgenauigkeit in einem Aufbau |
Die finanziellen Vorteile des Drehens reichen weit über die Maschinenwerkstatt hinaus. Präzisionsdreharbeiten haben direkten Einfluss auf die Rentabilität des endgültigen Spritzgussprozesses. Eine glattere Oberflächenbeschaffenheit, die direkt nach der Drehmaschine erreicht wird, reduziert die mechanische Reibung. Durch Drehen können routinemäßig außergewöhnliche Ra-Werte erzielt werden, ohne dass ein sekundäres Rundschleifen erforderlich ist.
Dieses makellose Finish wirkt sich auf die Auswurfmechanik des Kunststoffteils aus. Glattere Kernstifte sorgen für einen nahtlosen Teileauswurf, wodurch die Fehlerquote, das Anhaften von Kunststoff und der Gesamtausschuss drastisch reduziert werden. Jedes eingesparte Teil steigert direkt Ihren Ertrag.
Darüber hinaus ermöglichen präzisionsgedrehte Kernstifte hochpräzise interne Kühlkanäle. Abkühlphasen machen häufig über 50 % eines Spritzgießzyklus aus. Wenn es einem Kühlkanal an Konzentrizität mangelt, variiert die Wandstärke des Stifts. Unebene Wände verursachen heiße Stellen und zwingen den Bediener dazu, die Abkühlzeiten zu verlängern. Eine engere Konzentrizität, die auf einer Drehmaschine erreicht wird, maximiert die Wärmeübertragung. Diese Optimierung verkürzt direkt die Zykluszeit und erhöht Ihre Teileausbeute pro Stunde.
Schließlich garantiert eine hohe Wiederholgenauigkeit die Austauschbarkeit der Komponenten. Fortschrittliche Drehzentren kontrollieren Abweichungen im Submikrometerbereich. Wenn ein Auswerferstift während eines Hochvolumenlaufs verschleißt, können Techniker innerhalb von Minuten einen Ersatzstift austauschen, ohne dass eine manuelle Anpassung erforderlich ist. Diese Plug-and-Play-Austauschbarkeit verhindert teure Produktionsausfälle und hält Spritzgießmaschinen am Laufen.
Übernahme strategischer Design for Manufacturability (DFM)-Prinzipien für CNC-Drehmaschinen im Präzisionsformenbau verändern die Herangehensweise von Ingenieuren an die Teilegeometrie grundlegend. Bis zu 85 % der Kosten eines Bauteils werden während der CAD-Phase festgelegt. Sie können enorme Einsparungen erzielen, indem Sie Teile speziell für das Drehen konstruieren.
Befolgen Sie diese wesentlichen DFM-Regeln, um Ihre Formkomponenten zu optimieren:
Optimierung der Rohlingsgröße: Berücksichtigen Sie immer die Rohlingsgröße richtig. Wählen Sie einen Rohmaterialdurchmesser, der möglichst nahe am maximalen Teiledurchmesser liegt. Dieser einfache Schritt minimiert die Materialverschwendung, verkürzt die Schruppzeit drastisch und begrenzt den Maschinenverschleiß.
Toleranzdisziplin: Übermäßige Toleranz zerstört Gewinnmargen. Geben Sie nur extreme Toleranzen (z. B. ±0,005 mm) für kritische Passflächen oder Absperrungen an. Die Standardtoleranzen (±0,125 mm) in nichtfunktionalen Bereichen reduzieren unnötige Bearbeitungszeit und Inspektionsengpässe.
Seitenverhältnisse und dünne Wände: Ingenieure müssen sich mit den Risiken einer Werkzeugablenkung befassen. Schlanke Kernstifte vibrieren bei schweren Schnitten leicht. Designrichtlinien müssen maximale Längen-Durchmesser-Verhältnisse vorschreiben, um Rattern zu vermeiden. Wenn weiterhin lange Seitenverhältnisse erforderlich sind, fordern Sie in Ihren Fertigungshinweisen eindeutig die Verwendung von Reitstöcken oder Lünetten auf.
Interne Geometrie: Vermeiden Sie unbedingt die Angabe scharfer Innenecken. Scharfe Ecken erfordern zerbrechliche Spezialwerkzeuge oder langsame sekundäre Erodierprozesse. Gestalten Sie stattdessen jede Innenstufe mit einem Radius. Stellen Sie sicher, dass dieser Radius mindestens den standardmäßigen Werkzeugschneidenradien entspricht, damit Standardeinsätze sauber durch die Geometrie fließen können.
Nicht alle Drehmaschinen bewältigen Formenbautoleranzen effektiv. Wenn Sie Ihre Werkstatt prüfen oder einen neuen Fertigungspartner evaluieren, müssen Sie nach spezifischen, auf Präzisionswerkzeuge zugeschnittenen Ausrüstungsmöglichkeiten Ausschau halten.
Bewerten Sie zunächst die Spindeldrehzahl und die Präzisionsbeschränkungen. Miniaturisierte Formkomponenten wie Mikro-Angussbuchsen oder winzige Auswerferstifte erfordern außergewöhnlich hohe Spindelgeschwindigkeiten. Sie müssen bei kleinen Durchmessern die richtige Oberflächenlänge in Fuß pro Minute (SFM) einhalten, um einen sauberen Schnitt zu erzielen. Bewerten Sie Maschinen, die mehr als 10.000 U/min erreichen und gleichzeitig absolute thermische Stabilität gewährleisten können. Spindelkühler sind hier zwingend erforderlich, um eine thermische Ausdehnung bei langen Laufzeiten zu verhindern.
Bewerten Sie als Nächstes die Automatisierungsbereitschaft. Formenbauer produzieren häufig große Mengen standardisierter Stifte und Buchsen. Suchen Sie nach einer Integration mit Stangenladern oder Roboter-Teilefängern. Durch die Einführung einer „lights-out“-Fertigung werden feste Arbeitskosten in hochgradig skalierbare Gewinnspannen umgewandelt. Maschinen, die über Nacht ohne fremde Hilfe laufen, liefern den höchstmöglichen ROI.
Überprüfen Sie abschließend die Steifigkeit der Maschine beim Hartdrehen. Der Wegfall des Nachschleifens durch Wärmebehandlung bedeutet eine enorme Kosteneinsparung. Das Schneiden von vorgehärteten Werkzeugstählen (45–60 HRC) erfordert jedoch eine enorme strukturelle Stabilität. Wählen Sie für diese Aufgaben Hochleistungs-Kastendrehmaschinen gegenüber Drehmaschinen mit Linearführung. Kastenführungen dämpfen Vibrationen deutlich besser und sorgen so für enge Toleranzen und makellose Oberflächen auch bei hohem Schnittdruck.
Der Einsatz einer CNC-Drehmaschine für geeignete Formkomponenten ist nicht nur eine Routing-Entscheidung; Es handelt sich um eine wichtige strategische Kostendämpfungsmaßnahme. Das Drehen verschiebt anspruchsvolle Arbeiten von teuren Fräsengpässen, eliminiert sekundäre Schleifprozesse und verkürzt die Durchlaufzeiten drastisch. Durch die Umstellung auf kontinuierliches Schneiden gegenüber unterbrochenem Fräsen senken Betriebe ihre Werkzeugkosten und verbessern ihren Gesamtdurchsatz.
Wir empfehlen Beschaffungs- und Konstruktionsteams, ihre aktuellen Formenkonstruktionen sofort zu prüfen. Identifizieren Sie großvolumige symmetrische Komponenten in Ihren Baugruppen. Fordern Sie von Ihren Fertigungspartnern detaillierte Zeitstudien an, in denen die Kosten für mehrachsiges Fräsen mit denen für Dreharbeiten verglichen werden.
Werden Sie noch heute aktiv, indem Sie ein CAD-Modell für eine umfassende DFM-Überprüfung einreichen. Entdecken Sie die genauen Kosteneinsparungen, die Ihr Betrieb durch spezielle Präzisionsdrehvorgänge erzielen kann.
A: Für äußere zylindrische Merkmale und bestimmte Hartdrehanwendungen, ja. Hartdrehen kann häufig das Rundschleifen und Drahterodieren ersetzen und so die Durchlaufzeiten drastisch verkürzen. Für die Bearbeitung tiefer, scharfkantiger Hohlräume und komplizierter blinder Merkmale, auf die rotierende Werkzeuge physisch keinen Zugriff haben, bleibt EDM jedoch unbedingt erforderlich.
A: Für Prototypen oder Kleinserien (unter 10.000 Zyklen) ist Aluminium (wie 6061 oder 7075) gut bearbeitbar und kostengünstig. Für die Massenproduktion bieten vorgehärtete Stähle wie P20 ein gutes Gleichgewicht zwischen Bearbeitbarkeit und Haltbarkeit, während H13 härter ist und steifere Maschineneinstellungen erfordert.
A: Standardmäßige 2-Achsen-CNC-Drehmaschinen haben im Vergleich zu 3-Achsen-Fräsmaschinen (60–100 US-Dollar/Std.) und 5-Achsen-Fräsmaschinen (120–200 US-Dollar/Std.) in der Regel niedrigere Stundensätze (50–80 US-Dollar/Std.). Die Konstruktion axialsymmetrischer Teile speziell für die Drehmaschine ist eine bewährte Strategie zur Kostensenkung.
A: High-End-Präzisionsdrehzentren können unter kontrollierten thermischen Bedingungen konstant Toleranzen von ±0,005 mm (oder etwa 0,0002 Zoll) einhalten. Diese Präzision erfüllt die hohen Anforderungen an Spritzgussformabschlüsse und Schiebepassungen, ohne dass ein Nachschleifen erforderlich ist.


