

Просмотры: 0 Автор: Редактор сайта Время публикации: 1 мая 2026 г. Происхождение: Сайт


Изготовление прецизионных пресс-форм традиционно зависит от высококвалифицированной рабочей силы, а также от дорогостоящих многокоординатных фрезерных центров или электроэрозионного оборудования. Использование по умолчанию 5-осевых фрезерных станков для всех компонентов искусственно увеличивает ваши расходы на оснастку. Производители часто упускают из виду особую эффективность токарной обработки цилиндрических деталей пресс-форм. Этот надзор приводит к ненужным затратам машино-часов и значительному увеличению сроков выполнения заказов.
Интеграция высокоточного Токарный станок с ЧПУ для осесимметричных деталей пресс-формы значительно снижает почасовую производительность обработки. Это также значительно сокращает время установки стержневых штифтов, выталкивающих втулок и литниковых втулок. Оценивая стратегию маршрутизации вашего цеха, вы можете обнаружить огромную скрытую экономию, не жертвуя при этом качеством компонентов.
В этой статье представлены технические и финансовые основы для лиц, принимающих решения в сфере производства. Вы узнаете, как изменение геометрии ротационной формы влияет на производственные затраты, выход материала и эффективность последующего цикла впрыска.
Более низкая почасовая оплата станка. Токарные станки с ЧПУ обычно работают со значительно более низкими почасовыми затратами по сравнению с 4- или 5-осевыми фрезерными станками, что обеспечивает немедленную экономию затрат на симметричные детали.
Ускоренное время выполнения заказа: переход от традиционного шлифования или электроэрозионной обработки к усовершенствованной токарной обработке с ЧПУ может сократить время изготовления компонентов с недель до дней, достигая допусков до ±0,005 мм.
Эффективность последующей обработки: превосходное качество поверхности, полученное в результате токарной обработки, устраняет необходимость вторичной полировки и улучшает отделение литьевой формы, оптимизируя время конечного цикла.
Стратегический DFM: до 85% стоимости компонента пресс-формы фиксируется во время проектирования; оптимизация геометрии специально для токарных операций является наиболее эффективной стратегией снижения затрат.
Правильное распределение машинного времени остается одним из наиболее важных решений по маршрутизации в литейном цехе. Многие предприятия слепо отправляют каждую деталь пресс-формы в многоосные обрабатывающие центры. Этот подход игнорирует присущую ему финансовую неэффективность резки осесимметричных деталей на высокотехнологичных фрезерных станках.
Стандартный 3- или 5-осевой фрезерный станок имеет почасовую ставку, часто варьирующуюся от 80 до более 200 долларов. Эти машины требуют интенсивного программирования, сложных магазинов инструментов и высококвалифицированных операторов. Напротив, стандартные токарные центры с ЧПУ работают со значительно более низкими базовыми затратами. Почасовая ставка токарных станков часто составляет от 50 до 80 долларов. Перенос вращающихся деталей из фрезерных центров премиум-класса мгновенно сокращает ваши базовые производственные затраты.
Чтобы максимизировать окупаемость инвестиций (ROI), вы должны определить, какие именно компоненты должны быть установлены на токарном станке. Идеальные целевые применения пресс-форм включают в себя:
Основные контакты
Выбрасывающие штифты и втулки
Направляющие стойки и втулки
Круглые вставки для полости
Втулки литника
Современное оборудование дает еще одно важное финансовое преимущество: возможность «точного фрезерования». Усовершенствованные токарные станки с ЧПУ оснащены приводным инструментом, позволяющим консолидировать операции. Раньше станок вытачивал стержень на токарном станке, а затем перемещал его на фрезу, чтобы вырезать плоскую поверхность, препятствующую вращению, или сложный канал охлаждения. Приводной инструмент обрабатывает эти смещенные от центра элементы за одну установку. Объединение этих шагов значительно снижает затраты на приспособления, устраняет время вторичной очереди и предотвращает человеческие ошибки во время передачи деталей.
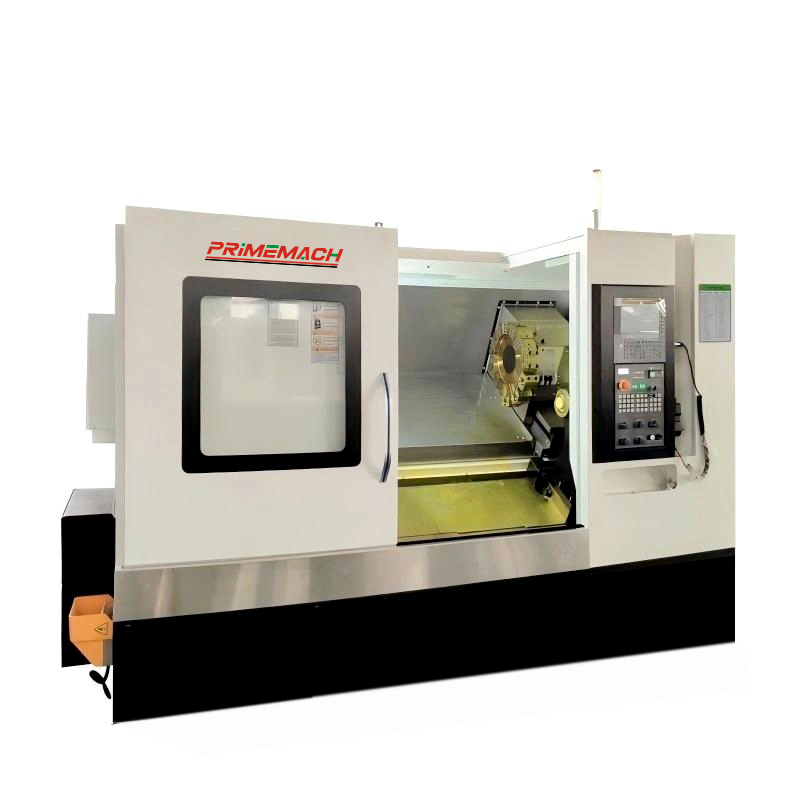
Физическая механика точения обеспечивает явные преимущества в затратах по сравнению с фрезерованием. Сокращение времени цикла представляет собой наиболее непосредственную выгоду. При оценке скорости съема материала (MRR) для цилиндрической геометрии точение значительно превосходит фрезерование. Токарные станки удаляют сыпучий материал посредством непрерывной резки. Инструмент постоянно находится в контакте с вращающейся заготовкой. Фрезерование основано на прерывистом резании, при котором отдельные канавки многократно ударяются о материал и выходят наружу. Непрерывная резка по своей сути удаляет материал быстрее и плавнее.
Минимизация настройки также снижает прямые затраты на рабочую силу. Зажим цилиндрической заготовки на токарном станке занимает секунды при использовании стандартного трехкулачкового патрона или цанговой системы. Для крепления одной и той же круглой заготовки к станине мельницы часто требуются специальные мягкие губки, V-образные блоки или сложные зажимные системы. Сокращение количества этих установок сводит к минимуму дорогостоящие трудозатраты. Меньшее количество наладок также устраняет ошибки укладки допусков, гарантируя, что деталь останется концентрической от начала до конца.
Долговечность инструмента представляет собой еще одну важную переменную затрат, особенно при обработке твердых металлов. Производители пресс-форм часто работают с прочными материалами, такими как инструментальная сталь H13, предварительно закаленная сталь P20 или бериллиевая медь.
Пластины токарного станка обеспечивают постоянное зацепление во время резания. Эта стабильность распределяет тепло непосредственно на стружку, а не на кромку инструмента. Вы получаете предсказуемый износ инструмента и существенно снижаете затраты на расходные материалы. И наоборот, концевые фрезы при обработке глубоких полостей страдают от переменной нагрузки на стружку, термического удара и вибрации, что приводит к частым и дорогостоящим поломкам инструмента.
Метрика производства |
Многоосевое фрезерование |
Токарная обработка с ЧПУ (токарные станки) |
|---|---|---|
Режущее действие |
Прерывистый (сильный термический удар) |
Непрерывный (стабильный износ инструмента) |
Сложность настройки |
Высокий (часто требует нестандартных приспособлений) |
Низкая (стандартные цанги/патроны) |
Типичная почасовая ставка |
$80–$200+ |
50–80 долларов США |
Контроль концентричности |
Склонен к ошибкам при суммировании нескольких настроек. |
Превосходная естественная концентричность в одной установке |
Финансовые выгоды от токарной обработки выходят далеко за рамки механического цеха. Прецизионные токарные работы напрямую влияют на рентабельность конечного процесса литья под давлением. Более гладкая поверхность, получаемая непосредственно на токарном станке, снижает механическое трение. Токарная обработка позволяет легко достичь исключительных значений Ra без необходимости вторичного круглого шлифования.
Эта безупречная отделка влияет на механику извлечения пластиковой детали. Более гладкие штифты обеспечивают плавный выброс деталей, что значительно снижает процент дефектов, прилипания пластика и общего количества отходов. Каждая сохраненная часть напрямую увеличивает ваш урожай.
Кроме того, прецизионные стержни позволяют создавать высокоточные внутренние каналы охлаждения. Фазы охлаждения часто составляют более 50% цикла литья под давлением. Если охлаждающий канал не концентричен, толщина стенки штифта варьируется. Неровные стены приводят к появлению горячих точек, что вынуждает операторов увеличивать время охлаждения. Более плотная концентричность, достигнутая на токарном станке, максимизирует теплопередачу. Эта оптимизация напрямую сокращает время цикла, увеличивая производительность деталей в час.
Наконец, высокая повторяемость гарантирует взаимозаменяемость компонентов. Усовершенствованные токарные центры контролируют отклонения до субмикронного уровня. Когда штифт выталкивателя изнашивается во время работы в больших объемах, технические специалисты могут заменить штифт на замену за считанные минуты без индивидуальной подгонки вручную. Такая взаимозаменяемость по принципу «включай и работай» предотвращает дорогостоящие простои производства и обеспечивает бесперебойную работу термопластавтоматов.
Принятие принципов стратегического проектирования для технологичности (DFM) для Токарные станки с ЧПУ для прецизионного изготовления пресс-форм фундаментально меняют подход инженеров к геометрии деталей. До 85% стоимости компонента фиксируется на этапе CAD. Вы можете добиться значительной экономии, разрабатывая детали специально для токарной обработки.
Следуйте этим основным правилам DFM, чтобы оптимизировать компоненты пресс-формы:
Оптимизация размера заготовки: Всегда правильно учитывайте размер необработанной заготовки. Выбирайте диаметр необработанного прутка, максимально приближенный к максимальному диаметру детали. Этот простой шаг сводит к минимуму потери материала, значительно сокращает время черновой обработки и ограничивает износ станка.
Дисциплина толерантности: чрезмерная толерантность уничтожает прибыль. Указывайте только крайние допуски (например, ±0,005 мм) на критических сопрягаемых поверхностях или запорных устройствах. Использование стандартных допусков (±0,125 мм) на нефункциональных участках сокращает ненужное время обработки и сокращает количество узких мест при проверке.
Соотношение сторон и тонкие стенки. Инженеры должны учитывать риски отклонения инструмента. Тонкие штифты с сердечником легко вибрируют при тяжелых резах. Рекомендации по проектированию должны диктовать максимальное соотношение длины и диаметра, чтобы избежать вибрации. Если большие соотношения сторон все еще необходимы, в своих производственных примечаниях обязательно укажите использование задних бабок или люнетов.
Внутренняя геометрия: любой ценой избегайте указания острых внутренних углов. Острые углы требуют хрупких специализированных инструментов или медленных вторичных процессов электроэрозионной обработки. Вместо этого спроектируйте каждый внутренний шаг с радиусом. Убедитесь, что этот радиус, по крайней мере, соответствует стандартным радиусам вершины инструмента, что позволяет стандартным пластинам плавно проходить через геометрию.
Не все токарные станки эффективно справляются с допусками изготовления пресс-форм. При аудите вашего цеха или оценке нового партнера-производителя вы должны искать конкретные возможности оборудования, адаптированные к прецизионным инструментам.
Сначала оцените скорость вращения шпинделя и ограничения точности. Миниатюрные компоненты пресс-формы, такие как втулки микролитников или крошечные выталкиватели, требуют исключительно высоких скоростей шпинделя. Вы должны поддерживать правильную поверхность в футах в минуту (SFM) на небольших диаметрах, чтобы добиться чистого реза. Оцените машины, способные развивать скорость более 10 000 об/мин при сохранении абсолютной термической стабильности. Чиллеры шпинделя здесь становятся обязательными для предотвращения теплового расширения во время длительных пробегов.
Далее оцените готовность автоматизации. Производители пресс-форм часто производят большие объемы стандартизированных штифтов и втулок. Ищите интеграцию с устройствами подачи прутка или роботизированными уловителями деталей. Внедрение производства без освещения превращает фиксированные затраты на рабочую силу в масштабируемую прибыль. Машины, работающие всю ночь без посторонней помощи, обеспечивают максимально возможную рентабельность инвестиций.
Наконец, проверьте жесткость машины на предмет жесткого поворота. Отказ от измельчения после термообработки означает огромную экономию средств. Однако резка предварительно закаленных инструментальных сталей (45-60 HRC) требует огромной структурной стабильности. Для этих задач выберите мощные токарные станки с коробчатыми направляющими, а не токарные станки с линейными направляющими. Направляющие коробчатого типа значительно лучше гасят вибрации, обеспечивая жесткие допуски и безупречную обработку даже при высоких нагрузках резания.
Использование токарного станка с ЧПУ для изготовления соответствующих компонентов пресс-формы — это не просто решение по маршрутизации; это жизненно важная стратегическая мера по сдерживанию расходов. Смена смен, требующих работы, позволяет избежать дорогостоящих узких мест фрезерования, исключает вторичные процессы шлифования и значительно сокращает время выполнения заказов. Выбирая непрерывное резание вместо прерывистого фрезерования, цеха снижают затраты на оснастку и повышают общую производительность.
Мы советуем командам по закупкам и инженерам немедленно провести проверку текущих конструкций пресс-форм. Выявляйте в сборках крупные симметричные компоненты. Запросите у своих партнеров-производителей подробные временные исследования, сравнивающие затраты на многоосное фрезерование и токарную обработку.
Примите меры сегодня, отправив модель CAD на всестороннюю проверку DFM. Узнайте точную экономию средств, которую может достичь ваше предприятие благодаря специализированным токарным операциям.
О: Да, для внешних цилиндрических деталей и некоторых операций твёрдой обработки. Твердое точение часто может заменить круглое шлифование и электроэрозионную обработку, что значительно сокращает время выполнения заказа. Тем не менее, электроэрозионная обработка по-прежнему абсолютно необходима для обработки глубоких полостей с острыми углами и сложных слепых элементов, к которым вращающиеся инструменты физически не могут получить доступ.
Ответ: Для прототипов или небольших серий (менее 10 000 циклов) алюминий (например, 6061 или 7075) хорошо поддается механической обработке и экономически эффективен. Для крупносерийного производства предварительно закаленные стали, такие как P20, обеспечивают хороший баланс обрабатываемости и долговечности, тогда как H13 тверже и требует более жестких настроек станка.
Ответ: Стандартные 2-осевые токарные станки с ЧПУ обычно имеют более низкую почасовую производительность (50–80 долларов США в час) по сравнению с 3-осными фрезерными станками (60–100 долларов США в час) и 5-осевыми станками (120–200 долларов США в час). Разработка осесимметричных деталей специально для токарных станков является проверенной стратегией снижения затрат.
Ответ: Высокопроизводительные прецизионные токарные центры могут стабильно поддерживать допуски ±0,005 мм (или примерно 0,0002 дюйма) в контролируемых температурных условиях. Такая точность соответствует строгим требованиям к запорным устройствам для литьевых форм и скользящей посадке без необходимости вторичного шлифования.


