

Visualizações: 0 Autor: Editor do site Horário de publicação: 05/08/2026 Origem: Site


Na fabricação aeroespacial, o desvio absoluto em peças rotativas de alta velocidade leva a vibrações catastróficas. Você observa desgaste acelerado e rejeição imediata de peças ao usinar eixos de turbinas e rotores de compressores críticos. A segurança de voo depende inteiramente da eliminação desses desequilíbrios dinâmicos no início do processo de fabricação.
As escolhas de ferramentas e rotinas de configuração certamente desempenham um papel na qualidade da peça. No entanto, a conformidade consistente com o Dimensionamento e Tolerância Geométrica (GD&T) no nível do mícron começa fundamentalmente em outro lugar. Isso decorre diretamente da rigidez estrutural inerente e da precisão básica do fuso da máquina-ferramenta. Uma configuração perfeita não pode consertar um fuso fraco.
Os fabricantes muitas vezes precisam atualizar as capacidades de torneamento para atender aos rígidos padrões AS9100. Avaliando um O Torno CNC exige que você olhe muito além das especificações brilhantes do folheto. Você aprenderá como examinar adequadamente a estabilidade térmica, a integração de fixação e o desempenho do contraponto. Exploraremos exatamente como a arquitetura do fuso evita a deflexão e elimina o empilhamento de tolerâncias.
O controle total de desvio em aplicações aeroespaciais depende muito da arquitetura do fuso e da compensação térmica de um torno CNC de precisão.
A usinagem de componentes rotativos longos e de alta relação L/D determina a necessidade de um torno CNC com cabeçote móvel para evitar deflexão e empilhamento de tolerância.
A avaliação de aquisições deve exigir cortes de testes fornecidos pelo fornecedor, dados verificáveis de CPK (Índice de Capacidade de Processo) e validação CMM (Máquina de Medição de Coordenadas) para comprovar garantias de esgotamento.
Realidades operacionais – como mandrilamento da mandíbula do mandril, pressão da ferramenta e alívio de tensão do material – devem estar alinhadas com a precisão da linha de base da máquina para eliminar refugos.
Compreender as definições estritas do GD&T separa as peças aceitáveis das sucatas. Devemos diferenciar claramente entre Circular Runout (2D) e Total Runout (3D). O desvio circular mede variações em uma única fatia transversal de um cilindro. O desvio total avalia toda a superfície cilíndrica simultaneamente ao longo do eixo. As peças rotativas aeroespaciais exigem conformidade rigorosa com a leitura total do indicador (TIR). Você deve controlar toda a geometria da superfície para evitar vibrações destrutivas em altas RPMs operacionais.
O empilhamento de tolerância devido ao desvio descontrolado leva diretamente ao desequilíbrio dinâmico. O deslocamento de massa do verdadeiro centro de rotação gera forças centrífugas severas. Essas forças aumentam agressivamente à medida que as velocidades de rotação aumentam. Este desequilíbrio dinâmico destrói ligas de alto valor como Inconel e Titânio. O descarte desses materiais exóticos interrompe instantaneamente os cronogramas de produção. Mais importante ainda, voar com componentes rotativos comprometidos ameaça a segurança absoluta do voo.
Você precisa de critérios de sucesso altamente rigorosos para validar componentes aeroespaciais. As especificações TIR da peça final geralmente exigem tolerâncias menores que 0,005 mm (0,0002'). Acertar essa marca diretamente na máquina economiza um tempo significativo. Isso evita que você dependa de operações de retificação secundária caras e demoradas. Uma plataforma rígida da máquina atinge essa capacidade básica naturalmente.
As escolhas inerentes ao projeto da máquina impactam diretamente o controle de desvio a longo prazo. Integrando um O torno CNC de precisão é essencial para a fabricação aeroespacial. Você não pode confiar apenas no software para consertar fundações mecânicas deficientes. A verdadeira precisão começa no fuso.
A avaliação do projeto do fuso e dos rolamentos requer um exame técnico profundo. Rolamentos de contato angular de ultraprecisão formam o coração de um fuso capaz. Você deve diferenciar entre especificações de desvio dinâmicas e estáticas. Uma máquina pode mostrar desvio estático zero durante um teste manual do comparador. No entanto, sob altas RPM, as forças centrífugas revelam desvio dinâmico. Capacidades robustas de amortecimento de vibrações dentro da carcaça do fuso neutralizam essas mudanças dinâmicas.
A estabilidade térmica desempenha um papel importante na manutenção da concentricidade. Longos ciclos de giro aeroespacial geram intenso atrito e calor. Este calor faz com que a fundição do fuso cresça linearmente. Os sistemas de compensação de deslocamento térmico monitoram constantemente esses gradientes de temperatura. Eles ajustam dinamicamente as posições dos eixos para manter a ferramenta perfeitamente alinhada com a linha central do fuso.
A rigidez estrutural determina como a máquina lida com forças de corte agressivas. Comparamos constantemente os projetos Box Way e Linear Guide. Guias lineares oferecem velocidades de deslocamento rápidas. As formas em caixa oferecem grande amortecimento de vibrações por meio de amplo contato com a superfície. Ao tornear ligas aeroespaciais, a alta pressão da ferramenta induz facilmente a deflexão. Esta deflexão cria desvio artificial. As máquinas box way resistem melhor a essa pressão durante desbaste pesado.
Avalie cuidadosamente os arranjos de rolamentos e as especificações de pré-carga.
Exija medições TIR estáticas diretamente na ponta do fuso.
Exigir validação TIR dinâmica no RPM operacional máximo.
Verifique a presença de camisas de resfriamento integradas para regulação térmica.
Verifique a geometria da peça fundida para obter uma absorção ideal de vibração.
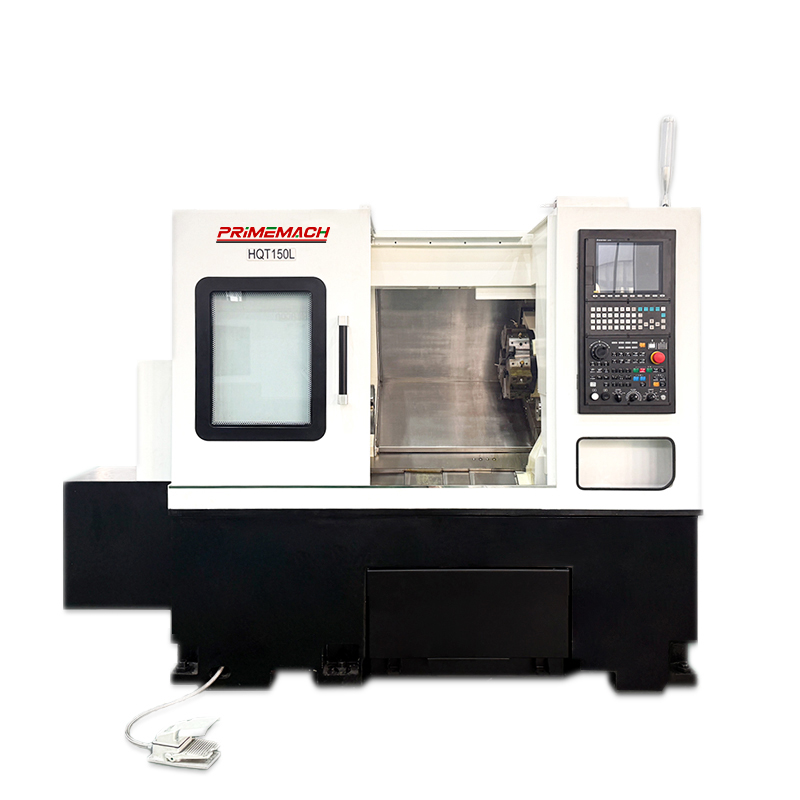
A geometria da usinagem determina os requisitos do seu equipamento. Os eixos aeroespaciais rotativos freqüentemente excedem uma relação comprimento-diâmetro (L/D) de 3:1. Você simplesmente não pode usiná-los com precisão em tornos de mandril padrão. A extremidade não suportada da peça se curvará para longe da ferramenta de corte. Você absolutamente precisa de um Torno CNC com cabeçote móvel para ancorar a peça de trabalho com segurança.
Os contrapontos programáveis proporcionam estabilidade essencial para eixos delgados. Você pode escolher entre sistemas de contraponto hidráulicos e servo-acionados. As opções servoacionadas fornecem controle de empuxo preciso e altamente repetível. Você deve apoiar a peça de trabalho sem aplicar pressão axial excessiva. Muita pressão curva o eixo artificialmente. Pouca pressão permite vibração e vibração harmônica.
A seleção do centro ativo é igualmente crítica para a mitigação do desvio. Você deve combinar as especificações de desvio central ativo com o fuso principal. Um centro abaixo do padrão transfere seu próprio desvio diretamente para a geometria da peça. Rolamentos de alta precisão dentro do centro ativo garantem que a extremidade do contraponto gire perfeitamente.
Você enfrenta uma decisão comum entre especificar um subfuso ou um contraponto. A decisão afeta o roteamento do processo e a rigidez estrutural.
Foco em recursos |
Aplicação de contraponto |
Aplicação de Subfuso |
|---|---|---|
Vantagem Primária |
Rigidez máxima para eixos longos |
Transferência de peças multitarefa e automatizada |
Limite da relação L/D |
Lida facilmente com proporções > 3:1 |
Melhor para proporções <3:1 (peças de mandril) |
Controle de Impulso |
Servo impulso programável |
Dependente da força de aperto do mandril |
Risco de esgotamento |
Dependência de qualidade do centro ao vivo |
Erros de sincronização do fuso |
Caso de uso aeroespacial |
Eixos de turbina, suportes de trem de pouso |
Válvulas, flanges, anéis de rolamento curtos |
Um fuso perfeito ainda pode produzir desvios severos. A fixação comprometida é geralmente a principal culpada. Esses riscos de implementação destroem a precisão inerente da sua máquina-ferramenta. Você deve tratar o mandril e a ferramenta de corte como extensões diretas do fuso.
A seleção do mandril e da pinça impulsiona a concentricidade da peça final. Os mandris padrão de 3 mandíbulas geralmente esmagam anéis aeroespaciais de paredes finas. Eles causam distorção de aderência significativa que imita o desvio após o lançamento. Você deve fazer a transição para mandris de diafragma de alta precisão. Os sistemas de pinças de precisão também ajudam a eliminar pontos de pressão localizados em componentes delicados.
A preparação da mandíbula macia exige procedimentos operacionais padrão rigorosos. Você não pode simplesmente furar as mandíbulas livremente. Você deve perfurar mandíbulas macias sob pressão de fixação ativa. Este procedimento utiliza um anel de mandrilamento de precisão. Ele combina perfeitamente a geometria final da mandíbula com a rotação real do fuso sob carga.
Instale as garras macias não cortadas no mandril mestre.
Prenda as mandíbulas firmemente em um anel de mandrilamento de precisão.
Usine as faces de fixação no diâmetro exato da sua peça de trabalho.
Remova o anel e limpe todas as superfícies para eliminar microchips.
Prenda a peça aeroespacial real e verifique o desvio inicial com um relógio comparador.
As estratégias das ferramentas de corte também influenciam o desvio aparente. Selecione geometrias de pastilhas positivas sempre que possível. Eles minimizam as forças de corte radiais durante o passe. Forças radiais elevadas empurram a peça para fora do centro, criando um perfil cônico ou excêntrico. Gerencie o desgaste da ferramenta com diligência. Ferramentas cegas aumentam exponencialmente o impulso radial.
As equipes de compras devem adotar uma estratégia de avaliação orientada por evidências. Você deve ir muito além das afirmações de marketing padrão. Solicitar dados verificáveis protege seu investimento. Você precisa de provas absolutas antes de aprovar qualquer despesa de capital.
O Procedimento de Teste de Aceitação (ATP) constitui sua proteção mais forte. Exigir um teste de escoamento superficial em uma parte aeroespacial representativa. Forneça seu próprio material especificado, como Ti-6Al-4V ou Inconel 718. O fornecedor deve usinar esta peça mantendo suas tolerâncias TIR exatas. Isto comprova a verdadeira capacidade de corte da máquina em condições reais.
Estudos de capacidade revelam a consistência da máquina-ferramenta. Solicite dados de Cp e Cpk diretamente do teste de escoamento. Você deve provar que a máquina mantém tolerâncias de desvio em um lote contínuo. Uma única “parte dourada” não prova nada sobre estabilidade térmica ou repetibilidade a longo prazo. Você deseja um valor de Cpk maior que 1,33 para dimensões aeroespaciais críticas.
O suporte pós-venda garante sucesso a longo prazo. Avalie o acordo de nível de serviço (SLA) do fornecedor para realinhamento de geometria. Pergunte sobre o cronograma de calibração do laser e teste da barra esférica. As fundações da máquina assentam com o tempo. Os fusos sofrem impactos acidentais. A calibração de rotina mantém as capacidades originais de desvio durante todo o ciclo de vida da máquina.
O controle de runout na fabricação aeroespacial representa um desafio sistêmico complexo. Você resolve isso combinando procedimentos operacionais rigorosos com uma plataforma de máquina altamente rígida e termicamente estável. A precisão começa no fuso e se estende pelo contraponto, fixação e ferramentas.
Trate a rigidez básica da máquina como a base para a conformidade com GD&T em nível mícron.
Controle ativamente o deslocamento térmico para manter a concentricidade durante ciclos longos.
Apoie firmemente peças com alta relação L/D para eliminar a deflexão da pressão da ferramenta.
Furar mandíbulas macias sob pressão para evitar distorção de aperto.
Exija dados de capacidade contínua (Cpk) em vez de resultados de escoamento de parte única.
Aconselhe suas equipes de engenharia e compras a definirem claramente os requisitos máximos de TIR imediatamente. Calcule suas relações L/D esperadas antes de abordar fornecedores de equipamentos. Use esses dados para solicitar análises de engenharia de aplicação do fornecedor e cortes de testes altamente personalizados.
R: A concentricidade controla estritamente os pontos medianos derivados de um recurso cilíndrico em relação a um eixo de referência. Runout controla as variações reais da superfície durante a rotação completa. O runout é muito mais fácil de medir fisicamente no chão de fábrica. Continua a ser a métrica mais crítica para controlar a vibração dinâmica em componentes aeroespaciais de alta velocidade.
R: O corte prolongado gera imenso calor dentro dos rolamentos do fuso e da fundição. Este calor desloca a linha central do fuso em relação à ferramenta de corte e ao cabeçote móvel. Este desalinhamento introduz erros excêntricos ao longo da peça. Mitigar isso requer compensação térmica de software ativo ou sistemas dedicados de resfriamento de líquido.
R: Sim. Pastilhas de corte cegas aumentam drasticamente as forças radiais de impulso. Isto afasta a peça de trabalho da linha central da ferramenta durante o corte. A deflexão da peça resultante cria erros geométricos que imitam perfeitamente o desvio nos relatórios CMM. Você deve distinguir entre a capacidade inerente da máquina e o gerenciamento básico de consumíveis.


