

Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-08-05 Origine : Site


Dans la fabrication aérospatiale, un voile non atténué dans les pièces en rotation à grande vitesse entraîne des vibrations catastrophiques. Vous constatez une usure accélérée et un rejet immédiat des pièces lors de l’usinage d’arbres de turbine et de rotors de compresseur critiques. La sécurité des vols dépend entièrement de l’élimination de ces déséquilibres dynamiques dès le début du processus de fabrication.
Les choix d'outillage et les routines de configuration jouent certainement un rôle dans la qualité des pièces. Cependant, la conformité cohérente du dimensionnement et du tolérancement géométriques (GD&T) au niveau du micron commence fondamentalement ailleurs. Cela découle directement de la rigidité structurelle inhérente et de la précision de base de la broche de la machine-outil. Une configuration parfaite ne peut pas réparer une broche faible.
Les fabricants doivent souvent améliorer leurs capacités de tournage pour répondre aux normes strictes AS9100. Évaluer un Le tour CNC vous oblige à regarder bien au-delà des spécifications des brochures sur papier glacé. Vous apprendrez à examiner correctement la stabilité thermique, l'intégration des supports de pièce et les performances de la poupée mobile. Nous explorerons exactement comment l'architecture de la broche empêche la déviation et élimine l'empilement des tolérances.
Le contrôle total du faux-rond dans les applications aérospatiales repose en grande partie sur l'architecture de broche et la compensation thermique d'un tour CNC de précision..
L'usinage de composants rotatifs longs et à rapport L/D élevé impose la nécessité d'un tour CNC avec contre-pointe pour éviter la déviation et l'empilement des tolérances.
L'évaluation de l'approvisionnement doit nécessiter des coupes d'essai fournies par le fournisseur, des données CPK (Indice de capacité de processus) vérifiables et une validation CMM (Machine de mesure de coordonnées) pour prouver les garanties de faux-rond.
Les réalités opérationnelles, telles que l'alésage des mâchoires du mandrin, la pression de l'outil et la réduction des contraintes du matériau, doivent s'aligner sur la précision de base de la machine pour éliminer les rebuts.
Comprendre les définitions strictes de GD&T permet de séparer les pièces acceptables des rebuts. Il faut clairement différencier le voile circulaire (2D) et le voile total (3D). Le faux-rond circulaire mesure les variations sur une seule tranche transversale d'un cylindre. Le faux-rond total évalue simultanément toute la surface cylindrique le long de l'axe. Les pièces rotatives de l’aérospatiale exigent une conformité stricte avec la lecture de l’indicateur total (TIR). Vous devez contrôler toute la géométrie de la surface pour éviter les vibrations destructrices à des régimes de fonctionnement élevés.
L'empilement de tolérances dû à un faux-rond incontrôlé conduit directement à un déséquilibre dynamique. Le décalage de masse par rapport au véritable centre de rotation génère des forces centrifuges importantes. Ces forces évoluent de manière agressive à mesure que les vitesses de rotation augmentent. Ce déséquilibre dynamique ruine les alliages de grande valeur comme l'Inconel et le Titane. La mise au rebut de ces matériaux exotiques perturbe instantanément les calendriers de production. Plus important encore, voler avec des composants rotatifs compromis menace la sécurité absolue du vol.
Vous avez besoin de critères de réussite très stricts pour valider les composants aérospatiaux. Les spécifications TIR des pièces finales exigent souvent des tolérances plus strictes que 0,005 mm (0,0002'). Atteindre cette marque directement depuis la machine permet de gagner un temps considérable. Cela vous évite de compter sur des opérations de meulage secondaires coûteuses et longues. Une plate-forme de machine rigide atteint naturellement cette capacité de base.
Les choix inhérents à la conception des machines ont un impact direct sur le contrôle du faux-rond à long terme. Intégrer un La machine de tour CNC de précision est essentielle pour la fabrication aérospatiale. Vous ne pouvez pas compter uniquement sur un logiciel pour réparer de mauvaises fondations mécaniques. La véritable précision commence au niveau de la broche.
L'évaluation de la conception des broches et des roulements nécessite un examen technique approfondi. Les roulements à contact oblique d'ultra-précision constituent le cœur d'une broche performante. Vous devez faire la différence entre les spécifications de faux-rond dynamiques et statiques. Une machine peut afficher un voile statique nul lors d'un test de comparateur manuel. Cependant, à des régimes élevés, les forces centrifuges révèlent un voile dynamique. Des capacités robustes d’amortissement des vibrations à l’intérieur du boîtier de broche neutralisent ces changements dynamiques.
La stabilité thermique joue un rôle majeur dans le maintien de la concentricité. Les longs cycles de tournage dans l’aéronautique génèrent une friction et une chaleur intenses. Cette chaleur provoque une croissance linéaire de la pièce moulée en broche. Les systèmes de compensation des déplacements thermiques surveillent en permanence ces gradients de température. Ils ajustent dynamiquement les positions des axes pour maintenir l'outil parfaitement aligné avec l'axe de la broche.
La rigidité structurelle détermine la manière dont la machine gère les forces de coupe agressives. Nous comparons constamment les conceptions Box Way et Linear Guide. Les guides linéaires offrent des vitesses de déplacement rapides. Les voies en caisson offrent un amortissement massif des vibrations grâce à un contact avec une large surface. Lorsque vous tournez fortement des alliages aérospatiaux, une pression élevée de l'outil induit facilement une déviation. Cette déviation crée un faux-rond artificiel. Les machines à caisson résistent mieux à cette pression lors d'ébauches lourdes.
Évaluez soigneusement les dispositions de roulements et les spécifications de précharge.
Exigez des mesures TIR statiques directement au niveau du nez de broche.
Exiger une validation TIR dynamique au régime de fonctionnement maximum.
Vérifier la présence de chemises de refroidissement intégrées pour la régulation thermique.
Vérifiez la géométrie de coulée pour une absorption optimale des vibrations.
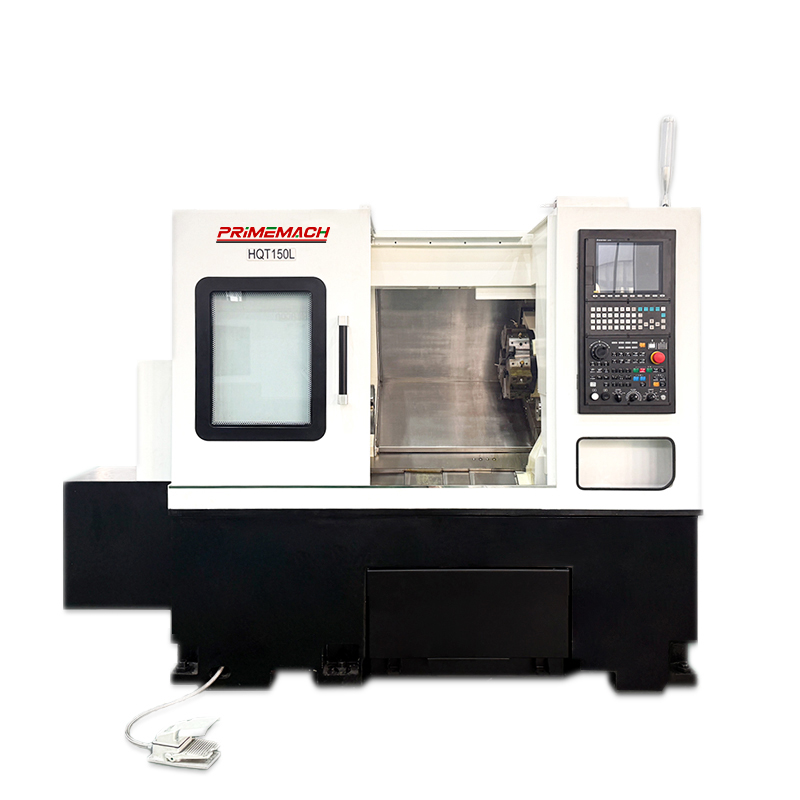
La géométrie d'usinage dicte les exigences de votre équipement. Les arbres aérospatiaux rotatifs dépassent fréquemment un rapport longueur/diamètre (L/D) de 3 : 1. Vous ne pouvez tout simplement pas les usiner avec précision sur des tours à mandrin standard. L'extrémité non soutenue de la pièce s'éloignera de l'outil de coupe. Il vous faut absolument un Tour CNC avec contre-pointe pour ancrer la pièce en toute sécurité.
Les contre-poupées programmables offrent une stabilité essentielle pour les arbres minces. Vous pouvez choisir entre des systèmes de contre-pointe hydrauliques et servomoteurs. Les options servocommandées offrent un contrôle de poussée précis et hautement reproductible. Vous devez soutenir la pièce sans appliquer de pression axiale excessive. Trop de pression incline artificiellement la tige. Trop peu de pression permet des bavardages et des vibrations harmoniques.
La sélection du centre dynamique est également essentielle à l'atténuation du faux-rond. Vous devez faire correspondre les spécifications de faux-rond du centre dynamique à celles de la broche principale. Un centre de qualité inférieure transfère son propre faux-rond directement dans la géométrie de la pièce. Des roulements de haute précision à l'intérieur du centre dynamique garantissent une rotation parfaite de l'extrémité de la poupée mobile.
Vous êtes confronté à une décision commune entre spécifier une contre-broche ou une contre-pointe. La décision a un impact sur le routage de vos processus et la rigidité structurelle.
Focus sur les fonctionnalités |
Application de poupée mobile |
Application de broche secondaire |
|---|---|---|
Avantage principal |
Rigidité maximale pour les arbres longs |
Transfert de pièces multitâche et automatisé |
Limite du rapport L/D |
Gère facilement les ratios > 3:1 |
Idéal pour les ratios < 3:1 (pièces de serrage) |
Contrôle de poussée |
Poussée servo programmable |
Dépend de la force de préhension du mandrin |
Risque d'épuisement |
Dépendance à la qualité du centre de direct |
Erreurs de synchronisation de broche |
Cas d'utilisation aérospatiale |
Arbres de turbine, jambes de force de train d'atterrissage |
Vannes, brides, bagues de roulement courtes |
Une broche impeccable peut néanmoins produire un voile important. Une tenue de travail compromise est généralement le principal coupable. Ces risques de mise en œuvre détruisent la précision inhérente de votre machine-outil. Vous devez considérer le mandrin et l'outil de coupe comme des extensions directes de la broche.
La sélection du mandrin et de la pince détermine la concentricité de la pièce finale. Les mandrins standard à 3 mors écrasent souvent les anneaux aérospatiaux à paroi mince. Ils provoquent une distorsion de préhension importante qui imite le voile lors du relâchement. Vous devez passer à des mandrins à diaphragme de haute précision. Les systèmes de pinces de précision aident également à éliminer les points de pression localisés sur les composants délicats.
La préparation des mâchoires molles exige des procédures opérationnelles standard strictes. Vous ne pouvez pas simplement percer les mâchoires sans serrer. Vous devez percer les mors souples sous une pression de serrage active. Cette procédure utilise une bague d'alésage de précision. Il adapte parfaitement la géométrie finale de la mâchoire à la rotation réelle de la broche sous charge.
Installez les mâchoires souples non coupées sur le mandrin principal.
Serrez fermement les mâchoires sur une bague d'alésage de précision.
Usinez les faces de préhension au diamètre exact de votre pièce.
Retirez la bague et nettoyez toutes les surfaces pour éliminer les micro-éclats.
Fixez la pièce aérospatiale réelle et vérifiez le faux-rond initial avec un indicateur à cadran.
Les stratégies des outils de coupe influencent également le faux-rond apparent. Dans la mesure du possible, sélectionnez des géométries de plaquettes positives. Ils minimisent les forces de coupe radiales lors du passage. Des forces radiales élevées poussent la pièce hors du centre, créant un profil conique ou excentrique. Gérez l’usure des outils avec diligence. Les outils émoussés augmentent la poussée radiale de façon exponentielle.
Les équipes d’approvisionnement doivent adopter une stratégie d’évaluation fondée sur des données probantes. Vous devez aller bien au-delà des allégations marketing standards. Demander des données vérifiables protège votre investissement. Vous avez besoin d’une preuve absolue avant d’approuver toute dépense en capital.
La procédure de test d'acceptation (ATP) constitue votre meilleure garantie. Mandater un test de ruissellement sur une pièce aérospatiale représentative. Fournissez votre propre matériau spécifié, tel que Ti-6Al-4V ou Inconel 718. Le fournisseur doit usiner cette pièce en respectant vos tolérances TIR exactes. Cela prouve la véritable capacité de coupe de la machine dans des conditions réelles.
Les études de capabilité révèlent la cohérence de la machine-outil. Demandez les données Cp et Cpk directement à partir du test de ruissellement. Vous devez prouver que la machine respecte les tolérances de faux-rond sur un lot continu. Une seule « pièce en or » ne prouve rien sur la stabilité thermique ou la répétabilité à long terme. Vous souhaitez une valeur Cpk supérieure à 1,33 pour les dimensions aérospatiales critiques.
Le support après-vente garantit un succès à long terme. Évaluez l'accord de niveau de service (SLA) du fournisseur pour le réalignement de la géométrie. Renseignez-vous sur leur calendrier d’étalonnage laser et de tests de barres à billes. Les fondations des machines s’affaissent avec le temps. Les broches subissent des impacts accidentels. L'étalonnage de routine maintient les capacités de faux-rond d'origine pendant tout le cycle de vie de la machine.
Le contrôle du faux-rond dans la fabrication aérospatiale représente un défi systémique complexe. Vous le résolvez en associant des procédures opérationnelles rigoureuses à une plate-forme de machine très rigide et thermiquement stable. La précision commence au niveau de la broche et s'étend à travers la contre-pointe, le porte-pièce et l'outillage.
Considérez la rigidité de base de la machine comme la base de la conformité GD&T au niveau du micron.
Contrôlez activement le déplacement thermique pour maintenir la concentricité pendant les cycles longs.
Soutenez fermement les pièces à rapport L/D élevé pour éliminer la déviation de la pression de l’outil.
Alésage des mâchoires souples sous pression pour éviter toute distorsion de préhension.
Exigez des données de capacité continue (Cpk) plutôt que des résultats de ruissellement en une seule partie.
Conseillez à vos équipes d’ingénierie et d’approvisionnement de définir clairement et immédiatement les exigences TIR maximales. Calculez vos ratios L/D attendus avant de contacter les fournisseurs d’équipement. Utilisez ces données pour demander des examens techniques d’application aux fournisseurs et des coupes de test hautement personnalisées.
R : La concentricité contrôle strictement les points médians dérivés d'une fonction cylindrique par rapport à un axe de référence. Le runout contrôle les variations réelles de la surface pendant une rotation complète. Le faux-rond est beaucoup plus facile à mesurer physiquement dans l’atelier. Il s’agit de la mesure la plus critique pour contrôler les vibrations dynamiques dans les composants aérospatiaux à grande vitesse.
R : Une coupe prolongée génère une immense chaleur à l’intérieur des roulements de broche et de la pièce moulée. Cette chaleur déplace l'axe de la broche par rapport à l'outil de coupe et à la contre-pointe. Ce désalignement introduit des erreurs excentriques le long de la pièce. Pour atténuer ce phénomène, il faut une compensation thermique logicielle active ou des systèmes de refroidissement de liquide dédiés.
R : Oui. Les plaquettes de coupe émoussées augmentent considérablement les forces de poussée radiales. Cela éloigne la pièce de la ligne centrale de l'outil pendant la coupe. La déviation de la pièce qui en résulte crée des erreurs géométriques qui imitent parfaitement le faux-rond sur les rapports de MMT. Vous devez faire la distinction entre les capacités inhérentes de la machine et la gestion de base des consommables.


