

Просмотры: 0 Автор: Редактор сайта Время публикации: 5 августа 2026 г. Происхождение: Сайт


В аэрокосмической промышленности неконтролируемое биение высокоскоростных вращающихся деталей приводит к катастрофической вибрации. Вы наблюдаете ускоренный износ и немедленный брак деталей при обработке важных валов турбин и роторов компрессоров. Безопасность полета полностью зависит от устранения этих динамических дисбалансов на ранних этапах производственного процесса.
Выбор инструмента и процедуры настройки, безусловно, играют роль в качестве детали. Однако последовательное соблюдение геометрических размеров и допусков (GD&T) на микронном уровне начинается в другом месте. Это напрямую связано с присущей станку жесткостью конструкции и базовой точностью шпинделя. Идеальная настройка не может исправить слабый шпиндель.
Производителям часто необходимо модернизировать токарную обработку, чтобы соответствовать строгим стандартам AS9100. Оценка Токарный станок с ЧПУ требует, чтобы вы смотрели далеко за рамки спецификаций глянцевых брошюр. Вы узнаете, как правильно оценивать термическую стабильность, интеграцию зажимов и производительность задней бабки. Мы рассмотрим, как именно архитектура шпинделя предотвращает прогиб и устраняет наложение допусков.
Полный контроль биения в аэрокосмической отрасли во многом зависит от архитектуры шпинделя и тепловой компенсации прецизионного токарного станка с ЧПУ..
Обработка длинных вращающихся компонентов с высоким соотношением L/D диктует необходимость в токарном станке с ЧПУ с задней бабкой для предотвращения прогиба и наложения допусков.
Оценка закупок должна требовать предоставленных поставщиком контрольных отрезков, поддающихся проверке данных CPK (индекса возможностей процесса) и проверки CMM (координатно-измерительной машины) для подтверждения гарантий биения.
Операционные реалии, такие как растачивание кулачков патрона, давление инструмента и снятие напряжений материала, должны соответствовать базовой точности станка, чтобы исключить брак.
Понимание строгих определений GD&T позволяет отделить приемлемые детали от лома. Мы должны четко различать круговое биение (2D) и полное биение (3D). Круговое биение измеряет изменения в одном срезе цилиндра. Общее биение оценивает всю цилиндрическую поверхность одновременно вдоль оси. Вращающиеся детали аэрокосмической отрасли требуют строгого соблюдения общих показаний индикаторов (TIR). Вы должны контролировать всю геометрию поверхности, чтобы предотвратить разрушительную вибрацию на высоких рабочих оборотах.
Наложение допусков из-за неконтролируемого биения приводит непосредственно к динамическому дисбалансу. Смещение массы от истинного центра вращения создает серьезные центробежные силы. Эти силы активно масштабируются по мере увеличения скорости вращения. Этот динамический дисбаланс разрушает дорогостоящие сплавы, такие как инконель и титан. Утилизация этих экзотических материалов мгновенно нарушает график производства. Что еще более важно, полеты с неисправными вращающимися компонентами угрожают абсолютной безопасности полета.
Для проверки компонентов аэрокосмической отрасли необходимы очень строгие критерии успеха. Спецификации TIR конечной детали часто требуют допусков более 0,005 мм (0,0002 дюйма). Достижение этой отметки непосредственно на станке экономит значительное время. Это избавляет вас от необходимости полагаться на дорогостоящие и трудоемкие операции вторичного шлифования. Жесткая платформа станка естественным образом обеспечивает эту базовую возможность.
Выбор конструкции машины напрямую влияет на долгосрочный контроль биения. Интеграция Прецизионный токарный станок с ЧПУ необходим для аэрокосмического производства. Вы не можете полагаться только на программное обеспечение для ремонта плохого механического фундамента. Настоящая точность начинается со шпинделя.
Оценка конструкции шпинделя и подшипников требует глубокого технического анализа. Сверхточные радиально-упорные подшипники составляют основу мощного шпинделя. Необходимо различать динамические и статические характеристики биения. Во время проверки ручного индикатора машина может показывать нулевое статическое биение. Однако при высоких оборотах центробежные силы приводят к динамическому биению. Надежные возможности гашения вибрации внутри корпуса шпинделя нейтрализуют эти динамические сдвиги.
Термическая стабильность играет огромную роль в поддержании концентричности. Длительные циклы поворота в аэрокосмической отрасли вызывают сильное трение и нагрев. Это тепло приводит к линейному росту шпиндельной отливки. Системы компенсации теплового смещения постоянно контролируют эти температурные градиенты. Они динамически регулируют положение осей, чтобы инструмент был идеально совмещен с осевой линией шпинделя.
Структурная жесткость определяет, как станок справляется с агрессивными силами резания. Мы постоянно сравниваем конструкции Box Way и Linear Guide. Линейные направляющие обеспечивают высокую скорость перемещения. Коробчатые направляющие обеспечивают мощное гашение вибрации за счет широкого контакта с поверхностью. При токарной обработке аэрокосмических сплавов высокое давление инструмента легко вызывает прогиб. Это отклонение создает искусственное биение. Станки коробчатого типа лучше противостоят этому давлению во время тяжелой черновой обработки.
Тщательно оцените подшипниковые узлы и характеристики предварительной нагрузки.
Требуйте статических измерений TIR непосредственно на носовой части шпинделя.
Требуйте динамической проверки МДП при максимальных рабочих оборотах.
Проверьте наличие встроенных рубашек охлаждения для терморегуляции.
Проверьте геометрию отливки на предмет оптимального поглощения вибрации.
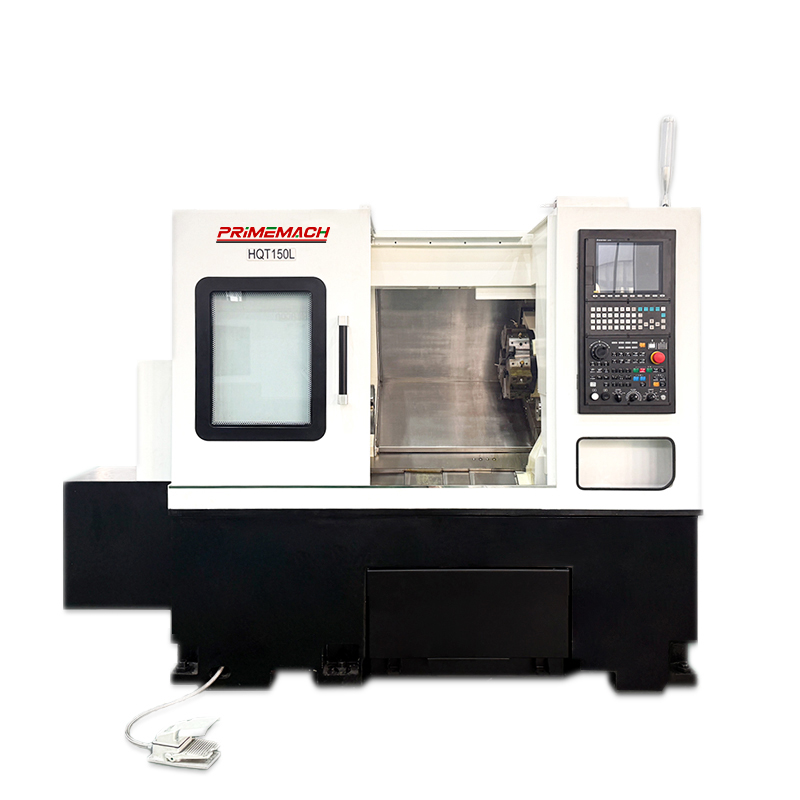
Геометрия обработки диктует требования к оборудованию. Вращающиеся валы в аэрокосмической отрасли часто превышают соотношение длины к диаметру (L/D) 3:1. Вы просто не сможете точно обработать их на стандартных токарных станках. Неподдерживаемый конец детали отклоняется от режущего инструмента. Вам абсолютно необходим Токарный станок с ЧПУ с задней бабкой для надежного крепления заготовки.
Программируемые задние бабки обеспечивают необходимую устойчивость тонких валов. Вы можете выбирать между гидравлической и сервоприводной системой задней бабки. Варианты с сервоприводом обеспечивают точное и стабильное управление тягой. Вы должны поддерживать заготовку, не прилагая избыточного осевого давления. Слишком большое давление искусственно искривляет вал. Слишком малое давление приводит к вибрации и гармонической вибрации.
Выбор динамического центра не менее важен для уменьшения биения. Вы должны сопоставить характеристики биения приводного центра с главным шпинделем. Некачественный центр переносит собственное биение непосредственно в геометрию детали. Высокоточные подшипники внутри приводного центра обеспечивают идеальное вращение задней бабки.
Вам приходится принимать обычное решение: выбрать контршпиндель или заднюю бабку. Это решение повлияет на маршрутизацию вашего процесса и жесткость конструкции.
Фокус на функциях |
Применение задней бабки |
Применение субшпинделя |
|---|---|---|
Основное преимущество |
Максимальная жесткость для длинных валов |
Многозадачность и автоматическая передача деталей |
Предел соотношения L/D |
Легко справляется с соотношениями > 3:1 |
Лучше всего подходит для соотношений < 3:1 (зажимные детали) |
Управление тягой |
Программируемая сервотяга |
Зависит от силы зажима патрона |
Риск биения |
Зависимость от качества живого центра |
Ошибки синхронизации шпинделя |
Вариант использования в аэрокосмической отрасли |
Валы турбин, стойки шасси |
Клапаны, фланцы, короткие кольца подшипников |
Безупречный шпиндель все равно может привести к серьезному биению. Обычно основной причиной является нарушение условий труда. Эти риски реализации разрушают присущую вашему станку точность. Вы должны относиться к патрону и режущему инструменту как к прямым продолжениям шпинделя.
Выбор патрона и цанги обеспечивает концентричность конечной детали. Стандартные трехкулачковые патроны часто разрушают тонкостенные аэрокосмические кольца. Они вызывают значительные искажения при захвате, имитирующие биение при отпускании. Вам следует перейти на высокоточные диафрагменные патроны. Прецизионные цанговые системы также помогают устранить локальные точки давления на хрупких компонентах.
Подготовка мягких челюстей требует строгих стандартных рабочих процедур. Вы не можете просто растачивать челюсти свободно. Вы должны растачивать мягкие губки под активным зажимным усилием. В этой процедуре используется прецизионное расточное кольцо. Он идеально согласовывает конечную геометрию кулачка с фактическим вращением шпинделя под нагрузкой.
Установите необрезанные мягкие кулачки на главный патрон.
Прочно зажмите кулачки на прецизионном расточном кольце.
Обработайте поверхности захвата точно по диаметру заготовки.
Снимите кольцо и очистите все поверхности от микросколов.
Зажмите фактическую деталь для аэрокосмической отрасли и проверьте начальное биение с помощью циферблатного индикатора.
Стратегии режущего инструмента также влияют на кажущееся биение. По возможности выбирайте позитивную геометрию пластины. Они минимизируют радиальные силы резания во время прохода. Высокие радиальные силы смещают деталь от центра, создавая конический или эксцентричный профиль. Тщательно контролируйте износ инструмента. Тупые инструменты увеличивают радиальное отталкивание в геометрической прогрессии.
Группы по закупкам должны принять стратегию оценки, ориентированную на фактические данные. Вы должны выйти далеко за рамки стандартных маркетинговых заявлений. Запрос поддающихся проверке данных защищает ваши инвестиции. Вам необходимо абсолютное доказательство, прежде чем утверждать какие-либо капитальные затраты.
Процедура приемочных испытаний (ATP) является вашей самой надежной защитой. Назначить повторное испытание репрезентативной детали аэрокосмической отрасли. Поставьте указанный вами материал, например Ti-6Al-4V или Inconel 718. Поставщик должен обработать эту деталь, соблюдая ваши точные допуски TIR. Это доказывает истинную режущую способность машины в реальных условиях.
Исследования возможностей показывают стабильность станка. Запросите данные Cp и Cpk непосредственно из стокового теста. Вы должны доказать, что машина соблюдает допуски на биение при непрерывной партии. Одна «золотая деталь» ничего не говорит о термической стабильности или долгосрочной повторяемости. Вам нужно, чтобы значение Cpk превышало 1,33 для критических аэрокосмических размеров.
Послепродажная поддержка гарантирует долгосрочный успех. Оцените соглашение об уровне обслуживания (SLA) поставщика на предмет изменения геометрии. Спросите об их графике лазерной калибровки и испытаний шарового стержня. Фундаменты машин со временем оседают. Шпиндели подвергаются случайным ударам. Регулярная калибровка поддерживает исходные характеристики биения на протяжении всего жизненного цикла машины.
Контроль биения в аэрокосмической промышленности представляет собой сложную системную задачу. Вы решаете эту проблему, сочетая строгие рабочие процедуры с очень жесткой и термостойкой платформой машины. Точность начинается со шпинделя и распространяется на заднюю бабку, заготовку и оснастку.
Рассматривайте базовую жесткость машины как основу соблюдения требований GD&T на микронном уровне.
Активно контролируйте тепловое смещение, чтобы поддерживать концентричность во время длительных циклов.
Крепко поддерживайте детали с высоким соотношением L/D, чтобы исключить отклонение давления инструмента.
Растачивайте мягкие губки под давлением, чтобы предотвратить деформацию захвата.
Требуйте непрерывных данных о возможностях (Cpk), а не отдельных результатов стока.
Посоветуйте своим специалистам по проектированию и закупкам немедленно четко определить максимальные требования МДП. Рассчитайте ожидаемое соотношение L/D, прежде чем обращаться к поставщикам оборудования. Используйте эти данные, чтобы запросить у поставщиков инженерные обзоры приложений и индивидуальные тестовые сокращения.
A: Концентричность строго контролирует производные срединные точки цилиндрического элемента относительно базовой оси. Биение контролирует фактические изменения поверхности во время полного вращения. Биение гораздо проще измерить физически в цеху. Это остается наиболее важным показателем для контроля динамической вибрации в высокоскоростных компонентах аэрокосмической промышленности.
Ответ: Длительная резка приводит к сильному нагреву внутри подшипников шпинделя и отливки. Это тепло смещает центральную линию шпинделя относительно режущего инструмента и задней бабки. Это несоосность приводит к появлению эксцентрических ошибок вдоль детали. Чтобы смягчить это явление, требуется активная программная термокомпенсация или специальные системы жидкостного охлаждения.
А: Да. Тупые режущие пластины резко увеличивают радиальные силы отталкивания. Это отталкивает заготовку от центральной линии инструмента во время резки. Возникающее в результате отклонение детали создает геометрические ошибки, которые идеально имитируют биение в отчетах КИМ. Необходимо различать присущие машине возможности и базовое управление расходными материалами.


