

Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 05.08.2026 Herkunft: Website


In der Luft- und Raumfahrtfertigung führt ein uneingeschränkter Rundlauffehler bei schnell rotierenden Teilen zu katastrophalen Vibrationen. Bei der Bearbeitung kritischer Turbinenwellen und Kompressorrotoren kommt es zu beschleunigtem Verschleiß und sofortigem Teileausschuss. Die Flugsicherheit hängt vollständig davon ab, diese dynamischen Ungleichgewichte frühzeitig im Herstellungsprozess zu beseitigen.
Die Auswahl der Werkzeuge und Einrichtungsroutinen spielen sicherlich eine Rolle bei der Teilequalität. Die konsequente Einhaltung der geometrischen Bemaßungen und Toleranzen (GD&T) auf Mikrometerebene beginnt jedoch grundsätzlich anderswo. Dies ergibt sich direkt aus der inhärenten strukturellen Steifigkeit und der grundlegenden Spindelgenauigkeit der Werkzeugmaschine. Ein perfektes Setup kann eine schwache Spindel nicht reparieren.
Hersteller müssen häufig ihre Drehfunktionen aufrüsten, um die strengen AS9100-Standards zu erfüllen. Bewertung eines Bei einer CNC-Drehmaschine müssen Sie weit über die Spezifikationen von Hochglanzbroschüren hinausschauen. Sie erfahren, wie Sie die thermische Stabilität, die Integration der Werkstückspannung und die Leistung des Reitstocks richtig prüfen. Wir werden genau untersuchen, wie die Spindelarchitektur Durchbiegungen verhindert und Toleranzstapelungen verhindert.
Die vollständige Rundlaufkontrolle bei Luft- und Raumfahrtanwendungen hängt stark von der Spindelarchitektur und der thermischen Kompensation einer Präzisions-CNC-Drehmaschine ab.
Die Bearbeitung langer rotierender Komponenten mit hohem L/D-Verhältnis erfordert eine CNC-Drehmaschine mit Reitstock, um Durchbiegung und Toleranzstapelung zu verhindern.
Die Beschaffungsbewertung muss vom Anbieter bereitgestellte Testschnitte, überprüfbare CPK-Daten (Process Capability Index) und eine CMM-Validierung (Koordinatenmessmaschine) erfordern, um Rundlaufgarantien nachzuweisen.
Betriebsrealitäten – wie das Aufbohren der Spannbacken, der Werkzeugdruck und die Materialspannungsentlastung – müssen mit der Grundgenauigkeit der Maschine übereinstimmen, um Ausschuss zu vermeiden.
Das Verständnis der strengen Definitionen innerhalb von GD&T trennt zulässige Teile von Ausschuss. Wir müssen klar zwischen Circular Runout (2D) und Total Runout (3D) unterscheiden. Der Kreisschlag misst Abweichungen über einen einzelnen Querschnittsabschnitt eines Zylinders. Der Gesamtrundlauf bewertet die gesamte zylindrische Oberfläche gleichzeitig entlang der Achse. Rotierende Teile in der Luft- und Raumfahrt erfordern eine strikte Einhaltung der Gesamtindikatorablesung (TIR). Sie müssen die gesamte Oberflächengeometrie kontrollieren, um zerstörerische Vibrationen bei hohen Betriebsdrehzahlen zu verhindern.
Die Stapelung der Toleranzen durch unkontrollierten Rundlauf führt direkt zu einem dynamischen Ungleichgewicht. Der Massenversatz vom wahren Rotationszentrum erzeugt starke Zentrifugalkräfte. Diese Kräfte nehmen mit steigender Drehzahl aggressiv zu. Dieses dynamische Ungleichgewicht ruiniert hochwertige Legierungen wie Inconel und Titan. Die Verschrottung dieser exotischen Materialien führt sofort zu einer Unterbrechung der Produktionspläne. Noch wichtiger ist, dass das Fliegen mit beschädigten rotierenden Komponenten die absolute Flugsicherheit gefährdet.
Für die Validierung von Luft- und Raumfahrtkomponenten sind äußerst strenge Erfolgskriterien erforderlich. Die endgültigen TIR-Spezifikationen für Teile verlangen oft Toleranzen von weniger als 0,005 mm (0,0002 Zoll). Das Erreichen dieser Marke direkt von der Maschine aus spart viel Zeit. Dadurch müssen Sie sich nicht auf teure und zeitaufwändige Nachschleifvorgänge verlassen. Eine starre Maschinenplattform erreicht diese grundlegende Fähigkeit auf natürliche Weise.
Inhärente Maschinenkonstruktionsentscheidungen wirken sich direkt auf die langfristige Rundlaufkontrolle aus. Integration von a Präzisions-CNC-Drehmaschinen sind für die Luft- und Raumfahrtfertigung unerlässlich. Sie können sich nicht allein auf Software verlassen, um schlechte mechanische Fundamente zu reparieren. Wahre Genauigkeit beginnt an der Spindel.
Die Bewertung des Spindeldesigns und der Lager erfordert eine gründliche technische Prüfung. Hochpräzise Schrägkugellager bilden das Herzstück einer leistungsstarken Spindel. Es ist zwischen dynamischen und statischen Rundlaufangaben zu unterscheiden. Während eines manuellen Messuhrtests zeigt eine Maschine möglicherweise einen statischen Rundlauf von Null an. Bei hohen Drehzahlen kommt es jedoch aufgrund der Zentrifugalkräfte zu einem dynamischen Schlag. Robuste Vibrationsdämpfungsfunktionen im Spindelgehäuse neutralisieren diese dynamischen Verschiebungen.
Die thermische Stabilität spielt eine große Rolle bei der Aufrechterhaltung der Konzentrizität. Lange Drehzyklen in der Luft- und Raumfahrt erzeugen starke Reibung und Hitze. Diese Hitze führt dazu, dass der Spindelguss linear wächst. Systeme zur thermischen Verschiebungskompensation überwachen diese Temperaturgradienten ständig. Sie passen die Achspositionen dynamisch an, um das Werkzeug perfekt auf die Spindelmittellinie auszurichten.
Die strukturelle Steifigkeit bestimmt, wie die Maschine mit aggressiven Schnittkräften umgeht. Wir vergleichen ständig die Ausführungen mit Kastenführung und Linearführung. Linearführungen bieten schnelle Verfahrgeschwindigkeiten. Kastenbahnen bieten eine massive Vibrationsdämpfung durch breiten Flächenkontakt. Beim Hartdrehen von Luftfahrtlegierungen führt ein hoher Werkzeugdruck leicht zu einer Durchbiegung. Diese Durchbiegung erzeugt einen künstlichen Rundlauf. Bei schweren Schrupparbeiten halten Kastenmaschinen diesem Druck besser stand.
Bewerten Sie Lageranordnungen und Vorspannungsspezifikationen sorgfältig.
Fordern Sie statische TIR-Messungen direkt an der Spindelnase an.
Erfordern eine dynamische TIR-Validierung bei maximaler Betriebsdrehzahl.
Überprüfen Sie, ob integrierte Kühlmäntel zur Wärmeregulierung vorhanden sind.
Überprüfen Sie die Gussgeometrie auf optimale Schwingungsdämpfung.
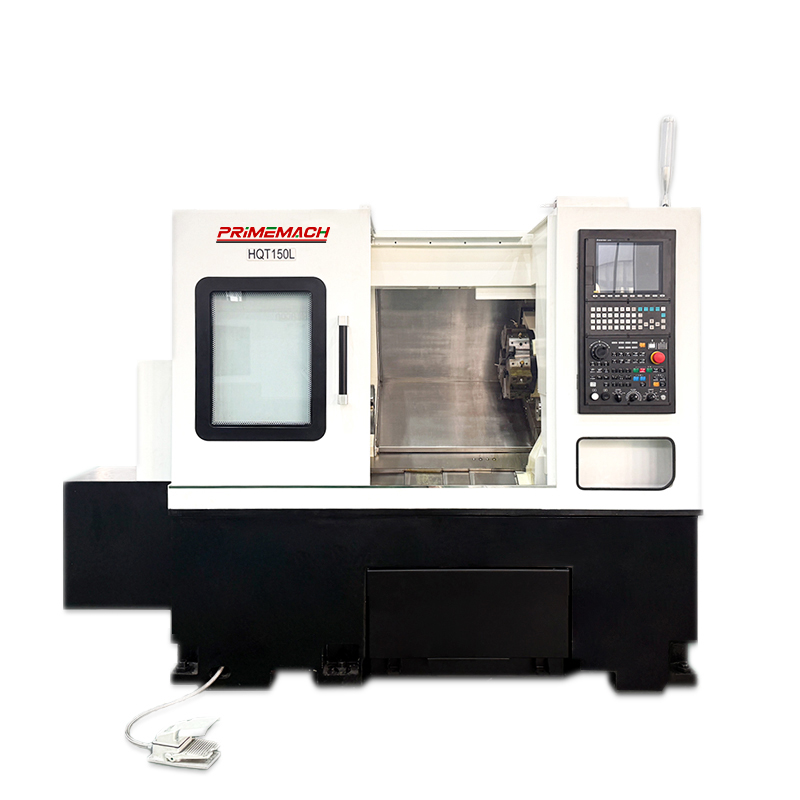
Die Bearbeitungsgeometrie bestimmt Ihre Ausrüstungsanforderungen. Rotierende Wellen in der Luft- und Raumfahrttechnik überschreiten häufig ein Verhältnis von Länge zu Durchmesser (L/D) von 3:1. Sie lassen sich auf Standard-Spanndrehmaschinen einfach nicht präzise bearbeiten. Das nicht unterstützte Ende des Teils biegt sich vom Schneidwerkzeug weg. Du brauchst unbedingt einen CNC-Drehmaschine mit Reitstock zur sicheren Verankerung des Werkstücks.
Programmierbare Reitstöcke sorgen für die nötige Stabilität bei schlanken Wellen. Sie können zwischen hydraulischen und servoangetriebenen Reitstocksystemen wählen. Servogetriebene Optionen sorgen für eine präzise und wiederholbare Schubsteuerung. Sie müssen das Werkstück abstützen, ohne übermäßigen axialen Druck auszuüben. Zu viel Druck beugt den Schaft künstlich durch. Zu geringer Druck führt zu Rattern und harmonischen Vibrationen.
Die Auswahl der beweglichen Mitte ist für die Vermeidung von Rundlauffehlern gleichermaßen wichtig. Sie müssen die Rundlaufspezifikationen für die Mitlaufspitze an die Hauptspindel anpassen. Ein minderwertiges Zentrum überträgt seinen eigenen Rundlauffehler direkt in die Teilegeometrie. Hochpräzise Lager im Inneren der mitlaufenden Spitze sorgen dafür, dass sich das Reitstockende perfekt dreht.
Sie stehen häufig vor der Entscheidung, ob Sie eine Gegenspindel oder einen Reitstock benötigen. Die Entscheidung wirkt sich auf Ihre Prozessführung und strukturelle Starrheit aus.
Funktionsfokus |
Reitstockanwendung |
Unterspindelanwendung |
|---|---|---|
Hauptvorteil |
Maximale Steifigkeit für lange Wellen |
Multitasking und automatisierte Teileübergabe |
Grenzwert des L/D-Verhältnisses |
Bewältigt problemlos Verhältnisse > 3:1 |
Am besten für Verhältnisse < 3:1 (Spannteile) |
Schubkontrolle |
Programmierbarer Servoschub |
Abhängig von der Spannkraft des Spannfutters |
Runout-Risiko |
Abhängigkeit von der Live-Center-Qualität |
Fehler bei der Spindelsynchronisation |
Anwendungsfall Luft- und Raumfahrt |
Turbinenwellen, Fahrwerksstreben |
Ventile, Flansche, kurze Lagerringe |
Auch eine einwandfreie Spindel kann zu starkem Rundlauf führen. In der Regel ist eine beeinträchtigte Arbeitshalterung die Hauptursache. Diese Implementierungsrisiken zerstören die inhärente Genauigkeit Ihrer Werkzeugmaschine. Sie müssen das Spannfutter und das Schneidwerkzeug als direkte Verlängerungen der Spindel behandeln.
Die Auswahl von Spannfutter und Spannzange bestimmt die Konzentrizität des endgültigen Teils. Standardmäßige 3-Backen-Spannfutter zerdrücken oft dünnwandige Luft- und Raumfahrtringe. Sie verursachen erhebliche Griffverzerrungen, die beim Loslassen einen Rundlauffehler nachahmen. Sie sollten auf hochpräzise Membranspannfutter umsteigen. Präzisionsspannzangensysteme tragen außerdem dazu bei, lokale Druckstellen an empfindlichen Bauteilen zu beseitigen.
Die Vorbereitung weicher Kiefer erfordert strenge Standardarbeitsanweisungen. Man kann die Backen nicht einfach locker aufbohren. Weiche Backen müssen unter aktivem Spanndruck gebohrt werden. Bei diesem Verfahren wird ein Präzisionsbohrring verwendet. Es passt die endgültige Backengeometrie perfekt an die tatsächliche Spindeldrehung unter Last an.
Installieren Sie die ungeschnittenen weichen Backen am Hauptfutter.
Klemmen Sie die Backen fest auf einen Präzisionsbohrring.
Bearbeiten Sie die Spannflächen exakt auf den Durchmesser Ihres Werkstücks.
Entfernen Sie den Ring und reinigen Sie alle Oberflächen, um Mikrospäne zu entfernen.
Spannen Sie das eigentliche Luft- und Raumfahrtteil ein und überprüfen Sie den anfänglichen Rundlauf mit einer Messuhr.
Schneidwerkzeugstrategien beeinflussen auch den scheinbaren Rundlauf. Wählen Sie nach Möglichkeit positive Wendeschneidplattengeometrien. Sie minimieren die radialen Schnittkräfte während des Durchgangs. Hohe Radialkräfte drücken das Teil aus der Mitte und erzeugen ein konisches oder exzentrisches Profil. Behandeln Sie den Werkzeugverschleiß sorgfältig. Stumpfe Werkzeuge erhöhen den radialen Abstoß exponentiell.
Beschaffungsteams müssen eine evidenzorientierte Bewertungsstrategie verfolgen. Sie müssen weit über die üblichen Marketingaussagen hinausgehen. Die Anforderung verifizierbarer Daten schützt Ihre Investition. Bevor Sie Investitionen genehmigen, benötigen Sie einen absoluten Nachweis.
Das Acceptance Test Procedure (ATP) ist Ihr stärkster Schutz. Fordern Sie einen Probelauftest für ein repräsentatives Luft- und Raumfahrtteil an. Stellen Sie Ihr eigenes spezifiziertes Material bereit, z. B. Ti-6Al-4V oder Inconel 718. Der Lieferant muss dieses Teil unter Einhaltung Ihrer genauen TIR-Toleranzen bearbeiten. Dies beweist die wahre Schneidfähigkeit der Maschine unter realen Bedingungen.
Fähigkeitsstudien zeigen die Konsistenz der Werkzeugmaschine. Fordern Sie Cp- und Cpk-Daten direkt aus dem Abflusstest an. Sie müssen nachweisen, dass die Maschine über eine kontinuierliche Charge hinweg Rundlauftoleranzen einhält. Ein einzelnes „goldenes Teil“ sagt nichts über thermische Stabilität oder Langzeitwiederholbarkeit aus. Für kritische Luft- und Raumfahrtabmessungen möchten Sie einen Cpk-Wert von mehr als 1,33.
Der Support nach dem Verkauf garantiert langfristigen Erfolg. Bewerten Sie das Service Level Agreement (SLA) des Anbieters für die Neuausrichtung der Geometrie. Fragen Sie nach ihrem Zeitplan für die Laserkalibrierung und Kugelstabprüfung. Maschinenfundamente setzen sich mit der Zeit. Spindeln nehmen unbeabsichtigte Stöße auf. Durch die routinemäßige Kalibrierung bleiben die ursprünglichen Rundlaufeigenschaften über den gesamten Lebenszyklus der Maschine erhalten.
Die Rundlaufkontrolle in der Luft- und Raumfahrtfertigung stellt eine komplexe, systemische Herausforderung dar. Sie lösen dieses Problem, indem Sie strenge Betriebsabläufe mit einer äußerst steifen, thermisch stabilen Maschinenplattform kombinieren. Präzision beginnt an der Spindel und erstreckt sich über den Reitstock, die Werkstückhalterung und die Werkzeuge.
Betrachten Sie die Grundsteifigkeit der Maschine als Grundlage für die GD&T-Konformität im Mikrometerbereich.
Steuern Sie die thermische Verschiebung aktiv, um die Konzentrizität bei langen Zyklen aufrechtzuerhalten.
Stützen Sie Teile mit hohem L/D-Verhältnis fest, um eine Ablenkung des Werkzeugdrucks zu verhindern.
Weiche Backen unter Druck bohren, um eine Verformung beim Greifen zu verhindern.
Fordern Sie kontinuierliche Fähigkeitsdaten (Cpk) anstelle von Einzelabflussergebnissen.
Weisen Sie Ihre Entwicklungs- und Beschaffungsteams an, die maximalen TIR-Anforderungen sofort klar zu definieren. Berechnen Sie Ihre erwarteten L/D-Verhältnisse, bevor Sie sich an Gerätelieferanten wenden. Verwenden Sie diese Daten, um Bewertungen der Anwendungstechnik von Anbietern und hochgradig individuelle Testschnitte anzufordern.
A: Die Konzentrizität steuert streng die abgeleiteten Mittelpunkte eines zylindrischen Merkmals relativ zu einer Bezugsachse. Runout steuert die tatsächlichen Oberflächenschwankungen während der vollständigen Drehung. Der Rundlauf lässt sich in der Werkstatt viel einfacher physisch messen. Es bleibt die kritischere Messgröße für die Kontrolle dynamischer Vibrationen in Hochgeschwindigkeitskomponenten für die Luft- und Raumfahrt.
A: Längeres Schneiden erzeugt enorme Hitze in den Spindellagern und im Gussteil. Durch diese Wärme verschiebt sich die Mittellinie der Spindel relativ zum Schneidwerkzeug und zum Reitstock. Diese Fehlausrichtung führt zu Exzentrizitätsfehlern entlang des Teils. Um dies abzumildern, sind eine aktive Software-Wärmekompensation oder spezielle Flüssigkeitskühlsysteme erforderlich.
A: Ja. Stumpfe Schneidplatten erhöhen die radialen Abstoßkräfte drastisch. Dadurch wird das Werkstück während des Schnitts von der Werkzeugmittellinie weggedrückt. Die daraus resultierende Durchbiegung des Teils führt zu geometrischen Fehlern, die den Rundlauf auf KMG-Berichten perfekt nachahmen. Sie müssen zwischen inhärenter Maschinenfähigkeit und grundlegendem Verbrauchsmaterialmanagement unterscheiden.


